Puhallustappi syöttää ilmaa aihioon, ja joissakin ekstruusiopuhallusmuovausmalleissa se auttaa kalibroimaan tai viimeistelemään säiliön kaulan. Diagnosoi kaulan viat paikallistamalla vika, tarkistamalla koko työkalut ja suljinjärjestelmä ja tarkistamalla sitten korjaus tuotteen vaatimusten mukaisesti.
Ennen puhallusputken vaihtoa
- Tunnista, missä niska vaurioituu tai ei ole määritelmien mukainen.
- Pidä näytteet jäljitettävissä asemaan, onteloon ja työkalujen tarkistukseen.
- Erottele kohdistus ja kuluminen ilmatoimitusta, ajoitusta ja jäähdytystä koskevista kysymyksistä.
- Vahvista tulos määritellyllä pullolla, sulkimella ja testiolosuhteilla.
Mitä puhallustappi tekee ekstruusiopuhallusmuovauksessa?
Puhallustappi kuuluu puhallusjärjestelyyn. Se syöttää ilmaa, joka laajentaa vangitun aihion hometta vasten. Kalibroituun viimeistelyyn suunnitelluissa järjestelmissä puhalluspuikkokokoonpano toimii myös kaulan työkalujen kanssa. Leikkausrengas, jäähdytyskanava tai muu viimeistelyominaisuus riippuu todellisesta suunnittelusta; pelkkä nimi ei tunnista toimitettuja toimintoja.
Eastman kuvaa siinä puhalluspuhallusmenetelmiä langan viimeistelyn kalibrointiin ja trimmaukseenekstruusiopuhallusmuovausohjain kopolyestereille. Tämä on hyödyllinen esimerkki työkalujen suhteesta. Sen hartsikohtaisten asetusarvojen tulee pysyä tässä oppaassa kuvatuissa materiaaleissa ja laitejärjestelyissä.
Tunnista ominaisuus ennen kuin määrität syyn
Pullon viimeistely sisältää ominaisuuksia erilaisiin töihin. Kaulan reikä, ulkokierre ja tiivistyskontaktialue tarvitsevat omat piirustusviitteet. Suljin voi tiivistyä vuorausta tai muuta suunniteltua kosketuspintaa vasten. Kirjaa ylös todellinen tiivistysjärjestely ennen kuin kuvailet merkin vuodon syyksi.
Ulkoinen viimeistely tulee täydellisestä työkalu- ja muotoilusarjasta. Kun kaikki se määritetään puhalluspuikkoon, paritustyökalut ohitetaan. Mittavalituksessa tulee siksi yksilöidä ominaisuus, mittausmenetelmä ja siihen vaikuttavat työkalut.
Muottitappi ja IBM:n ydintanko ovat eri referenssejä
Suulaketappi tai kara kuuluu muotinpäässä olevaan sulatteen muodostavaan työkaluun. Komponentin sekoittaminen puhallustappiin voi johtaa huoltopyyntöön väärään kokoonpanoon. Käytä osapiirustusta ja kokoonpanotunnusta korjaamon lempinimen sijaan.
Ruiskupuhallusmuovauksessa käytetään erilaista esimuotti- ja ydinjärjestelyä. Tämä opas käsittelee suulakepuristuspuhallusmuovauksen kaulan tarkastuksia. Kaulan ulkopuolisille homeominaisuuksilleekstruusiopuhallusmuotin suunnitteluopasselittää laajemman yhteyden muodostuksen, jäähdytyksen ja tuuletuksen välillä.
Paikanna kaulavika ennen puhallustapin vaihtamista
Säilytä epäonnistunut pullo ennen reseptin säätämistä. Merkitse vika ja sen suunta. Tunnista asema ja onkalo ja säilytä sitten vertailukelpoinen hyväksyttävä näyte. Raportti, jossa sanotaan vain "niskaongelma", jättää avoimeksi useita hyvin erilaisia tutkimuksia.
Erota vuoto kaulan seinämän läpi pullon ja suljin rajapinnan vuodosta. Tarkista myös, koskettaako tai tiivistää vuototestilaite samaa ominaisuutta kuin lopullinen suljin. Kiinnitysongelma ja pakkausvuoto voivat vaatia erilaisia korjaustoimenpiteitä.
Vertaa osaa peräkkäisissä vaiheissa
Jos laatumenettely mahdollistaa turvallisen näytteenoton, vertaa kaulaa muovauksen, leikkaamisen ja jatkokäsittelyn jälkeen. Lisää suljettu paketti, kun vika ilmenee sulkemisen jälkeen. Kerää hyväksyttyjen näytteenottopisteiden kautta; liikkuvien työkalujen käyttö ei ole näytteenottomenetelmä.
Jos kosketusmerkki ilmestyy ensimmäisen kerran trimmauksen jälkeen, tarkista leikkaus- ja tukijärjestely ennen kuin muutat puhallustappien kohdistusta. Jos kaula muuttaa muotoaan määritetyn hoitojakson aikana, sisällytä lämpöhistoria tarkasteluun. Nämä havainnot ohjaavat seuraavaa tarkistusta; he eivät perusta itse syytä.
Käytä mallia muuttamatta sitä diagnoosiksi
Yksi asema, johon vaikuttaa, ansaitsee tarkan tarkastelun sen työkaluista ja käsittelystä. Ongelma useissa onteloissa edellyttää myös yhteisten olosuhteiden tarkistamista. Kumpikaan kuvio ei sulje pois työkaluun liittyvää syytä: useilla kokoonpanoilla voi olla sama malli, asennusohjeet tai äskettäinen vaihto.
Kirjaa ylös, mikä muuttui ennen ensimmäistä hylättyä näytettä. Hyödyllisiä tietoja ovat muotin asennus, materiaali- tai sulkuerä, huoltotyöt ja reseptin tarkistus. Pidä alkuperäinen tila näkyvissä tietueessa, jotta myöhempi muutos voi erottaa havainnon epäillystä selityksestä.
Kun vika on todella rungossa tai pohjahitsauksessa, käytälaajempi ekstruusiopuhallusmuovauksen vianmääritysopas. Kaulan tarkastuksen ei pitäisi ottaa jokaista säiliön vikaa puhalluspuikkokorjaukseen.
Neljä kaulavikamallia ja kerättävät todisteet
Hyödyllinen vianetsintätaulukko kertoo teknikolle, mitä hänen tulee tutkia ennen säädön valintaa. Samannäköiset viat voivat sisältää eri vaiheita. Pidä epäilty komponentti erillään havaitusta ominaisuudesta, kunnes mittaukset tai kontrolloitu vertailu tukevat yhteyttä.
Formosanpolyeteenin ja polypropeenin puhallusmuovausopas, tarkistettu huhtikuussa 2025, tunnistaa useita mahdollisia sulkuvuodon syitä. Se käsittelee myös yläsalaman erottelua ja kaulan soikeaisuutta erillisinä vianetsintäkohteina. Tämä ero on hyödyllisempi kuin yleisohje puhallustapin vaihtamiseksi.
| Havaittu vika | Todisteet kerättävä ensin | Erottavia kysymyksiä | Tarkista korjauksen jälkeen |
|---|---|---|---|
| Soikea tai vääntynyt kaula | Piirustuksen mitat, mittaussuunta ja näytteen kunto kussakin vaiheessa | Muotoilugeometria, lämpömuutos, irrotus ja käsittely | Samat mitat sovittuna käsittelyaikana |
| Naarmuuntunut tai vaurioitunut tiivistealue | Merkitse vauriot osoittava paikka, kosketuskuvio ja ensimmäinen vaihe | Työkalun kosketus, leikkaus, tuet ja myötävirtakontakti | Pinnan kunto ja asiaankuuluva pakkaustoiminto |
| Yläsalama pysyy kiinni tai repeytyy | Leikkausreuna, työkalun tunniste ja varsinaisen leikkausparin kunto | Kuluminen, liitosgeometria ja hyväksytty leikkausjärjestys | Puhdas erottelu ja vahingoittumaton viimeistely |
| Pakkaus vuotaa korkin jälkeen | Vuotopaikka, pullon ja suljin tunniste, kokoonpano- ja testausolosuhteet | Kaulan geometria, tiivistyskosketin, sulkimen yhteensopivuus ja testiasetukset | Määritetty suljettu paketti sovitun testin alla |
Ovaliteetti tarvitsee mittausehdon
Mittaa määritetty kohde piirustuksen tai tarkastussuunnitelman edellyttämissä asennoissa. Säilytä mittausaika ja näytteen kunto. Suoraan koneesta tulevan lämpimän pullon vertaaminen ehdolliseen referenssiin voi hämärtää, syntyikö ero muotoilun aikana vai myöhemmässä jäähdytyksessä.
Soikealta näyttävä kaula on syy tutkia asiaa. Ei ole riittävää näyttöä uuden puhallusneulan asennon määräämiseksi. Tarkista asianmukaiset lämpö- ja käsittelyolosuhteet sekä työkaluviitteet, ennen kuin valitset korjaavan toimenpiteen.
Pintamerkit ja kiinnitetty salama vaativat erilaisia tietueita
Valokuvaa partituuri niin, että sen suunta ja sijainti näkyvät. Tunnista vaurioituneen tiivistysalueen aiottu kosketuspinta pullon ja suljin piirustusten avulla. Säilytä kiinnitetyn salaman leikkausreuna ja tallenna osat, jotka muodostavat leikkausparin. Nämä ovat erilaisia kysymyksiä, vaikka molemmat viat näkyvät suun lähellä.
Ennen kuin teroitat tai vaihdat leikkuuosan, varmista, että kokoonpano mahdollistaa tämän toiminnan ja että pariksi liitetty työkalu on sopiva. Yhden reunan korjaaminen tarkistamatta sen liitoskomponenttia voi jättää tutkimuksen kesken.
Korkkivuoto kuuluu koko pakettiin
Varmista, mikä suljin asennettiin ja kuinka se käytettiin. Kaula voi läpäistä yksiulotteisen tarkastuksen, vaikka koko paketti ei edelleenkään täytä määritettyä tehtäväänsä. Kääntäen, kelpaamaton testitulos voi tulla itse testijärjestelystä. Toista tarkistus hyväksytyllä asetuksella ennen kuin pidät tulosta todisteena työkaluvioista.
Jatkuvan kierteen sulkemiseen,ASTM D2063/D2063M-24käsittelee vääntömomentin säilyttämistä manuaalisilla testauslaitteilla. Sen julkaistu soveltamisala koskee irrotusmomenttia tietyissä olosuhteissa. Vääntömomentin tulos tulee kirjata tulokseksi; se ei korvaa pakkauksessa määritettyä vuototestiä.
Tarkista kohdistus, kuluminen, ilmansyöttö ja ajoitus erikseen
Ilmaus "tarkista puhallustappi" tarvitsee tarkastussuunnitelman. Asentovirhe, vaurioitunut kosketuspinta ja rajoitettu ilmansyöttö ovat eri löydöksiä. Niiden yhdistäminen yhdeksi huolto-ohjeeksi tekee vaikeaksi selittää, miksi tietty korjaus- tai asetusmuutos valittiin.
Tasaus alkaa hyväksytyistä viitteistä
Vahvista puhalluspuikkokokoonpano, kaulatyökalut ja kiinnitysviitteet niiden piirustuksista. Tunnista, mikä ominaisuus tuottaa peruspisteen ja mitä asentoa mitataan. Valokuvaan piirretty viiva ei voi määrittää piilopintojen välistä suhdetta.
Käytä koneen valmistajan tarkastusmenetelmää ja turvallista pääsyä. Vertaa asiaankuuluvia mittoja kyseisen kokoonpanon hyväksyttyihin rajoihin. Kun asennus- tai sovitustyökalu on vaihtunut, tarkista koko komponenttipino ennen kuin oletat, että edellinen sijainti pysyy voimassa.
Erottele näkyvät jäljet mitatusta kulumisesta
Näkyvä merkki tulee kirjata, mutta sen merkitys riippuu siitä, missä komponentti koskettaa tuotetta tai liitäntätyökalua. Vertaa merkkiä vian sijaintiin ja sovellettaviin piirustusvaatimuksiin. Pelkästään pinnan ulkonäkö ei muodosta yleistä korvauskynnystä.
Tarkista sisäosien, renkaiden ja muiden parillisten komponenttien tunnistetiedot, jos ne ovat osa suunnittelua. Kaksi fyysisesti yhteen sopivaa kappaletta voivat silti kuulua eri versioihin. Vaihtopyynnön tulee sisältää kokoonpanosuhde, ei vain valokuva poistetusta tapista.
Tarkista koko ilmareitti
Käytä hyväksyttyä diagnostiikkaa erottaaksesi syöttöolosuhteet, rajoitukset, venttiilin toiminnan ja vuodot työkalun lähellä. Painenäyttö ylävirtaan on yksi todiste. Tutkinnassa on vielä selvitettävä, pääseekö tarvittava ilma prosessiin aiottua reittiä ja järjestystä pitkin.
Lukemien tulee tunnistaa mittauspaikka ja syklin kunto. Älä irrota paineistettua johtoa tai improvisoi pääsyä lukeman saamiseksi. Laajemmat kasvitarjontaa koskevat kysymykset kuuluvatkoneen käyttövaatimukset; paikallisen työkalun tarkistuksen tulee pysyä jäljitettävissä todelliseen koneeseen.
Ajoitus ja jäähdytys tarvitsevat oman vertailunsa
Tarkista soveltuvat asennus-, puhallus-, leikkaus-, poisto- ja poistotapahtumat. Jotkut näistä toiminnoista voivat käyttää erilaista mekanismia tai eivät välttämättä kuulu puhallustappiin ollenkaan. Yhdistä käyttöliittymän tapahtumanimet todellisiin laiteasiakirjoihin ennen säädön ehdottamista.
Säilytä resepti ja erota komento toiminnon suorittamisen vahvistuksesta. TheHMI-asetukset ja hälytysopasselittää todellisten olosuhteiden tallentamisen arvon tapahtumasarjalla. Sisällytä kaulan jäähdytys ja näytteen kunto, jos havaittu muodonmuutos tekee niistä merkityksellisiä.
Käytä koneelle ja työkaluille hyväksyttyjä rajoja. Yleinen esine ei voi määrittää turvallista puhalluspuhalluksen iskua, välystä, painetta, leikkausvoimaa tai ajoituksen lisäystä tuntemattomalle kokoonpanolle.
Hallittu vianetsintä- ja varmistustyönkulku
Kirjoita havainto ja ehdotettu testi erikseen muistiin. "Järjestö näkyy trimmauksen jälkeen" on havainto. "Leikkuurengas on vaihdettava" on hypoteesi, kunnes tarkastus tukee sitä. Tämän eron säilyttäminen tietueessa tekee luovutuksesta hyödyllisemmän ja estää varhaista arvausta tulemasta hyväksytty selitys.
- Määrittele epäonnistunut vaatimus.Merkitse paikka, säilytä näyte ja vahvista tarkastus- tai testimenetelmä. Selvitä, koskeeko valitus mittoja, pinnan kuntoa, leikkausta vai suljettua pakkausta.
- Lukitse näyteidentiteetti asetuksiin.Tallennuskone, asema, onkalo, työkalujen tarkistus ja materiaalierä. Säilytä resepti ja sulkemisidentiteetti, kun vikaan liittyy rajoitus.
- Tarkasta määritellyissä turvallisissa olosuhteissa.Käytä hyväksyttyjä pääsy- ja eristysmenetelmiä ennen huoltoa tai kosketusta työkaluihin. Hallittu diagnostiikka vaatii oman valtuutetun menettelyn.
- Testaa vahvin tuettu hypoteesi.Valitse valtuutettu muutos hyväksyttyjen rajojen sisällä. Pidä muut ohjattavat ehdot riittävän vakaina vertailun tulkitsemiseksi ja dokumentoi kaikki ehdot, joita ei voida pitää.
- Toista asiaankuuluvat tarkastukset.Tarkista sama ominaisuus ja toista määritetty toimintatesti. Käytä samaa mittausehtoa, jotta vertailu pysyy mielekäs.
- Tallenna vapautuspäätös.Säilytä tulokset tarkistetulla asetuksella. Noudata laatusuunnitelmaa jatkuvaa todentamista varten ja tunnista, kuka hyväksyi tuotantojulkaisun.
Huolto tuo mukanaan vaaroja laatuongelman lisäksi.OSHA:n vaarallista energiaa koskeva ohjetunnistaa odottamattoman käynnistyksen ja varastoidun energian vapautumisen vakaviksi ylläpitoriskeiksi. Konekohtaisen eristyksen tulee kohdistua asiaankuuluviin energialähteisiin. Pelkästään käyttöliittymän pysäytyskomentoa ei tulisi pitää vaaditun eristysmenettelyn korvikkeena.
Pidä lyhyt muistiinpano, joka tukee johtopäätöstä
Vertailu vaatii määritellyn tarkastusikkunan. Kirjaa muistiin tutkittu määrä ja numero, joka ei läpäissyt samaa kriteeriä. Merkitse samaan näytteeseen tehdyt toistetut tarkastukset erikseen, jotta niitä ei kirjata lisäpulloiksi.
| Tallentaa | Mikä siihen kuuluu |
|---|---|
| Identiteetti | Koneen, aseman/ontelon, muotin, puhalluspuikkokokoonpanon ja piirustusten tarkistukset |
| Perustaso | Vian sijainti, aikaisin vian vaihe, resepti ja näytteen kunto |
| Tarkastuksen todisteet | Valokuvat, mitatut ominaisuudet, menetelmä ja sovellettavat hyväksymisrajat |
| Hallittu muutos | Hyväksytty toimenpide, vastuuhenkilö ja pidetyt tai muuttuneet ehdot |
| Vahvistus | Tarkastettu määrä, viat, testiolosuhteet, jatkuvat tarkastukset ja julkaisuhyväksyntä |
Jos määrä on raportoitu, määritä se epäonnistuneiksi tarkastetuiksi pulliksi jaettuna kaikilla kyseisen ikkunan tarkastetuilla pulloilla. Pidä kriteeri ja otantapohja yhdenmukaisina vertailujen välillä. Pieni näyte ilman havaittuja vikoja on näytetulos, ei lupaus siitä, että tulevassa tuotannossa ei ole vuotoja.
Eskaloi ratkaisematon tulos alkuperäisten todisteiden ollessa ennallaan. Epäonnistuneiden ja hyväksyttävien näytteiden lähettäminen työkalutunnisteella on hyödyllisempää kuin vain lopullisen reseptin välittäminen. Toimittaja tai laatutiimi voi sitten tarkistaa, mitä todellisuudessa havaittiin ja mitä kukin korjausyritys muutti.
Huolla ja vaihda oikea puhalluspuikkokokoonpano
Tunnista kokoonpano ennen uuden tilauksen tilaamista. Säilytä koneen sarjanumero, muotin tunniste ja puhalluspuikkopiirustuksen versio yhdessä. Sisällytä yhteensopiva kaulan sisäosa ja leikkauskomponentit tarvittaessa. Jaettu komponentin nimi tai vastaava ulkohalkaisija ei takaa vaihdettavuutta.
Puhdistus, työstö ja vaihto vaativat erilaisia päätöksiä. Käytä hyväksyttyjä huolto-ohjeita ja hyväksymisrajoja. Pinnan entisöinti-, teroitus- tai pinnoitustyöt voivat muuttaa toiminnallista rajapintaa, joten hanki asianmukainen valmistajan hyväksyntä sen sijaan, että käsittelet jokaista näkyvää jälkiä korjausohjeena.
Toista asennuksen jälkeen varsinaisen työn edellyttämät tarkastukset. Vahvista asianmukaiset kaulan mitat ja tiivistysalue ja tarkista sitten määritetty suljin ja toimintatesti. Säilytä tuloksena saatu asetusversio tarkastusmuistion kanssa. Theennaltaehkäisevän huollon tarkistuslistasijoittaa nämä tietueet laajempaan konekohtaiseen suunnitelmaan.
Kaksi Kinggle-pullo-koneviittausta
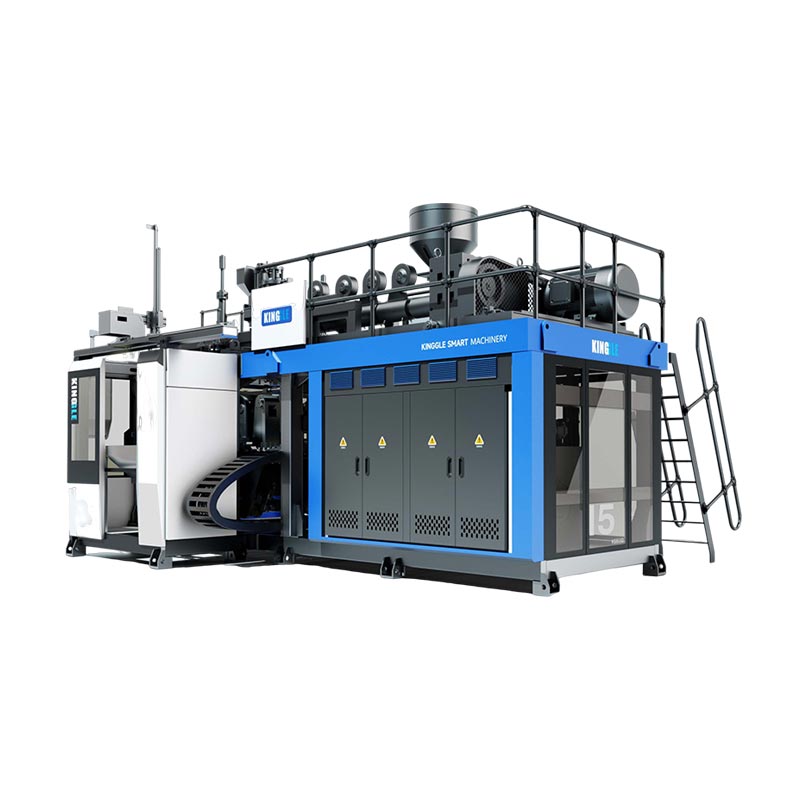
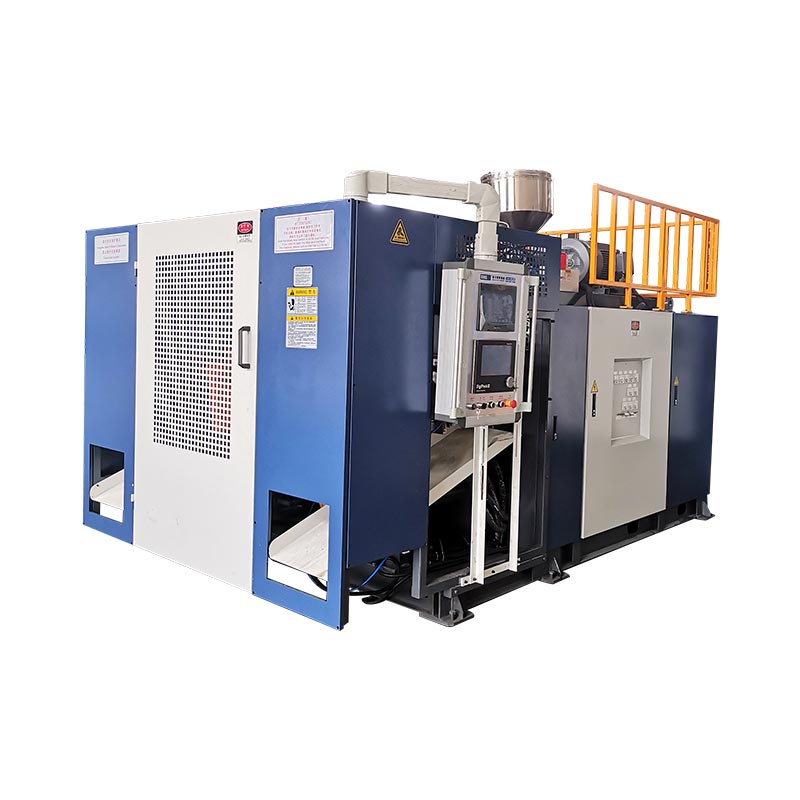
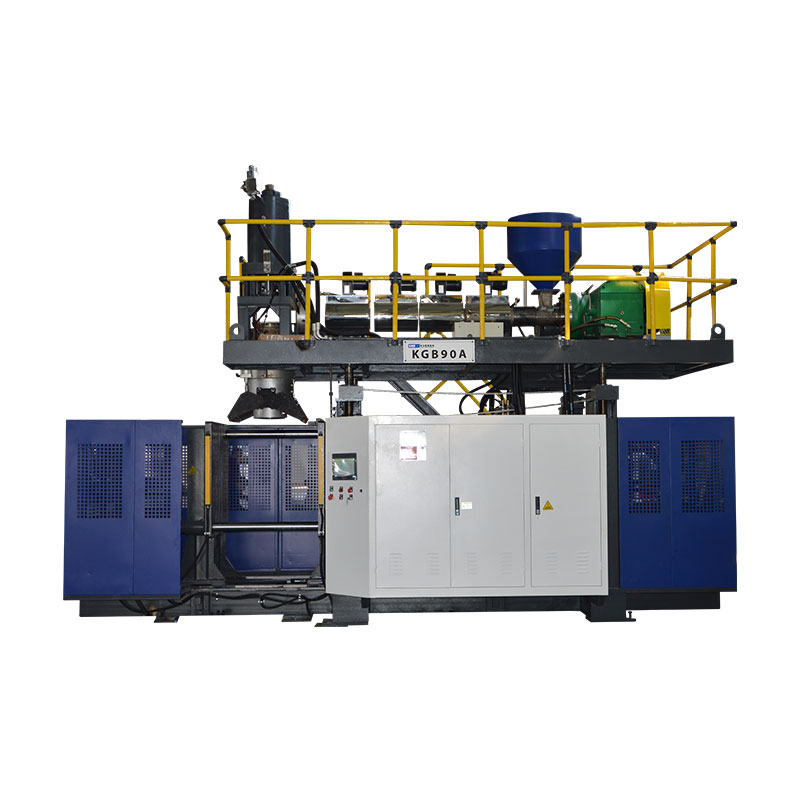
KGB5L ja KGB5D tarjoavat relevantteja esimerkkejä jatkuvatoimisista pullo-koneista. Heidän julkaisemansa aseman asettelut auttavat järjestämään tarkastustietueita: säilyttämään aseman identiteetin ja tarvittaessa pään ja ontelon tunnisteet. Luettelo ei tunnista yleispuhallusta jokaiselle kummallekaan alustalle valmistetulle pullolle.


| Julkaistu kenttä | KGB5L | KGB5D |
|---|---|---|
| Aseman järjestely | Sinkku | Kaksinkertainen |
| Säiliön enimmäiskapasiteetti | 5 litraa | 5 litraa |
| Ruuvin halkaisija | 60 mm | 70 mm |
| HDPE-sulatuskyky | 55 kg/h | 80 kg/h |
Lähteet: linkitetyt KGB5L- ja KGB5D-tuotesivut. Sulamiskapasiteetti on julkaistu materiaalin läpimenokenttä, ei hyväksytty pullon nopeus tai kaulalaatuinen tulos.
Käytä näitä lukuja alustan tunnistamiseen ja tuotantokeskustelun kehykseen. Puhallustapin valinta riippuu edelleen pullon viimeistelystä, muotista, kiinnityksestä ja todellisesta puhallusjärjestelystä. Muottipään tiedoissa mainittu muotin halkaisija ei korvaa puhalluspuikkopiirustusta.
Toimita uutta koneprojektia varten pullo- ja suljinpiirustukset ennen työkalun laajuuden hyväksymistä. Lisää olemassa olevaan asennukseen nykyiset kokoonpanon tunniste- ja tarkastustodisteet. TheHDPE-pullo-koneen valintaopaskattaa laajemmat tuotantospesifikaatiot.
Usein kysyttyjä kysymyksiä puhallusneuloista ja kaulan vioista
Onko puhallustappi sama kuin stanssatappi?
Ei. Muottitappi tai tuurna on osa sulatteen muodostavaa työkalua. Puhalluspuikko tuottaa puhallusilmaa, ja sillä voi olla kaulaan liittyviä tehtäviä tietyssä mallissa. Tunnista jompikumpi komponenteista sen kokoonpanopiirroksesta. Jaettu sana "pin" ei tee niiden rajapinnoista tai mitoista keskenään vaihdettavia.
Käyttääkö jokainen suulakepuristuspuhallusmuovauskone samaa puhalluspuikkomallia?
Ei. Puhallus- ja viimeistelyjärjestelyt riippuvat tuotteesta ja työkaluista. Kalibrointi-, jäähdytys- ja leikkausominaisuudet ovat konfiguraatiokohtaisia. Varmista varsinainen kokoonpano ja liike ennen kuin valitset korvaavan laitteen tai käytät asennusohjetta toisesta koneesta. Säiliön tilavuus ei yksinään pysty tunnistamaan oikeaa komponenttia.
Voiko pullo vuotaa, kun puhallustappi on hyvässä kunnossa?
Kyllä. Tutki koko pullon ja suljin liitäntä, mukaan lukien määritetty korkki, tiivistyskosketin ja testijärjestely. Selvitä, ilmeneekö vaurioita muovauksen tai myöhemmän käsittelyn aikana. Vuototulos osoittaa epäonnistuneen tarkastuksen; se ei itse tunnista, mikä työkalu, komponentti tai prosessitilanne aiheutti vian.
Mitä tietoja tarvitaan vaihtopuhallustapin tarkistamiseen?
Anna koneen malli ja sarjanumero, muotin tunniste, puhalluspuikkokokoonpanopiirustus ja versio. Lisää vastinkaulan työkalut ja asiaankuuluvat pullon ja suljin piirustukset. Vian tutkimista varten sisällytä näytteen tunnistetiedot, valokuvat, mittaukset ja järjestys, jossa ongelma ilmenee ensimmäisen kerran. Käytä hyväksyttyä yhteyskanavaa teknisiä asiakirjoja varten.
Mitä tulee tarkistaa puhalluspuhalluksen korjauksen tai vaihdon jälkeen?
Vahvista kokoonpanon tunnistetiedot ja asetukset hyväksyttyjen asiakirjojen perusteella ja tarkasta sitten vahingoittuneet kaulan piirteet sovituissa mittausolosuhteissa. Toista asianmukainen pakkaustesti määritetyllä sulkimella. Kirjaa määrät ja viat, säilytä tarkistettu asetukset ja noudata laatusuunnitelmaa jatkuvan tarkastuksen ja tuotannon julkaisun osalta.
Lähetä koneen, työkalujen ja kaulavian tiedot
Aloita malli- ja sarjanumerolla, työkalun tunnisteella ja merkityllä vikakuvalla. Sisällytä pullon ja sulkemisen vaatimukset, ensimmäinen vaikuttanut tuotantovaihe ja kaikki mitatut tulokset. Nämä yksityiskohdat antavat tekniselle keskustelulle määritellyn lähtökohdan.
Keskustele työkaluista ja tuotantovaatimuksistaNingbo Kinggle Machinery Co., Ltd. ·Yrityksen tiedot