Autojen puhallusmuovaus voi tuottaa onttoja osia, kuten ilmakanavia ja nestesäiliöitä. Laitteen valinta alkaa osapiirustuksesta, määritetystä hartsista ja hyväksymisvaatimuksista. Pelkästään koneen mainostetun säiliön tilavuudesta ei voida päätellä, muodostaako se tietyn kanavan, mahtuuko se muotiin vai tuottaako se vaaditun lopputuloksen.
Hyödyllinen ostoarvostelu seuraa osaa koko prosessin ajan: muotoilu, poisto, trimmaus, kokoaminen ja tarkastus. Ratkaise pakolliset tuote- ja työkaluvaatimukset ennen nimellistuotannon tai -hinnan vertaamista. Muuten nopea muovaussykli voi kätkeä tuotantosolun, joka ei silti saavuttanut toimituskohdetta.

Puhallusmuovatut autonosat: sovellukset ja prosessien soveltuvuus
Ryhmittele autonosat sen mukaan, mitä niiden on tehtävä, eikä sen perusteella, että ne ovat onttoja. Ohjaamon ilmakanava, moottorin ilmanottokomponentti ja nestesäiliö tarvitsevat erilaisia arvioita. Niiden käyttöolosuhteet ja liitännät määräävät kysymykset, joihin koneehdotuksen on vastattava.
| Osa perhettä | Sisääntulot perustamiseen | Laitteita ja työkaluja koskevat kysymykset |
|---|---|---|
| Mökin LVI-kanavat | Ilmareitti, liitosgeometria, asennustila ja määritellyt toimintatarkastukset | Voiko ehdotettu reitti muodostaa rungon ja jättää esteettömiä trimmaus- ja tarkastuspaikkoja? |
| Moottorin ilmanottoaukon osat | Määritellyt lämpötila-, paine- tai tyhjiöolosuhteet, materiaalin altistuminen ja liitäntävaatimukset | Sopiiko hartsi, muodostusreitti ja täydellinen solu näihin erityisiin olosuhteisiin? |
| Nestesäiliöt | Neste, huoltoolosuhteet, portit, asennusominaisuudet ja hyväksymiskriteerit | Miten runko, liitännät ja mahdolliset myöhemmät kokoonpanot valmistetaan ja tarkistetaan? |
| Muut ontot tekniset osat | Kuormakotelot, mitat, kokoonpanoominaisuudet ja käyttötarkoitus | Onko puhallusmuovaus sopiva, vai pitäisikö verrata jotain muuta muotoilu- tai liitosreittiä? |
Pidä polttoainejärjestelmäprojektit erillisellä hyväksyntäpolulla. Esimerkiksi,RISE kuvaa muovisten polttoainesäiliöiden palotestaustaYK:n säännön 34 liitteen 5 kohdan 5 mukaisesti. Se on erityinen testialue, ei täydellinen hyväksynnän tarkistuslista. Määrittää sovellettavat markkinat, vaatimukset ja hyväksyntävastuut varsinaiselle polttoainejärjestelmäprojektille; koneluettelo, jossa luetellaan "auton säiliöt", ei takaa vaatimustenmukaista polttoainesäiliöiden tuotantoa.
Puhallusmuovatut LVI-kanavat: geometria, liitännät ja konevaatimukset
Tarkista puhallusmuovattujen LVI-kanavien ilmareitti ja kaikki liitännät yhdessä. Muodostettavissa oleva runko tarvitsee vielä aukkoja, jotka voidaan leikata, paikantaa ja tarkistaa. Räätälöityjen muovikanavien tulisi siksi päästä tarjousvaiheeseen, kun sekä muotoiltu geometria että suunniteltu valmis geometria on määritelty.
Erillinen ohjaamon tuuletus moottorin ilmanottovaatimuksista
Älä siirrä moottorin ilmanottomateriaalia tai testausolosuhteita ohjaamon kanavaan vain siksi, että molemmat kuljettavat ilmaa. Kirjaa muistiin kyseisen osan asennusympäristö, hyväksytty materiaali ja vaaditut tarkastukset. Jos paineella, tyhjiöllä, lämpötilan vaihtelulla tai nestealtistuksella on merkitystä, määritä asiaankuuluvat olosuhteet projektispesifikaatiosta.
Tarkista valmis liitäntä, ei vain muotoiltu aukko
Merkitse liitospäät, asennuspisteet, leikkausmuutokset ja ehdotetut trimmauspaikat piirustukseen. Tarkista sitten, kuinka osa istuu viimeistely- tai tarkastustelineessä. Hyödyllinen tarkistuskysymys on, pystyykö sama peruspistejärjestelmä paikantamaan osan johdonmukaisesti trimmauksen, mittauksen ja kokoonpanon aikana.
Määritä tarvittava virtaus, läpikulku, sovitus tai tiivistystarkastus ennen kennon määrittämistä. Nämä tarkastukset saattavat vaatia erityisiä kalusteita tai erillisiä asemia. Niille pitäisi olla määrätty toimittaja ja vastaanottomenetelmä sen sijaan, että niiden oletetaan tulevan puhallusmuovauskoneen mukana.
Valitse prosessireitti ennen koneen koon valitsemista
Keskustele kuinka aihio saavuttaa muottipesän ennen kuin valitset suuremman koneen. Aihio on kuuma ontto putki, jonka prosessi muodostaa ja täyttää. Sen käsittelyn ja sijoittelun tulee sopia geometriaan.
Perinteinen suulakepuristus verrattuna 3D-imupuhallusmuovaukseen
Torayn tekninen selitys 3D-imupuhallusmuovauksestakuvaa imua, jolla aihio viedään muottipesään pitkiä, monimutkaisia onttoja muotoja varten. Tämä on erillinen prosessijärjestely. Perinteistä ekstruusiopuhallusmuovauskonetta, jossa on osien irrotusrobotti, ei pitäisi pitää vastaavana todisteena tästä kyvystä.
Jos haluat hankalan reitin, pyydä muovausreitin tarkastusta käyttämällä todellista geometriaa ja hartsia. Vertaa tavanomaista ekstruusiopuhallusmuovausta, erikoissijoitusta tai imureittiä ja tarvittaessa yhdistettyjä muovattuja osia. Vertailussa tulisi käsitellä muotoilun toteutettavuutta, rajapintoja ja loppupään työtä sen sijaan, että oletetaan, että yksi reitti sopii jokaiselle autokanavalle.
Pidä sulatteen toimitus ja käyttökokoonpano erillään
Jatkuva ekstruusio ja akkupään toiminta kuvaavat sulatteen toimittamista. Parison-sijoittelu kuvaa erilaista osaa prosessista. Käyttöä kuvaavat hydrauliset, servohydrauliset ja sähköiset käyttölaitteet. Vertailu eri akseleilla tekee lainauksista helpompia tulkita ja estää automaatiotarraa asettumasta muovausominaisuuden sijasta.
Valitse puhallusmuovaushartsit varsinaiseen autokäyttöön
Määritä laatu, ei vain polymeeriperhe. "PA" tai "PP" jättää avoimia kysymyksiä vahvistamisesta, modifioinnista, prosessointikäyttäytymisestä ja soveltuvuudesta aiottuun osaan. EnvaliorinDurethan PA6 portfolioEsimerkiksi putkien ja ilmakanavien puhallusmuovauslaadut ja vahvistetut lajikkeet erotetaan toisistaan. Sukunimi ei osoita vaihdettavaa reseptiä.
Yhdistä materiaalin valmistelu ja plastisointi laatuun
Hanki nykyiset luokkakohtaiset käsittelyohjeet. Tarkista ehdotettu kuivaus- ja syöttöjärjestely, kosteusmittaus tarvittaessa, ruuvin ja pään sopivuus, lämpötilan säätö ja kaikki seoksen tarvittavat kulutuskestävyysvaatimukset. Nämä ovat teknisen vahvistuksen kohteita, eivät syitä julkaista yhtä kuivauslämpötilaa kaikille teknisille muoville.
Toray tunnistaa puhallusmuovaushartsin soveltuvuuden kannalta sulaviskositeetin ja muodon säilyvyyden. Tallenna materiaalin kunto ja prosessiasetukset kokeen aikana, jotta muodostusongelma voidaan tutkia tunnettua reseptiä vastaan. Älä hyväksy koneen julkaistua HDPE-ekstruusionopeutta todisteeksi sen toimitusnopeudesta toisella hartsilla.
Säilytä uudelleen jauhaminen hyväksytyn reseptin sisällä
Kirjaa muistiin lähde, käsittelyhistoria ja ehdotettu uudelleenjauhatusosuus sekä asiakkaan lupa ja reseptin hyväksymiseen tarvittavat tarkistukset. Testaa aiottua tuotantosekoitusta. Vain ensihartsia käyttävä koe ei vahvista suorituskykyä myöhemmällä uudelleenhiontalisäyksellä.
Käännä osapiirustus puhallusmuovauslaitteiden vaatimuksiksi
Käytä vaatimus-todisteiden taulukkoa tarkistaaksesi puhallusmuovauslaitteet. Jokainen pakollinen vaatimus tarvitsee vastaavan erittelyn, piirustuksen tai koepöytäkirjan. Ratkaisemattomien asioiden tulee olla näkyvissä, kunnes vastuullinen osapuoli sulkee ne.
| Vaatimus | Tarkista ehdotus | Todisteet ja sulkeminen |
|---|---|---|
| Materiaalin ja haavojen kysyntä | Luokkakohtainen pehmitys, käyttökelpoinen hauli ja toimitus; sisältää prosessiromun pelkän valmiin painon sijaan | Aineistoluettelo ja edustajanmuodostuskoe |
| Muotin asennus | Kirjekuori, asennus, muotin paksuus ja massa, apuohjelmat ja huoltoon pääsy | Muotin ja koneen rajapinnan piirustus |
| Avaaminen ja poisto | Aukkotila, tarvittavat muottiliikkeet, tarttujarata ja välys kuumalle osalle | Liiketarkistus ja havaittu poistosarja |
| Kriittiset seinäalueet | Päätyökalut, seurakunnan valvonta ja ehdotetut tarkastuspaikat | Kartoitettu mittaukset piirtorajoja vastaan |
| Valmiit käyttöliittymät | Trimmaus-, liitos-, kokoonpano- ja sijoittelukalusteet | Valmiiden osien mitta- ja toimintatarkastukset |
| Hyväksytty tulos | Täydellinen solu, laskentapiste, keskeytyssäännöt ja hylkäyksen käsittely | Ajastettu kokeilu hyväksytyillä määrillä ja pysäytystietueilla |
Kuinka arvioisin auton puhallusmuovausprojektin
Autoteollisuuden puhallusmuovausprojektissa tarkistaisin osapiirustuksen ennen kuin keskustelen koneen kapasiteetista. Lähtökysymykseni koskisivat materiaaliluokkaa, toimintaympäristöä, liitoskohtia ja vastaanottovaatimuksia. Koneen nimellinen säiliötilavuus säilyisi seulontareferenssinä, ei perustana kanavan tai epäsäännöllisen säiliön hyväksymiselle.
Jos koeosa saavutti painotavoitteensa, mutta ei läpäissyt paikallisessa seinänpaksuuden tarkistuksessa, tutkin materiaalin jakautumista ennen osan kokonaispainon lisäämistä. Vertailisin määritettyjä tarkastuspaikkoja aihion profiiliin, materiaalin valmisteluun, työkaluihin ja tallennettuihin prosessiasetuksiin. Materiaalin lisääminen kaikkialle jäisi ehdotetuksi muutokseksi, kunnes asiaankuuluvat osatarkastukset osoittavat, että se ratkaisi ongelman.
Työkalujen tarkistus kattaisi enemmän kuin sen, sopiiko muotti levyjen väliin. Tarkistaisin asennuksen, muotin paksuuden, aukon, tarvittavat liikkeet ja koko osien irrotuspolun. Portit ja asennusominaisuudet vaativat myös selkeän suunnitelman leikkaamista, sijoittelua ja tarkastusta varten muovauksen jälkeen.
Tietyn teknisen muovilaadun osalta pyytäisin sen käsittelyohjeita ja tarkistaisi ehdotetun kuivaus-, syöttö-, ruuvi- ja pääjärjestelyn. En käyttäisi HDPE-läpäisykykyä todisteena suorituskyvystä toisen hartsin kanssa. Kaikki ehdotetut uudelleenjauhatusreseptit ovat sovellettavien materiaali- ja asiakasvaatimusten alaisia.
Ennen tuotantosolun hyväksymistä sisällyttäisin jatkotyöt koesuunnitelmaan. Valetun kanavan on vielä läpäistävä sovitut trimmaus-, kokoonpano- ja tarkastusvaiheet. Tallensin hyväksytyn lähdön, keskeytykset ja manuaaliset säädöt ja erotin sitten hyväksytyt vaatimukset korjauksia tai lisätodisteita vaativista kohteista.
Suositukseni riippuisi näistä tuloksista. Suurempi kone ei olisi automaattinen vastaus tuotantovajeeseen; Ensin selvittäisin, tuliko rajoitus muovauksesta, käsittelystä, viimeistelystä tai tarkastuksesta.
Puhallusmuotin suunnittelu, seinäjako ja kriittiset rajapinnat
Valmiin osan paino on koko kohteen yksi mitta. Se ei pysty tunnistamaan paksuutta mutkan, liitoksen tai puristuskohdan kohdalla. Määritä tarkastuspaikat piirustuksen ja toiminnon perusteella ja vertaa sitten määritetyssä osatilassa tehtyjä mittauksia.
Erillinen pituus- ja kehäohjaus
Tarkista pitkittäinen parison ohjelmointi erillään seinän jakautumisesta osan kehän ympäri. Toray kuvaa säteen seinämän paksuuden säätöä 3D-imuprosessikeskustelussaan. Vahvista ehdotetun järjestelmän todelliset ohjaustoiminnot; Suuri ohjelmointipisteiden määrä ei yksinään osoita, että jokainen kriittinen sijainti saavuttaa rajansa.
Jos kyseessä on paikallinen vika, kartoita mittaus sen sijaintiin kappaleessa ja tutki asiaankuuluvat prosessi- ja työkalumuuttujat. Pidä muutokset jäljitettävinä, jotta niiden vaikutukset voidaan tarkistaa. Olemassa olevaparison ohjelmointiopasselittää ohjausaiheen tarkemmin.
Suorita peruspisteet viimeistelyn ja asennuksen läpi
Määritä, miten portit, leikatut reunat ja asennusominaisuudet mitataan suhteessa määritettyihin peruspisteisiin. Sovi osan tuki- ja mittauskunnosta. Tarkista nämä rajapinnat muottien ja kiinnikkeiden toimittajien kanssa käyttämällämuottien suunnittelu ja konerajapinnan tarkastukset, eikä käsitellä viimeistelyä erillisenä asiana muotin hyväksynnän jälkeen.
Määrittele täydellinen autojen puhallusmuovauskenno
Piirrä reitti hartsin valmistelusta hyväksyttyjen osien laskentapisteeseen. Sisällytä poisto, trimmaus, avaaminen, liittäminen, kokoaminen ja tarkastus vain silloin, kun osa niitä tarvitsee. Nimeä kunkin toiminnon kohdalla toimittaja, hyväksyntätodistus ja vastuu integroinnista.
Tarkista asemien liitännät: miten osa siirtyy, miten se sijoittuu, mitä tapahtuu, kun alavirran asema pysähtyy ja miten hylätyt osat erotetaan. Tarjouksen tulee erottaa koneenvalmistajan toimittamat laitteet muiden toimittamista laitteista. Theautomaattisen linjan konfigurointiopaskattaa nämä toimitusrajat.
Valitse tarkastukset osan toiminnasta ja spesifikaatiosta. Tarvittaessa vuototesti ei korvaa mitta-, kulku-, kokoonpano- tai kestävyyttä koskevia todisteita. Vältä yhtä yleistä testiluetteloa jokaiselle autosovellukselle.
Todista osa ja valmistusprosessi erikseen
Suunnittele edustava koe piirustusversion, hyväksytyn materiaalin ja suunnitellun reseptin ympärille. Kirjaa muistiin muotti, kokoonpano, materiaalierä ja mittaussuunnitelma. Säilytä hyväksytyt määrät, hylkäävät syyt, pysähdykset ja manuaaliset toimenpiteet syklitietueen rinnalla.
Toimittajan konetesti ja asiakkaan tuotantoosan hyväksyntä palvelevat eri tarkoituksia.AIAG:n julkinen PPAP-katsausyhdistää tuotannon osien hyväksynnän johdonmukaiseen suunnittelutietueiden ja spesifikaatioiden noudattamiseen todellisen tuotantoajon aikana tuotantonopeuksilla. Tämä soveltamisala on laajempi kuin koneen liikkeen osoittaminen tai yhden hyväksyttävän näytteen tuottaminen.
| Toiminta | Kysymys, johon se vastaa | Todisteita määriteltäväksi | Ei itse perustele |
|---|---|---|---|
| Koneen tai solun FAT | Täyttävätkö toimitetut laitteet sovitun hyväksymisalueen? | Sopimustarkastukset, konfigurointi, kokeiluehdot ja avoimet erät | Kaikki valmiiden osien toiminnot tai asiakkaan tuotannon hyväksyntä |
| Osan toiminnallinen validointi | Täyttääkö valmis osa määritetyt käyttövaatimukset? | Sovellettavat mitta-, kokoonpano-, toiminta- ja kestävyystiedot | Jatkuva tuotantokyky arvioitujen olosuhteiden ulkopuolella |
| Asiakkaan tuotannon osan hyväksyntä | Täyttääkö suunniteltu tuotantoprosessi asiakkaan sovellettavia hyväksymisvaatimuksia? | Asiakkaan määrittelemät tiedot ja tuotantotodisteet, mukaan lukien PPAP tarvittaessa | Muutetun materiaalin, piirustuksen tai prosessin hyväksyntä ilman vaadittua tarkistusta |
Aseta näytemäärät, kokeen kesto, mittausmenetelmät ja mahdolliset tilastolliset kriteerit projektin hyväksymissuunnitelmassa. Älä lainaa yleistä Cpk-tavoitetta tai ajon kestoa yleisestä koneartikkelista. Käytä laiteosaanFAT-suunnitteluopassovittujen tarkastusten vahvistamiseksi.
Sulje jokainen vaatimus läpäistynä, joka vaatii korjaavaa työtä ja uudelleentestauksen tai ei ole vielä vahvistettu. Määritä omistaja- ja sulkemistodistus kahteen viimeksi mainittuun luokkaan. Näiden tilojen pitäminen erillään estää keskeneräisestä kokeilusta muodostumasta näennäinen tuotantojulkaisu.
Vertaa tuotantoa ja kustannuksia hyväksytyn osan rajalla
Laske valmiit autonosat, jotka läpäisevät sovitut tarkastukset. Ilmoita, sisältääkö tavoite vaihdot, keskeytykset ja loppupään toiminnot, ja käytä samaa aikaperustetta jokaiselle asemalle. Katsotuotantonopeuden laskentaohjenimellisjaksojen ja hyväksytyn tehon erottamiseksi.
LVI-kanavakennon arviointi sen muovausjakson jälkeen
Jos kyseessä on hypoteettinen autoteollisuuden LVI-kanavaprojekti, aloittaisin vaatimuksella 95 hyväksyttyä osaa aikataulun mukaista tuntia kohti. Oletetaan yksionteloinen muotti, 32 sekunnin muovausjakso, 90 % muovausvaiheen käytettävyys ja lopullinen hyväksytty saanto 96 % koko prosessissa.
Nimellinen muovausnopeus olisi 3 600 ÷ 32 eli 112,5 osaa tunnissa. Oletetun ajon saatavuuden soveltaminen jättäisi muovausvaiheen kapasiteetiksi 101,25 osaa aikataulun mukaista tuntia kohti.
Tämä luku ei määritä lopputulosta. Vertailisin myös trimmauksen, käsittelyn ja tarkastuksen kapasiteettia. Alla olevassa taulukossa on kaksi suunnitteluskenaariota, joissa oletetaan, ettei siirtohäviöitä tai vuorovaikutusta asemien seisokkien välillä ole. Molemmat loppupään kapasiteettiluvut käyttävät aikataulun mukaisia tunteja ja ottavat jo huomioon oletetut asemakatkot. 96 %:n saanto levitetään kerran lopussa.
| Suunnittelutoimenpide | Alkuperäinen loppuskenaario | Tarkistettu loppupään skenaario |
|---|---|---|
| Muovausvaiheen kapasiteetti | 101,25 osaa/tunti | 101,25 osaa/tunti |
| Jalostuskapasiteetti | 90 osaa/tunti | 105 osaa/tunti |
| Oletettu lopullinen hyväksytty tuotto | 96 % | 96 % |
| Ennustettu hyväksytty tulos | 86,4 osaa/tunti | 97,2 osaa/tunti |
| Vaadittu hyväksytty tulos | 95 osaa/tunti | 95 osaa/tunti |
Alkuperäisessä skenaariossa loppupään kapasiteetti rajoittaisi kennon 90 osaan tunnissa ennen lopullista tuottorajoitusta. Ennustettu hyväksytty tuotos olisi siis 90 × 0,96 = 86,4 osaa tunnissa, mikä on vaatimuksen alapuolella.
Seuraavaksi arvioisin loppupään järjestelyä, joka pystyy käsittelemään 105 osaa tunnissa. Kun muovausvaihe sitten rajoittaa tarjontaa, projisoiduksi hyväksytyksi tehoksi tulisi 101,25 × 0,96 = 97,2 osaa tunnissa.
Tarkistettu laskelma ylittäisi tavoitteen vain 2,2 osalla tunnissa. Käsittelisin sitä rajoitettuna suunnitteluvarana, en todisteena hyväksytystä tuotantomäärästä. Edustavassa solukokeessa olisi silti määritettävä todellinen sykli, keskeytykset, loppuvirtaussuorituskyky ja hyväksytty tuotto.
Tämä vertailu ohjaisi teknisen tarkastelun kohti viimeistely- ja tarkastusjärjestelyä ennen suuremman puhallusmuovauskoneen tilaamista.
Vertaa samaa tuotantolaajuutta
Erottele kussakin ehdotuksessa kone-, muotti-, materiaali-, viimeistely-, tarkastus-, integrointi- ja kokeilukustannukset. Pelkän koneen hintaa ei voi verrata suoraan koko solun hintaan. Arvioi lisäkapasiteettia suhteessa hyväksyttyyn tuotantoon ja projektin kysyntään; Älä oleta, että suurempi kone poistaa loppupään pullonkaulan.
Valmista Kingglelle autonosien tarjouspyyntö
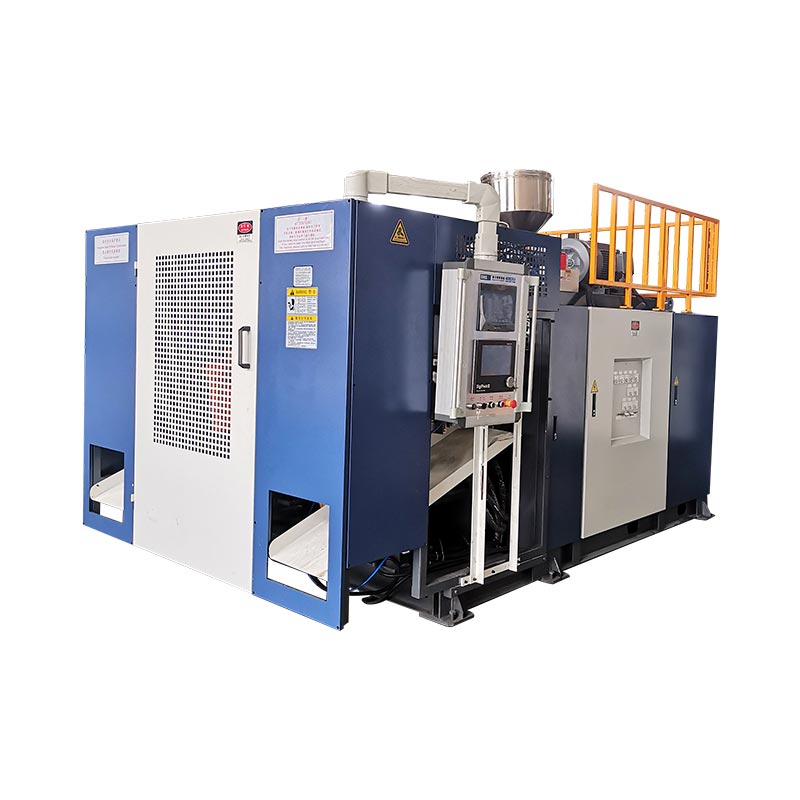
Kingglen julkaisemat akkualustat tarjoavat viitteitä alustavaan keskusteluun. Ne eivät ole automaattisia valintoja hypoteettiselle kanavaesimerkille tai jokaiselle autonosalle. Ehdotettu materiaali, muotti ja koko tuotantolaajuus vaativat vielä teknisen tarkastelun.
| Viitekenttä | KGB80A | KGB100B |
|---|---|---|
| Ilmoitettu suurin konttikapasiteetti | 30L | 120L |
| Puristusvoima | 215 kN | 440 kN |
| Muotilevyn koko, L × K | 750 × 860 mm | 1 200 × 1 200 mm |
| Suurin muotin koko, L × K | 520 × 860 mm | 920 × 1 200 mm |
| Muotin paksuus | 360-420 mm | 510-600 mm |
| Listattu sovellusyhteys | Auton osien putket | Auton osat ja autotankit |
Taulukko toistaa valitut kentät linkitetyiltä Kinggle-tuotesivuilta. Levykoko ja suurin muotin koko ovat eri kentät. Kumpikaan ei vahvista täydellistä liikerataa, laatukohtaista tehoa, erikoistunutta imuprosessia tai polttoainejärjestelmän hyväksyntää. Pyydä rajapintapiirros ja konfiguraatio ehdotettuun koontiversioon.

Lähetä arvostelupaketti, ei vain pyydetty koneen määrä
- 3D- ja 2D-osapiirustukset, joissa on tarkistuksia, viimeistelty geometria, peruspisteet ja kriittiset seinä- tai liitäntävaatimukset.
- Määritelty hartsilaatu, hyväksytty tuotantoresepti ja asiaankuuluvat käsittelyohjeet.
- Osapaino, suunniteltu muotin järjestely, olemassa olevat työkalut ja ehdotettu viimeistelyjärjestys.
- Vaadittu hyväksytty tuotos aikaperusteineen, vuotuinen kysyntä, tuotevalikoima ja tarkastusvaatimukset.
- Työmaaolosuhteet ja selkeä luettelo muotin, apulaitteiden, viimeistelyn, tarkastuksen ja integroinnin toimittajista.
Nämä syötteet mahdollistavat teknisen tarkastelun osoitteen sopivan, ratkaisemattomat vaatimukset ja kokeiluolosuhteet ennen koneen konfiguroinnin viimeistelyä.
Usein kysytyt kysymykset
Voidaanko jokainen autojen ilmakanava valmistaa tavanomaisella puhallusmuovauskoneella?
Ei. Tarkista geometria, määritetty hartsi, liitännät ja työkalujen käyttöoikeudet. Jotkut muodot vaativat erikoistuneen aihion sijoittelun, imupuhallusmuovauksen tai liitososien arvioinnin. Perinteinen kone, jossa on noutorobotti, ei sinänsä luo näitä muotoilukykyjä.
Riittääkö akun tilavuus koneen valitsemiseen auton osaksi?
Ei. Käytettävissä oleva ruiskutarve, materiaalikohtainen toimitus, muotin asennus, avaustila, tarvittavat liikkeet, osien poisto ja jatkotyöt vaativat myös tarkastelua. Ilmoitettu säiliötilavuus on seulontaviite, ei täydellinen valintamenetelmä epäsäännölliselle tekniselle osalle.
Voiko HDPE-kone käsitellä tiettyä teknistä muovilaatua?
Tämä vaatii materiaalin valmistelun, pehmityksen, pään työkalujen, ohjaimien ja ehdotetun prosessin laatukohtaisen tarkastelun. Julkaistu HDPE-ekstruusionopeus ei osoita tulosta toisella hartsilla. Vahvista kokoonpano ja suorita edustava koe aiotulla materiaalilla.
Miksi osa voi saavuttaa painotavoitteensa, mutta epäonnistuu seinämän paksuustarkastuksessa?
Paino kuvaa koko osaa, kun taas paksuustarkistus mittaa paikan. Materiaali voidaan jakaa eri tavoin alueiden välillä ilman vastaavaa muutosta kokonaispainossa. Kartoita epäonnistunut sijainti ja tutki asiaankuuluvat materiaalit, työkalut ja prosessiolosuhteet ennen kuin päätät sen korjaamisen.
Täyttääkö koneen FATin läpäiseminen asiakkaan tuotannon osan hyväksynnän?
Ei. FAT kattaa sovitun laitteiden hyväksymisalueen. Valmiiden osien validointi ja asiakkaan tuotannon hyväksyntä edellyttävät omia soveltuvia todisteita. Jos PPAP vaaditaan, vahvista asiakkaan toimitus- ja tuotantovaatimukset sen sijaan, että käsittelisit laitetoimitusta hyväksyntänä.
Onko auton puhallusmuovauskoneen ostaminen sama asia kuin räätälöityjen puhallusmuovattujen osien hankinta?
Ei. Laitehankinta koskee tuotantoprosessin koneita, työkaluliitäntöjä, integrointi- ja hyväksymisaluetta. Valmiiden osien hankinta koskee valmistajan vastuuta näiden osien tuotannosta ja toimittamisesta. Selvitä, mitä laajuutta pyydetään, ennen kuin vertaat toimittajia.
Lähetä piirustus ja materiaalivaatimukset autojen osien varustearviointia vartenKingglen yhteystietosivutai sähköpostillasales@kinggle.com. Puhelin:+86-574-87103665. Yrityksen tiedot ovat saatavilla osoitteessaKinggle Tietoja-sivu.
Hyväksy tuotantoreitti ennen koneeseen sitoutumista
Aloita osasta ja materiaalista, määritä muovausreitti ja muuta piirustus selkeäksi laitteistoksi ja validointivaatimuksiksi. Vertaa sitten valmiita ehdotuksia hyväksyttyjen osien rajalla. Pakollinen istuvuusongelma vaatii ratkaisun; nopeampi sykli tai alempi ostohinta ei voi sulkea sitä.