Muovipullon vuototestillä tarkistetaan määritelty säiliö tai pakkaus sovitun vuotokriteerin mukaisesti. Valitse menetelmä todelliselle pullolle, validoi testiolosuhteet ja kiinnitys ja varmista sitten havaitseminen ja käsittelyn hylkääminen. Tyhjän pullon passi ei sinänsä vahvista lopullista korkin sinettiä tai jakelun suorituskykyä.
Neljä päätöstä ennen tarkastuksen hyväksymistä
- Määritä, kattaako testi tyhjän pullon vai suljetun pakkauksen.
- Pidä hyväksymisraja testiolosuhteiden ja yksiköiden kanssa.
- Haasta järjestelmä itsenäisesti karakterisoiduilla näytteillä.
- Varmista, että epäonnistuneet ja testaamattomat pullot eivät pääse hyväksyttyyn virtaan huomaamatta.
Mihin vuototestaus sopii puhallusmuovausprosessiin?
Suulakepuristuspuhallusmuovausprosessissa pullo muotoillaan, jäähdytetään, vapautetaan ja viimeistellään ennen kuin se saavuttaa sovitun tarkastuspisteen. Valitse tämä kohta tarkistettavien toimintojen ympäriltä. Testillä ennen trimmaamista ei voida varmistaa, että pullo pysyy ehjänä trimmauksen jälkeen. Käsittely tarkastuksen jälkeen ansaitsee saman arvioinnin.
Puhallusmuovatut pullot ja säiliöt: määritä tarkastusraja
Puhallusmuovattujen säiliöiden kohdalla tyhjän pullon testi sulkee aukon testikiinnittimellä. Varsinaisessa sulkimessa voidaan käyttää erilaista kosketuspintaa tai tiivistysjärjestelyä. Tunnista, mitkä kaulan ominaisuudet valaisin arvioi ja mitkä ohittaa. Pullon piirustuksen, sulkupiirustuksen ja kiinnitysgeometrian tulee kuvata sama tarkastustehtävä.
Suljetun pakkauksen testi sisältää määritellyt sulkemis- ja kokoonpanoolosuhteet. Jakelun validointi lisää omat lastaus- ja käsittelyvaatimukset. Pidä nämä johtopäätökset erillään: yhdellä rajalla saadusta tuloksesta ei tulisi hiljaa tulla todisteita toiselle.
Pidä vuoto, mitat ja lujuus erillisinä vaatimuksina
Pullo voi täyttää vuotokriteerin, vaikka se ei täytä mitta- tai lujuusvaatimuksia. Päinvastoin, tyydyttävä paino- tai seinämittaus ei anna vuototulosta. Määritä tuotteen vaatimat tarkastukset sen sijaan, että käsittelet yhtä laitetta täydellisenä laatujärjestelmänä.
Käytä seinäjakoa vartenparison ohjelmointi ja seinän paksuuden ohjausopas. Jos valitus koskee muotoilua, trimmausta tai itse kaulaa, säilytä epäonnistunut näyte erillistä prosessitutkimusta varten. Tarkastus tunnistaa vaatimustenvastaisen vastauksen; syyn selvittäminen vaatii lisätodisteita.
Pullon vuodon testausmenetelmät: vertaa todellisen säiliön vaihtoehtoja
Vertaa menetelmiä pakkaukseen ja vikaan, jotka ovat tärkeitä, ei herkkyyslukua, joka on irrotettu testiolosuhteistaan. Hyödyllinen vertailu kertoo, mitä tiivistetään, missä paine mitataan, miten säiliö on tuettu ja mitkä viat kokeen tulee erottaa.
Paineen aleneminen sopiviin tyhjien säiliöiden sovelluksiin
Paineen vaimenemistestaus tarkkailee paineen muutosta sen jälkeen, kun määritetty ylipainetila on määritetty. Toimittajan on selitettävä, miten testaus erottaa vuodon muista testausjärjestelyn muutoksista. Täyttö, stabilointi ja mittaus ovat sarjan erillisiä osia, vaikka ohjain esittää ne yhtenä ohjelmana.
ASTM E2930-26kuvaa paineen vaimentamiskäytännön, jossa käytetään mitattua painetta, lämpötilaa ja aikaa massahäviön määrittämiseen. Sen julkaistu soveltamisala sulkee nimenomaisesti pois muotoaan muuttavat suonet. Tämä rajoitus ei osoita, että painepohjainen tarkastus on mahdoton joustavan pullon osalta; se tarkoittaa, että standardia ei voida automaattisesti vaatia kyseiselle sovellukselle.
Jos kyseessä on ohut tai joustava HDPE-pullo, pyydä sovelluskohtaisia todisteita valitulta tarkastusjärjestelmältä. Kiinnitys, pullon vastaus ja validoitu päätössääntö kuuluvat tähän todisteeseen. Älä siirrä paine-vuotolaskelmaa toisesta säiliöstä tarkistamatta sen oletuksia.
Tyhjiöhajoaminen vaatii määritellyn kammio- ja pakkausjärjestelyn
ASTM F2338-24kuvaa tyhjiöhajoamisen havaitsemista tyhjennetyssä kammiossa, joka sisältää pakkauksen. Pakkauksesta karkaava kaasu tai höyry lisää paineen nousua kammiossa. Tämä järjestely eroaa pelkästä avoimen pullon sisäpuolen tyhjentämisestä.
Julkaistu menetelmä kattaa useita pakkaustyyppejä, mutta sen raportoidut herkkyydet ovat peräisin määritetyistä tuotepakettitutkimuksista. Nämä luvut eivät ole yleisiä havaitsemisrajoja toiselle HDPE-pullolle, sulkimelle tai kiinnikkeelle. Arvioi todellinen kokoonpano ennen rajan valitsemista.
| Lähestyä | Mitä arvioidaan | Mikä vaatii vahvistusta |
|---|---|---|
| Positiivisen paineen lasku | Suljetun testitilavuuden painevaste tietyn ajanjakson aikana | Pullon muodonmuutos, lämpötilatila, kiinnittimen tiivistys ja validoitu päätössääntö |
| Kammion tyhjiön hajoaminen | Kammion painevaste määritellyn pakkauksen sisällä | Pakkauksen valmistelu, kiinnitys/kammiojärjestely ja osoitettu havaitsemissuorituskyky |
| Offline-suljetun paketin arviointi | Määritelty pullo-suljinjärjestelmä määritellyn menettelyn mukaisesti | Sulkeminen, käsittely, lataus ja tarkka johtopäätös, jota toimenpide tukee |
Offline-pakettitestit vastaavat toiseen kysymykseen
Jotkut vaatimukset koskevat nestevuotoa valmiista säiliö- ja sulkujärjestelmästä jakeluolosuhteissa. Esimerkiksi,ASTM D5094/D5094M-24käsittelee suuria nestevuotoja määrätyille kierteitetyille tai korvakemaisille sulkimille jäykissä ja puolijäykissä säiliöissä 4 litraan asti. Sen soveltamisala määrittelee myös vaarallisten aineiden kuljetuksen rajoitukset.
Käytä tällaista menettelyä vain sen soveltuvan soveltamisalan puitteissa. Se ei ole oletusarvoinen online-testiresepti jokaiselle pullolle tai kaikkien muiden jakeluvaatimusten korvike.
Määritä testirajat ennen reseptin määrittämistä
Aloita epäonnistumisesta, jota pakkauksen on kestettävä, ja hyväksymistä varten vaadituista todisteista. Sovi sitten, kuinka tarkastusjärjestelmä tunnistaa ei-hyväksyttävän vastauksen. Toimittajan pienin mainostettu reiän koko ei voi määritellä täydellistä vaatimusta ilman sen pakkausta, testijärjestelyä ja käyttöolosuhteita.
Säilytä ilmoitettu määrä ehdoineen
Painehäviön raja ja tilavuusvuotonopeus ovat eri raportoituja määriä. Kirjaa ylös, mitä laite todella mittaa ja minkä tahansa muuntamisen perusteet. Säilytä yksiköt, vertailuolosuhteet ja mittausväli rajalla. Toisesta reseptistä kopioitu numero on epätäydellinen ilman tätä kontekstia.
Näytetty nolla vaatii myös tulkinnan instrumentin resoluution ja päätössäännön puitteissa. Sitä ei pitäisi kirjoittaa uudelleen todisteeksi täysin nollasta vuodosta kaikissa olosuhteissa. Ilmoita määritelty hyväksymiskriteeri ja säilytä tosiasiallisesti saatu tulos.
| Ala | Määritä se todellista sovellusta varten |
|---|---|
| Tuotteen identiteetti | Pullon ja suljin tarkistukset, hartsilaatu ja asiaankuuluva geometria tai painoalue |
| Tarkastusraja | Tyhjä pullo tai suljettu pakkaus; arvioitu pinta- ja kiinnityskontakti |
| Tulos ja raja | Mitattu määrä, yksiköt, hyväksymissääntö ja virheellisten tulosten käsittely |
| Lataus ja ajoitus | Paine/tyhjiötila, täyttö- tai tyhjennysvaihe, stabilointi ja mittausväli |
| Esimerkki kunto | Lämpötilatila, aika muovauksesta ja asiaankuuluva käsittely tai käsittely |
| Laitteen identiteetti | Testeri, testipää, kiinnitys, sinetti, ohjelman versio ja viitetarkistustila |
| Tarkastus ja hävittäminen | Näytesarja, tarkastukset, uudelleentestaussääntö, hylkäävä vahvistus ja vapauttaa vastuu |
Ratkaise kiinnitysraja ennen rajan hyväksymistä
Kysy, koskettaako tiivistepää huollossa tärkeätä ominaisuutta. Tarkista, voiko sen kosketus peittää aukon, jonka testin on tarkoitus paljastaa. Tarkista pullon korkeuden ja kaulan esityksen vaihtelut kalustetoimittajan kanssa sen sijaan, että kompensoisit huonoa istumapaikkaa muuttamalla hylkäysrajaa.
Hyväksytyn ohjelman tulee kulkea vastaavien muutososien kanssa. Tallennettu resepti ei vahvista, että oikea tiiviste tai kaulatyökalu on asennettu. Käsittele ohjelmaa, kiinnitystä ja tuotteen määritelmää yhtenä ohjattuna kokoonpanona.
Miksi hyvät pullot epäonnistuvat, kun vialliset pullot menevät ohi?
Suosittelemme todisteiden säilyttämistä ennen muovausreseptin tai hylkäysrajan muuttamista. Merkitse pullo, merkitse sen onkalo ja testipään tunnistetiedot ja säilytä alkuperäinen tulos. Epäonnistunut lukema aloittaa tutkimuksen; se ei tunnista viallista komponenttia.
Säilytä vaihtotodisteet
Jos pullonvaihdon jälkeen esiintyy hylkäyspiikki, tarkista testijärjestely ennen prosessin korjausta. Vahvista valittu ohjelma, kaulan työkalut, tiivisteen kunto ja pullon esittely hyväksyttyjen asetusten perusteella. Vertaa sitten itsenäisesti luonnehdittuja hyväksyttäviä ja viallisia näytteitä samoissa tarkastusolosuhteissa.
Vertailu vaatii määritellyn näytelämpötilan ja ajan valusta testaukseen. Paineen muutosta ei voida tulkita riippumatta mallista ja mittauksen taustalla olevista olosuhteista. Välittömästi trimmauksen jälkeen testattua lämmintä pulloa ei pidä verrata rennosti koneen vieressä jäähtyneeseen referenssiin. Pidä nämä ehdot kirjassa.
Erottele kiinnityslöydös prosessilöydöstä
Jos todisteet viittaavat otteluun, ota huomioon tämä havainto sen sijaan, että kompensoisit löysemmällä rajalla. Jos testaaja toimii oikein varmennettujen näytteiden kanssa, jäljitä hylätyt säiliöt takaisin niiden muovaus-, leikkaus- ja käsittelytietoihin. Muuta vain hyväksyttyä muuttujaa, jota todisteet tukevat, ja toista sitten asianmukaiset tarkistukset.
Yhteen testipäähän rajoitettu kuvio antaa tutkimukselle hyödyllisen lähtökohdan. Samoin yhteen muottipesään liittyvä kuvio. Kumpikaan ei selvitä syytä yksin. Pullon reititys voi yhdistää tietyn ontelon tiettyyn päähän; säilyttää molemmat identiteetit ennen kuin päätät, kumpaa käyttöliittymän puolta haluat säätää.
Suosittelemme myös erottamaan havaitsemisen hylkäämisen vahvistuksesta. Oikea epäonnistumissignaali ei riitä, jos väärä pullo poistetaan tai hylätty pullo palaa hyväksyttyyn virtaan. Sisällytä seuranta, fyysinen poisto ja vian korjaaminen varmennussuunnitelmaan. Säilytä tarkistettu kokoonpano ja tulokset yhdessä, jotta toinen vuoro voi toistaa tarkistukset.
Käytä huoltoon valtuutettuja pääsy- ja eristysmenetelmiä.OSHA:n vaarallista energiaa koskeva ohjekäsittelee odottamatonta käynnistystä ja varastoidun energian vapautumista. Tarkastusongelma ei oikeuta kurkoamista liikkuviin laitteisiin tai improvisoimaan pääsyä paineistettuihin komponentteihin.
Vahvista havaitseminen tunnetuilla hyvillä ja tunnetuilla viallisilla näytteillä
Odotetun tuloksen on tultava arvioitavasta testistä riippumattomista todisteista. Muussa tapauksessa pullon kutsuminen "hyväksi", koska sama testaaja läpäisi sen, luo pyöreän tarkistuksen. Anna kullekin varmennusnäytteelle identiteetti ja kirjaa, kuinka sen hyväksyttävä tai viallinen tila todettiin.
ASTM F2338-24havainnollistaa tätä periaatetta sen tyhjiöhajoamismenetelmän osalta: hyväksymiskriteerit vertaavat perusmittauksia ei-vuotavista pakkauksista vuotaviin pakkauksiin ja kalibroidulla virtausmittarilla havaittuihin simuloituihin vuotoihin. Viitetarkastus ja pakettihaaste tarjoavat erilaisia todisteita; kumpaakaan ei pidä hiljaa korvata toisella.
| Näyte tai tarkista | Itsenäinen perusta | Mitä tallentaa |
|---|---|---|
| Hyväksyttävä säiliö | Perustettu sovitun tuotteen ja vertailumenettelyn mukaisesti | Näytetunnus, kunto, esitykset, tulokset ja kaikki väärät hylkäykset |
| Asiaankuuluva fyysinen vika | Vian henkilöllisyys, sijainti ja luonnehdinta dokumentoitu | Odotettu epäonnistuminen, todellinen päätös, pään henkilöllisyys ja hylkäysvahvistus |
| Lähes rajaa oleva tapaus | Luonnehdittu suhteessa sovittuun päätöskriteeriin | Vaihtelu, päätöksen johdonmukaisuus ja vaadittu seuranta |
| Laitteen viite | Sovellettava viiteidentiteetti ja vahvistuksen tila | Laitteen vastaus ja tulos sen määrätyn tarkastuksen mukaan |
Laske esityksiä sekä fyysisiä näytteitä
Yhden näytteen toistuvat esitykset auttavat tutkimaan toistettavuutta, mutta ne eivät ole ylimääräisiä itsenäisiä pulloja. Kirjaa näytteiden määrä ja esitysten määrä erikseen. Sisällytä asiaankuuluvat testipäät, muodot ja normaalit tuotantoolosuhteet sovittuun suunnitelmaan.
Pidä väärä hyväksyntä ja väärä hylkääminen erossa. Järjestelmän hyväksymä viallinen haastenäyte on eri havainto kuin sen hylkäämä hyväksyttävä näyte. Raportoi kukin sopivaa haasteryhmää vastaan. Älä yhdistä niitä tavalliseen tuotannon hylkäysasteeseen ja soita kokonaistarkastuksen tarkkuuteen.
Aseta uudelleentestaussääntö ennen kuin tulos epäonnistuu
Määritä, kuka voi valtuuttaa uudelleentestauksen, mitä menettelyä sovelletaan ja mitä tapahtuu alkuperäiselle tulokselle. Testin toistaminen, kunnes läpäisy tulee näkyviin, ei ole julkaisusääntö. Ratkaisematon vika edellyttää hallittua käsittelyä, mukaan lukien vahingoittunut tuotantoalue, jossa laatusuunnitelma sitä edellyttää.
Haastejoukko ilman havaittuja ohituksia jää tulokseksi kyseiselle sarjalle ja näille ehdoille. Jatkuva tarkastus, näytteen kunto ja asiaankuuluvat muutokset kalusteisiin tai ohjelmiin kuuluvat edelleen tarkastussuunnitelmaan.
Valitse tuotantolinjalle inline pullon vuodon testausjärjestelmä
Paras istuvuus on järjestelmä, joka täyttää todelliset tarkastusvaatimukset vaaditulla sisääntulonopeudella ja käsittelyolosuhteilla. Aloita pullosta, arvioi sitten testiasennot ja siirrä. Nopea ohjain ei voi kompensoida valaisinta, joka istuu epäjohdonmukaisesti, tai hylkäysmekanismia, joka menettää tuotteen identiteetin.
Laske koko testijakso
Sisällytä lastaus, sulkeminen, täyttö tai evakuointi, stabilointi, mittaus, vapauttaminen ja purkaminen. Tunnista, mitkä tapahtumat voivat olla päällekkäisiä ja mitkä jakavat resurssin. Ilmoitettu mittausväli ei yksinään ole aseman koko sykliaika. Theautomaattinen tuotantolinjan konfigurointiopasyhdistää nämä tarkastukset leikkaamiseen, siirtoon ja pakkaamiseen.
Suunnitteluesimerkki: kahdeksan sekunnin testaaja 600 pullon/tunti linjalla
Oletetaan, että 1 litran HDPE-pullolinja toimittaa 600 astiaa tunnissa tarkastettavaksi. Oletetaan myös, että yksi testiasento tarvitsee kahdeksan sekuntia sen koko sarjaan, mukaan lukien lastaus ja purkaminen.
Yhden asennon teoreettinen kapasiteetti = 3 600 s/h ÷ 8 s/pullo = 450 pulloa/h
Oletettu asema on lyhyt 150 pulloa tunnissa, jopa ennen keskeytyksiä. Puskuri voi vaimentaa tilapäisen ylityksen; se ei voi poistaa tätä jatkuvaa yhteensopimattomuutta.
Jos kaksi itsenäistä paikkaa suorittavat saman kahdeksan sekunnin sekvenssin rinnakkain ilman yhteistä käsittelyä tai pneumaattista pullonkaulaa, niiden yhteenlaskettu teoreettinen kapasiteetti on 900 pulloa tunnissa. Tämä laskelma tukee rinnakkaisjärjestelyn arviointia tarkastusehdot säilyttäen. Se ei määritä todellista hyväksyttyä tulosta.
Hyväksy valittu järjestely vasta sen jälkeen, kun asennettu järjestelmä on osoittanut vaaditun erottelu-, siirto- ja hylkäyskäsittelyn todellisilla konteilla. Yllä olevat luvut ovat suunnitteluoletuksia, eivät Kingglen tuotantotulosta.
Vahvista kunkin tuloksen fyysinen reitti
Vikailmoituksen on pysyttävä yhdistettynä oikeaan pulloon, kunnes hävitys on valmis. Määritä tuotteen seuranta, hylkää käyttö ja vahvistus. Testaamaton pullo tai virheellinen tulos tarvitsee oman valvotun reitin; Kummankaan ei pitäisi tulla passiksi vain siksi, että kuljetin jatkaa kulkuaan.
Haasta määritetty reagointi puuttuviin pulloihin, epäonnistuneisiin istuimiin, syöttöhäiriöihin, hylkäysvirheisiin, täyteen hylkäysastiaan ja linjapysähdyksiin. Sovi, kuinka vaikutuksen alainen tuote tunnistetaan ja säilytetään. Vian korjaamisessa on säilytettävä ero hyväksyttyjen, hylättyjen ja ratkaisemattomien pullojen välillä.
Käytä tarkastuspöytäkirjoja puhallusmuovauksen laadunvalvontaan
Yhdistä tulokset aikaan, pullon muotoon, onteloon, testipäähän ja reseptiversioon, jos järjestelmä tukee näitä kenttiä. Lisää materiaalierä ja asiaankuuluvat prosessitietueet, kun tutkit muutosta. Tämä tekee tarkastuksesta hyödyllisen puhallusmuovausprosessin ohjauksessa ilman, että tuloskuviota käsitellään diagnoosina.
Tarkasta myös käsittelypolku ohjaimien, siirron tai hylkäämisen aiheuttamien vaurioiden varalta. Sisäänrakennettu pakkaustarkastus voi seuloa määritellyn vian; tämän vian muodostumisen vähentäminen edellyttää korjausta ja varmentamista alkupäässä. Säilytä havaitsemissuorituskyky- ja vikojen vähentämisvaatimukset erillisinä tuloksina.
Määritä ja hyväksy vuotojen testausalue muovauslinjalla
Pyyntö "automaattisesta vuototestistä" jättää tärkeimmät hyväksymispäätökset ratkaisematta. Anna toimittajille sama pullon määritelmä, tarkastusraja, näytteen kunto ja vaadittu teho. Sisällytä tuotevalikoima ja vaihdot, jotta ehdotus kattaa normaalin tuotannon yhden keskeytymättömän esittelyn sijaan.
| Ostajan syöttö | Toimittajan vastaus saadakseen |
|---|---|
| Pullo-, kaula- ja sulkupiirustukset; materiaali ja tuotevalikoima | Tarkastusraja, kiinnitysjärjestely ja tarvittavat vaihtoosat |
| Määritelty vika, näytteet ja hyväksymisvaatimus | Ehdotettu menetelmä, päätössääntö ja hakemuksen todentamissuunnitelma |
| Saapumisen määrä, väli, suunta ja kontin kunto | Täydellinen syklipohja, siirtojärjestely ja tuetut käyttöolosuhteet |
| Hylkäämis-, virheellinen tulos ja palautusvaatimukset | Seuranta-, vahvistus-, eristys- ja käyttöliittymävastuut |
| Tallennus-, vaihto- ja julkaisuvaatimukset | Ohjelman valvonta, säilytetyt tulokset, hyväksymistodistus ja luovutuksen laajuus |
Kaksi Kinggle-pullo-koneviittausta
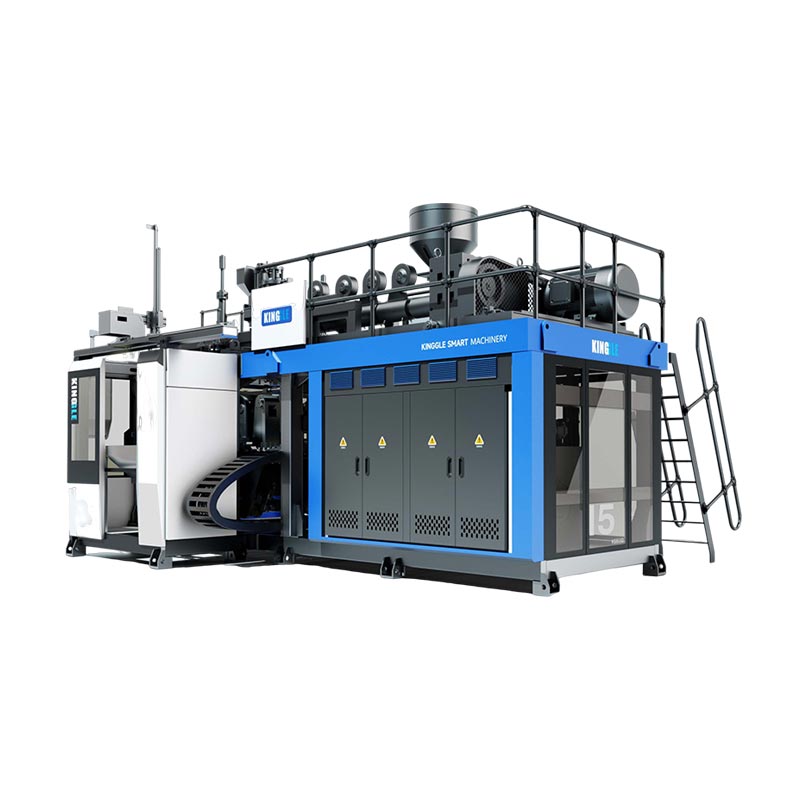
TheKGB5L yksiasemainen alustajaKGB5D kaksiasemainen alustaon julkaistu 5 litran koneviitteitä. Ne tarjoavat esimerkkejä muovausalustasta pulloprojektiin. Tarkastusjärjestelmä tarvitsee edelleen valintaa todellisen pullon, muotin asettelun, purkukuvion ja testivaatimuksen mukaan.

Määritä liitäntä, älä oletettu lisävaruste
Tunnista, mikä osapuoli toimittaa tarkastusmoduulin, kiinnikkeet, siirron, ohjaa integroinnin ja hylkää laitteet.
Pidä jokaisen koneen julkaistut muovaustiedot erillään sovituista tarkastusehdoista. Muovausspesifikaatiossa oleva puhalluspaine ei ole pullon vuototestipaine.
Käytä laajempaa muovausvaatimusta vartenHDPE-pullo-koneen valintaopas.
Hyväksy instrumentti, sovellus ja linja
Hyväksymistietueen tulee erottaa referenssitarkastukset, kontin todellinen erottelu ja täydellinen hylkäysjärjestys. Sisällytä normaalit muodot ja sovitut keskeytys- tai palautustarkistukset. Ilmoita määrät, olosuhteet, viat ja korjaavat toimenpiteet sen sijaan, että luottaisit videoon useista ohikulkivista pulloista.
Tallenna tuote, kaluste ja ohjelmaversiot luovutuspöytäkirjaan. Tunnista, kuka hyväksyy julkaisun asiaankuuluvan muutoksen jälkeen. Thetehdashyväksyntätestiopaskattaa laajemman konearvioinnin; Säilytä tarkastuskohtaiset todisteet kyseisen hankekirjan liitteenä.
Usein kysyttyjä kysymyksiä pullon vuototestauksesta
Vahvistaako tyhjän pullon vuototesti lopullisen korkin tiivisteen?
Ei itsestään. Testilaite voi koskettaa eri pintaa kuin varsinainen suljin. Vahvista tarkastetut ominaisuudet ja määritä sitten mahdolliset suljetun pakkauksen lisäarvioinnit, joita pullon ja suljin suunnittelu edellyttää. Säilytä sulkemisidentiteetti ja sovellusehdot tämän tuloksen kanssa.
Sopiiko paineenvaimennus jokaiseen HDPE-pulloon?
Mitään menetelmää ei saa valita pelkän hartsin nimen perusteella. Pullon geometria, muodonmuutos, lämpötila, kiinnitys ja vaadittu vikojen erottelu ovat tärkeitä. Pyydä varsinaisen säiliön vahvistusta. Älä oleta, että muotoutumattomia astioita koskeva paineen vaimenemisstandardi takaa joustavan pullon vaatimustenmukaisuuden.
Voiko kamera tai CT-skannaus korvata määritellyn vuototestin?
Mitat ja kuvantaminen voivat tukea vikaanalyysiä, mutta sitä ei tule merkitä uudelleen toiminnalliseksi vuototulokseksi. Säilytä määritetty vuototesti, ellei vaihtoehdon ole osoitettu vastaavan samaa hyväksymisvaatimusta ja hyväksytty sovellettavan laatumenettelyn mukaisesti.
Voidaanko hylätty pullo testata uudelleen?
Vain sovitun luovutusmenettelyn mukaisesti. Säilytä ensimmäinen tulos, tunnista uudelleentestauksen syy ja ehdot ja säilytä valtuutus ja tulos. Myöhempi läpäisy ei saisi hiljaa poistaa aikaisempaa vikaa tai sallia toistuvaa testausta, kunnes haluttu tulos tulee näkyviin.
Sisältyykö vuototestaus jokaiseen automaattiseen puhallusmuovauskoneeseen?
Ei. Automaattinen muovausjakso ei määrittele loppupään tarkastuksen laajuutta. Teknisessä tarjouksessa tulee yksilöidä testaaja, kalusteet, siirto-, hylkäys-, ohjausliitännät ja vastaanottotyöt. Vahvista nämä kohteet tilatulle järjestelmälle sen sijaan, että päättelet ne sanasta "automaattinen".
Keskustele muovauksesta ja tarkastuksesta yhdessä
Lähetä pullon piirustus, materiaali, sulkemisvaatimus, tavoitesaapumisnopeus ja tarkastuksen tunnistettava vika. Lisää edustavia näytteitä ja nykyiset testitietueet mahdollisuuksien mukaan, jotta laitekeskustelu alkaa määritellystä tuotantovaatimuksesta.
Keskustele tuotanto- ja tarkastusvaatimuksistaNingbo Kinggle Machinery Co., Ltd. ·Yrityksen tiedot