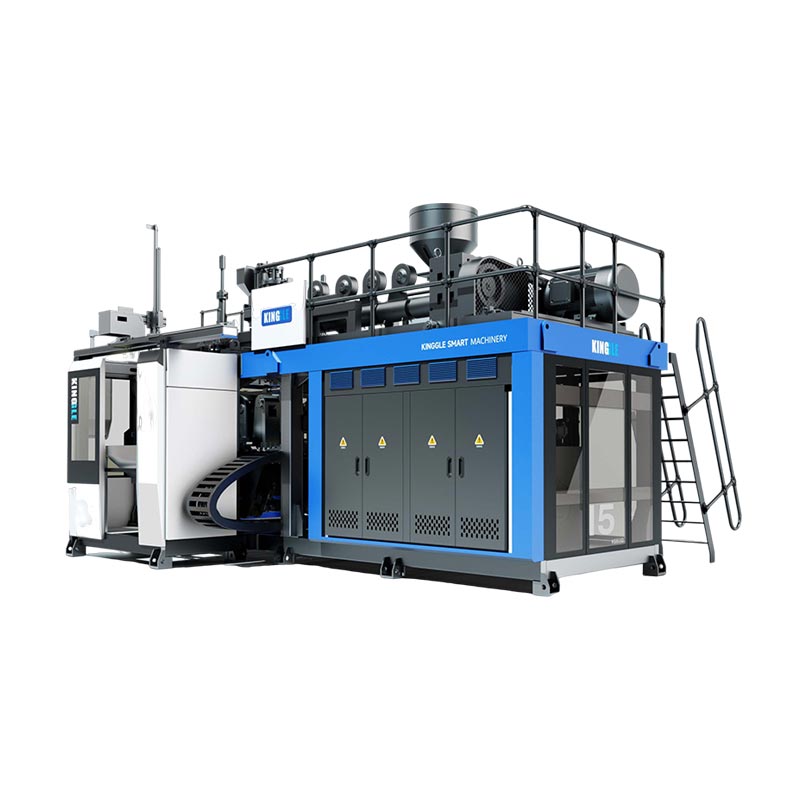
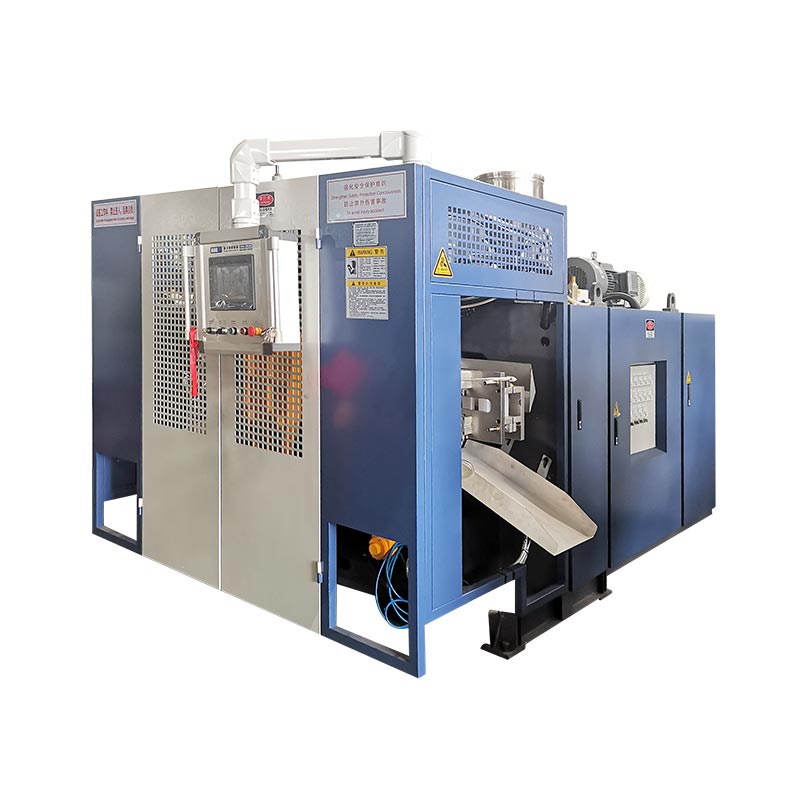
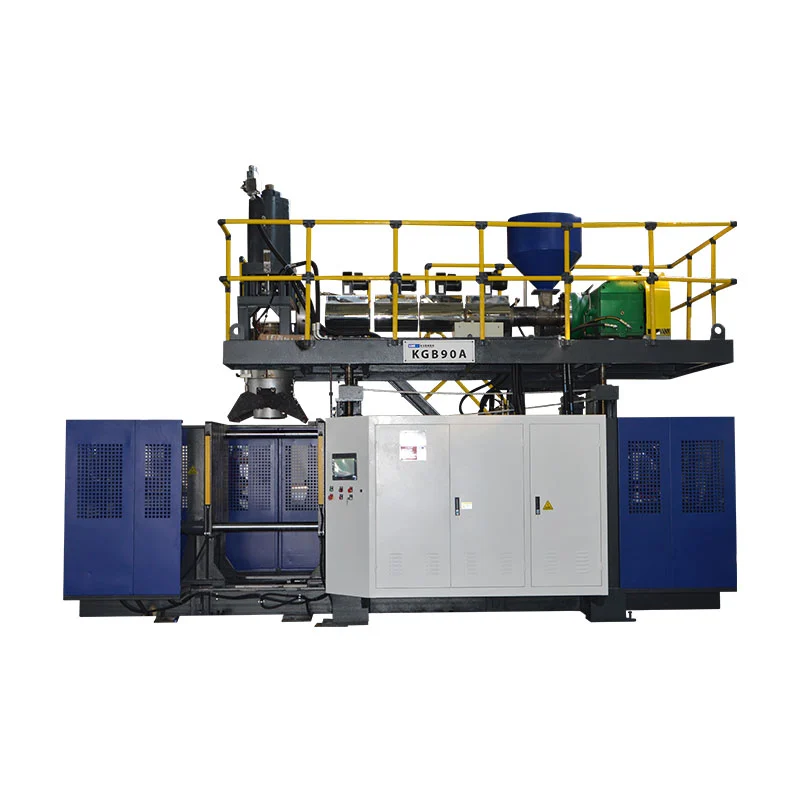
Määritä KGB110A mitatun tuotenäytteen perusteella, älä pelkästään 160L:n nimen perusteella. Kirjaa muistiin osan geometria, nettopaino, seinäkartta, hartsi, viimeistely ja tuotantokohde. Käytä sitten näitä syötteitä muotin kuoren, parison bruttotarpeen, suulakepuristuksen talteenoton, puristinvaatimuksen ja tehdasapuohjelmien tarkistamiseen.
160 litran puhallusmuovauskoneella voidaan valmistaa hyvin erilaisia tuotteita. Onton tien esteen ulkoneva alue on laaja. Ponttonilla voi olla pitkät vetovyöhykkeet ja tiivistysvaatimukset. Pöytäpaneeli voi olla leveä, mutta suhteellisen matala. Yksi mallinimi ei poista näitä eroja.
Usein hyödyllisin lähtökohta on jo ostajan pöydällä oleva esine. Mittaa se, punnita ja merkitse tärkeät alueet. Tästä näytteestä tulee linkki tuotesuunnittelun, työkalujen, koneen konfiguroinnin ja hyväksymistestin välillä.

Kuuden sivun mallitiedosto, jonka pitäisi ohjata projektia
Mitoitettu osapiirustus, kokonaiskoko, aukot, sisäosat ja asennusliitännät.
Osan nettopaino, materiaalilaatu, väri, lisäaineet ja sallittu uudelleenhionta.
Seinänpaksuuskartta kriittisillä paikoilla ja tuotetestausvaatimuksilla.
Trimmauskartta, jossa näkyy yläsalama, alaosa, kahvan romu ja muut häviöt.
Hyväksytty tulostavoite, vuorokuvio, automaatio ja jatkotyöt.
Tehdasteho, ilma, vesi, pääsy, nosto ja käytettävissä oleva kennotila.
Huomautus julkaistuista tiedoista:Kingglen nykyinen sivun otsikko ja sovellusteksti sijoittavat KGB110A:n 160L-luokkaan. Samalla sivulla näkyy tällä hetkellä yhteenveto- ja maksimikapasiteettitaulukossa 120 L. Tämä artikkeli noudattaa julkaistua 160L tuotteen sijoittelua, mutta tarkka tilattu kapasiteetti tulee vahvistaa tarjouksessa ja teknisessä sopimuksessa.
Aloita tuotenäytteestä, älä luettelon etiketistä
Näyte kertoo, missä koneen päätös voi epäonnistua. Sen ulkomitat vaikuttavat muottiin. Sen paino ja viimeistely vaikuttavat akkuun. Sen leveät pinnat vaikuttavat projisoituun alueeseen. Syvät kulmat ja kahvat vaikuttavat seinän jakautumiseen. Jäähdytyskäyttäytyminen vaikuttaa kiertoaikaan ja poistoon.
Volyymi on edelleen hyödyllinen. Se auttaa sijoittamaan projektin yleiseen konevalikoimaan. Silti kaksi tuotetta, joilla on sama suljettu tilavuus, saattavat tarvita eri päitä, puristimia tai muottiaukoja. Tilava kelluke voi sisältää enemmän ilmaa ja käyttää vähemmän hartsia kuin tiheä tekninen paneeli, jossa on paikalliset rivat ja paksut asennusvyöhykkeet.
Älä luota kilpailijan valmiiseen osaan ainoana lähteenä. Jos mahdollista, lisää alkuperäinen suunnittelutiedosto ja suunniteltu suorituskykyvaatimus. Kopioitu näyte voi sisältää seinämän paksuutta, joka kompensoi vanhaa muotia tai prosessia. Seinän toistaminen ymmärtämättä sen tehtävää voi lisätä painoa parantamatta suorituskykyä.
Kinggle on dokumentoitumyyntiprosessialkaa tuotekuvista, piirustuksista, painosta, koosta ja materiaalista. Se pyytää myös paksuutta, tehoa ja kemikaalinkestävyysvaatimuksia. Tämä järjestys on käytännöllinen, koska konesuositus seuraa tuoteselosteita.
Esimerkkitiedostossa tulee olla yksi versionumero. Jos kaula, kahva, sisäosa tai kokonaispituus muuttuu, päivitä tiedosto ennen kuin kone ja muotti jäätyvät. Näin vältetään projekti, jossa tarjous sopii varhaiseen näytteeseen, mutta tuotantopiirustus ei enää sovi lainattuun soluun.
Rakenna näyteaineisto, joka kestää teknisen tarkastelun
Aloita perusmittauksista. Tallenna kokonaispituus, leveys ja korkeus. Add opening diameters, neck finish, flange size, handle clearance and the position of any insert. Mark the parting line and visible pinch areas if the sample reveals them.
Punnitse koko tuote kalibroidulla vaa'alla. Erota sitten kaikki irrotettavat osat, joita ei ole puhallusmuovattu. Korkkia, tulppaa, metallisisäkettä tai vaahtomuovitäyttöä ei tule laskea muovatuksi muoviksi. Kirjaa ylös materiaalin tunnistusmenetelmä sen sijaan, että oletat polymeerin ulkonäöstä.
Seinän paksuus tarvitsee sijaintikartan. Numeroi pisteet piirustuksessa tai valokuvassa. Sisältää kulmat, olkapäät, kahvat, pohjakoskettimet, asennusalueet ja leveät paneelit. Yksi keskimääräinen paksuus piilottaa ohuen alueen, joka voi hallita suorituskykyä.
Kirjoita seuraavaksi tuotetestit. Kelluvalla, liikenneesteellä, huonekalupaneelilla ja teollisuuskontilla ei ole samoja läpäisykriteerejä. Käytä ostajan todellista piirustusta, viranomaisvaatimusta tai sisäistä testiä. Älä lainaa pudotuskorkeutta, kuormitusta tai vuototestiä riippumattomasta tuotteesta.
| Esimerkkitodiste | Kuinka tallentaa se | Konepäätös vaikuttaa |
|---|---|---|
| Kokonaisgeometria | Mitoitettu piirustus tai tarkistettu 3D-tiedosto | Muotin kirjekuori, keskilinja, pään asento ja poistoreitti |
| Valettu nettopaino | Paino ilman erikseen koottuja osia | Parison bruttomassan lähtökohta |
| Seinäjakelu | Numeroidut paikat valitulla mittausmenetelmällä | Parison-profiili, laukausten jakelu ja kokeilukriteerit |
| Hartsi järjestelmä | Laji, toimittaja, väri, lisäaineet ja uudelleenhiontasääntö | Ruuvien soveltuvuus, sulamisnopeus ja käsittelyikkuna |
| Trimmaa ja salama | Odotettavissa ylä-, ala-, kahva- ja sivuromu | Akun tarve ja hiontakuorma |
| Toiminnalliset testit | Nimetty menetelmä, ehto, näytteen koko ja läpäisyraja | Muotin suunnittelu, jäähdytys, seinäkohteet ja FAT-alue |
| Hyväksytty tulos | Hyvät osat tunnissa tai vuorossa tarkastuksen jälkeen | Talteenottonopeus, jäähdytys, automaatio ja jatkokapasiteetti |
Näyte on todiste, ei täydellinen erittely. Se voi olla vanhentunut, vääntynyt tai imeytynyt kemikaaleihin. Käytä sitä kysyäksesi parempia kysymyksiä ja aseta sitten hyväksytty piirustus- ja testistandardi fyysisen näytteen yläpuolelle dokumenttihierarkiassa.
Lue KGB110A-spesifikaatio sekkien sarjana
TheKGB110A tuotesivujulkaisee 6,6 x 4,2 x 5,2 m koneen koon ja 22 t koneen painon. Sen kiinnitysosassa on 760 kN, 1100 x 1400 mm levy ja 1000 x 1400 mm maksimimuotit. Sivu antaa myös muotin paksuusalueen 610-750 mm.
Avaamista ja liikettä varten sivulla näkyy 600 - 1600 mm ja 600 mm liikkuva iskun pituus. Nämä numerot tarvitsevat muottikokoonpanon viereensä. Hyödyllinen kysymys on, voiko koko jäähdytetty osa irrottaa ja jättää muotin aiotun robotin, sisäosien ja verhoiluun vielä kiinni.
Suulakepuristusosassa on 110 mm ruuvi, 25 L/D-suhde, 75 kW ekstruuderimoottori ja neljä lämmitysvyöhykettä. Julkaistu HDPE:n sulatuskapasiteetti on 160-200 kg/h. Tämä alue kuuluu sivun HDPE-sanamuotoon. Se ei todista samaa nopeutta toiselle materiaalille tai formulaatiolle.
Pääosasto julkaisee 12(20) litran akun tilavuuden ja 9(15) kg PE-akun painon. Siinä luetellaan myös 450 (600) mm:n enimmäishalkaisija. Sulkeissa olevat arvot voivat kuvastaa määritysvalintoja, mutta sivu ei määrittele sääntöä. Ehdotuksessa on mainittava valittu pää, muotin työkalut ja hartsipohja.
Sivulla kuvataan vakiomalli MOOG 100 paksuussäätimellä, robottivarrella ja pohjapuhallusjärjestelmällä. Nämä ovat ensimmäisen osapuolen julkaisemia lausuntoja. Tarjouksessa tulee silti nimetä jokainen toimitettu tuote, sen käyttöliittymä ja mahdolliset projektikohtaiset muutokset.
Tehdasluku:älä kopioi taulukkoa ostotilaukseen ilman kysymyksiä. Aseta näytemitta, muottipiirustus tai hyödyllisyyslaskelma jokaisen spesifikaation viereen, jonka sen on tarkoitus täyttää.
Muunna tuotteen muoto muottiin sopivaksi ja poistotilaksi
Tuotepiirroksesta tulee muotti vasta kun siihen on lisätty kutistusstrategia, onteloteräs, jäähdytys, puristus, tuuletusaukot, kaulatyökalut ja asennus. Tuloksena oleva kokoonpano voi olla paljon suurempi kuin tuote. Osa, joka näyttää mukavalta 1000 x 1400 mm:n rajan sisällä, voi tiivistyä, kun liitännät ja liikkuvat laitteet lisätään.
Tarkista leveys, korkeus ja asennettu paksuus erikseen. Käytä koko kokoonpanoa, mukaan lukien tukilevyt ja adapterit. Vahvista kiinnityskuvio 1100 x 1400 mm levyn viitearvoa vasten. Näytä vesi-, hydrauli-, pneumaattiset ja sähköliitännät asennuspaikoillaan.
Tilan avaaminen on liikeongelma. Pöytäpaneeli saattaa joutua poistamaan syvät rivat. Este voi poistua ontelosta vinossa. Ponttoni voi pysyä joustavana kuumana ja saattaa tarvita tukea noston aikana. Robotin kädensija ja osien pyöritys tarvitsevat oman pyyhkäisykuoren.
Suunnittele muotinvaihtoreitti samanaikaisesti. KGB110A-sivulla on ilmoitettu 22 t koneen paino, mutta ei julkaista sallittua muotin painoa. Pyydä Kinggleltä lopullinen muotin painoraja, nostopisteet ja yleinen järjestelypiirros. Tarkista sitten kasvinosturi, koukun korkeus ja lähestymistapa.
Muotin jäähdytys voi hallita koko sykliä. Suuret pinnat tarvitsevat tasapainotetut piirit, kun taas paksut pinnat voivat vaatia kohdennettua jäähdytystä. Thesuulakepuristuspuhallusmuovausmuotin ohjainkattaa tarkemmin puristamisen, tuuletuksen ja piirisuunnittelun.
Laske parison bruttotarve ennen pään valitsemista
Akun on toimitettava kaikki materiaali, joka poistuu muotista yhden muovaustapahtuman aikana. Valmiin tuotteen paino on vain yksi osa. Pää syöttää myös salamaa, häntää, kahvan romua ja kaikkea materiaalia, jonka leikkaus poistaa.
Kokonaismassa = valettu nettotuote + välähdys ja viimeistely + dokumentoitu prosessivaraus
Käytä mitattuja tai muotista johdettuja arvoja. Kellukkeille, esteille, huonekaluille ja teknisille osille ei ole olemassa yleistä romuprosenttia.
Kinggle julkaisee 9(15) kg PE-akkupainosarjana KGB110A:lle. Käsittele sitä pää- ja materiaalireferenssinä, ei valmiin tuotteen kapasiteettina. PE-laatu, sulamislämpötila, kierrätyssisältö ja suuttimen asetus voivat muuttaa käyttökäyttäytymistä. Toinen hartsi vaatii oman tarkastelun.
Parisonin pituus ratkaisee massan. Pitkä parison voi painua tai venyä ennen kuin muotti sulkeutuu. Leveä suutin voi vähentää tuotteen ympärillä tarvittavaa vetoa, mutta se voi muuttaa pään ja työkalujen vaatimuksia. Kirjaa muistiin suulakkeen koko, ohjelmoitu rako, suulakepuristusaika ja aihion sijainti kokeen aikana.
Bruttokysyntä vaikuttaa myös uudelleen jauhamiseen. Voimakas salama saattaa sopia akkuun ja luoda suurta romuvirtaa. Granulaattorin, kuljetus- ja sekoitusjärjestelmän on pysyttävä mukana. Jos uudelleen jauhatus palaa tuotteeseen, sen prosenttiosuus ja kontaminaatiokontrollit kuuluvat hyväksyttyyn formulaatioon.
Jätä ohjausalue profiilin korjausta varten. Käytännöllisestä reunastaan kulkevassa päässä voi olla vähän tilaa paksummille kulmille tai pidemmälle parisionille. Kokeen tulee osoittaa vakaa bruttomassa, hyväksyttävä pehmuste ja toistettava aihion sijoitus määritellyn näyteikkunan yli.
Muuta seinäkartta valvotuksi seurakunnan profiiliksi
Seinäkartassa näkyy, missä tuote tarvitsee materiaalia. Parison-profiili kertoo, milloin kuolinvälin tulisi muuttua, kun parison lähtee pään päästä. Näiden kahden tietueen yhdistäminen on hyödyllisempää kuin profiilin kopioiminen eri osasta.
Numeroi seinän paikat mallipiirustuksessa. Leikkaa tai mittaa samat kohdat jokaisen kokeilun jälkeen samassa järjestyksessä. Tallenna osapaino ja profiilin tarkistus jokaisen ryhmän kanssa. Jos useampi asetus muuttuu kerralla, joukkue menettää syyn tulokseen.
KGB110A-sivulla mainitaan MOOG 100 paksuusohjain. AMoog DigiPack III -opas, jota isännöi Kinggleselittää ohjainmenetelmän, joka tallentaa tuotetiedostot ja suhteuttaa ohjelmoidun seinämän paksuuden koneen asentoon. Se on hyödyllinen prosessitodiste, mutta se ei tunnista tarkkaa ohjainliitäntää jokaisessa KGB110A:ssa.
Profiili ei voi korjata kaikkia vikoja. The die and mandrel geometry, head centering, melt temperature, parison swell and mold timing still matter. If the parison enters the mold off-center, adding material may hide the symptom while increasing weight.
Kun osa on ohi, tallenna koko resepti. Sisällytä materiaali, väri, lämpötilat, laukausasetus, profiilitiedosto, puhallus, jäähdytys ja muotin tarkistus. Theparison ohjelmointiopastarjoaa täydellisemmän virityssekvenssin.
Yhdistä ekstruusion talteenotto jäähdytykseen ja hyväksyttyyn tehoon
Julkisen taulukon mukaan KGB110A HDPE:n sulatuskapasiteetti on 160-200 kg/h. Tuotantokysymys on, pystyykö valittu ruuvi täyttämään akun uudelleen ennen seuraavaa lyöntiä säilyttäen samalla vakaan sulatteen laadun. Esitteen enimmäishinta ei yksinään voi vastata tähän.
Laske bruttotuntitarve koko seurakunnasta. Käytä suunniteltuja muovaustapahtumia tunnissa ja aktiivisia myyntipisteitä. Vertaa sitten tulosta testattuun sulamisnopeuteen todellisen hartsin, värin ja uudelleenhiontatilan osalta.
Bruttomateriaalitarve, kg/h = aihion kokonaismassa x muovaustapahtumat tunnissa x aktiiviset aihiot tapahtumaa kohti
KGB110A-sivulla lukee 320 kpl/h, mutta se merkitsee kuivajakson. Kuivasykli on koneen liikkeen referenssi. Tuotetuotokseen sisältyy akun talteenotto, aihion muodostus, puhallus, jäähdytys, poisto, avaaminen, irrotus, trimmaus ja laatuhäviöt.
Suuret osat käyttävät usein suuren osan syklistä jäähdytykseen. Tämä aika voi antaa ekstruuderin täyttää pään uudelleen. Jos parempi muotin jäähdytys lyhentää sykliä, vaadittu sulamisnopeus nousee. Jakson optimoinnissa on siksi tarkistettava talteenotto ja seinän laatu, ei vain muotin lämpötila.
Ilmoita hyväksytyt osat tunnissa sovittujen tarkastusten jälkeen. Säilytä kuivasykli, bruttosyklit, hylkäykset ja pysäytykset erillisissä sarakkeissa. Thesykli-ajan optimointiopasnäyttää kuinka luodaan vaiheittainen aikabudjetti.
Tarkista 760 kN projisoitua pinta-alaa ja prosessipainetta vastaan
Kinggle julkaisee 760 kN:n puristusvoiman KGB110A:lle. Tämä luku on hyödyllinen vain ontelon projisoidun alueen ja sovitun sisäisen paineen ohella. Projisoitu alue on ontelon siluetti erotustasolla. Se ei ole säiliön tilavuus tai pinta-ala.
Leveä este tai pöytälevy voi muodostaa merkittävän erotuskuorman, vaikka se olisi matala. Syvä mutta kapea kelluke voi käyttäytyä eri tavalla. Monionteloiset tai moniosaiset asettelut lisäävät puristimen näkemää projisoitua kokonaisaluetta.
Tuotesivulla on 0,8 MPa puhalluspaine. Käytä laskennassa todellista tuotantoikkunaa. Muotin tuuletus, sulamislämpötila, pinnan yksityiskohdat ja seinämän paksuus voivat muuttaa tarvittavaa painetta. Tehdastestissä tulee kirjata asetettu paine ja käytettävissä oleva koneen tulopaine.
Salaman kunto on hyödyllinen todiste. Growing flash can point to excessive separating force, worn pinch areas, alignment problems or excess material. Do not correct every flash problem by increasing clamp force. Tarkista muotti ja käsittele yhdessä.
Koneen toimittajan ja muotintoimittajan tulee hyväksyä yksi laskelma. Merkitse projektiopinta-ala, prosessipaine, puristusvaatimus ja oletettu kerroin tekniseen tiedostoon. Tämä estää kaksi erillistä hyväksyntää, jotka perustuvat erilaisiin oletuksiin.
Tarkista laskelma uudelleen, jos onkalon asettelu muuttuu. Toisen osan lisääminen, jakoviivan siirtäminen tai paneelin suurentaminen voi muuttaa projisoitua aluetta. Lisäosat ja sivuliikkeet voivat myös muuttaa muotin reagointia. Lopullisen muottipiirustuksen, ei varhaisen tuoteluonnoksen, pitäisi sulkea tämä tarkistus.
Määritä materiaalikerrokset sen sijaan, että luottaisit ominaisuuslauseeseen
KGB110A-sivulla kerrotaan, että alusta voi tarjota yksikerroksisia tuotteita ja voi myös rakentaa kaksikerroksisia tai monikerroksisia rakenteita. Samassa julkisessa erittelytaulukossa on yksi 110 mm:n ruuvi ja yksi 75 kW:n suulakepuristimen moottori. Monikerroksinen projekti tarvitsee siksi konfiguraatiopiirustuksen vakiotaulukon lisäksi.
Aloita toisen kerroksen tuotteen syystä. It may be color placement, recycled core material or a functional barrier. State the material in each layer and the target ratio. Check compatibility, processing temperatures and the allowed variation.
Pyydä sitten sulamisreittikaavio. Sen tulee tunnistaa jokainen ekstruuderi, sovitin, pääkanava ja ohjauspiste. Ehdotuksesta tulee myös ilmoittaa moottorien koot, lämmityskuormat, materiaalinkäsittely ja tarkistettu hyötysumma. Yleinen "monikerroksinen" etiketti ei määrittele tätä laitetta.
Vaihtotyö kasvaa jokaisen materiaalipolun myötä. Tyhjennysmäärä, puhdistusmahdollisuus, värijärjestys ja romun erottelu vaikuttavat käyttöaikaan. Jos tuote ei tarvitse useita kerroksia, ylimääräinen järjestelmä voi lisätä työtä luomatta ostaja-arvoa.
Yksikerroksinen suunta
Käytä yhtä määriteltyä hartsivirtaa, kun tuotteen suorituskyky, väri ja kierrätyssuunnitelma voidaan täyttää yhdellä seinärakenteella.
Monikerroksinen suunta
Pyydä projektikohtaista yhteisekstruusiokonfiguraatiota, kun jokaisella kerroksella on dokumentoitu toiminto ja hyväksyntäalue.
Kingglenmonikerroksinen koekstruusioohjainselittää tasoroolit ja tarjouspyyntöön kuuluvat kysymykset.
Suunnittele koko kenno 22 t koneen ympärille
Julkaistut koneen mitat ovat 6,6 x 4,2 x 5,2 m. Koneen paino on 22t. Nämä arvot aloittavat laitoksen asettelun. Ne eivät sisällä huoltoväliä, portaat, muotinkäsittelyä, hartsilaitteita, kompressoria, jäähdytysjärjestelmää, ulosottoa tai jälkikäsittelyä.
Tarkista ensin pystysuuntainen reitti. Rakennus tarvitsee riittävästi korkeutta koneelle, laiturille pääsyä ja suunniteltua nostoa varten. Merkitse suutinpään ja suulakepuristimen komponenttien reitti, jos huolto vaatii yläosan poistamista. Vahvista nosturin kapasiteetti ja koukun ulottuvuus lopullisesta piirroksesta.
KGB110A-sivulla julkaistaan 0,3 MPa ja 120 L/min jäähdytysvedelle. Projektilehti tarvitsee myös tulolämpötilan, paluurajan, veden laadun, suodatuksen ja piirin laajuuden. Ilman lämpötilaa oleva virtausluku ei voi mitoittaa jäähdytysjärjestelmää.
Paineilmalle sivulla on 0,8 MPa ja 1,8 m³/min. Vahvista huippu- ja keskimääräinen kysyntä, vastaanottimen koko, kastepiste, suodatus ja liitännän koko. Suuret puhallustapahtumat voivat pudottaa painetta alaspäin, kun kokooja on alimitoitettu.
Sivulla lukee keskimääräiseksi energiankulutukseksi 52-60 kW. Koska kW on teho, pidä tätä julkaistuna käyttötehon vertailuarvona. Älä muunna sitä kWh:ksi osaa kohden.EUROMAP 46.2sitoo tuotteeseen liittyvän energian mittauksen tiettyyn koneeseen, muottiin ja tuotteeseen vakaissa olosuhteissa.
Thetehdaskäyttöopaskattaa sähkörajat, ilman, veden, rakennustyöt ja pääsyn. Käytä lopullista yleistä järjestelypiirustusta julkisen kirjekuoren sijaan asennushyväksyntää varten.

Todista kokoonpano jäljitettävällä tuotekokeella
Tehdaskokeilun pitäisi luoda uudelleen mallitiedostossa kuvattu tuotetyö. Hyväksytty muotti, hartsi ja tärkeimmät vaihtoehdot on oltava läsnä. Jos käytetään korviketta, kirjaa ero ylös ja rajaa johtopäätökset sen mukaisesti.
Suunnittele näytejärjestys ennen ajamista. Numeroi osat muottijärjestyksessä. Määritä, milloin vakaa tuotanto alkaa ja kuinka kauan mittausikkuna kestää. EUROMAP 46.2 vaatii vakaat koneolosuhteet tuotteeseen liittyvälle energiamenetelmälleen ja dokumentoi tuotteen laadun osana testikontekstia.
- Tunnista kokoonpano.Tallenna koneen sarjanumero, pään lisävaruste, muottityökalut, muotin tarkistus, ohjain ja asennettu automaatio.
- Tarkista koostumus.Kirjaa hartsilaatu, toimittaja, väri, lisäaineet ja uudelleenjauheen pitoisuus varsinaisesta koemateriaalista.
- Ota resepti talteen.Tallenna lämpötilat, laukausasetukset, seinäprofiili, puhallusasetukset, jäähdytysolosuhteet ja automaation ajoitus.
- Sulje massatase.Punnitse tuote, jokainen trimmausvirta ja koko kokonaismäärä. Vertaa sitä lainatun pään perusteella.
- Mittaa seinäkartta.Käytä numeroituja paikkoja ja sovittua menetelmää. Pidä lukemat linkitettyinä kuhunkin näytenumeroon.
- Suorita toimintatarkastukset.Käytä vain hyväksyttyyn vaatimukseen kirjoitettuja tuotekohtaisia testejä ja rajoja.
- Laske tulos rehellisesti.Erillinen kuivausjakso, bruttojaksot, hyväksytyt osat, hylkäykset ja pysähdykset sovitun ajanjakson aikana.
- Tallenna apuohjelmat.Mittaa teho, ilma ja vesi määritetyillä rajoilla hyväksytyn tuotteen valmistuksen aikana.
- Sulje avoimet kohteet.Ilmoita jokaiselle poikkeamalle omistaja, korjaava toimenpide, näyttövaatimus ja eräpäivä.
Älä valitse raportista vain parasta osaa. Pidä sekvenssi, joka näyttää vaihtelua. Jos resepti muuttuu, aloita uusi näyteryhmä. Tämä erottaa prosessin kehittämisen hyväksymistodistuksesta.
Sovi mittaustyökalut ennen testiä. Kirjaa asteikkoresoluutio, paksuusmenetelmä ja kalibrointitila, jos ne vaikuttavat tulokseen. Käytä samoja työkaluja näytesarjaan. Jos ostaja ja toimittaja mittaavat eri menetelmillä, vertaa näitä menetelmiä ennen kuin päätät, että osat ovat eri mieltä.
Epäonnistunut tulos tarvitsee kontekstin. Säilytä asiaan liittyvät asetukset, hälytyshistoria, näytenumero ja tarkastustietue. Korjattu osa voi todistaa korjauksen, mutta sen ei pitäisi poistaa aikaisempaa poikkeamaa. Tämä historia auttaa tiimiä päättämään, onko korjaus vakaa vai väliaikainen.
Tallenna raakadataa, valokuvia, reseptien vientiä ja allekirjoitettuja yhteenvetoja yhdessä. Thetehdashyväksyntätestiopastarjoaa laajemman protokollan kone-, tuote- ja asiakirjatarkastuksia varten.
Käytä neljää porttia päättääksesi, sopiiko KGB110A
KGB110A kuuluu listalle, kun neljä todisteluporttia sulkeutuu. Ensinnäkin muotti sopii levyyn, kirjekuoreen, paksuusalueeseen ja liikkeeseen. Toiseksi, valittu pää voi toimittaa karkean mallin hyödyllisellä ohjausalueella. Kolmanneksi ekstruusion talteenotto tukee tavoitesykliä varsinaisella materiaalilla. Neljänneksi tehdas voi toimittaa tarvittavat apuohjelmat ja käsittelyn.
160 litran tarra ei voi korvata mitään porttia. Pitkä osa voi epäonnistua muotintarkastuksessa. Raskas osa voi epäonnistua laukauksen tarkistuksessa. Lyhyt sykli voi epäonnistua palautustarkistuksessa. Tehdas, jonka korkeus on rajoitettu, saattaa epäonnistua asennustarkastuksessa.
Siirrä konevalikoimaa alaspäin, kun tuote ja muotti ovat paljon pienempiä ja suurempi alusta ei lisää hyödyllistä kapasiteettia. Siirrä ylöspäin tai pyydä toista konfiguraatiota, kun bruttoiskun, muottitilan tai puristimen tarve ylittää todistetun alueen. TheKGB100B 120L ohjetarjoaa viereiset alemman alueen tekniset tarkastukset.
Viimeistele valinta etumerkityllä vaatimusmatriisilla. Jokaisella rivillä tulee nimetä ostajan panos, ehdotettu kokoonpano ja todisteet, jotka osoittavat vaatimustenmukaisuuden. Tuntemattomien kohteiden tulisi pysyä auki sen sijaan, että ne korvattaisiin esitteellä.
Konemalli on sitten tuotetiedoston tulos. Tämä tilaus antaa muotisuunnittelijalle, koneenrakentajalle ja ostajalle joukon tosiasioita, joiden perusteella työskennellä.
Usein kysytyt kysymykset
Mihin tuotteisiin puhallusmuovauskone KGB110A 160L on tarkoitettu?
Kingglen tuotesivulla on listattuna tynnyrit, huonekalut, kellukkeet, ponttonit, lelut, autonosat ja liikenneesteet. Nämä ovat sovellusperheitä. Tietyn tuotteen muottiinsovitus, kokonaismassa, puristimen tarve, materiaali, jäähdytys ja poisto on vielä tarkistettava.
Miksi minun pitäisi lähettää fyysinen näyte piirustuksen lisäksi?
Piirustus määrittelee hyväksytyn geometrian, kun taas näyte auttaa suunnittelutiimiä tarkastamaan painon, jakolinjan, trimmauksen, seinän jakautumisen ja käsittelyn. Käytä molempia mahdollisuuksien mukaan. The drawing and written tests should control if the sample differs from the current design.
Onko 320 kpl/h KGB110A:n tuotantoteho?
Ei. KGB110A-sivu merkitsee 320 kpl/h kuivajaksoksi. Hyväksyttyjen tulosteiden on sisällettävä suulakepuristus, aihion muodostus, puhallus, jäähdytys, irrotus, trimmaus, hylkäykset ja lasketut pysähdykset tuotantomuotilla ja hartsilla.
Voiko 15 kg:n valmis PE-osa toimia KGB110A:lla?
Julkisessa taulukossa on PE-akun painon referenssinä 9(15) kg, ei valmiin tuotteen kapasiteettia. Aihion bruttomassa sisältää tuotteen ja kaiken salaman tai koristelun. Vahvista valittu pää, hartsipohja ja käyttömarginaali ja todista sitten tulos tuotekokeessa.
Tekeekö standardi KGB110A monikerroksisia tuotteita?
Tuotekuvauksessa mainitaan yksi- ja monikerroksiset ratkaisut, kun taas julkisessa taulukossa yksi ruuvi ja yksi suulakepuristimen moottori. Monikerroksinen projekti vaatii erillisen sulatuspolkupiirustuksen, suulakepuristimen luettelon, pään kokoonpanon, kerrossuhdealueen ja tarkistetun hyödyllisyystaulukon.
Mitä pitäisi sisällyttää KGB110A-kyselyyn?
Lähetä tuotepiirustus, näytekuvat, mitat, nettopaino, seinäkartta, hartsi, trimmausarvio, laatutestit, hyväksytty tuotantotavoite, muottitiedot ja tehdasapuohjelmat. Kinggle voi sitten vahvistaa pään, muottitilan, suulakepuristusjärjestelyn ja hyväksymissuunnitelman.
Lähetä tuotetodisteet, ei vain volyymi
Jaa näytetiedosto, muottitiedot, lähtökohde ja laitoksen olosuhteet Kingglen kanssa. Projektiryhmä voi käyttää näitä tietoja vahvistaakseen KGB110A-kokoonpanon ja määrittääkseen tuotepohjaisen kokeilun.
Pyydä KGB110A-kokoonpanon tarkistustaLähteet ja arvosteluperusteet
- Kinggle, 160L Accumulate Blow Molding Machine, malli KGB110A. Tuotteen sijoittelu, tekniset tiedot ja ilmoitetut sovellukset, tarkistettu 15.9.2026.
- Kingglen myyntiprosessi. Tuotetietopyyntö ja ilmoitettu tarkastustyönkulku, tarkistettu 15.9.2026.
- Moog DigiPack III -käyttöopas, jota isännöi Kinggle. Tallennetut tuotetiedostot ja ohjelmoitu seinän paksuuden säätö akku- tai jatkuvatoimisille koneille.
- EUROMAP 46.2, Ekstruusiopuhallusmuovauskoneet, Tuotteeseen liittyvän energiankulutuksen määritys. Versio 1.0, tammikuu 2014.
Toimituksellinen huomautus:Kinggle on tämän oppaan valmistaja ja julkaisija. Tuotetiedot esitetään ensimmäisen osapuolen julkaisemana tietona. Allekirjoitetun projektin spesifikaation ja todistaman kokeilun tulee hallita tilattua konetta.