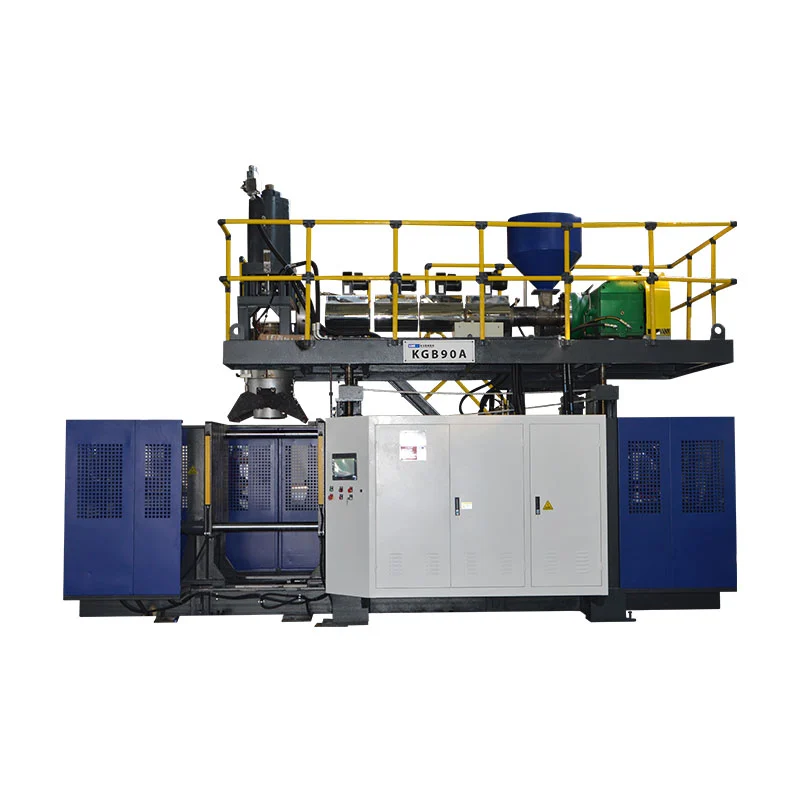
KGB100B soveltuu suuriin ontoihin tuotteisiin vain, jos osa, muotti, karkea malli ja tehdas ovat kaikki sen julkaistujen rajojen mukaisia. Kinggle listaa 120 litran maksimisäiliön, 920 x 1200 mm:n maksimimuottikoon, 12 (20) litran akun vertailuarvon ja 9 (15) kg PE-akun painon. Nämä luvut aloittavat teknisen tarkastelun, mutta tuotepiirustuksen ja kokeilusuunnitelman on ratkaistava lopullinen valinta.
Ostajalla, joka etsii 120 litran puhallusmuovauskonetta, on yleensä todellinen osa mielessä. Se voi olla kemikaalirumpu, liikenteen este, uimuri, säiliö, lelu tai suuri tekninen komponentti. Tilavuusmerkintä on hyödyllinen, mutta se ei kuvaa vaikeimpia alueita, muotin liikettä, seinän jakautumista tai jäähdytystarvetta.
Tässä oppaassa luetaan KGB100B tuotantojärjestelmänä. Se selittää, mitä kukin julkaistu numero voi kertoa sinulle ja mitä ei. Se näyttää myös, mitä tarjouspyynnön kanssa lähetetään, joten keskustelu voi siirtyä yleisestä koneen nimestä testattavaan ratkaisuun.

Kuusi kysymystä nopeaan tuotteen sopivuuden tarkistamiseen
- Sopiiko koko muotti levylle, muotin kuorelle ja paksuusalueelle?
- Voiko jäähtynyt osa poistua muotista käytettävissä olevan aukon kautta?
- Onko aihion bruttomassa valitun akkukokoonpanon sisällä?
- Voiko ekstruuderi ottaa talteen tarpeeksi materiaalia kohdesykliä varten?
- Voiko puristusvoima sisältää sovitun ennustetun alueen ja puhalluspaineen?
- Voiko laitos tuottaa vakaata tehoa, jäähdytysvettä ja paineilmaa?
Erittelyn raja:tämän oppaan luvut ovat peräisin virrastaKinggle KGB100B tuotesivu. Ne tarkastettiin 15.9.2026. Käsittele niitä julkaistuina seulontaviittauksina. Hyväksytyssä tarjouksessa, layoutissa, konepiirustuksessa ja teknisessä sopimuksessa tulee määritellä tilattava kone.
120 litran etiketti on lähtökohta, ei tuotteen hyväksyntä
Kinggle julkaisee 120 litran KGB100B:n enimmäissäiliön tilavuudeksi. Tämä antaa ostajille nopean etäisyysmerkin. Se ei tarkoita, että kaikki alle 120 litran osat käyvät koneessa. Kompaktissa rummussa ja pitkässä liikenneesteessä voi olla hyvin erilaisia muotin leveyksiä, ulkonevia alueita, aihion pituuksia ja poistopolkuja.
Nimellistilavuus voi myös piilottaa materiaalitarpeen. Suuri ohutseinäinen kelluke voi sisältää enemmän ilmaa, mutta vähemmän hartsia kuin pienempi tekninen osa, jossa on paksut rivat, kädensijat ja puristusalueet. Koneen on muodostettava täydellinen kuuma aihio, mukaan lukien materiaali, josta tulee myöhemmin välähdys tai leikkaus. Pelkästään valmiin tuotteen paino aliarvioi sen vuoksi, kuinka paljon pään on annettava.
Geometria muuttaa päätöstä jälleen. Syvät vetoalueet voivat venyttää parisonia voimakkaasti. Leveät paneelit saattavat tarvita enemmän puristusvoimaa. Pitkiä osia voidaan rajoittaa muotin ja muotin välisellä etäisyydellä tai ulosottotilalla ennen kuin säiliön tilavuus tulee merkitykselliseksi. Kaulaterät, sisäkierteet ja pohjapuhallus voivat lisätä pyörään liikettä.
Käytä 120 litran kuvausta laatiaksesi suosikilistan. Vertaa sitten oikeaa osaa ja muottia koneeseen. Tästä syystä Kingglen omamyyntiprosessipyytää tuotekuvia, piirustuksia, painoa, kokoa, materiaalia, paksuutta ja tuotantovaatimuksia ennen mallisuositusta.
Tämä järjestys pitää kapasiteettimerkinnän oikeassa roolissaan: nopea seulonta ensin, tekninen vahvistus toiseksi.
Muuta KGB100B-spesifikaatiosta ostajan kysymyksiä
Erittelytaulukko on hyödyllisin, kun jokainen numero johtaa tarkastukseen. KGB100B-sivu kattaa koneen koon, kiinnityksen, suulakepuristuksen, akkupään ja hyödyllisyysviitteet. Jotkut arvot ovat selkeitä rajoja. Toiset kuvaavat julkaistua kokoonpanoa tai koneen tyhjäkäyntitilaa.
Sivulla on akun tilavuus 12(20) L ja PE-akun paino 9(15) kg. Sulut näyttävät osoittavan lueteltuja vaihtoehtoja, mutta sivu ei määrittele valintasääntöä. Tarjouksessa on siksi mainittava yksi pääjärjestely ja sen aineellinen laajuus. Älä yhdistä suurempaa lukua vakiokoneoletukseen, ellei Kinggle vahvista sitä projektille.
| Julkaistu kenttä | KGB100B viite | Kysymys, jonka sen pitäisi laukaista |
|---|---|---|
| Säiliön enimmäiskapasiteetti | 120L | Sopiiko tuotteen todellinen geometria ja bruttomuoto, ei vain sen nimellistilavuus? |
| Lähtö | 320 kpl/h, kuivausjakso | Millaisen tehon kone voi kestää tuotantomuotin, hartsin, jäähdytyksen ja laatusääntöjen mukaisesti? |
| Koneen koko | 5,9 x 3,8 x 4,6 m | Onko riittävästi asennettua tilaa sisäänpääsyä, tasoja, letkuja, käsittelyä ja huoltoa varten? |
| Koneen paino | 18 t | Mikä perustus- ja takilasuunnitelma noudattaa lopullista yleisjärjestelypiirustusta? |
| Puristusvoima | 440 kN | Riittääkö se tuotteen projisoidulle alueelle sovitulla prosessipaineella? |
| Levy- ja muottiviitteet | 1200 x 1200 mm levy; Maksimi muotti 920 x 1200 mm | Sopivatko muotin runko, asennuskuvio, palvelut ja liitännät yhteen? |
| Avautuminen ja liike | 500 - 1400 mm aukko; 600 mm liikkuva isku | Voiko osa vapautua ja poistua ilman törmäystä tai vaurioittamatta kuumia pintoja? |
| Muotin paksuus | 510-600 mm | Sisältääkö asennettu paksuus tukilevyt, sovittimet ja tarvittavat työkalut? |
| Ekstruuderi | 100 mm ruuvi; 24 L/D; 55 kW moottori | Sopiiko valittu ruuvi ja prosessi-ikkuna ilmoitettuun hartsiin? |
| Julkaistu HDPE-sulatuskapasiteetti | 160-200 kg/h | Onko materiaalin bruttotarve alle todistetusti vakaan tuoton todelliselle koostumukselle? |
| Akun pää | 12(20) L; 9(15) kg PE viite | Kumpi vaihtoehto on lainattu, ja kattaako se aihion bruttomassan käyttökelpoisella prosessimarginaalilla? |
| Muottitapin halkaisija | Enintään 450 mm | Mitä muotti- ja työkalupakettia tarvitaan aihion halkaisijaan ja tuotteen layoutiin? |
| Viite jäähdytysvesi | 0,3 MPa; 120 l/min | Mitä tulolämpötilaa, veden laatua ja piirin laajuutta tämä koskee? |
| Julkaistu keskimääräinen energialinja | 52-60 kW | Mitä tuotteeseen liittyviä kWh/kg ja kWh hyväksyttyä osaa kohti mitataan vakaan kokeen aikana? |
Tuotesivulla julkaistaan myös puhalluspaine 0,8 MPa ja ilmavirtausluku 1,8, mutta sen näkyvä yksikkö esitetään muodossa M2/MIN. Tämä yksikkö tarvitsee korjauksen tai vahvistuksen ennen kuin se siirtyy laitoksen spesifikaatioihin. Vastuullisen tarjouspyynnön tulisi ilmoittaa epävarmuus yksikön hiljaisen vaihtamisen sijaan.
Lue toisiinsa liittyvät rivit yhdessä. Muotin koko riippuu aukosta ja paksuudesta. Akkumassa kuuluu valitun hartsin ja bruttohaukun mukana. Sulamiskapasiteetti kuuluu palautumisaikaan ja vakaaseen sulatteen laatuun. Koneen mitat kuuluvat huoltopääsyn ja apulaitteiden kanssa. Tämä yhdistetty luku estää yhtä suotuisaa lukua piilottamasta eri projektirajoitteita.
Tarkista muotin kuori ja osan irrotusreitti
Julkaistu suurin muotin koko on 920 x 1200 mm. Levy on 1200 x 1200 mm ja muotin paksuusalue on 510-600 mm. Nämä arvot kuvaavat toisiinsa liittyviä ulottuvuuksia, mutta ne eivät ole keskenään vaihdettavissa. Muotti voi sopia ilmoitettuihin pintamittoihin ja silti olla ristiriidassa raidetankojen, putkien, kiinnitysreikien tai liikkuvien laitteiden kanssa.
Aloita kokoonpanopiirustuksella, älä tuoteluonnolla. Näytä molemmat muotin puolikkaat, taustalevyt, vesijakoputket, puhallustapit, kaula- tai pohjatyökalut, hydraulilaitteet, anturit ja sähkökotelot. Tunnista keskiviiva ja kiinnityskuvio. Merkitse jokainen esine, joka liikkuu muotin rungon ulkopuolella avaamisen aikana.
Seuraavaksi simuloi poistoa. KGB100B-sivulla julkaistaan 500–1400 mm:n levyn avautumisviite ja 600 mm:n levyn liikkumisviiva. Valmis osa tarvitsee vapaata tilaa vapauttaakseen, kääntääkseen tarvittaessa ja poistuakseen koneesta. Salama, pyrstö, kahvat ja kuumat joustavat seinät voivat suurentaa todellista poistokuorta.
Myös osien jäykkyydellä on väliä. Suuri ontto osa voi vääntyä, jos robotti tarttuu siihen ennen kuin seinä on valmis. Yksinkertainen pudotus voi vahingoittaa kaulaa tai jättää jäljen lämpimään paneeliin. Jäähdytysaika muotin sisällä ja tuki irrotuksen jälkeen kuuluvat layout-tarkistukseen.
Tehdasnäkymä:säilytä muottipiirros koneen yleisjärjestelyn vieressä. Lisää nosturin koukkureitti, muotikärryreitti, huoltopuolen välys ja kuljettajan turvallinen pääsy. Julkaistut 5,9 x 3,8 x 4,6 m koneen mitat eivät ole koko solujalanjälki.
Asianmukainen katsastus sisältää myös muotin painon ja nostopisteet, vaikka julkisella tuotesivulla ei julkaista muotin painorajaa. Pyydä Kinggleä vahvistamaan sallittu muotin paino ja suositeltu käsittelytapa tarkan kokoonpanon saamiseksi. Theekstruusiopuhallusmuovausmuotin suunnitteluopastarjoaa kattavamman tarkistuslistan jäähdytystä, puristamista ja tuuletusta varten.
Kokoa akun koko aihion bruttomassasta
Akkupää varastoi sulatteita ja työntää ulos suuren parison tarpeen mukaan. Olennainen materiaalimäärä on täydellinen laukaus päästä pois. Se sisältää myytävän osan, ylä- ja alasalaman, kahvan tai kaulan romun ja minkä tahansa muun valitun työkalun luoman leikatun materiaalin.
Kokonaismassa = valmiin osan massa + leimahdus- ja trimmausmassa + kontrolloitu prosessivara
Korvaus ei ole yleinen prosenttiosuus. Sen pitäisi tulla hyväksytystä osasta, muottikonseptista, materiaalin käyttäytymisestä ja koetuloksesta.
Kinggle julkaisee 9(15) kg PE-akun painon referenssinä KGB100B:lle. Se ei ole lupaus, että valmis tuote voi painaa 9 tai 15 kg. Se ei myöskään ole automaattisesti siirrettävissä PP-, ABS- tai täytetylle formulaatiolle. Hartsin tiheys, sulalujuus, lämpötila ja pään kunto vaikuttavat käyttökelpoiseen prosessiikkunaan.
12(20) litran akkukapasiteettilinja vaatii saman huolenpidon. Litratilavuus kuvaa järjestelmän sisäistä tilavuutta, kun taas tuotepiirustus ja materiaalisuunnitelma ohjataan yleensä massan mukaan. Kysy mikä päävaihtoehto sisältyy, mikä hartsi tukee julkaistua massaa ja kuinka paljon materiaalia on jäljellä päähän sovitussa toimintapisteessä.
Älä aja oletusarvoisesti teoreettisella rajalla. Projekti tarvitsee riittävän säätöalueen korjatakseen seinän jakautumisen ja laukauksen välisen vaihtelun. Jos bruttoaihio täyttää lähes kaiken käytettävissä olevan kapasiteetin, myöhempi materiaalin muutos tai paikallinen paksuuden korjaus saattaa poistaa kyseisen huoneen. Kokeessa tulee näyttää vakaa haulimassa, toistettava parison pituus ja hyväksyttävä pehmuste valitulle päälle.
Jos kyseessä on moniosainen muotti, laske jokainen sykliä kohti vapautunut aihio. Koko laukauksen tulee kattaa kaikki aktiiviset ulostulot ja sen verhoilu. Päämäärä ja onteloiden määrä voivat muuttaa matematiikkaa, joten ilmoita ne erikseen tarjouspyynnössä. Thepään ja ontelon ohjainselittää tuon eron.
Sovita ekstruuderi materiaalitarpeen ja palautumisajan mukaan
KGB100B-sivulla on luettelo 100 mm:n ruuvista, 24 L/D-suhteesta, 55 kW:n suulakepuristimen moottorista ja neljästä lämmitysvyöhykkeestä. Se julkaisee HDPE:n sulatuskapasiteettialueen 160-200 kg/h. Tämä alue on materiaalilaajuinen viite. Sitä ei pidä käsitellä taatun tuloksena jokaiselle laadulle, perusseokselle, uudelleen jauhamissuhteelle tai lämpötilaikkunalle.
Muunna tuotantotavoite bruttotuntikysyntään. Käytä aihion bruttomassaa, ei valmiita osamassaa. Sisällytä kaikki aktiiviset paikat ja käytä suunniteltuja tapahtumia tunnissa. Tämä antaa materiaalinopeuden, joka ekstruuderin ja pään on kestettävä, kun kone valmistaa hyväksyttäviä osia.
Bruttomateriaalitarve, kg/h = aihion kokonaismassa tapahtumaa kohden, kg x muovaustapahtumat tunnissa x aktiiviset aihiot tapahtumaa kohti
Vertaa tulosta todellisen formulaation kokeiluun. Pelkästään esitevalikoima ei voi määrittää sulatteen laatua tai talteenottomarginaalia.
Palautumisajan tulee mahtua koneen sykliin. Jos muotti pysyy suljettuna jäähtymistä varten, suulakepuristin käyttää usein tämän ajan akun lataamiseen. Lyhyempi jäähdytysjakso voi siis nostaa vaadittua sulamisnopeutta. Nopeammalla muotin liikkeellä on vähän arvoa, jos pää ei ole valmis seuraavaan otokseen.
Materiaalinkäsittelystä voi tulla piilotettu rajoitus. Suuret osat kuluttavat hartsia nopeasti. Laitos tarvitsee luotettavan kuljetuksen, kuivauksen materiaalin sitä vaatiessa, sekoituksen ja kontaminaatiovalvonnan. Uudelleen jauhaminen voi muuttaa bulkkitiheyttä ja syöttökäyttäytymistä. Kirjallinen formulaatio on hyödyllisempi kuin laaja etiketti, kuten "HDPE plus regrind".
Pyydä koeasiakirjaan sisällyttämään hartsilaatu, toimittaja, väripakkaus, jauhamisprosentti, lämpötila-asetukset, ruuvin nopeus ja todellinen bruttomassa. Jos muuta materiaalia suunnitellaan, pyydä materiaalikohtaista näyttöä. KingglenHDPE- ja PP-käsittelyopasselittää, miksi polymeeritarra ei yksin ratkaise koneen asetuksia.
Yhdistä puristusvoima, projisoitu alue ja puhallusolosuhteet
KGB100B-sivu julkaisee 440 kN puristusvoiman. Suurempi numero ei ole automaattisesti parempi, eikä tilavuusmerkintä voi vahvistaa puristinta. Muotti näkee erotusvoiman projisoidulla alueella, joka on alttiina sisäiselle paineelle. Tuotteen muoto, välähdysalue, puristussuunnittelu ja prosessipaine vaikuttavat kaikki todelliseen tarpeeseen.
Projisoitu alue on paineistetun ontelon siluetti muotin irrotustasolla. Leveä litteä komponentti voi luoda enemmän erottavaa kuormaa kuin syvempi mutta kapeampi kontti. Katsauksessa tulee käyttää todellista onkalopiirustusta. Sen tulee sisältää myös valittu puhalluspaine ja kaikki sovitut turvatekijät.
Julkisella sivulla on puhalluspaineen referenssinä 0,8 MPa. Tämä ei tarkoita, että jokaisen tuotteen pitäisi toimia samalla asetuksella. Hartsin lämpötila, tuuletus, seinämän paksuus, pinnan yksityiskohdat ja jäähdytysstrategia vaikuttavat prosessiin. Tehdaskokeessa tulee käyttää dokumentoitua tuotantoikkunaa, joka tuottaa hyväksyttäviä osia ilman leimahduskasvua tai epävakaata homeen käyttäytymistä.
Pinch-off-suunnittelu on osa samaa järjestelmää. Heikko tiivistys voi aiheuttaa vuodon tai herkän hitsin. Liiallinen materiaali voi suurentaa salamaa ja vaikeuttaa leikkaamista. Muotin kohdistuksen, puristimen liikkeen ja aihion sijoittamisen on tuettava työkalua sen sijaan, että se kompensoi sitä.
Pyydä muotin toimittajaa ja konetoimittajaa tarkistamaan sama piirustus. Tämä estää yhteisen aukon, jossa kumpikin osapuoli hyväksyy vain oman varusteensa. Lopullisessa teknisessä sopimuksessa tulee mainita suunniteltu alue, prosessipaine, puristinvaatimus, muotin paksuus, asennus- ja liitostiedot.
Suunnittele tehdas täydellisen muovauskennon ympärille
KGB100B-sivulla julkaistaan koneen koko 5,9 x 3,8 x 4,6 m ja paino 18 t. Nämä ovat arvokkaita lähtökohtia layoutille ja takilalle. Ne eivät sisällä kaikkia alustaa, hartsijärjestelmää, jäähdytintä, kompressoria, poistolaitetta, kuljetinta, trimmeriä tai turvarajaa.
Aloita koneen yläpuolelta. Varmista selkeä rakennuksen korkeus, nosturin kapasiteetti, pään irrotusreitti ja pääsy lämmittimiin ja hydraulikomponentteihin. Työskentele sitten ulospäin. Käyttäjät tarvitsevat tilaa tarkastaakseen muotin, poistaakseen jumiutuneen osan ja päästäkseen normaaleihin huoltopisteisiin. Materiaalin toimitus ja valmiiden osien käsittely edellyttävät reittejä, jotka eivät ylitä vaarallisia vyöhykkeitä.
Jäähdytysvesi ansaitsee enemmän kuin putken kokoarvion. Sivulla on lueteltu 0,3 MPa ja 120 L/min, mutta laitos tarvitsee myös vaaditun tulolämpötilan, hyväksyttävän lämpötilan nousun, veden laadun, suodatuksen ja paluutilan. Muottipiirit ja öljyn jäähdytys saattavat tarvita erillisen ohjauksen. Lopullisessa hyödyllisyyslomakkeessa tulee mainita, mitä julkaistuun kulkuun sisältyy.
Paineilma tarvitsee saman käsittelyn. Sivusto antaa 0,8 MPa:n painereferenssin, mutta sen näkyvä ilmavirtausyksikkö on epäjohdonmukainen. Pyydä korjattu koneen imutarve, huipputarve, ilmanlaatu, kastepiste ja liitäntäkoko. Vastaanotin saattaa olla tarpeen paineen pitämiseksi vakaana suurten puhallustapahtumien aikana.
Tuotesivulla lukee "keskimääräinen energiankulutus" 52-60 kW. Koska kW on tehoyksikkö, käytä kuvaa vain julkaistuna tehoviitteenä. Älä muunna sitä kWh:ksi osaa kohden. Tuotteeseen liittyvä energia riippuu muotista, hartsista, syklistä, apuvälineistä ja hyväksytystä tehosta.
EUROMAP 46.2määrittää tuotteeseen liittyvän mittauksen tietylle ekstruusiopuhallusmuovauskoneelle, muotille ja määritellylle tuotteelle. Se edellyttää vakaata toimintaa ja tuotteiden laatua, joka täyttää asiakkaiden vaatimukset. Tämä on hyvä perusta hyväksyntätestille. Kingglenhyödyllisyysvaatimusopasvoi auttaa jäsentämään laitoksen tietolehteä.

Kuivausnopeus 320 kpl/h ei ole tuotantotulos
Kinggle merkitsee 320 kpl/h KGB100B-kuivaustehoksi. Kuivasykli mittaa koneen liikettä todistamatta koko tuotantoprosessia. Se ei sisällä hartsin talteenottoa, aihion pudotusta, puhallusta, jäähdytystä, osien poistoa, viimeistelyä tai laadun tarkastusta tarkoitetuissa tuotantoolosuhteissa.
Suuret osat ovat usein jäähdytysrajoitettuja. Paksut kahvat, kulmat ja puristusalueet saattavat vaatia enemmän aikaa kuin leveät seinäalueet. Nopeampi avausliike ei voi vapauttaa osaa, joka on vielä liian pehmeä pitääkseen muotonsa. Automaatio voi myös säätää vauhtia, jos robotti, trimmeri tai kuljetin on hitaampi kuin muovauskone.
Käytä kolmea erillistä lähtöarvoa. Tallenna ensin kuivausjakso vain liikkeen referenssinä. Toiseksi, mittaa valettu bruttoosia tunnissa tuotantokokeen aikana. Kolmanneksi, ilmoita hyväksytyt osat tunnissa sovittujen laatutarkastusten ja laskettujen pysähdysten jälkeen.
Hyväksytty tuotanto = bruttomuovatut osat - hylätyt osat - osat kadonneet laskettujen pysäytysten aikana
Vuorosuunnittelua varten dokumentoi mittausjakso ja pysähdysluokat. Lyhyt parhaan syklin havainto ei ole vakaa tuotantonopeus.
Hyväksymissuunnitelmassa tulee nimetä osa, muotti, hartsi, väri, uudelleenhiontasääntö, käyttäjän toimet ja apulaitteet. Siinä olisi myös määriteltävä laatustandardi. Paino, mitat, vuotokyky, välähdysten kunto, ulkonäkö ja seinämän paksuuspaikat ovat yleisiä luokkia, mutta projektin on valittava ne, joilla on merkitystä.
Käytä tavoitejaksoa budjettina. Riko se akun purkamiseen, muotin liikkeeseen, puhallukseen, jäähdytykseen, poistoon, avaamiseen, poistoon ja talteenottoon. Tämä osoittaa, tuleeko raja koneesta, muotista, materiaalista vai jatkotyöstä. Thesykli-ajan optimointiopasselittää kuinka parantaa yhtä vaihetta siirtämättä vikaa muualle.
Seinäohjelmoinnin tulee seurata tuotetta, ei kopioitua käyrää
Suuret ekstruusiopuhallusmuovatut osat venyvät epätasaisesti. Olkapäätä, kulmaa, kahvaa tai syvää vetoa lähellä oleva materiaali voi kulkea kauemmas kuin materiaali leveässä paneelissa. Tasainen suutinväli voi jättää yhden alueen liian ohueksi, kun taas toinen kantaa tarpeetonta painoa.
KGB100B-sivulla kerrotaan, että vakiomalli sisältää MOOG 100 -paksuusohjaimen. Tarkka asennettu ohjain, profiilin tarkkuus ja lisävarustepaketti on nimettävä tarjouksessa. AKinggle-isännöity Moog DigiPack III -opasnäyttää kuinka akku-koneohjain voi linkittää työkalun aseman ohjelmoituun profiiliin. Se luettelee myös laukauksen koon, pehmusteen ja akun asennon toiminnot. Tämä käsikirja havainnollistaa ohjauslogiikkaa, mutta sitä ei pidä käyttää olettamaan tarkkaa KGB100B-liitäntää.
Rakenna ensimmäinen profiili tunnetun geometrian ja muotin ajoituksen perusteella. Leikkaa tai mittaa sitten osat määritetyistä kohdista. Muuta aluetta kerrallaan ja tallenna versio. Raskaampi osa ei ole automaattisesti parempi osa. Tavoitteena on tarpeeksi materiaalia siellä, missä suorituskyky sitä tarvitsee, ja vähemmän ylimäärää siellä, missä sitä ei tarvita.
Profiilityön tulee pysyä yhteydessä haulien massaan ja parision pituuteen. Yhden profiilialueen laajentaminen muuttaa muualla saatavilla olevaa materiaalia. Lämpötila ja turvotus voivat myös muuttaa tulosta. Tallenna hyväksytty resepti materiaalilaadulla, värillä, pään lämpötilalla, ammusasetuksilla ja muottiversiolla.
Theparison ohjelmointiopastarjoaa vaiheittaisen viritysmenetelmän. Tätä projektia varten FAT:n tulee verrata lopullista tallennettua profiilia mitattuun seinäkarttaan ja osapainoalueeseen.
Suorita tehdaskoe, joka vastaa ostopäätökseen
Hyödyllinen tehdashyväksyntätesti ei ole koneen esittely. Se on kontrolloitu yritys valmistaa sovittu tuote dokumentoiduissa olosuhteissa. Tuloksen tulee näyttää mitä testattiin, miten se mitattiin ja mikä jäi testin ulkopuolelle.
EUROMAP 46.2 tarjoaa hyödyllistä mittausta. Se edellyttää, että kone on vakaassa kunnossa, tuotteen laatu vastaa asiakkaiden vaatimuksia ja tärkeimmät prosessitiedot on dokumentoitava. Kingglen myyntiprosessi sanoo myös, että asiakkaat voidaan kutsua mukaan testiin. Muuta tämä mahdollisuus kirjalliseksi pöytäkirjaksi ennen oikeudenkäynnin alkamista.
- Jäädytä testiartikkeli.Tunnista osan versio, muotti, pään järjestely, onteloiden tai ulostulojen lukumäärä ja jokainen asennettu lisävaruste.
- Kirjaa formulaatio muistiin.Luettele hartsilaatu, toimittaja, väripaketti, lisäaineet ja uudelleenhiontasääntö. Säilytä tarpeeksi materiaalia yhdestä tunnetusta erästä, jos mahdollista.
- Tarkista asetukset.Tallenna piipun ja pään lämpötilat, laukausasetukset, profiilitiedosto, puhallusolosuhteet, jäähdytysveden olosuhteet ja automaation tila.
- Saavuttaa vakaan toiminnan.Älä valitse ensimmäistä hyväksyttävää osaa. Sovi stabilointisäännöt ja näyteikkuna ennen suorituskyvyn mittaamista.
- Mittaa massatase.Punnitse valmis osa, salama ja muut koristeet. Vahvista aihion bruttomassa ilmoitettua akkujärjestelyä vastaan.
- Tarkista tuotteen laatu.Käytä hyväksyttyjä paikkoja ja menetelmiä seinämän paksuuden, mittojen, painon, vuotokyvyn ja näkyvien vikojen osalta.
- Laske hyväksytty tulos.Ilmoita jaksojen kokonaismäärä, bruttoosat, hylkäykset ja pysähdykset sovitun ajanjakson aikana. Säilytä kuivausjakso erillisenä tietueena.
- Mittaa apuohjelmat.Tallenna jännite, teho, paineilman paine ja virtaus, jäähdytysveden lämpötila, paine ja virtaus määritetyillä rajoilla.
- Haasta toistettavuus.Tarkista haulimassa, aihion sijainti ja tuotteen mitat näyteikkunasta, ei vain yhdestä valitusta kappaleesta.
- Läheisiä poikkeamia.Ilmoita jokaiselle epäonnistuneelle tuotteelle omistaja, toimenpide, todistevaatimus ja eräpäivä ennen lähetyksen hyväksymistä.
Säilytä raakalukemat allekirjoitetun yhteenvedon kanssa. Kuvien tulee näyttää näytteen tunniste ja mittauspaikka. Reseptitiedostot, hälytykset ja poikkeamat ovat osa todisteita. Thepuhallusmuovauskoneen FAT-opassisältää kattavamman hyväksymiskehyksen.
Näytteen valinta vaatii myös säännön. Numeroi osat järjestyksessä äläkä vaihda epäonnistunutta näytettä paremmalla. Jos asetukset muuttuvat, aloita uusi näyteryhmä ja kirjaa muutosaika muistiin. Näin tulos pysyy jäljitettävissä. Se erottaa myös normaalin vaihtelun tarkoituksellisesta prosessikehityksestä.
Vertaa testitietuetta allekirjoitettuihin vaatimusmatriisiin ennen lähetyksen hyväksymistä. Läpäisty koneen liikkeen tarkistus ei voi sulkea avointa tuotelaatuista tuotetta. Testien, joita ei voitu suorittaa loppuun, tulee jäädä näkyville syyn ja sovitun seurantatavan kera.
Valmistele tarjouspyyntö, jonka koneenrakentaja voi suunnitella
Epämääräinen pyyntö "yhdestä 120 litran puhallusmuovauskoneesta" herättää epämääräisen ehdotuksen. Lähetä sen sijaan kompakti tekninen paketti. Sen ei tarvitse olla täydellinen, mutta sen on erotettava tunnetut vaatimukset avoimista päätöksistä.
Aloita mitoitetulla tuotepiirustuksella tai 3D-tiedostolla. Lisää kuvia, kun ne selittävät kauloja, lisäosia, kahvoja tai koristeita. Ilmoita lopullinen tavoitepaino ja tunnista kriittiset seinäalueet. Nimeä materiaalin laatu ja mahdollinen uudelleenhionta. Jos kemikaalinkestävyydellä tai viranomaistestillä on merkitystä, ilmoita tarkka standardi ja tuotteen kunto.
Määritä sitten tuotanto. Ilmoita hyväksytyt osat tunnissa tai päivässä, käytettävissä olevat työvuorot, suunniteltu automaatio ja loppuvaiheet. Ilmoita, sisältyykö projektiin uusi muotti. Jos muotti on jo olemassa, anna sen kokoonpanopiirustus, paino, paksuus, asennus- ja huoltoliitännät.
Tilatietojen tulee sisältää sähkönsyöttö, taajuus, paineilmakapasiteetti, jäähdytysvesiolosuhteet, vapaa korkeus, kulkuovi, nosturi ja lattiatiedot. Älä odota asennusta ja vertaa näitä kohteita koneeseen. Isoja projekteja voidaan rajoittaa takilalla ja tuotteiden käsittelyllä yhtä helposti kuin suulakepuristamalla.
Liitä kyselyyn
Tuote- ja muottipiirustukset, hartsiyksityiskohdat, lähtökohde, laatukriteerit, käyttöolosuhteet, asettelun rajat ja haluttu automaatioalue.
Pyyntö ehdotuksessa
Lopullinen päävaihtoehto, ruuvi ja käyttö, muottiinsovitusilmoitus, hyödyllisyysrajat, asettelu, hyväksymisprotokolla, toimitetut lisävarusteet ja tekniset poikkeukset.
Pyydä täytetty vaatimusmatriisi. Jokaisella rivillä tulee olla teksti "vastaa", "vaatii muutoksen" tai "ei sisälly", jonka jälkeen tulee viitata ehdotukseen. Tämä on helpompi tarkastaa kuin hajallaan olevat lausunnot sähköpostissa. Kinggle tarjoaa alatausalueteknisille asiakirjoille ja ahankekyselylomakeensikontaktia varten.
Kun KGB100B kuuluu suppeaan listaan
KGB100B ansaitsee tarkemman tarkastelun, kun tuote on lähellä laajaa sovellusaluetta ja tekniset tarkastukset ovat kohdillaan. Tuotesivulla mainitaan käyttökohteina kemikaalitynnyrit, autonosat, liikenneesteet, kellukkeet, lelut ja huonekalut. Tämä luettelo näyttää aiotun kentän, mutta se ei ole todiste siitä, että tietty osa suoritetaan.
Vahvassa shortlist-kotelossa on neljä ominaisuutta. Muottiin mahtuu liikkumis- ja palvelutilaa. Parison bruttomassa sopii vahvistetun pään vaihtoehtoon. Ekstruusiotalteenotto tukee vaadittua sykliä aiotulla materiaalilla. Tehdas voi toimittaa apuohjelmia ja käsittelyä sovituilla rajoilla.
Siirry toiseen kokoonpanoon, kun jokin näistä ehdoista epäonnistuu. Isompi varaaja voi ratkaista haulimassan, mutta ei muotin leveyttä. Suurempi levy voi ratkaista muotin vaipan, mutta ei suulakepuristuksen palautumista. Erilainen konekoko voi olla taloudellisempi, kun osa on paljon pienempi kuin alustan työskentelyalue.
Keskeytä myös, kun tiedot ovat epätäydellisiä. Sivuston suluissa olevat pääluvut ja epäjohdonmukainen ilmavirtausyksikkö vaativat kirjallista selvennystä. Kuivausjakson numero ei voi sulkea tuotantotakuuta. Nämä ovat normaaleja teknisen sopimuksen kohtia, eivät syytä arvailla.
Ostopäätöksen tulee päättyä osapohjaiseen kokeilusuunnitelmaan. Jos kone pystyy valmistamaan vakaita, hyväksyttäviä osia sovitulla nopeudella ja käyttörajalla, malli sopii tehtävään. Jos todisteet puuttuvat, luettelo pysyy väliaikaisena.
Usein kysytyt kysymykset
Mitä tuotteita KGB100B 120L puhallusmuovauskoneella voi tehdä?
Kinggle listaa kemikaalitynnyreitä, autonosia, liikenneesteitä, kellukkeita, leluja ja huonekaluja KGB100B-sivulla. Nämä ovat hakemusviitteitä, eivät automaattisia hyväksyntöjä. Todellinen tuote tarvitsee vielä tarkistuksia muotin koon, aihion bruttomassan, puristustarpeen, materiaalin, poistoreitin ja jäähdytyksen suhteen.
Tarkoittaako 120 litraa, että kaikki alle 120 litran astiat mahtuvat?
Ei. Säiliön nimellinen tilavuus on vain yksi seulontaarvo. Alle 120 litran osa voi silti ylittää muotin kuoren, projektioalueen rajan, varaajan tarpeen tai käytettävissä olevan poistotilan. Lähetä tuote- ja muottipiirustukset mallikohtaista tarkistusta varten.
Voiko KGB100B valmistaa 15 kg:n lopullisen HDPE-tuotteen?
Älä tee tätä oletusta julkisesta taulukosta. Sivulla julkaistaan 9(15) kg PE-akun paino-referenssinä, ilmeisesti kahden listatun pääkapasiteetin rinnalla. Aihion bruttomassa sisältää osan ja kaiken salaman tai trimmin. Kingglen on vahvistettava valittu pää, hartsi ja käyttökelpoinen prosessimarginaali ja todistettava ne kokeessa.
Onko 320 kpl/h odotettu tuotantoteho?
Nro Kinggle etiketit 320 kpl/h kuivausjaksona. Todellinen hyväksytty tuotos sisältää suulakepuristuksen, aihion muodostuksen, puhalluksen, jäähdytyksen, poistamisen, trimmauksen, hylkäämisen ja pysäytyksen. Ilmoita vaadittu hyväksytty tuotos ja tarkista se tuotantomuotilla ja materiaalilla.
Miten energiankäyttöä pitäisi verrata?
Vertaa tuotteeseen liittyvää energiaa saman muotin, tuotteen, hartsin, laatusääntöjen ja testirajan alla. KGB100B-sivulla julkaistaan 52-60 kW keskimääräisenä energialinjana, joka on tehoviite. Mittaa kWh/kg ja kWh hyväksyttyä osaa kohti vakaan tuotannon aikana sivuarvon muuntamisen sijaan.
Mitä tietoja minun tulee lähettää KGB100B-tarjousta varten?
Lähetä tuotepiirustukset ja valokuvat, mitat, valmispaino, seinävaatimukset, materiaalilaatu, uudelleenhiontasääntö, hyväksytty tuotos, laatutestit, muottitiedot, käyttöolosuhteet ja automaatiotarpeet. Merkitse tuntemattomat kohteet selvästi. Tämä antaa toimittajalle tarpeeksi tietoa pään, muotin sopivuuden ja koealueen vahvistamiseksi.
Tarkista osasi ennen kuin valitset koneen
Lähetä Kingglelle tuotepiirustus, bruttopainoarvio, hartsi, muottitiedot, lähtökohde ja tehtaan käyttöolosuhteet. Tiimi voi tarkistaa, sopivatko KGB100B-alusta ja sen valittu akkukokoonpano projektiin.
Pyydä tuotteen sopivuusarviointi