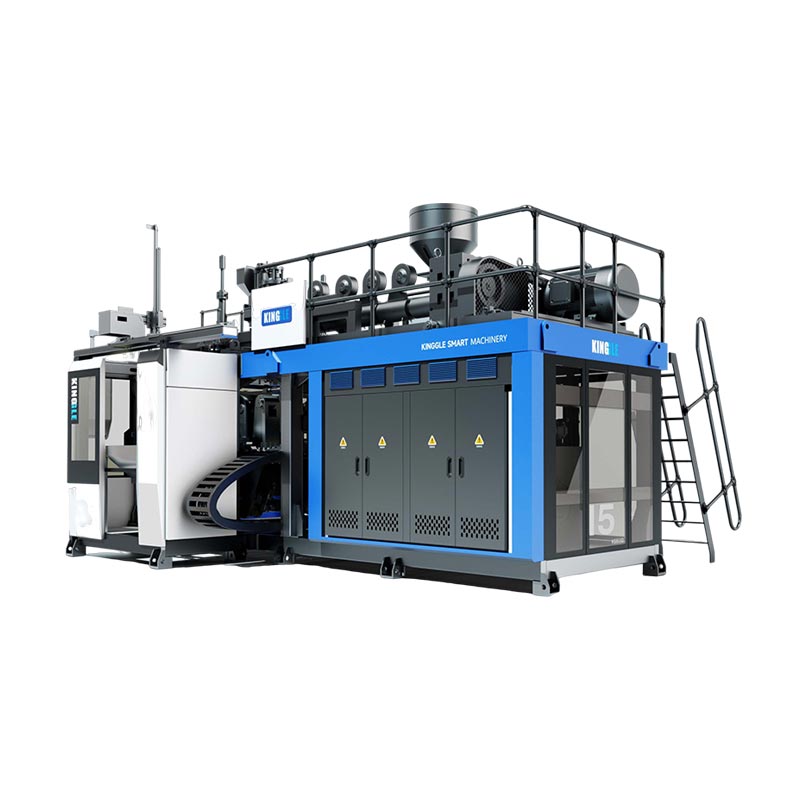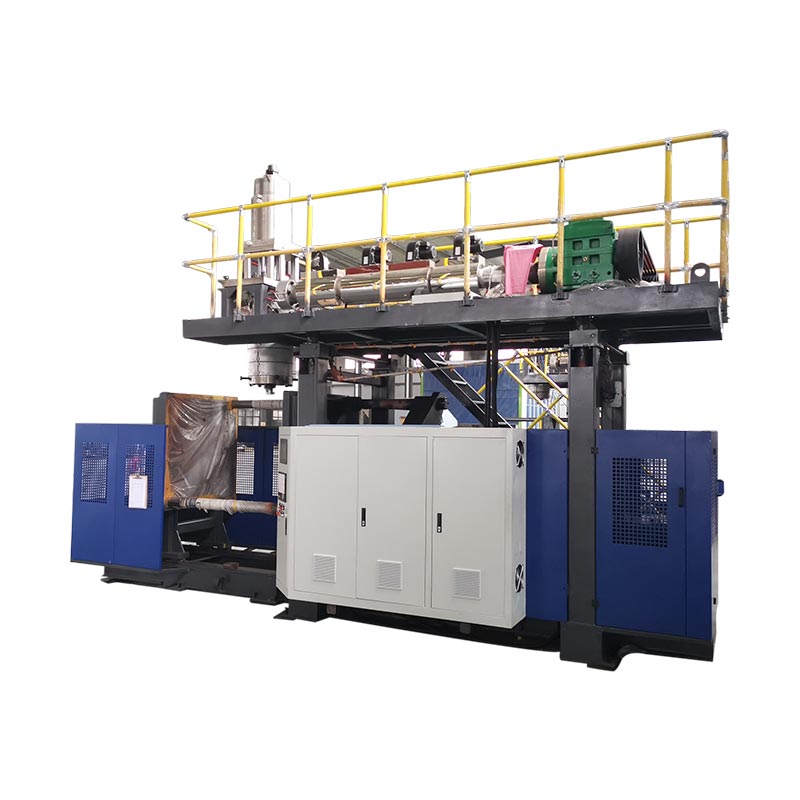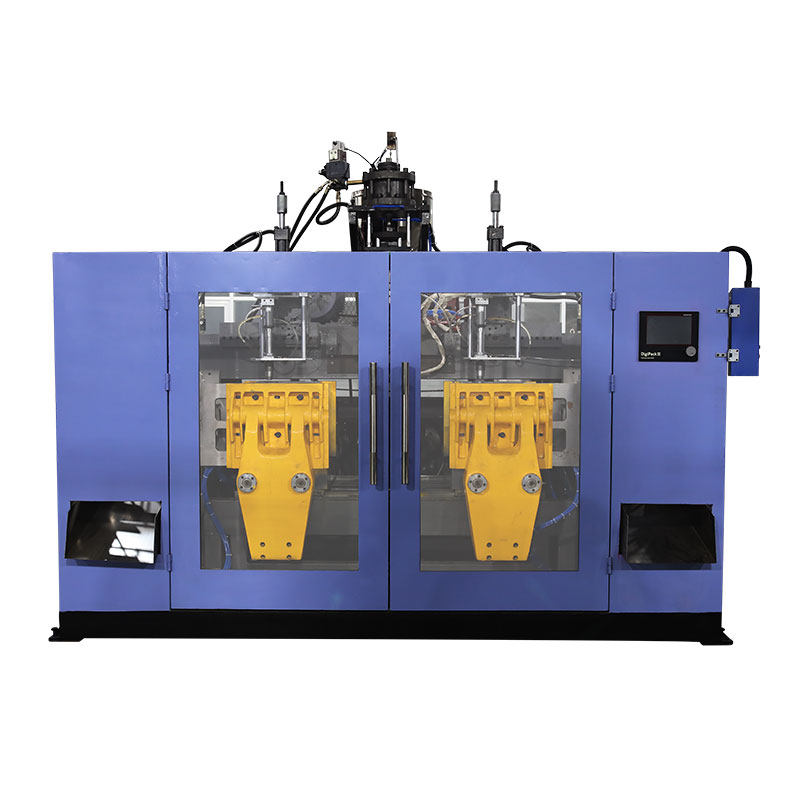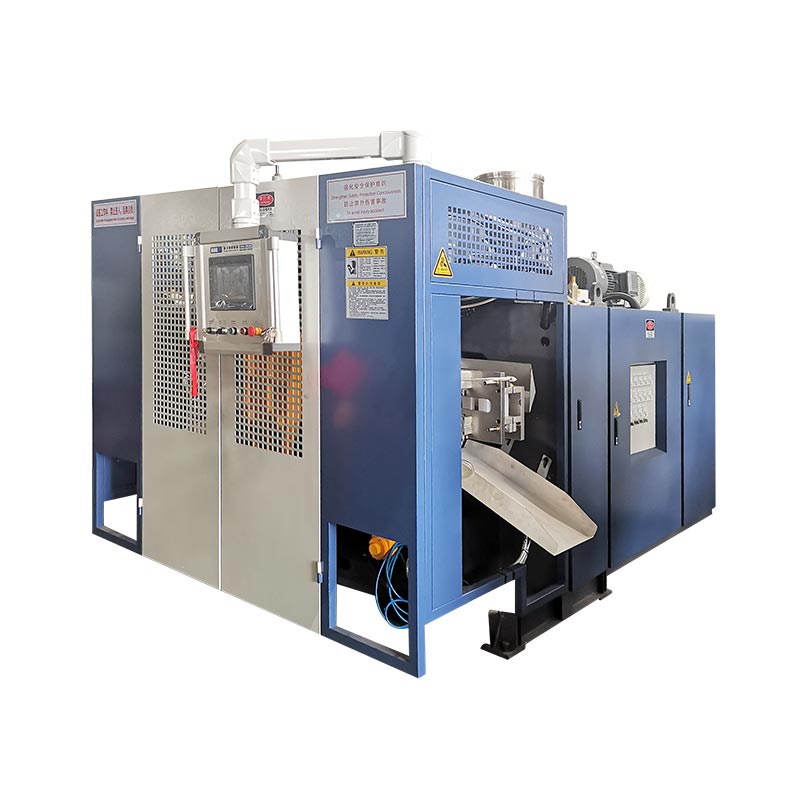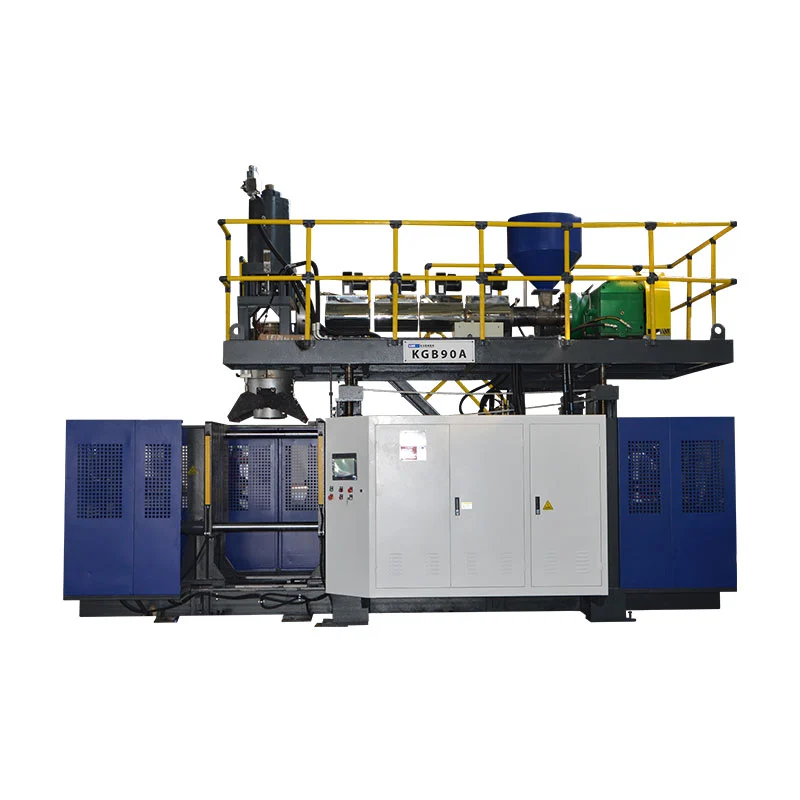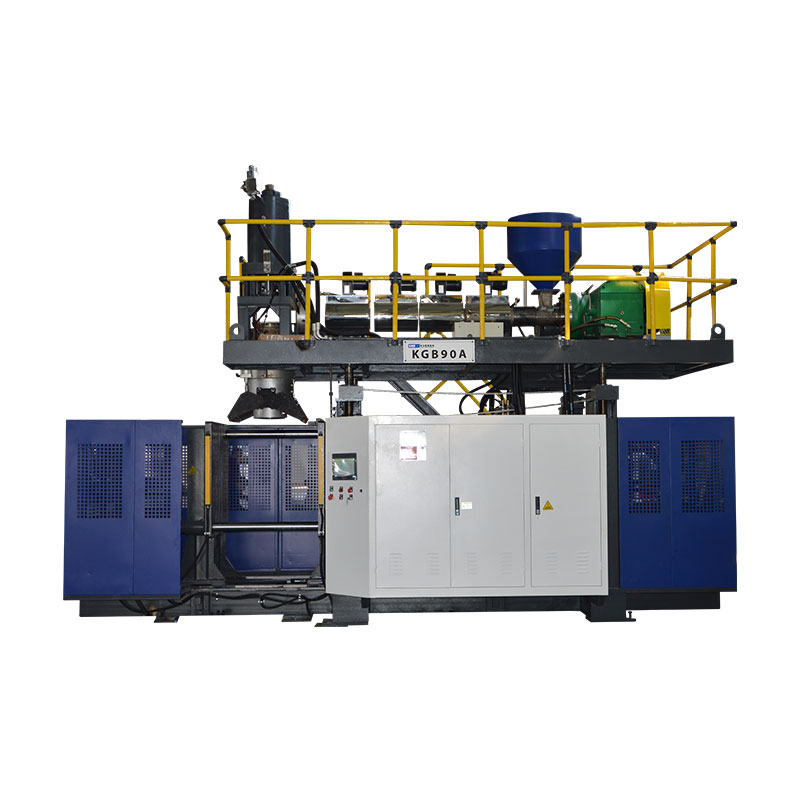
Puhallusmuovausjakson aikaa tulisi lyhentää vasta sen jälkeen, kun tiimi mittaa nykyisen syklin kulutuksen ja vahvistaa, että hyväksytty osa täyttää edelleen vaatimukset.Jäähdytys vie usein suurimman lohkon, mutta parison-toimitus, puristusliike, puhallus, poisto, ulosotto ja myötävirtaan odottaminen voivat myös määrittää tahdin. Rakenna vakaa perustaso, nimeä yksi todistettu rajoitus, muuta vain sitä ohjaavaa muuttujaa ja vertaa sitten hyväksyttyä tehoa, seinän jakautumista, mittoja, ulostyönnön jälkeistä muotoa, vaadittuja toimintatestejä ja vikoja ennen lyhyemmän syklin säilyttämistä, jotta tuote, hartsi, muotti, käyttökunto ja lopullinen reseptin versio kirjataan, jotta toinen muutos voi toistaa tuloksen.

Tuotantoryhmien käyttämä terminologia:puhallusmuovaussyklin ajan optimointi, ekstruusiopuhallusmuovausjakson aika, pullonpuhalluskoneen sykliaika, puhallusmuovauskoneen teho, syklin vähentäminen, jäähdytysajan optimointi ja puhallusmuovauksen tuotannon tehokkuus. Nämä termit viittaavat samaan liiketoiminnalliseen tavoitteeseen, mutta tekninen työ alkaa mitatulla prosessilla tavoiteprosentin sijaan.
Kuusi paikkaa, joissa kiertoa voidaan rajoittaa
| Pyörän lohko | Mittaa koneella | Todisteet ennen lyhentämistä | Vika, joka saattaa ilmetä myöhemmin |
|---|---|---|---|
| Parison tai ammuttu | Toistettava aloitus-/loppusignaali, parison pituus, laukaus tai akun sijainti | Vakaa toimitus ja oikea suhde muotin sulkemiseen | Sag, lyhyt parison, nauha, paino tai profiilin muutos |
| Sulje ja lukitse | Komento, sijainti palaute ja valmistumistila | Selkeä liike, täydellinen sulkeutuminen ja hyväksytty koneen kunto | Salama, puristusvaurio, epätäydellinen sulkeutuminen tai törmäys |
| Puhallus ja poisto | Ajoitus, koneen tuloilmaolosuhteet ja paineen käyttäytyminen tapahtuman aikana | Täydellinen täyttö, yksityiskohdat, tuuletus ja turvallinen vapautus | Epätäydellinen osa, puhallus, tarttuminen tai aikainen avautuminen |
| Jäähdytys | Syöttö- ja paluuolosuhteet piirin, muotin lämpötilamallin ja osan poiston yhteydessä | Vakaat mitat, seinä, kaula, pohja ja poiston jälkeinen muoto | Vääntymä, soikea kaula, kutistuminen, keinupohja tai kuumaleikkaus |
| Take-out ja alavirtaan | Robotti, kuljetin, trimmeri ja testaaja | Osa tyhjentää jokaisen käyttöliittymän tuotantotahdissa | Törmäykset, tukokset, trimmausvauriot tai testaajien ruuhka |
01 / PerustasoAloita syklistä, jolla linja todella kulkee
Jaksoaikaprojekti tarvitsee yhden toistettavan mittauspisteen. Jatkuvalla ekstruusiolinjalla tämä piste voi olla signaali, joka liittyy parison-leikkaukseen tai seuraavan toistetun konesekvenssin alkuun. Akkukoneessa tuotantoa voidaan ymmärtää paremmin laukauksen valmistelun, akun asennon, työntämisen ja muovausjärjestyksen avulla. Valitse signaali, joka näkyy kerran täydellistä muodostustapahtumaa kohti, ja dokumentoi se. Älä vertaa yhden koneen HMI-kohdetta toisen koneen käsin ajastettuihin havaintoihin.
Kingglen isännöimäMoog DigiPack III käsikirjakuvaa selkeästi eron. Jatkuvaa ekstruusiota varten ohjain voi liittää aihion profiilin sykliaikaan ja voi mitata peräkkäisten käynnistyssignaalien välisen aikavälin. Akkukoneessa aihion profiili liittyy akun asentoon materiaalin työntyessä ulos. Tällä erolla on merkitystä, koska sama ajoitusmuokkaus voi muuttaa seinäprofiilia toisessa koneessa ja vaikuttaa eri tavalla toiseen.
Tallenna vähintään tarpeeksi peräkkäisiä tapahtumia nähdäksesi normaalin vaihtelun. Laitoksen tulee valita näytejakso, mutta sen on katettava todellinen toimintamalli: kaksiasemaisen linjan molemmat asemat, kaikki asiaankuuluvat suuttimen ulostulot tai ontelot, rutiininomaisten osien poisto ja päästöjä säätelevät alavirran laitteet. Huomioi hälytykset, oikosulut ja manuaaliset toimenpiteet erikseen. Keskiarvo, joka sisältää luokittelemattomat seisokit, piilottaa syklin, kun taas paras yksittäinen tapahtuma piilottaa toistettavuuden.
Säilytä hyväksytty osa ajoitusmerkinnän vieressä. Ota talteen tuotteen ja muotin versio, hartsilaatu ja erä, väri- tai hiontasääntö, reseptin tarkistus, todellinen lämpötilatila, koneen tuloilman ja jäähdytysveden tila, osan paino, kriittiset seinän sijainnit, mitat ja vaaditut toimintatestit. Tämä ennätys on lähtökohta. Jos lyhyempi kokeilu epäonnistuu, tiimi voi palata tunnettuun prosessiin sen sijaan, että se rekonstruoisi sen muistista.
02 / DiagnoosiSeuraa tapahtumaa, joka rajoittaa seuraavaa sykliä
Useimmat käyttöliittymät tekevät aika-asetusten muokkaamisesta helppoa. Tämä mukavuus voi saada tiimin vähentämään suurinta näkyvää määrää ennen kuin saa selville, mitä se hallitsee. Pura kierre fyysisiin lohkoihin ja tarkkaile niiden rajoja: parision tai shotin valmistus, muotin siirto, sulkeminen ja lukitseminen, puhalluspuikkoliike, täyttö, jäähdytys, poisto, avaaminen, irrotus ja jatkokäsittely. Jotkut lohkot esiintyvät sarjassa. Muut menevät päällekkäin. Kokonaissykli asetetaan polulla, jonka täytyy päättyä ennen kuin seuraava muodostustapahtuma voi alkaa.
Yksinkertainen aikajana on hyödyllisempi kuin asetusluettelo. Tallenna kunkin lohkon aloitus- ja lopetussignaali ja vertaa komentoa todelliseen palautteeseen. Jos jäähdytys päättyy, mutta kone odottaa robotin tyhjennyssignaalia, jäähdytysajan lyhentäminen voi aiheuttaa kuumemman osan ilman, että kierto muuttuu. Jos seuraava aihio ei ole valmis, kun muotti palaa, nopeampi avaaminen ei voi nostaa tuotantoa. Jos trimmeri ei pysty puhdistamaan osia uudella tahdilla, rajoitus on siirtynyt alavirtaan.
KingglenKäyttöliittymän asetusten ja hälytysten opaserottaa asetetut arvot todellisista arvoista tästä syystä. Komento näyttää, mitä ohjain pyysi. Anturin tila, asennon palaute ja fyysinen havainto osoittavat, tapahtuiko toiminto. Koneen hälytyshistoria voi myös paljastaa ensimmäisen lukituksen tai sallivan, joka keskeytti sarjan. Nollaus voi poistaa parhaan vihjeen.
Luokittele jokainen viive ennen reseptin muokkaamista. Osan muodostamiseen ja stabilointiin tarvitaan tuottavaa aikaa. Ehdollinen aika suojaa liikettä tai odottaa vahvistettua tilaa. Vältettävä odottaminen johtuu myöhäisestä robotista, epävakaasta apuohjelmasta, tukkeutuneesta jäähdytyspiiristä, epäjohdonmukaisesta parisongista, manuaalisesta vahvistuksesta tai alavirran ruuhkasta. Huoltohäviö johtuu kulumisesta, vuodosta, huonosta voitelusta, vaurioituneista antureista tai kohdistusongelmista. Jokaisella luokalla on eri omistaja ja erilainen korjaus.
03 / LämmönpoistoTarkista jäähdytysteho ennen jäähdytysajan leikkaamista
LyondellBasellinOpas polyolefiinipuhallusmuovaukseentoteaa, että jäähdytys vie suurimman osan muovausjaksosta monissa polyolefiinipuhallusmuovaussovelluksissa. Opas yhdistää lyhyemmät jaksot lämmönsiirtoolosuhteisiin, kuten sulamislämpötilaan, muotin lämpötilaan, veden virtaukseen ja turbulenssiin, samalla kun se vaatii haluttua osan laatua. Tämä on hyödyllinen suunta diagnoosille, ei yleismaailmallisten Kinggle-arvojen joukko.
Aloita jäähdytyslähteestä ja seuraa varsinaista piiriä. Tallenna jäähdytysnesteen syöttö- ja paluuolosuhteet vakaassa tuotannossa, ei vain jäähdyttimen näyttöä. Tarkista, vastaanottaako muotti määritellyn virtauksen ja ovatko rinnakkaispiirit tasapainotettuja. Etsi lämmin piiri, tukkeutunut letku, saastunut kanava, väärä liitäntä, ilmatasku, vuotava tiiviste tai toisen koneen kanssa jaettu lämpökuorma. Thepuhallusmuovauskoneen käyttöopasselittää, miksi laitoksen syöttö ja koneen sisääntulon tila on erotettava toisistaan.
Kartoita muotti ja ulostyönnetty osa. Yksittäinen pintalukema ei voi edustaa muottia, jossa on kaula-osat, puristusalueet, paksut kädensijat, syvät pohjat ja erilliset piirit. Käytä laitoksen hyväksymää mittausmenetelmää ja vertaa toistettavia paikkoja. Tarkkaile, milloin muodonmuutoksia ilmenee: muotin sisällä, irrotuksen aikana, trimmauksen yhteydessä, jäähdytyskuljettimella tai sen jälkeen, kun osa on saavuttanut huonekunnon. Kuumassa osassa, joka näyttää hyväksyttävältä minuutin ajan, voi myöhemmin näkyä soikea kaula, keinupohja, kutistuminen tai mittapoikkeama.
Formosa PlasticsPolyeteenin ekstruusiopuhallusmuovausprosessin opasluetellaan lyhyt jakso, korkea muotin lämpötila ja tukkeutuneet jäähdytysnestekanavat mahdollisten syiden joukossa, kun osa on liian kuuma. Se yhdistää myös riittämättömän muotin jäähdytyksen vääntymiseen ja neuvoo tarkistamaan veden virtauksen, muotin lämpötilan ja kanavan kunnon. Nämä suhteet tukevat jäähdytystutkimusta, mutta hartsilaatu, muotti ja tuotespesifikaatio ratkaisevat hyväksyttävän käyttöikkunan.
Älä alenna jäähdytysnesteen lämpötilaa tapana. Kondensoituminen riippuu pintalämpötilan, ympäristön lämpötilan ja kosteuden välisestä suhteesta. Muotin päällä tai sen ympärillä oleva vesi voi vaikuttaa osaan ja aiheuttaa laitteita tai työpaikan ongelmia. Tallenna huoneen tila, kun kondensaatiota on lähellä käyttörajaa, ja noudata jäähdyttimen, muotin ja laitoksen toimenpiteitä. Virtauksen jakautumisen parantaminen tai rajoitetun piirin puhdistaminen voi ottaa talteen lämmönsiirron ilman lämpötilatavoitteen siirtämistä.
04 / OsasuunnitteluSeinäjakauma muuttaa kuinka paljon lämpöä muotin on poistettava
Jäähdytystarve seuraa osan muovia. Paksu alue sisältää enemmän kuumaa materiaalia kuin ohut alue ja voi jäädä pehmeäksi sen jälkeen, kun lähellä olevat seinät ovat valmiita poistettavaksi. Koko jäähdytysvaiheen pidentäminen voi suojata yhtä paikkaa, mutta se pitää myös kaikki muut alueet muotissa pidempään. Ennen kuin hyväksyt pitkän syklin väistämättömäksi, vertaa mitattua seinäkarttaa suunnitteluvaatimukseen ja odotettavissa olevaan venymään aihiosta onteloon.
Kingglen isännöimässä Moog DigiPack III -oppaassa selitetään, että parison-ohjelmointi ohjaa muottiväliä tuotteen pituudella. Se yhdistää myös tarpeettomat raskaat seinäosat pidemmällä jäähdytyksellä ja selittää, että profiili tulee verrata koeastioiden mitattuun seinämänpaksuuteen. Käytä tätä suhdetta huolellisesti. Materiaalin poistaminen ei ole syklin ajan pikavalinta, ellei tarkistettu osa edelleen täytä paino-, vähimmäisseinä-, isku-, yläkuormitus-, pudotus-, paine-, kemikaalinkestävyys- ja mittavaatimuksia, jotka koskevat tuotetta.
Paikanna ensin kuuma tai vääristynyt alue valmiista osasta. Liitä sitten tämä asento parison-ohjelmaan, muottivenytys-, puristus- ja jäähdytyspiiriin. Raskas pohja voi johtua profiilista, hännän sieppauksesta tai geometriasta. Kuuma kahva voi sisältää nauhan, paikallisen venytyksen, tuuletuksen tai jäähdytyksen. Lämpimään kaulaan voi liittyä puhalluspuikkokosketus, sisäosan jäähdytys, ylimääräinen materiaali tai viivästynyt vapautuminen. Theparison ohjelmointiopastarjoaa mittauspohjaisen menetelmän profiilimateriaalin siirtämiseen sen sijaan, että muokataan pisteitä ulkonäön perusteella.
Muotin suunnittelu määrittää myös käytettävissä olevan lämmönsiirtoreitin. Kanavien sijoitus, virtausreitti, sisäosat, kaulan rakenne, tuuletus, pintakosketus ja jakoviivasuunnittelu voivat rajoittaa osan vakautumista. Käytä Kinggleäekstruusiopuhallusmuovausmuotin suunnitteluopaskun sama kuuma alue jää jäljelle, kun sähköt ja hyväksytty seinäjako on varmistettu. Jatkuva paikallinen rajoitus saattaa vaatia muottikorjauksen, ei toista ajastimen muutosta.

Pidä hyväksytty osan paino tuloksena, ei ainoana kontrollina. Kahdella osalla, joilla on sama kokonaispaino, voi olla erilainen seinäjakauma ja jäähdytyskäyttäytyminen. Leikkaa tai mittaa suorituskykyä säätelevät paikat ja tarkista poiston jälkeinen muoto tuotteen valvontasuunnitelmassa määritettynä aikana. Näin seinäpaksuustyöstä tulee hyödyllistä prosessitodistetta pikemminkin kuin yleinen väite materiaalisäästöistä.
05 / KonelogiikkaJatkuva- ja akkukoneilla ei ole yhtä ajoitusmallia
Jatkuvassa ekstruusiopuhallusmuovauskoneessa ekstruuderi toimittaa aihion jatkuvasti, kun yksi tai useampi muottiasema liikkuu sekvenssiensä läpi. Jaksoaika, parison pituus, leikkausaika ja seinän paksuusohjelma voidaan siten yhdistää. Jos sykli muuttuu, ohjaimen on silti asetettava tarkoitettu profiili fyysistä aihiota pitkin ja muotin sisään. Lyhyempi asemasarja, joka muuttaa profiilia, ei ole neutraalinopeuden muutos.
Moog-ohjaimen käsikirjassa kuvataan aikaperusteinen profiiliohjaus jatkuvatoimisille koneille ja paikkaperusteinen ohjaus akkukoneille. Jatkuvassa asennuksessa se voi määrittää syklin ajan aloitussignaalien, kuten peräkkäisten parison-leikkausten, väliltä. Akkuasennuksessa seinäprofiili seuraa akun asentoa ulostyönnön aikana. Tämä julkaistu ero johtuu siitä, miksi laitoksen tulisi tunnistaa koneen ja ohjaimen tila ennen kuin lainataan sykliaikamenetelmä toiselta linjalta.
Akkukoneen on myös valmistettava tarvittava ammus muovauksen edetessä. Kysy, päättyykö plastisointi tai kasaantuminen, ennen kuin muotti on valmis seuraavaa laukausta varten. Jos akku täyttyy edelleen, sekuntien leikkaaminen muotin avaamisesta ei välttämättä lyhennä koko sykliä. Jos kerääntyminen päättyy aikaisin, muovaus- ja jäähdytyspolku voi olla rajoitteena. Tallenna todellinen laukauksen valmistelu, pehmuste tai pääteasento, sulamistila ja osan paino sen sijaan, että päättelet valmiutta yhdestä tavoitearvosta.
Aseman asettelu muuttaa myös aikajanaa. Kaksiasemainen jatkuva kone voi käyttää yhtä asemaa, kun toinen jäähdyttää tai vapauttaa osan, mutta suulakepuristimen, suutinpään, siirtoliikkeen, jäähdytysjärjestelmän ja alavirran laitteiden on tuettava limitystä. Kingglenyhden aseman ja kahden aseman vertailuselittää tämän kapasiteettipäätöksen. Monen pään ja usean ontelon asettelut vaikuttavat tapahtumakohtaisiin osiin ja ulostulojen tai onteloiden väliseen tasapainoon; themonipää vs. monionteloohjainerottaa nämä termit.
Käytä oikeaa nimittäjää, kun vertaat koneita. Muodostuva tapahtuma ei aina ole yksi osa. Laske hyväksytyt osat kaikista asiaankuuluvista päistä, onteloista ja asemista ja sisällytä sitten rajoitukset, jotka tekevät kyseisistä osista myytäviä. Nopealla kuivaliikkeellä toimiva kone voi silti tuottaa vähemmän hyväksyttyjä osia tunnissa, jos suulakepuristus, jäähdytys, trimmaus tai laadun vakaus eivät pysy tahdissa.
06 / JaksoPalauta odotusaika ilman päällekkäisiä vaaroja
Kun jäähdytys ja parison toimitus on ymmärretty, tutki toimintojen välisiä aukkoja. Viive voi olla pikemminkin historiallinen kuin välttämätön, mutta se voi myös tarjota välyksen, paineen stabiloinnin, poiston, signaalin vahvistuksen tai turvallisen kanavanvaihdon. Tunnista, mitä tilaa kukin viive suojaa. Tarkista sitten, onko ohjaimella jo luotettavaa palautetta kyseiseen tilaan. Kiinteän odotusajan korvaaminen varmennettuun valmistumissignaaliin voi parantaa toistettavuutta, mutta vain silloin, kun koneen suunnittelu ja hyväksytty ohjauslogiikka tukevat sitä.
Kingglen isännöiautomaattisen puhallusmuovauskoneen käyttöohjeerottaa ajoitusluokat, kuten muotin sulkeminen, puhalluksen ajoitus, pakokaasuihin liittyvät toiminnot, muotin mikroavaaminen, puhalluspuikkojen liikkeet ja robotin viiveet. Käsikirja sitoo arvot toistuvasti todelliseen tuotteeseen tai tuotantotilaan. Sen käyttöliittymä koskee dokumentoitua koneperhettä, ja se voi vaihdella mallin, vaihtoehdon tai ohjelmistoversion mukaan, joten sitä ei pidä muuttaa suositusten sekuntien yleiseksi luetteloksi.
Tarkkaile fyysistä järjestystä koneen toimenpiteen sallimissa rajoitetuissa ja valvotuissa olosuhteissa. Varmista, että letkut, kaapelit, puhallustapit, sydämet, irrotuslaitteet ja osa pysyvät vapaina koko reitin ajan. Lue komento ja palaute yhdessä. Jos liike saavuttaa sijainnin aikaisin, mutta sekvenssi odottaa edelleen, etsi tarkka salliva. Jos palaute saapuu myöhässä tai ajoittain, korjaa anturi, mekanismi tai apuohjelma syy ennen kuin pienennät sen peittäneen ajastimen.
Jatkotyöt kuuluvat samalle aikajanalle. Robotti voi tyhjentää muotin nopeasti, mutta sijoittaa osia kuljettimelle, joka on jo täynnä. Trimmeri saattaa vaatia vakaan osan lämpötilan. Vuototestaajasta voi tulla pullonkaula, kun koneen teho nousee. Tallenna jonon pituus ja pysäytyssyyt ensimmäisen jatkuvan ajon aikana, ei vain muutaman koneen kierron aikana. Nopein turvallinen konesykli ei ole hyödyllinen, jos se siirtää viat tai ruuhkat yhden aseman päähän.
07 / KokeiluSuorita kontrolloitu syklin aikakoe, jonka toinen vuoro voi toistaa
Hyödyllinen kokeilu alkaa kysymyksellä, kuten "Rajoittaako muottipiiri B turvallista poistoa?" tai "Jäljelläänkö robotin tyhjennysviive anturin vahvistamisen jälkeen?" Se ei ala sanoilla "Tee syklistä nopeampi". Ilmoita epäilty rajoitus, muutos, odotettu vastaus ja osatarkistukset, jotka voivat hylätä kokeilun. Määritä yksi henkilö valvomaan reseptien muokkauksia ja yksi henkilö kirjaamaan tuloksia, jotta useita säätöjä ei tapahdu näytteiden välillä.
-
Jäädytä hyväksytty perusviiva.Tallenna tai tulosta julkaistut asetukset, tunnista tuotepakkaus ja säilytä hyväksytyt näytteet. Tallenna todellinen syklin vaihtelu ja hyväksytty teho vakaissa olosuhteissa.
-
Nimeä yksi rajoitus.Käytä sekvenssin aikajanaa, jäähdytyskarttaa, hyödyllisyyslukemia, hälytyshistoriaa ja loppupään havaintoja. Kirjoita todisteet, jotka viittaavat tähän rajoitteeseen.
-
Määrittele sallittu muutos.Käytä koneen, muotin ja hartsin dokumentaatiota. Aseta kontrolloitu säätöraja ja paluupiste. Älä muuta toista muuttujaa havaintoikkunan aikana.
-
Aseta hylkäyskäynnistimet.Sisällytä asiaankuuluvat merkit, kuten epävakaa aihio, epätäydellinen liike, kuumat tai tarttuvat osat, vääntyminen, mittaliikkeet, painon tai seinän vika, salama, räjähdys, hälytykset, tukokset tai vaarallinen toiminta.
-
Aja stabiloinnin läpi.Merkitse osat ajan, aseman, pään tai ontelon mukaan. Älä arvioi uutta ehtoa ensimmäisestä kappaleesta, jos muutettu muuttuja tarvitsee aikaa saavuttaakseen uuden vakaan tilan.
-
Mittaa hyväksytty tuotantoikkuna.Suorita kontrolloituja visuaalisia, paino-, seinä-, mitta- ja toimintatarkastuksia. Sisällytä loppupään trimmaus, testaus ja pakkaus, kun ne määrittelevät myytävän osan.
-
Säilytä, hylkää tai tutki.Säilytä muutos vain, kun määritetty ikkuna ohitetaan ja hyväksytty tulos paranee. Palauta perusviiva, jos laatu tai valvonta heikkenee. Avaa työkalu-, apuohjelma- tai huoltotoiminto, kun kokeilu paljastaa fyysisen syyn.
Esimerkkisuunnitelman tulee vastata linjaa. Kaksiasemaisessa koneessa sisällytä molemmat puolet. Säilytä pään identiteetti monipäässä. Säilytä monionteloisessa muotissa onkalon identiteetti, kun se on mahdollista. Keskiarvo voi kätkeä yhden kuuman piirin tai yhden ohuen lähdön. Thepuhallusmuovausvirheiden opasnäyttää kuinka kiinteät ja satunnaiset kuviot johtavat erilaisiin tarkastuksiin.
Kokeilutietueiden tulee sisältää vanha arvo, uusi arvo, muutosajankohta, vastuuhenkilö, todellinen syklin jakautuminen, materiaalierä, hyödyllisyystila, näytetunnukset, mitatut tulokset, hylkäykset ja lopullinen päätös. Valokuvat ovat hyödyllisiä muodon ja vian sijainnin määrittämisessä, mutta ne eivät korvaa mittauksia. Jos prosessi palaa lähtötasolle, kirjaa myös se. Epäonnistunut kokeilu voi silti estää toista muutosta toistamasta samaa ideaa.
08 / KapasiteettiLaske teho hyväksytyistä osista, ei kuivasyklin liikkeestä
Kuivajakson teho kuvaa koneen liikettä ilman koko materiaali-, jäähdytys- ja osien hyväksymistaakkaa. Se on hyödyllinen liikekyvyn tarkistamiseen, mutta se ei ole lupaus myyntikelpoisesta tuotannosta. Tuotantolaskennassa on käytettävä todellista osaa, hartsia, muottia, pään tai ontelon määrää, jäähdytysjärjestelmää, loppupään laitteita ja vastaanottotapaa. Tästä syystä Kinggle'sprojektin tiedotusprosessikysyy tuotteen kokoa, painoa, materiaalia, paksuutta ja tehoa koskevia vaatimuksia ennen koneen suosittelemista.
Mittaa hyväksytty tuotanto suoraan edustavan tuotantoikkunan yli. Laske vain osat, jotka läpäisevät määritellyt julkaisukriteerit, ja kirjaa suunnitellut pysäytykset, suunnittelemattomat pysäytykset, asennuksen katoaminen ja hylkäykset erikseen. Älä piilota niitä yhden selittämättömän tehokkuustekijän sisään. Jos linja tuottaa useita osia tapahtumaa kohden, täsmää laskenta aseman, pään tai ontelon mukaan, jotta estetty lähtö ei katoa kokonaismäärän sisään.
| Metrinen | Laskelma tai havainto | Käyttää | Yleinen raportointivirhe |
|---|---|---|---|
| Kierrä sekuntia | Aika saman tapahtuman välillä toistuvien stabiilien jaksojen välillä | Näyttää konetapahtuman tahdin ja vaihtelun | Lyhyimmän yksittäisen tapahtuman raportointi |
| Osat per tapahtuma | Hyväksytyt fyysiset osat, jotka on julkaistu yhdessä täydellisessä muodostustapahtumassa | Yhdistää päät, ontelot ja asemat äänenvoimakkuudella | Olettaen, että jokainen myyntipiste tuottaa |
| Teoreettinen tuntituotanto | (3 600 / sykli sekuntia) × osia tapahtumaa kohden | Suunnitteluvertailu keskeytymättömissä olosuhteissa | Tuloksen kutsuminen tuotantotakuuksi |
| Hyväksytty tuntitulostus | Hyväksytyt osat / havaitut tuotantotunnit | Näyttää testatun tuotepaketin käyttökelpoisen tulosteen | Puhdistuksen, asennuksen tai hylättyjen osien laskeminen |
| Muuta tulosta | Hyväksytty lähtö jälkeen miinus hyväksytty lähtö ennen sovituissa olosuhteissa | Testaa, parantiko muokkaus todellista tavoitetta | Eri tuotteiden, työvuorojen tai apuohjelmien vertailu |
Raportoi laatu nopeuden lisäksi. Sisällytä paino- ja seinätulokset, kriittiset mitat, toimintatestin tulos, romu- tai säilytysmäärä, käyttökunto ja reseptin versio. Kahden sekunnin vähennyksellä ei ole itsenäistä merkitystä ilman alkuperäistä sykliä, osien lukumäärää, hyväksyttyä saantoa ja testiolosuhteita. Tässä artikkelissa ei siksi julkaista prosentuaalista parannustavoitetta. Tuloksen on tultava ostajan rivitiedoista.
Määritä uuden koneen tai muotin tuotantomenetelmä ennen kokeilua. Kingglentehdashyväksyntätestiopasselittää, kuinka mitattu ajo yhdistetään tarkan tuotteen, materiaalin, muotin ja käyttöolosuhteiden kanssa. Käytäkäynnistyksen tarkistuslistaluoda vakaa tila ennen ajoitusta, javaihto-opaspitääksesi asennushäviön erillään tasaisesta tuotannosta.
09 / RajoituksetLopeta kokeilu, kun prosessi menettää hallinnan
Pysäytä ja palauta hyväksytty kunto, jos suojus, lukitus, hätäpysäytys tai vaarallisen energian ohjaus ei toimi tarkoitetulla tavalla. Pysähdy odottamattoman koneen liikkeen, törmäysvaaran, epätavallisen hydraulisen tai pneumaattisen toiminnan, vaurioituneiden painekomponenttien, sähköisen ylikuumenemisen, vuotojen tai näytön palautteen ja fyysisen asennon välisen erimielisyyden vuoksi. Jaksotyö ei koskaan salli toimintaa vian ympärillä.
Osatodisteet voivat myös pysäyttää oikeudenkäynnin. Varo aitoa, joka ei enää saavu oikeaan asentoon, epätäydellinen muotin sulkeutuminen, nouseva välähdys, epävakaa paino, ohuet kriittiset seinät, puhallukset, epätäydelliset yksityiskohdat, takertuminen, leikkausvauriot, vääntyminen, soikeat kaulat, keinujen pohjat, kutistuminen tai toimintatestin epäonnistuminen. Formosan prosessiopas yhdistää useat näistä oireista liialliseen kuumuuteen, riittämättömään jäähdytykseen, lyhyeen kiertoon tai jäähdytyskanavan tilaan. Käytä oiretta oikean diagnoosin avaamiseen sen sijaan, että lisäät leveää jäähtymisaikaa etsimättä syytä.
Laajenna, kun rajoitus vaatii muotin kanavan vaihtoa, muotti- tai puhalluspuikkomuutosta, ohjausohjelman vaihtoa, lukituksen vaihtoa, painejärjestelmätyötä tai toimintaa hyväksytyn hartsin ja koneikkunan ulkopuolella. Käytäennaltaehkäisevän huollon opastoistettavia laitehavaintoja varten. Kulunut mekanismi voi hidastaa sykliä, mutta nopeampi komento ei korjaa sitä.
Lopeta projekti vapautetulla perusviivalla. Päivitä resepti vain laitoksen hyväksymisprosessin kautta, liitä näyte- ja mittauspöytäkirja sekä kerro minkä tuotteen, muotin, hartsin ja konekokoonpanon tulos kattaa. Säilytä hylätyt kokeilut muutoslokissa. Kun seuraava vuoro voi toistaa hyväksytyn syklin ja selittää sen rajat, parannus on valmis normaaliin tuotantoon.
10 / VastauksetUsein kysyttyjä kysymyksiä puhallusmuovaussyklin ajasta
Mikä määrittää ekstruusiopuhallusmuovaussyklin ajan?
Jaksoaika määräytyy hitain vaaditun reitin mukaan aihion tai ammuksen valmistuksen, muotin liikkeen, täytön, jäähdytyksen, poiston, avaamisen, irrottamisen ja jatkokäsittelyn kautta. Tuotteen geometria, seinän jakautuminen, hartsin käyttäytyminen, muotin jäähdytys, koneen arkkitehtuuri ja hyväksytyt osakriteerit vaikuttavat kaikki tähän polkuun. Mittaa todellinen järjestys ja palautesignaalit ennen kuin päätät, mikä ajastin on vastuussa.
Onko jäähdytys aina puhallusmuovauksen pisin osa?
LyondellBasellin puhallusmuovausoppaan mukaan jäähdytys vie suurimman osan muovausjaksosta monissa polyolefiinisovelluksissa, mutta se ei ole automaattisesti aktiivinen rajoitus jokaiselle linjalle. Parison-toimitus, akun täyttö, muotin siirto, robotin tyhjennys, trimmaus tai testaus voivat ohjata seuraavaa aloitusta. Aikajana näyttää, muuttaisiko jäähdytyksen vähentäminen koko sykliä vai poistaisiko osan vain kuumempana.
Kuinka jäähdytysaikaa voidaan lyhentää aiheuttamatta vääntymistä?
Tarkista ensin jäähdytysnesteen tulo- ja paluuolosuhteet, piirin tasapaino, kanavan puhtaus, muotin lämpötilakuvio ja osan kuuma paikka. Vertaa seinän jakautumista piirustukseen ja hyväksyttyyn prosessiin. Muuta yhtä dokumentoitua tilaa, anna prosessin vakiintua ja tarkista mitat ja muoto vaaditun ulostyöntövälin jälkeen. Jos sama paikallinen kuuma alue säilyy, muotin tai seinän jakautuminen saattaa edellyttää teknistä tarkistusta.
Lisääkö lyhyempi jakso aina puhallusmuovauksen tehoa?
Ei. Tulostus kasvaa vain, kun muutettu jakso on rivirajoitus ja lisäosat hyväksytään. Nopeampi konetapahtuma voi aiheuttaa kuumempia osia, enemmän hylkyjä, robottitukoksia, trimmausvaurioita tai testaajien ruuhkaa. Vertaa hyväksyttyjä osia havaittua tuntia kohden vastaavissa tuote-, materiaali-, muoti-, käyttö- ja laatuolosuhteissa. Säilytä kuivakiertoliike, teoreettinen tuotanto ja hyväksytty tuotanto erillisinä lukuina.
Miten parison-ohjelmointi vaikuttaa kiertoaikaan?
Parison-ohjelmointi muuttaa materiaalin paikkaa tuotteen varrella. Tarpeettomat raskaat alueet saattavat vaatia enemmän jäähdytystä, kun taas liian ohuet alueet voivat epäonnistua tuotetesteissä. Jatkuvassa koneessa seinäprofiili voidaan myös synkronoida syklin ajan kanssa, joten ajoituksen muutos saattaa muuttaa profiilin sijoittelua. Tarkista seinien sijainnit, osien paino ja profiilin kohdistus syklin muutoksen jälkeen sen sijaan, että olettaisit, että tallennettu käyrä pysyy oikeana.
Mitä tietoja Kingglelle tulisi lähettää syklin aikaongelman vuoksi?
Lähetä koneen malli- ja ohjainversio, tuotepiirustus, muottien ja työkalujen tunnukset, hartsin laatu ja erä, reseptin versio, kiertovideo, joka on kaapattu turvallisesta paikasta, tapahtuman aikajana, hälytyshistoria, osan paino ja seinäkartta, kriittiset mitat, vikakuvat, koneen tuloilman ja jäähdytysveden havainnot, alavirran pysähdyssyyt ja hyväksytty tulos tietyn ajanjakson aikana. Nämä todisteet auttavat erottamaan jäähdytyksen, työkalut, säätimet, apuohjelmat, materiaalit ja linjatasapainon syyt.

Keskustele tuotteesta ja syklistä yhtenä järjestelmänä
Lähetä varsinainen osapiirustus, hartsi, muotti, koneen kokoonpano, nykyisen syklin aikajana, hyödyllisyyshavainnot ja mitatut laatutulokset. Kinggle voi tarkastella todisteita koneen, työkalujen, ohjainten ja tuotantokohteen ympäriltä.
Lähetä tuotantotietosiTässä oppaassa käytetyt lähteet
Kingglen isännöimät käsikirjat tukevat lausuntoja dokumentoiduista ohjaimista ja koneen järjestyksestä. Polymeeri-tuottaja-ohjaimet tukevat jäähdytys- ja vikasuhteita. OSHA-lähteet sisältyvät Yhdysvaltojen turvallisuusrajaan. Mikään näistä lähteistä ei tarjoa yleistä syklitavoitetta jokaiselle tuotteelle tai koneelle.
- Kinggle-isännöimän automaattisen puhallusmuovauskoneen käyttöopas, käytetty 8. syyskuuta 2026.
- Moog DigiPack III Parison seinän paksuuden säätimen käsikirja, MRJ06301, isännöi Kinggle, käytetty 8. syyskuuta 2026.
- LyondellBasell, opas polyolefiinin puhallusmuovaukseen, käytetty 8. syyskuuta 2026.
- Formosa-muovit, polyeteenin ekstruusiopuhallusmuovausprosessin opas, käytetty 8. syyskuuta 2026.
- OSHA 29 CFR 1910.147, Vaarallisen energian valvonta, käytetty 8. syyskuuta 2026.
- OSHA 29 CFR 1910.212, Yleiset vaatimukset kaikille koneille, käytetty 8. syyskuuta 2026.