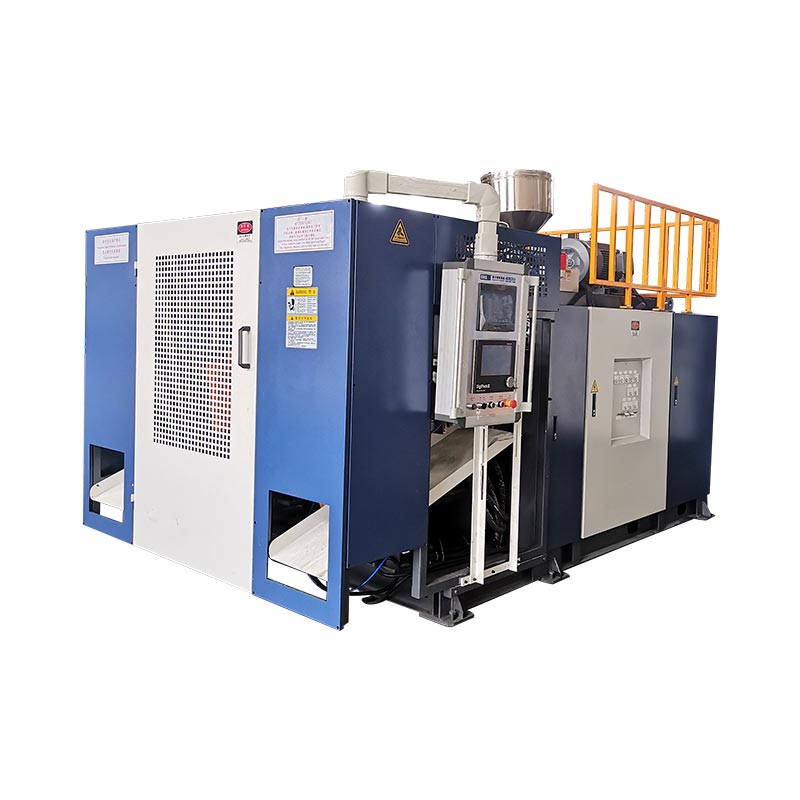
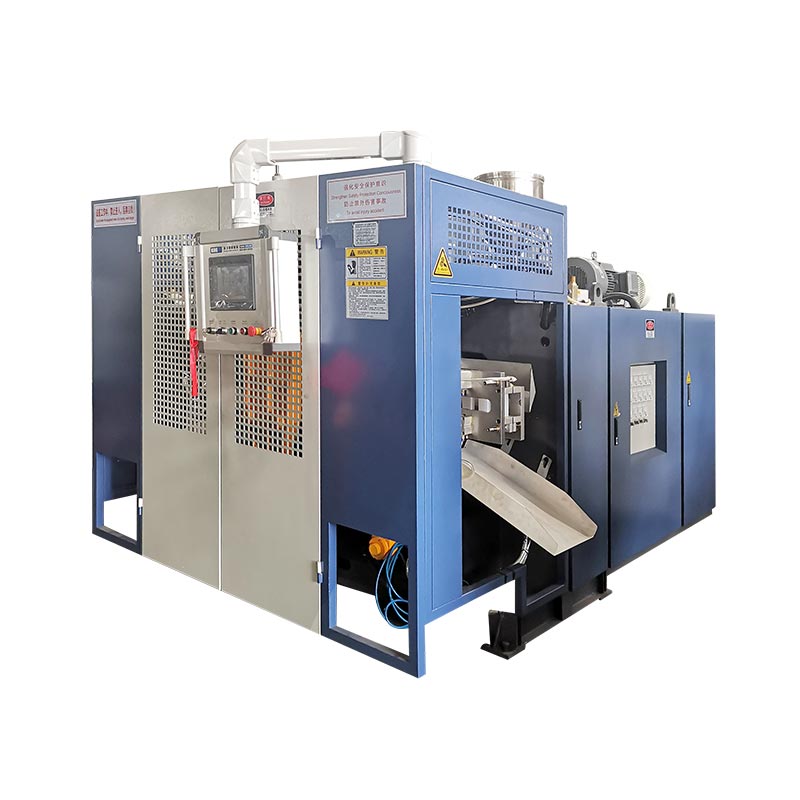
Hyödyllisin puhallusmuovausenergiamittari ei ole asennettu teho tai yksi hetkellinen kW-lukema, koska kumpikaan ei näytä kuinka paljon myyntikelpoista tuotantoa syntyi kulutetusta energiasta vakaissa määritellyissä tuotantoolosuhteissa.Käytä vakaan tuotantoikkunan aikana mitattua sähköä, jaa se hyväksytyllä tuotolla samasta ajastusikkunasta ja kirjaa muistiin raja, mittarin sijainnit, tuote, muotti, hartsi, kierto- ja laatusäännöt. Täydellisen käyttökustannusnäkymän saat mittaamalla ensin puhallusmuovauskoneen ja lisäämällä sitten siihen varatut paineilma-, jäähdytys-, materiaalinkäsittely-, romunkäsittely- ja alavirtakuormat, kun ne ovat pääkonemittarin ulkopuolella, laskematta samaa energiaa kahdesti.

Viisi numeroa, jotka kannattaa laittaa yhteen raporttiin
- Koneen sähkö testin aikana, kWh
- Keskimääräinen aktiivinen teho saman ikkunan aikana, kW
- Ekstrudoitu massa ja hyväksytty tuotemassa
- Testin aikana tehdyt hyväksytyt osat
- Kohdennettu ilma, jäähdytys ja loppuvirtausenergia
| Mittausnäkymä | Tyypillinen raja | Paras nimittäjä | Kysymys, johon se vastaa |
|---|---|---|---|
| Yhdistetty kuorma | Asennetut moottorit, lämmittimet, säätimet ja valitut apulaitteet | Ei mitään | Miten sähköinfrastruktuuri tulisi mitoittaa? |
| Pääkoneen energia | Tuleva syöttö puhallusmuovauskoneeseen | kg suulakepuristettua, hyväksytty kg tai hyväksyttyjä osia | Mitä tämä kone kuluttaa tietyllä ajon aikana? |
| Tuotteisiin liittyvä energia | Määritelty koneen raja, muotti ja määritetty tuote | kg mitattua tuotantoa | Miten kahta tuotekoetta voidaan verrata? |
| Täyden linjan energiaa | Kone sekä allokoitu kompressori, jäähdytin ja linjalaitteet | hyväksytty kg tai hyväksytyt osat | Mikä sähkö kuuluu tuotekustannusmalliin? |
Aloita piirtämällä energiaraja
"Kuinka paljon tehoa puhallusmuovauskone käyttää?" kuulostaa yksinkertaiselta. Se ei ole yksi mitta. Vastaus muuttuu laitteen ympärille piirretyn viivan mukaan. Päätulomittari voi sisältää suulakepuristimen, lämmittimet, hydraulijärjestelmän, puristimet, säätimet ja kiinnitetyn robotin. Se voi sulkea pois keskusilmakompressorin ja jäähdyttimen. Toinen laitos voi sijoittaa paikallisia jäähdytyslaitteita koneen paneelin sisään. Näitä lukemia ei voida verrata ennen kuin raja on ilmoitettu.
VirkamiesEUROMAPin suositusluetteloerottaa tämän ongelman kahteen asiakirjaan puhallusmuovauskoneita varten. EUROMAP 46.1 käsittelee koneisiin liittyvää energiatehokkuutta. EUROMAP 46.2 käsittelee energiaa, joka käytetään tietyn tuotteen valmistukseen tietyllä muotilla. Molemmat asiakirjat ovat tammikuun 2014 versiota 1.0. Ne näkyvät edelleen EUROMAPin nykyisellä teknis-suositussivulla.
Tämä ero on hyödyllinen tehtaalla. Standardoitu konetesti voi kuvata koneen käyttäytymistä tietyissä olosuhteissa. Tuotetesti vastaa eri kaupalliseen kysymykseen. Se näyttää määritellyn säiliön, osan tai säiliön valmistuksessa käytetyn energian. Kumpikaan lukema ei automaattisesti sisällä koko kasvia. Kompressorihuone, jäähdytyslaitos, hartsijärjestelmä, hiomakone, kuljetin, trimmeri ja vuodotesti voivat olla koneen mittarin ulkopuolella.
Piirrä yksinkertainen yksirivinen kaavio ennen mittarien asentamista. Merkitse saapuva koneen tarjonta. Merkitse jokainen lisäsyöttö. Listaa sitten keskuspalvelut, jotka ylittävät rajan. Tallenna kaikki muiden linjojen jakamat kuormat. Jaettua kompressoria ei voi määrittää kokonaan yhdelle puhallusmuovalle. Viittä konetta palveleva jäähdytin tarvitsee myös allokointimenetelmän.
Käytä energiaa kilogrammaa kohti ja energiaa hyväksyttyä osaa kohti
Keskimääräinen teho ja energia liittyvät toisiinsa, mutta ne eivät ole keskenään vaihdettavissa. Kilowattit kuvaavat käyttöastetta. Kilowattitunnit kuvaavat ajan kuluessa kulutettua energiaa. EUROMAP 46.1 määrittelee koneen kokonaisenergian keskimääräiseksi pätötehoksi kerrottuna mittausvälillä. Se määrittelee ominaisenergiankulutuksen energiaksi jaettuna ekstrudoidulla massalla saman ajanjakson aikana.
kWh/kg-arvo on arvokas prosessien ja koneen vertailussa. Se normalisoi eri juoksupituudet. Se käsittelee myös erikokoisia osia paremmin kuin kWh sykliä kohden. Ekstrudoitu massa sisältää kuitenkin materiaalia, josta ei ehkä tule hyväksyttyä tuotetta. Salama, pyrstö, käynnistyksen tyhjennys, hylätyt säiliöt ja testikappaleet voivat muuttaa liiketoiminnan tulosta.
Lisää toinen mittari tehdaskustannuksiin. Jaa asiaankuuluva linjaenergia hyväksytyillä osilla tai hyväksytyllä massalla. Käytä yksikköä, joka vastaa tuotteen myyntiä ja valvontaa. Pullonvalmistaja voi suosia kWh:ta 1 000 hyväksyttyä pulloa kohden. Suuri teollisuusosien valmistaja voi suosia kWh:ta hyväksyttyä osaa kohti. Materiaalikeskeinen tiimi voi valita kWh hyväksyttyä kiloa kohden.
Säilytä molemmat nimittäjät. Ekstrudoidun massan ja hyväksytyn massan välinen rako paljastaa saantohäviön. Prosessi voi antaa hyvän koneen kWh/kg tuloksen, mutta hukkaa energiaa hylkyjen kautta. Toinen prosessi saattaa kuluttaa hieman enemmän tehoa, mutta tuottaa enemmän hyväksyttyjä osia samana ajanjaksona. Yksi lukeminen ei yksinään voi osoittaa tätä kompromissia.
Älä käytä kytkettyä kuormaa kulutuksen seurauksena. Kytketty kuorma auttaa mitoittamaan muuntajia, kaapeleita ja suojalaitteita. Todellinen käyttöenergia riippuu syklistä, hartsista, muotista, ohjausstrategiasta ja tuotantotilasta. Kingglenkunnallissuunnittelun opasselittää tämän eron tehdasvalmistelussa.
Mittaa vasta, kun prosessi on vakiintunut
Lyhyt lämmittelyn aikana otettu mittarilukema ei kuvaa tuotantoa. Tynnyrilämmittimet voivat toimia eri tavalla kuin niiden vakiokuvio. Hydrauliöljyn lämpötila saattaa edelleen muuttua. Käyttäjät saattavat korjata parision pituutta tai poistaa käynnistysosia. Nimittäjä on myös heikko, koska hyväksyttyjä tuotteita on laskettu vähän.
EUROMAP 46.2antaa tietyn tuotetestimenetelmän. Tuotteen tulee vastata asiakkaiden vaatimuksia. Koneen tulee toimia automaattisesti ilman manuaalista toimenpiteitä vähintään 15 minuuttia. Tynnyrin on täytynyt pysyä asetuslämpötilassa vähintään 15 minuuttia. Hydraulisen koneen on myös saavutettava vakaa öljyn lämpötila ja pidettävä sitä vähintään 15 minuuttia.
Muodollinen mittaus kestää tällöin vähintään 10 minuuttia ja kattaa vähintään 15 sykliä. Kerätty tuotemassa punnitaan. EUROMAP vaatii myös instrumentointia, joka on sertifioitu mainittujen IEC 62053-22:2003 mittariluokkien mukaisesti. Nämä ehdot kuuluvat tähän suositukseen. Laitos voi valita pidemmän ikkunan, kun normaali vaihtelu, useat asemat tai alavirran tapahtumat tarvitsevat enemmän peittoa.
| Ennen ajastettua ikkunaa | Ikkunan aikana | Ikkunan jälkeen |
|---|---|---|
| Vahvista hyväksytty tuote, muotti, materiaali ja resepti | Pidä mittarin ja tulosteen aikaleimat kohdakkain | Punnitse määritelty tuotantomassa |
| Tavoita vakaa automaattinen tuotanto | Tallenna hälytykset, pysähdykset ja manuaaliset toimenpiteet | Laske hyväksytyt osat ja hylätyt osat |
| Tarkista lämpö- ja käyttöolosuhteet | Älä muuta prosessiasetuksia | Suorita vaaditut laatutarkastukset |
| Nollaa tai tallenna jokainen relevantti mittari | Tarkkaile kaikkia asemia, päitä ja onteloita | Tallenna resepti, mittari ja tarkastustiedot |
EUROMAP 46.2 tunnistaa myös vertailua varten tarvittavat asiakirjat. Se sisältää koneen identiteetin, asennetun tehon, ruuvin yksityiskohdat, piipun eristyksen, osapainon, seinämän paksuuden, materiaalin ja toimittajan. Tietueeseen kuuluvat myös syklin tiedot, kiinnitystiedot, lämpötilat, mittausaika, syklien määrä ja keskimääräinen tehokerroin. Tämä yksityiskohtaisuus pitää tuloksen sidottuina sen tuottaneeseen ajoon.
Rakenna rutiinitehdastyötä varten näistä ideoista toistettava testiarkki. Merkitse kaikki poikkeamat EUROMAP-menetelmästä. Älä kutsu epävirallista tarkastusta EUROMAP-testiksi, jos olosuhteet ja välineet olivat erilaiset. Se voi silti olla hyödyllistä sisäistä tietoa, kun sen menetelmä on selvä.
Selvitä, mitkä konekuormat kuluttavat sähköä
Koko koneen mittari kertoo ongelman koon. Se ei tunnista syytä. Pääkuluttajat kuuluvat yleensä muutamiin fyysisiin järjestelmiin. Ekstruuderin käyttölaite liikuttaa ja pehmittää materiaalia. Tynnyri- ja päänlämmittimet säätelevät lämpötilaa. Muovausjärjestelmä saa puristimen ja aseman liikkeen. Säätimet, puhaltimet, pumput ja paikalliset jäähdytyslaitteet lisäävät pienempiä tai ajoittaisia kuormia.
EUROMAP 46.1 tarjoaa valinnaisia osajärjestelmän mittauksia tästä syystä. Se erottaa suulakepuristimen moottorin ja käytön piipun ja pään lämmönsäätimestä. Se määrittelee myös muodostusjärjestelmän energian. Suositus sisältää lisäyksiä nestejäähdytykseen ja akkupään energiaan, kun näitä järjestelmiä sovelletaan. Nämä luokat tarjoavat hyödyllisen diagnostisen kartan myös silloin, kun laitoksella ei ole virallista luokitustestiä.
Aloita aikakaaviosta, älä yhdestä keskimääräisestä numerosta. Yhdistä tehomuutokset todellisiin konetapahtumiin. Tasaisella ekstruuderin kuormituksella on eri syy kuin terävällä puristusliikkeen huipulla. Lämmittimen kiertoa tulee tarkastella vyöhykkeen lämpötilojen vieressä. Hydraulijärjestelmä voi ottaa virtaa koneen odottaessa. Kiinnitetty mylly voi käynnistyä vasta, kun flash-erä saavuttaa sen.
Seuraava vaihe riippuu kuviosta. Kasvava ekstruusiokuorma voi oikeuttaa materiaalin tilan, ruuvin kunnon tai mekaanisen kestävyyden tarkistamisen. Liiallinen lämmittimen toiminta voi viitata lämpöhäviöihin, ohjauskäyttäytymiseen tai epävakaaseen prosessiin. Jatkuva pumpun tarve odottamisen aikana vaatii erilaista tutkimusta. Theennaltaehkäisevän huollon tarkistuslistaauttaa erottamaan energiaoireet kulumisesta, vuodosta, jäähdytysrajoituksista ja huonosta kunnosta.
Älä säädä useita järjestelmiä kerralla. Tallenna ensin vakaa perusviiva. Vaihda yksi todistettu syy. Toista sitten sama tuotetesti. Tämä suojaa toiminnan ja tuloksen välistä yhteyttä. Se osoittaa myös, aiheuttiko koneen pienempi teho muita menetyksiä, kuten pidemmän syklin ajan tai huonomman sulatteen stabiilisuuden.
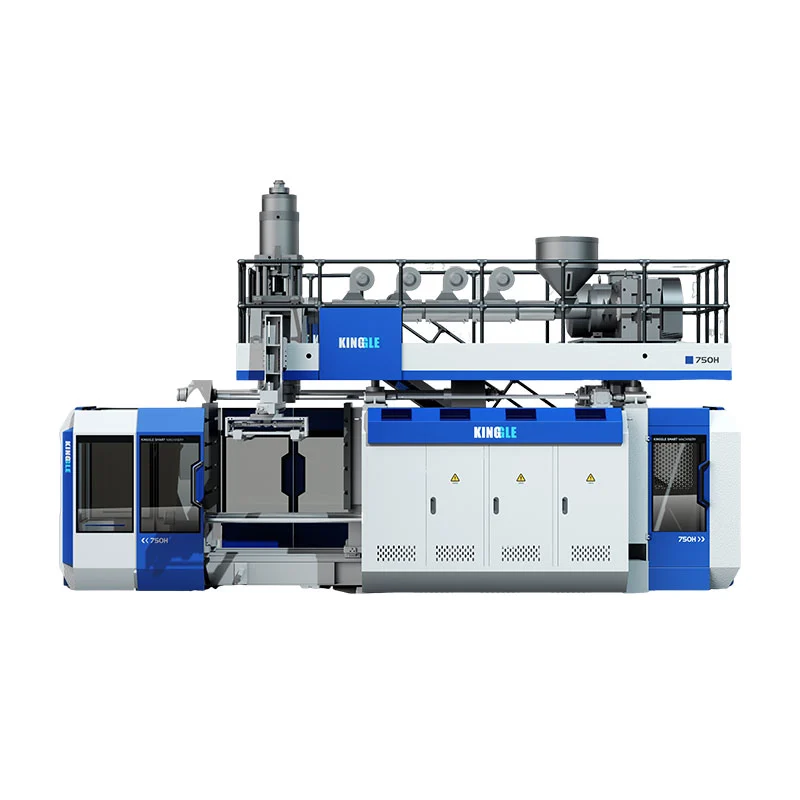
Lisää paineilmaa ja jäähdytystä laitoksen rajalle
Koneen sähkömittarista voi jäädä kaksi tärkeää tehdaskuormaa. Puhallinilmaa tuotetaan monissa tehtaissa muualla. Jäähdytysvesi voi tulla keskusjäähdyttimestä ja pumppusarjasta. Kumpikaan apuohjelma ei ole ilmainen. Molemmat on mitattava tai allokoitava, ennen kuin tehdas voi arvioida koko linjan sähköä hyväksyttyä osaa kohti.
Paineilmaa varten tallenna paine ja virtaus koneessa tuotannon aikana. Paine ei yksinään ole ilmamäärä. Pelkkä virtaus ei paljasta toimitetun tilan tilaa. Merkitse muistiin käyttöaika, vastaanottimen käyttäytyminen, kuivaimen järjestely ja muut käyttäjät. Vuodot ja sopimaton käyttö voivat myös vääristää laitoksen kokonaisuutta.
Yhdysvaltain energiaministeriö ylläpitää apaineilmajärjestelmien resurssiOhjeita analyyseihin, ohjauksiin, varastointiin, paineeseen, vuotoihin ja järjestelmän kustannuksiin. SenMEASUR alustasisältää myös laskimet paineilmaa, moottoreita, pumppuja ja muita laitosjärjestelmiä varten. Nämä työkalut voivat tukea arviointia. Kompressorin todellisen suorituskyvyn ja mitatun järjestelmätietojen on edelleen ohjattava allokointia.
Määritä jäähdytystä varten, mitä mittari kattaa. Paikallinen jäähdytin voidaan mitata suoraan pumpuilla. Keskuslaitos tarvitsee läpinäkyvän menetelmän, joka perustuu mitattuun sähköenergiaan ja linjan kuormitukseen. Meno- ja paluulämpötilalla, virtauksella, ympäristöolosuhteilla ja samanaikaisilla käyttäjillä voi olla merkitystä. Älä muuta jäähdytysvesivirtausta sähköenergiaksi yleisellä kertoimella.
Kingglenpuhallusmuovaustyökalun opassuosittelee erillistä mittausta luotettavien tuote-kustannustietojen saamiseksi. Se toteaa myös, että koko linjan mittari voi sisältää kompressorin, jäähdyttimen, hiomakoneen, kuljettimen ja loppupään laitteet. Käytä tätä lähestymistapaa, kun laitoksen asettelu sen sallii. Muussa tapauksessa pidä kukin allokointikaava näkyvissä.
Yhdistä energia sykliaikaan, osapainoon ja hylkeisiin
Energiatehokkuus on tuotannon tulos. Pienin hetkellinen kW ei aina luo alinta kWh:ta hyväksyttyä osaa kohti. Kone voi kuluttaa enemmän tehoa liikkuessaan, mutta silti valmistaa hyväksyttävämmät tuotteet tunnissa. Toinen asetus voi vähentää keskimääräistä tehoa, mutta pidentää sykliä. Nimittäjä päättää, mikä tulos on tärkeä.
Jaksoaika on ensimmäinen tarkistettava yhteys. Käytä Kingglen menetelmääsykli-ajan optimointiopas. Mittaa rajoitusaskel ja vertaa sitten hyväksyttyä lähtöä. Lyhyempi ajastin ei ole säästö, jos se aiheuttaa kuumempia osia, mittojen ajautumista tai myötävirtaan ruuhkautumista. Tallenna sekä keskimääräinen teho että mitattu energia samassa tuotantoikkunassa.
Myös osan paino ja seinän jakautuminen vaikuttavat energiatulokseen. Lisää materiaalia vaatii plastisointia ja lämmönpoistoa. Pienempi kokonaispaino ei kuitenkaan ole automaattisesti hyväksyttävää. Kriittisten seinien on silti täytettävä tuotevaatimukset. Käytäparison ohjelmointiopasprofiilien muutosten liittämiseksi mitattuihin seinäpaikkoihin. Käytämuotin suunnitteluopaskun paikallinen jäähdytysraja tulee työkalusta.
Hylätyt ansaitsevat oman rivinsä energiataulukossa. Hylättyyn osaan käytetty sähkö on jo kulutettu. Osa materiaalista voidaan ottaa talteen, mutta koneen aikaa, ilmaa ja jäähdytystä ei oteta talteen. Seuraa käynnistyksen tyhjennystä, salamaa, pyrstöä, visuaalista hylkäämistä ja toimintatestin hylkäämistä erikseen. Kingglenvianetsintäopasauttaa yhdistämään yleiset viat todisteiden käsittelyyn.
Vaihdot ja käynnistykset voivat hallita lyhyitä tilauksia. Lämmitys, tyhjennys, värinmuutos ja ensimmäinen hyväksyntä kuluttavat energiaa ennen kuin myynti alkaa. Käytäkäynnistyksen tarkistuslistajavaihto-opaskirjaamaan tuon tappion. Ilmoita vakaan tilan energia ja tilaustason energia erikseen. Jokainen vastaa oikeaan mutta erilaiseen kysymykseen.
Vertaa servohydrauliikka- ja muita käyttöjärjestelmiä reilusti
Asemien tarrat voivat auttaa ostajaa ymmärtämään arkkitehtuuria. Ne eivät voi korvata tuotetestiä. Servohydraulikone, perinteinen hydraulikone ja sähkökäyttöinen rakenne voivat hallita joutojaksoja eri tavalla. Niiden tulokset riippuvat myös puristimien liikkeestä, suulakepuristimen käytöstä, akun toiminnasta, pumpun koosta, ohjaimista ja vaaditusta tuotantotahdista.
Aloita samalla tuotteella. Pidä muotti, materiaali, osapaino, seinävaatimukset ja vastaanottotestit vertailukelpoisina. Sisällytä sama lisäraja. Käytä sitten jokaista konetta vakaasti hyväksytyllä prosessilla. Vertailulla, joka on tehty yhdellä koneella kuivasyklissä ja toisella valmistamalla valmiita osia, on vähän kaupallista arvoa.
Katso tehojälki sekä lopullinen kWh. Dynaamiset kuormat voivat nousta muotin liikkeen tai akun työntämisen aikana. Joutokäynnillä voi olla merkitystä, kun sekvenssi sisältää odottamisen. Ekstruusio ja lämmitys voivat hallita toista työtä. Monipääkoneessa hyödyllinen tulos tapahtumaa kohti muuttuu jälleen. Themonipää ja monionteloohjainselittää, miksi osat per sykli on määriteltävä.
Koneen asettelu voi myös muuttaa nimittäjä. Ayksi- tai kaksiasemainen linjasuulakepuristus, jäähdytys ja osien käsittely voivat mennä päällekkäin eri tavalla. Se ei takaa yhtä energiatulosta. Tuote, syklitasapaino, jäähdytyskapasiteetti ja jatkolinja määrittävät hyväksytyn tehon.
Pyydä toimittajia ilmoittamaan testiraja ja -ehdot. Pyydä koneen energiaa, hyväksyttyä tehoa, ekstrudoitua massaa ja laatutodisteita samalta aikaväliltä. Jos tarjotaan prosenttisäästövaatimusta, pyydä molemmat alkuperäiset mitat. Kysy myös, mitä laitteita istui kunkin mittarin ulkopuolella. Tämä muuttaa vetojärjestelmän väitteen vertailuksi, jonka suunnittelu ja hankinta voivat tarkastella.
Suorita kahdeksanvaiheinen kasvienergiatesti
Tehdas ei tarvitse monimutkaista kojelautaa aloittaakseen. Se vaatii kontrolloidun testin, sopivat mittarit ja selkeän lähtömäärän. Pätevän sähköhenkilöstön tulee asentaa tai kytkeä instrumentit laitoksen turvallisuusmenettelyjen mukaisesti. Tuotanto- ja laatuhenkilöstön tulee hyväksyä tuotteen ehdot ennen ajoitettua ajoa.
- Määrittele tuote ja hyväksymissääntö.Kirjaa piirustus, osan versio, muotti, hartsi, väri, uudelleenhiontasääntö, tavoitepaino ja vaaditut tarkistukset. Ilmoita, mitkä osat katsotaan hyväksytyiksi.
- Piirrä mittarin raja.Merkitse pääkone, paikalliset apulaitteet, kompressorin kohdistaminen, jäähdytyksen kohdistaminen ja myötävirtakuormat. Anna jokaiselle mittarille nimi.
- Tarkista instrumentit ja aikaleimat.Käytä mittaukseen sopivia mittareita. Kohdista sähkön, koneen kierrosten ja tuotantolaskennan kellot.
- Tavoita vakaa automaattinen tuotanto.Tarkista lämpötila, apuohjelmat ja laatu. Noudata EUROMAP 46.2 -testissä sen ilmoitettuja vakaus- ja instrumentointivaatimuksia.
- Mittaa reseptiä muuttamatta.Tallenna aloitusarvot, loppuarvot ja tuotantoikkuna. Huomaa hälytykset, pysähdykset, manuaaliset toimenpiteet ja epätavalliset hyödyllisyystapahtumat.
- Laske massa ja hyväksytty tuotos.Punnitse määritelty tuotantomassa. Laske hyväksytyt osat, hylätyt, salama, pyrstö ja muu poissuljettu materiaali käyttämällä selkeitä luokkia.
- Laske parilliset mittarit.Ilmoita kone kWh/kg ja energia hyväksyttyä osaa tai hyväksyttyä kilogrammaa kohti. Lisää laitoksen apuohjelmia vain dokumentoidun allokoinnin kautta.
- Toista yksi kontrolloitu muutos.Korjaa todistettu menetys, palauta vakaat olosuhteet ja toista sama testi. Säilytä uusi asetus vain, kun laatu ja turvallisuus ovat edelleen hyväksyttyjä.
Tallenna raakatiedot. Lopullinen suhde ei riitä myöhempään vianetsintään. Säilytä mittarin lukemat, syklilaskurit, osien painot, tarkastustulokset, reseptitarkistukset ja valokuvat mittarien sijainnista. Jos tehojälki on saatavilla, säilytä se koneen tapahtumalokin kanssa.
Tarkista tulos useamman kuin yhden osaston kanssa. Huolto voi selittää pumpun, lämmittimen ja jäähdytyksen käyttäytymisen. Tuotanto voi selittää odottamisen ja lyhyet pysähdykset. Laatu määrittelee hyväksytyn nimittäjän. Osto tarvitsee tuloksen, joka voidaan sijoittaa kustannusmalliin. Jaettu raportti estää yhtä joukkuetta parantamasta lukumääräänsä ja siirtämästä tappiota muualle.
KäytäHMI ja hälytysopaserottaa komennot todellisista koneen tiloista. Käytätehdashyväksyntätestiopaskun testi tukee koneostoa. Energiaa koskevien todisteiden tulisi sijaita tuotteen laatua ja tuotantoa koskevien todisteiden rinnalla, ei korvata niitä.
Ajoita uusintatarkastus sen jälkeen, kun prosessi on palannut normaaliin tuotantoon. Yhden päivän tulokseen voi vaikuttaa huoltotila, ympäristön lämpötila tai tilapäinen käyttöhäiriö. Saman tuotteen ja rajan trendi näyttää, pysyykö voitto todellisena. Se myös antaa tehtaalle varhaisen signaalin, kun hyväksyttyä osaa kohden energia alkaa ajautua.
Muuta energiankulutus ostokysymykseksi
Hyödyllinen lainaus alkaa tuotteella, ei yleisellä tehokkuuden adjektiivilla. Kingglen virtamyyntiprosessikysyy ostajilta tuotekuvia tai piirustuksia, painoa, kokoa, materiaalia, paksuutta, tehoa ja kemikaalinkestävyyttä. Nämä panokset määrittelevät myös mielekkään energiakeskustelun.
Kysy liitettyä kuormaa ja odotettuja käyttötietoja erikseen. Kytketty kuorma tukee sähkösuunnittelua. Tuotteisiin liittyvä testi tukee tuotantokustannusarviota. Pyydä mittarin raja, testin kesto, koneen kunto, muotti, hartsi, pursotettu bruttomassa, hyväksytty tuotanto ja laatutarkastukset. Ilmoita, sisältyykö paineilma ja jäähdytys.
Uutta projektia varten on sovittava testistä ennen konekokeilua. Valitse tuote ja materiaali. Jäädytä hyväksymiskriteerit. Tunnista, kuka toimittaa mittarin ja kuka tarkistaa laskut. Päätä, kuinka käynnistystä, hylkäämistä, salamaa ja kierrätettyä materiaalia käsitellään. Jos EUROMAP 46.2 on sovittu menetelmä, nimeä se testisuunnitelmassa ja noudata sen ehtoja.
Käytä tulosta yhtenä osana kokonaiskustannuksia. Sähköllä on väliä, mutta koneen on silti valmistettava vaadittu tuote. Tarkista tuotannon vakaus, tuotto, vaihtohäviö, huoltoon pääsy, varaosat, työvoima ja loppupään yhteensopivuus. Yksi heikko oletus voi painaa pienemmän eron vakaan tilan kWh:ssa.
Kinggle toimittaa molemmatjatkuvatoimiset suulakepuristuspuhallusmuovauskoneetjaakkupuhallusmuovauskoneet. Sopiva mittaussuunnitelma riippuu valitusta kokoonpanosta ja tuotteesta. Lähetä tuotepiirustus ja tehdasaputiedot ennen projektiarvion pyytämistä.
Usein kysytyt kysymykset
Kuinka paljon sähköä suulakepuristuspuhallusmuovauskone käyttää?
Ei ole olemassa luotettavaa universaalia hahmoa. Kulutus muuttuu koneen kokoonpanon, ekstruuderin koon, käyttöjärjestelmän, lämmittimien, tuotteen, muotin, hartsin, syklin ja mukana tulevien apulaitteiden mukaan. Mittaa kWh vakaan tuotantoikkunan aikana. Jaa se ekstrudoidulla massalla ja hyväksytyllä tuotolla. Pidä kytketty kuorma erillään, koska sitä käytetään sähköjärjestelmän mitoittamiseen, ei tuote-energiakustannuslaskentaan.
Mikä on paras energiatehokkuusmittari puhallusmuovaukseen?
Käytä vähintään kahta mittaria. Kone kWh pursotettua massaa kohden tukee teknistä vertailua. Täyden valikoiman kWh hyväksyttyä osaa tai hyväksyttyä kilogrammaa kohti tukee tuotteen kustannuslaskentaa. Ilmoita keskimääräinen kW ja kokonaiskWh tukitietoina. Jokaisen tuloksen tulee tunnistaa tuote, muotti, materiaali, laatusäännöt ja mittarin raja.
Näyttääkö asennettu teho koneen normaalin kulutuksen?
Ei. Asennettu tai kytketty virta auttaa insinöörejä mitoittamaan muuntajat, kaapelit, katkaisijat ja eristyslaitteet. Jokainen kuorma ei käy täydellä teholla koko tuotannon ajan. Todellinen energia riippuu ajasta ja käyttötilasta. Käytä sopivaa energiamittaria vakaan tuotannon aikana sen sijaan, että arvioit sähköä pelkän tyyppikilven perusteella.
Pitäisikö kompressorin ja jäähdyttimen teho sisällyttää?
Ota ne mukaan, kun lasket täyden valikoiman energia- tai tuotekustannuksia. Pidä ne erillään, kun raportoit pääkoneen mittauksen. Keskusjärjestelmät tarvitsevat dokumentoidun allokoinnin, koska ne voivat palvella useita linjoja. Tarkista ensin mittarin kartta, jotta paikallisia kompressoreita, jäähdyttimiä tai pumppuja ei lasketa kahdesti.
Käyttääkö servohydraulinen puhallusmuovauskone aina vähemmän energiaa?
Älä tee päätöstä pelkästään aseman etiketistä. Vertaa koneita samalla kun valmistat samaa hyväksyttyä tuotetta vastaavissa olosuhteissa. Sisällytä samat apulaitteet ja mittaa sama aikaikkuna. Tyhjäkäyntitarve, puristusliike, suulakepuristus, lämmitys, akun käyttömäärä ja jakson tasapaino voivat muuttaa tulosta jokaisessa sovelluksessa.
Kuinka tehdas voi vähentää energiaa hyväksyttyä osaa kohti?
Mittaa nykyinen häviö ennen asetusten muuttamista. Yleisiä tutkimusalueita ovat joutokäyntitarve, ilmavuodot, jäähdytysrajoitukset, lämmittimen kunto, hydraulinen käyttäytyminen, pitkät syklin vaiheet, hylkyjä ja vaihtojäte. Korjaa yksi todistettu syy ja toista sitten sama tuotetesti. Säilytä muutos vain, kun teho, laatu, turvallisuus ja koneen kunto ovat hyväksyttäviä.
Tarvitsetko energiatestaussuunnitelman tuotteellesi?
Jaa tuotteen piirustus, materiaali, tavoitepaino, teho, muotitiedot ja käytettävissä olevat tehdasapuohjelmat. Kinggle voi käyttää näitä tietoja koneen konfiguraation ja mitattavissa olevan hyväksymisrajan määrittämiseen.
Lähetä tuotevaatimuksetTämän oppaan lähteet tarkistettu
- EUROMAPin tekniset suositukset, nykyinen luettelo, jossa näkyy EUROMAP 46.1 ja 46.2 kohdassa Blow Moulding, tarkistettu 9. syyskuuta 2026.
- EUROMAP 46.1, versio 1.0, tammikuu 2014, koneisiin liittyvät energiamäärittelyt ja osajärjestelmän mittaus.
- EUROMAP 46.2, versio 1.0, tammikuu 2014, tuotteeseen liittyvä energiamenetelmä, vakaat käyttöolosuhteet ja dokumentaatio.
- Yhdysvaltain energiaministeriö, paineilmajärjestelmät, järjestelmän arviointi ja tekniset resurssit, tarkistettu 9.9.2026.
- Yhdysvaltain energiaministeriö, MEASUR, kasvi-järjestelmäanalyysityökalut, tarkistettu 9.9.2026.
- Kinggle, puhallusmuovauskoneen apuohjelman vaatimukset, koneen ja täyden linjan sähköraja, tarkistettu 9.9.2026.
- Kingglen myyntiprosessi, projektin määrittelyyn pyydetyt tuotetiedot, tarkistettu 9.9.2026.