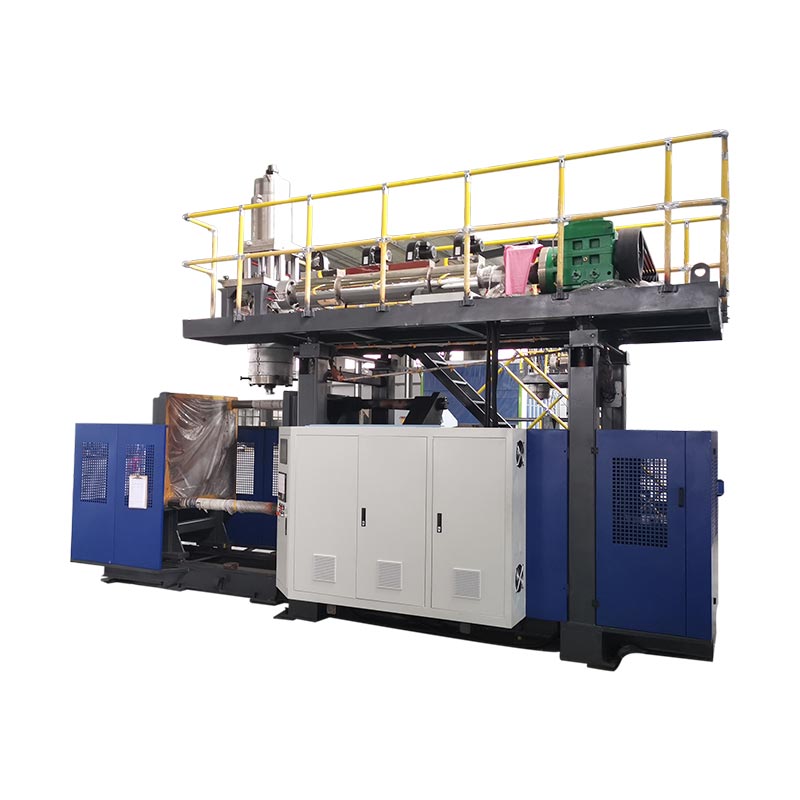
Valitse Kinggle KGB90A, kun hyväksytty tuote voi käyttää julkaistua yhden suulakepuristimen asettelua eikä vaadi KGB90AP:n kahta sulavirtaa sen jälkeen, kun sen materiaali-, teho- ja tuotetestit on määritetty.Valitse KGB90AP, kun tuotespesifikaatio todella vaatii kaksikerroksista tai kaksiväristä ekstruusiota, koska sen nykyisellä tuotesivulla on kaksi 70 mm:n ruuvia ja kaksi materiaalivirtaa on tarkastettava erikseen. Ennen kuin valitset kumpaakaan vaihtoehtoa, vahvista muotin kuori, aihion bruttomassa, hartsi, seinärakenne, hyväksytty teho ja tehdasapuohjelmat valmiin osan suhteen sen sijaan, että luotat pelkkään 60 litran tilavuustarraan.

Viisi päätöstä, jotka on tehtävä ennen tarjouksen pyytämistä
- Yksi sulavirta tai kaksi
- Parision suurin bruttomassa
- Valmis muotin koko ja rajapinnat
- Hyväksytty tulos todellisen tuotteen kanssa
- Kone- ja täyden valikoiman apuohjelma
KGB90A
Julkaistu yhdellä 90 mm ruuvilla ja 45 kW ekstruuderimoottorilla. Aloita tästä yhden virran tuotekonseptille, joka edellyttää projektin vahvistusta.
KGB90AP
Julkaistu kahdella 70 mm ruuvilla ja kahdella 22 kW ekstruuderimoottorilla. Sen ilmoitettu tarkoitus on kaksikerroksinen tai kaksivärinen tuotanto.
| Julkaistu kohde | KGB90A | KGB90AP | Valinnan merkitys |
|---|---|---|---|
| Säiliön enimmäiskapasiteetti | 60 litraa | 60 litraa | Nimelliskapasiteetti ei osoita, että tietty osa sopii. |
| Ekstruuderin järjestely | Yksi 90 mm ruuvi | Kaksi 70 mm ruuvia | Tämä on tärkein malliero seinä- ja värirakenteen osalta. |
| Ekstruuderin moottorin teho | 45 kW | 2 x 22 kW | Asennetun moottorin arvot eivät ole tuotteen energiatuloksia. |
| Julkaistu HDPE-sulatuskapasiteetti | 130-160 kg/h | 130-160 kg/h | Vahvista kapasiteetti todellisella hartsin ja aihion bruttotarpeella. |
| Akun kapasiteetti | 6,6 litraa | 6,6 litraa | Tarkista ammuksen tilavuus ja massa koko aihion suhteen. |
| Julkaistu PE-akun paino | 4,95 kg | 4,95 kg | Pelkästään osan paino ei sisällä salamaa, pyrstöä ja prosessivaraa. |
| Puristusvoima | 280 kN | 280 kN | Ennustettu alue ja prosessikysyntä vaativat vielä tarkastelua. |
| Suurin muotin koko, L x K | 700 x 980 mm | 700 x 980 mm | Valmiin muottikokoonpanon tulee sopia molempiin mittoihin. |
| Muotin paksuusalue | 460-550 mm | 460-550 mm | Sisältää sisäosat, takalevyt ja kiinnitystiedot. |
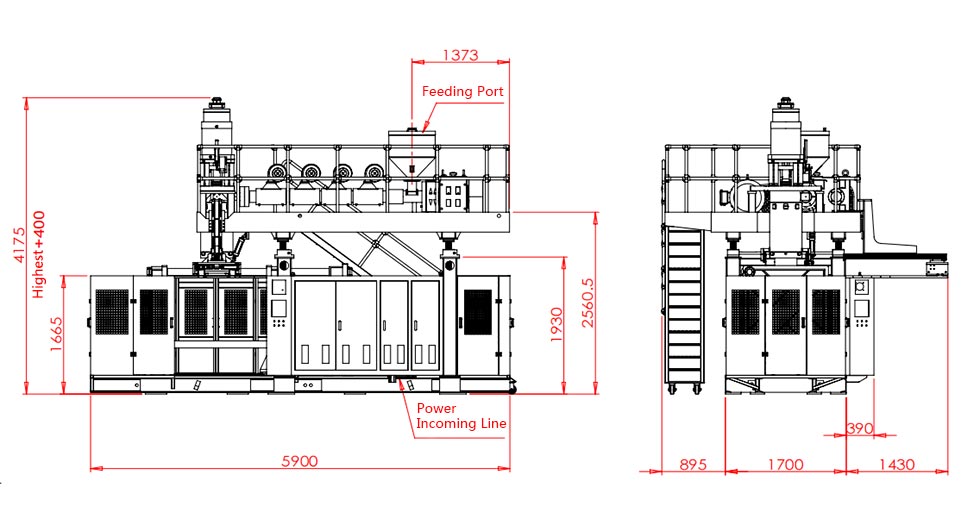
| Koneen koko, P x L x K | 5,45 x 3,5 x 4,2 m | 5,45 x 3,5 x 4,2 m | Tämä on koneen kirjekuori, ei koko tuotantosolu. |
| Koneen paino | 14 t | 15 t | Käytä lopullista yleisjärjestelyä perustamiseen ja käsittelyyn. |
Lähde: nykyinen KinggleKGB90A tuotesivujaKGB90AP tuotesivu, tarkistettu 9. syyskuuta 2026. Luvut ovat julkaistuja viitteitä, eivät takuuta jokaiselle kokoonpanolle.
Ensimmäinen päätös on seinärakenne, ei 60 litran etiketti
Molemmissa malleissa on sama nimellistilavuus 60 litraa. Tämä jaettu etiketti ei tee niistä keskenään vaihdettavia. KGB90A tuotetaulukossa on yksi 90 mm ruuvi. KGB90AP-taulukossa on kaksi 70 mm:n ruuvia. Kinggle toteaa, että kaksoisekstruusiojärjestelmä on tarkoitettu kaksikerroksiseen tai kaksiväriseen tuotantoon.
Aloita tuotepiirroksesta. Merkitse jokainen tarvittava seinäkerros, värialue ja materiaalivirta. Kerro, miksi jokainen on olemassa. Toinen ekstruuderi on perusteltu tuotevaatimuksen vuoksi. Sitä ei pidä lisätä vain siksi, että monimutkaisempi kone kuulostaa tehokkaammalta.
Yhden virran tuotteelle KGB90A on yksinkertaisempi julkaistu arkkitehtuuri. Lopullinen ehdotus vaatii vielä materiaali- ja työkalutarkistuksen. Sivulla luetellaan materiaaliperheinä PE, PP ja ABS, mutta tämä luettelo ei todista, että kaikki arvosanat käsitellään samalla lähdöllä. Sulakäyttäytyminen, tuotteen geometria ja hyväksymistestit ovat edelleen projektin panoksia.
Määritetylle kaksikerroksiselle tai kaksiväriselle tuotteelle KGB90AP tarjoaa kaksi julkaistua suulakepuristusvirtaa. Lainauksen on mentävä pidemmälle. Sen tulee tunnistaa, mikä hartsi tai väri syöttää kutakin virtaa. Siinä tulee myös mainita kohdekerroksen suhde, käynnistystapa ja tarkastussuunnitelma. Kaksi ekstruuderia luovat kyvyn. Ne eivät määrittele valmiita seinämäärityksiä itse.
Vältä sekoittamasta kerroksia muotin ulostuloaukkoon tai muotinonteloihin. Kerros kulkee tuotteen seinän läpi. Muotin ulostulo muodostaa yhden seurakunnan. Onkalo muodostaa yhden osan. Kingglenpää, onkalo ja kerrosohjainerottaa nämä määrät. Aseta jokainen luku omalle tarjouspyyntörivilleen.
Mitä kaksi julkaistua taulukkoa sanovat jaetusta alustasta
Nykyiset mallitaulukot esittävät yhteisen muodostusverhokäyrän. Molemmissa on 280 kN puristusvoima ja 960 x 980 mm muottilevy. Molemmissa suurin muotin koko on 700 x 980 mm. Julkaistu muotin paksuusalue on 460-550 mm. Ilmoitettu akun tilavuus on 6,6 l ja PE-akun paino 4,95 kg.
Nämä yhtäläisyydet tekevät ekstruuderin järjestelystä näkyvämmän. KGB90A käyttää yhtä 90 mm:n ruuvia listatulla 45 kW:n suulakepuristimen moottorilla. KGB90AP käyttää kahta 70 mm ruuvia kahdella 22 kW moottorilla. Molemmilla sivuilla on julkaistu HDPE:n sulatuskapasiteetti 130-160 kg/h.
Älä lisää kahta KGB90AP:n kapasiteettilukua, ellei taulukossa ole erikseen esitetty erillisiä lähtöjä. Se ei tee. Julkaistu mallisto kuvaa jo mallia. Kaksoisekstruuderin asettelu voi jakaa bruttosulan virtojen kesken, mutta hyväksytty kerrossuhde ratkaisee kunkin virran todellisen kysynnän. Tehdas tarvitsee tämän suhteen ennen hartsin käsittelyä ja kokeilun suorittamista.
Koneen mitat on myös julkaistu yhtä suurena 5,45 x 3,5 x 4,2 m. Listattu paino muuttuu 14 tonnista KGB90A:lle 15 tonniin KGB90AP:lle. Tämä yhden tonnin ero on hyödyllinen varhaisessa suunnittelussa. Se ei riitä lopulliseen perustus-, nosto- tai kuljetussuunnitelmaan.
Molemmissa taulukoissa on myös sama kuivausjaksomerkki. Käsittele sitä vain koneliikkeen referenssinä. Se ei tunnista testisäiliötä, hartsia, osapainoa, jäähdytysaikaa tai hylkäyssääntöä. Tuoteartikkelin tulisi tehdä tämä raja selväksi sen sijaan, että se muuttaisi kuvastolinjaa tuotantolupaukseksi.
Missä KGB90A on suorin lähtökohta
KGB90A on yhden suulakepuristimen malli tässä vertailussa. Sen julkaistulla sivulla on yksi 90 mm:n ruuvi, 24 L/D-suhde ja 45 kW:n ekstruuderimoottori. Kinggle listaa myös MOOG 100 -paksuusohjaimen, robottivarren ja pohjapuhallusjärjestelmän osana vakiomallikuvausta.
Tämä asettelu on käytännöllinen lähtökohta, kun hyväksytty tuote käyttää yhtä sulavirtaa. Kingglen listaamiin mahdollisiin sovelluksiin kuuluvat kemikaalipakkaustynnyrit, pinoamiskauhat, ulkovesisäiliöt, autosäiliöt, lelut, autonosat, työkalulaatikot ja liikenneesteet. Lista näyttää tuotteen laajuuden. Se ei takaa, että jokainen näiden ryhmien tuote sopii yhteen muottiin tai yhteen reseptiin.
Lähetä varsinainen osa ennen kuin otat sen sopivaksi. 60 litran kapeassa säiliössä ja 60 litran leveässä työkalulaatikossa voi olla hyvin erilaisia projisoituja alueita. Niiden muotit voivat myös vaihdella leveyden, korkeuden ja paksuuden suhteen. Kahvat, syvävedot, lisäosat ja jakoviivat vaikuttavat tarvittavaan tiivistys- ja puristuskuormaan. Tuotteen enimmäismäärä on vain yksi seulontaarvo.
Yhden suulakepuristimen järjestely helpottaa myös materiaalin reitin määrittelyä. On yksi päähartsivirta kuivattavaksi, syötettäväksi, väritettäväksi ja puhdistettavaksi. Se ei poista prosessityötä. Hartsimuutokset, värimuutokset ja uudelleenhiontasäännöt vaikuttavat edelleen käynnistykseen ja vaihtoon. TheHDPE- ja PP-opasselittää, miksi materiaalien nimet eivät yksin määritä reseptiä.
Valitse KGB90A vasta, kun tuotevaatimus tukee sitä. Jos ostaja lisää myöhemmin toisen kerroksen tai erillisen näkyvän värivirran, tämä muutos voi vaikuttaa koko suulakepuristus- ja muottipääpakettiin. Seinärakenne on halvempaa tasoittaa ennen konesuunnittelun jäätymistä.
Mitä KGB90AP lisää ja mitä se vielä tarvitsee ostajalta
Kinggle kuvailee KGB90AP:tä kaksoisekstruusiomalliksi kaksikerroksiseen tai kaksiväriseen työhön. Sen nykyisessä taulukossa on kaksi 70 mm:n ruuvia ja kaksi 22 kW:n ekstruuderimoottoria. Julkaistut maksimisäiliön kapasiteetti, kiinnitystiedot, muotin kuori- ja akkuluvut vastaavat KGB90A-taulukkoa.
Ylimääräinen suulakepuristusvirta on ratkaiseva ero. Sen avulla projekti voi syöttää kaksi määriteltyä sulavirtaa suutinpääjärjestelmään. Nämä virrat voivat edustaa kahta väriä tai suunniteltua kerrosrakennetta. Ostajan on toimitettava materiaalipari ja tarvittava suhde niiden välillä. Yhteensopivuutta ei pitäisi olettaa sanoista "kaksoiskerros".
Kerrosohjaus vaatii myös tarkastusmenetelmän. Päätä, tarkastaako tehdas seinämän kokonaispaksuuden, yksittäisten kerrosten jakautumisen, värirajan, ulkonäön vai tuotekohtaisen suorituskykytestin. Ilmoita, missä osa leikataan tai mitataan. Hyväksytty tulos vaatii piirustuksen tai ohjaussuunnitelman, ei visuaalista mielipidettä koneelta.
Julkaistu KGB90AP-sivu mainitsee sovelluksiksi myös työkalulaatikot, kemikaalipakkaukset ja lelut. Jokainen voi asettaa erilaisia vaatimuksia seinän muodolle ja värien sijoittelulle. Työkalulaatikossa voi olla syviä ominaisuuksia ja laaja projisoitu alue. Kemialliset pakkaukset voivat vaatia tietyn materiaalin ja suorituskyvyn määrittelyn. Lelun osat voivat tuoda ulkonäkö- ja värirajoja koskevia vaatimuksia. Koneehdotuksen tulee seurata varsinaista osaa.
Kingglen isännöimäMOOG DigiPack III käsikirjaselittää, että akkukoneen seinäprofiilit liittyvät akun asentoon työntämisen aikana. Se tukee profiilin sijoittamista seurakunnan varrella. Se ei ohjaa automaattisesti ostajan kerrossuhdetta. Suulakepuristus- ja muottipään suunnittelussa on otettava huomioon tämä erillinen vaatimus.
60 litran tuotteen pitää vielä mahtua muottiin ja varaajaan
Nimellistilavuus on huono lopullinen sopivuustesti. Kahteen onttoon tuotteeseen mahtuu sama tilavuus vaatien hyvin erilaisia muotteja. Aloita osan enimmäisleveydestä, korkeudesta ja syvyydestä. Lisää erotusviiva, puristus, taskutaskut, kaula- tai pohjapuhallusliitäntä, sisäosat, jäähdytysliitännät ja asennuslevyt.
Vertaa valmiita muottikokoonpanoa julkaistuun koneikkunaan. Molemmilla 60 litran sivuilla suurin muotin koko on 700 x 980 mm ja paksuusalue 460–550 mm. Levyn mitat ovat 960 x 980 mm. Nämä luvut mahdollistavat varhaisen seulonnan. Hyväksyttyjen kone- ja muottipiirustusten on vahvistettava lopullinen rajapinta.
Tarkista seuraavaksi seurakunta. Aihion bruttomassa sisältää valmiin tuotteen, salaman, pyrstön ja minkä tahansa muovauksen aikana siepatun prosessimateriaalin. Molemmilla tuotesivuilla on 4,95 kg PE-akun paino. Älä vertaa tätä lukua pelkkään valmiin osan painoon. Käytä täydellistä bruttolaskua ja vahvista todellinen hartsi.
Aihion on myös saavutettava vaadittu pituus ja muoto, ennen kuin painovoima tai jäähdytys vääristää sitä. Seinäohjelmointi jakaa materiaalia tälle pituudelle. Syvät kulmat, kahvat ja leveät osat voivat venyttää aihiota eri tavalla. Kingglenparison ohjelmointiopasnäyttää, kuinka profiili tulee tarkistaa mitattuihin seinäkohtiin nähden.
Tarkista lopuksi puristimien tarve ja muotin avautuminen. Projisoitu pinta-ala, puhalluspaine ja osan geometria vaikuttavat muovauskuormaan. Sisäosat ja osien poisto vaikuttavat avaustilaan. Theekstruusiopuhallusmuotin suunnitteluopastarjoaa kattavamman käyttöliittymän tarkistuslistan.
Älä myy kuivausjakson lukua valmiin tuotteena
Molemmilla tämän hetkisillä tuotesivuilla kuivausjakson tulos on "500 PC/HR". Merkillä on väliä. Kuivasykli ei todista, että kumpikaan malli pystyy valmistamaan 500 hyväksyttyä 60 litran tuotetta tunnissa. Se ei sisällä tunnistettua osaa, kokonaispainoa, materiaalia, seinämän paksuutta, jäähdytystarvetta tai jatkoprosessia.
Todellinen tuotanto alkaa koko tuotantosyklistä. Kerääntymisen ja aihion työntämisen on vastattava muotin sulkeutumista. Puhalluksen, jäähdytyksen, poiston, avaamisen ja osien poiston on oltava valmis. Myös trimmauksen ja jatkokäsittelyn on pysyttävä tahdissa. Hylätty osa ei kuulu hyväksyttyyn tulosteeseen.
Julkaistu HDPE:n sulatuskapasiteettialue on toinen raja. Molemmilla sivuilla luetellaan 130-160 kg/h. Vertaa tätä valikoimaa materiaalin kokonaistarpeeseen, ei pelkästään valmiiden osien painoon. Bruttotuntikohtainen kysyntä sisältää jokaisen seurakunnan komponentin ja suunnitellun tapahtumahinnan. Todellinen hartsi ja prosessin olosuhteet voivat muuttaa tulosta.
Käytä Kinggleäsyklin aikaopastunnistaa rajoittava tapahtuma. Laske sitten hyväksytyt osat vakaan ajon aikana. Kirjaa muistiin osan paino, seinän jakautuminen, mitat ja vaaditut toimintatestit. Koneen nopealla liikkeellä on vähän arvoa, kun tuote tarvitsee enemmän jäähdytystä tai linja hylkää osia.
Energian tulisi käyttää samaa hyväksyttyä tehon nimittäjää. Kaksi julkista taulukkoa merkitsevät 35–45 kW:n alueen keskimääräiseksi energiankulutukseksi. Kilowattit kuvaavat keskimääräistä tehoa, eivät energiaa osaa kohti. Theenergianmittausopasselittää, kuinka mitataan kWh hyväksyttyä tuotetta kohti. Pidä tulos sidottuna varsinaiseen oikeudenkäyntiin.
Tuotantosolu on suurempi kuin julkaistu koneen kirjekuori
Kahdella 60 litran sivulla julkaistaan samat koneen mitat: pituus 5,45 m, leveys 3,5 m ja korkeus 4,2 m. Se on hyödyllinen ensimmäinen tarkistus. Se ei näytä huoltokäytäviä, materiaalijärjestelmiä, käyttäjän paikkoja, muotin käsittelyä, osien purkamista tai loppupään laitteita.
Rakenna solu tuotevirran ympärille. Merkitse, mistä hartsi tulee ja mistä valmiit osat lähtevät. Jätä tilaa robotille, trimmaukselle, tarkastukselle ja hylätylle materiaalille. Näytä muotinvaihtoreitti. Pidä pääsy lämmittimiin, hydrauliikkaan, suutinpäähän ja ohjauskaappiin. Lopullisen yleisen järjestelyn tulisi yksilöidä nämä rajapinnat.

Myös apuohjelmat kuuluvat valittuun kokoonpanoon. Kysy lopullinen kytketty kuorma, syöttöjännite, koneen tuloilmatarve ja jäähdytysveden tarve. Sisällytä kaikki paikalliset apulaitteet. Älä suunnittele laitosta samanlaisen mallin pöydältä. Vaihtoehdot ja paikallinen sähkösuunnittelu voivat muuttaa lopullista pakettia.
Kingglenhyödyllisyysvaatimusopaserottaa kytketyn kuorman käyttötarpeesta. Se kattaa myös paineilmavirran, jäähdytyksen ja asettelun. Käytä sitä projektin apulomakkeen ja lopullisen konepiirustuksen kanssa. Paikkasuunnitelma tulee hyväksyä ennen koneen lähettämistä.
Tarkista pystysuuntainen reitti yhtä huolellisesti kuin lattia. Julkaistu korkeus ei sisällä kaikkia nostotoimintoja tai työmaaesteitä. Tarkista ovet, kattorakenne, nosturipääsy ja muotinkäsittelyyn käytetty polku. Näytä huoltotasot ja avoimet suojukset asettelussa. Kone mahtuu rakennuksen sisälle ja on silti vaikea asentaa tai huoltaa.
Täydennä tarkistus alavirran rivillä. Suuri osa tarvitsee tilaa vakautua, trimmata ja liikkua ilman vaurioita. Tarkista robotin pudotuspiste, kuljettimen leveys ja tarkastusasento. Jos prosessi palaa salamaan myllyyn, merkitse myös tämä reitti. Nämä yksityiskohdat päättävät usein, missä kone voi istua.
Rakenna tarjouspyyntö kahdeksan tuotetodisteen ympärille
Mallipyyntö ilman osapakettia jättää suurimmat päätökset avoimeksi. Kingglenmyyntiprosessipyytää tuotekuvia tai piirustuksia, painoa, kokoa, materiaalia, paksuutta, tehoa ja kemikaalinkestävyyttä. Järjestä tiedot tässä järjestyksessä KGB90A- ja KGB90AP-päätöstä varten.
- Lähetä ohjatun osan piirustus.Sisällytä kokonaismitat, kaulan tai liitännän tiedot, jakoviivan rajat ja viimeisin versio.
- Ilmoita brutto- ja valmismassa.Erota valmiin tuotteen paino salamasta, pyrstöistä ja muista prosessimateriaaleista.
- Määrittele jokainen materiaalivirta.Ilmoita hartsin laatu, toimittaja, väri, uudelleenhiontasääntö ja mahdollinen virtojen välinen suhde.
- Kuvaile seinän rakennetta.Merkitse yksi virta, kaksoiskerros tai kaksoisväri. Lisää tarkastusmenetelmä ja hyväksymisrajat.
- Tarjoa muottipaketti.Ilmoita lopullinen leveys, korkeus, paksuus, paino, jäähdytysasetelma, kiinnityskohdat, sisäosat ja puhallusliitäntä.
- Aseta hyväksytty lähtö.Määrittele myytävät osat tunnissa, suunnitellut työvuorot, hylkäyskäsittely ja jatkoprosessi, jonka on pysyttävä tahdissa.
- Listaa tehdasolosuhteet.Sisällytä jännite, taajuus, paineilma, jäähdytysvesi, katon korkeus, nostopääsy ja käytettävissä oleva lattiapinta.
- Sovi oikeudenkäynnistä.Nimeä hartsi, muotti, testin kesto, laatutarkastukset, tuotantomäärä, energiaraja ja asiakirjat, jotka vaaditaan ennen hyväksymistä.
Pyydä vastausta, joka erottaa vakiomallitiedot projektikohtaisista tiedoista. Vakiotaulukko auttaa vertailemaan alustaa. Teknisessä sopimuksessa tulee kuvata tilattu kokoonpano. Säilytä versionumerot tuotepiirustuksessa, muottipiirustuksessa, hyödyllisyyslomakkeessa ja vastaanottosuunnitelmassa.
Käytätehdashyväksyntätestiopasmäärittämään juoksun. Jos tuotteeseen liittyvä energia on osa päätöstä, EUROMAP 46.2 tarjoaa mittausmenetelmän tietylle koneelle, muotille ja määritellylle tuotteelle. Menetelmä edellyttää myös, että tuote täyttää asiakkaiden vaatimukset.
Kingglenlataussivutarjoaa parametritaulukoita ja ohjaindokumentteja tarkastettavaksi. Varmista, että jokainen asiakirja vastaa lopullista mallia ja ohjauspakettia. Samanlaisen koneen käsikirja on hyödyllinen tausta, mutta se ei ohita tilattua teknistä tiedostoa.
Pyydä molempia osapuolia allekirjoittamaan sama tietojoukko ennen valmistuksen aloittamista. Muutettu seinärakenne voi muuttaa ekstruuderin valintaa. Raskaampi parison voi muuttaa laukauksen arvostelua. Isompi muotti voi muuttaa koneen sopivuutta. Revisiovalvonta estää varhaisen tarjouksen muodostumisen vahingossa lopulliseksi hyväksymisperusteeksi.
Tarjouspyynnössä tulee myös mainita, mitkä tuotteet ovat avoinna. Tyypillisiä esimerkkejä ovat lopullinen hartsilaatu, muotin jäähdytysliitännät tai loppupään automaatio. Anna jokaiselle avoimelle pisteelle omistaja ja eräpäivä. Tehdas voi sitten erottaa vahvistetut koneen suunnittelusyötteet tiedoista, jotka tarvitsevat vielä ostajan hyväksynnän.
Valitse malli, joka vastaa hyväksyttyä tuotetta
KGB90A:lla ja KGB90AP:lla on monia julkaistuja muovausrajoja. Mallin valinta alkaa siis ekstruusioarkkitehtuurista. Käytä KGB90A:ta hyväksytyn yhden virran konseptin lähtökohtana. Käytä KGB90AP:tä, kun tarvitaan kaksi ekstruusiovirtaa määritettyä taso- tai värirakennetta varten.
Älä käytä mallin monimutkaisuutta tuotteen määritelmän korvikkeena. Kaksoisekstruusiokone tarvitsee kaksi materiaalinkäsittelypolkua, määritellyn käynnistystavan ja kerros- tai väritarkastussuunnitelman. Jos tuote ei tarvitse näitä toimintoja, ne lisäävät työtä luomatta hyväksytyn tuotteen etua.
Älä valitse KGB90A:ta vain siksi, että ilmoitettu koneen paino on pienempi. Muottien istuvuus, kokonaiskysyntä ja hyväksytty tuotanto ovat tärkeämpiä. Yksivirtainen tuote voi silti vaatia huolellista seinäohjelmointia, jäähdytystä ja osien käsittelyä. Tuotekokeen on osoitettava täydellinen tulos.
Jos ostaja odottaa tulevia tuotteita, luettele ne nyt. Tarkista suurin muotti ja raskain karkea aihio. Merkitse mahdolliset tulevat kaksikerroksiset tai kaksiväriset vaatimukset. Päätä sitten, kuuluuko ylimääräinen arkkitehtuuri ensimmäiseen ostoon vai myöhempään riviin. Pidä vahvistamattomat tulevaisuuden ideat erillään nykyisestä hyväksyntätestistä.
Suorita sovittu osa sovitulla materiaalilla ennen lähettämistä. Kirjaa ylös resepti, laatutulokset, hyväksytyt tuotanto- ja käyttöehdot. Käytäkäynnistyksen tarkistuslistakäyttöönottoa varten javaihto-opaskun tuoteperheeseen kuuluu useita muotteja tai värejä.
Usein kysytyt kysymykset
Mikä on tärkein ero KGB90A:n ja KGB90AP:n välillä?
Nykyisessä KGB90A-taulukossa on yksi 90 mm:n ruuvi ja 45 kW:n ekstruuderimoottori. KGB90AP-taulukossa on kaksi 70 mm:n ruuvia ja kaksi 22 kW:n moottoria. Kinggle kuvaa KGB90AP:tä kaksoisekstruusiovaihtoehtona kaksikerroksisille tai kaksivärisille tuotteille. Monet julkaistut muotoilumitat ovat muuten samoja.
Tarkoittaako 60 litran kapasiteetti, että jokainen 60 litran tuote sopii?
Ei. Volyymi on vain varhaisen seulonnan arvo. Valmiin muotin tulee sopia levyyn, muotin enimmäismittoihin, paksuusalueeseen ja aukkojärjestelyyn. Bruttoparisonin on vastattava akkuvaatimusta. Projisoitu pinta-ala, puristimen tarve, sisäosat, jäähdytys ja osien poisto on myös tarkistettava.
Voidaanko julkaistua 500 kappaletta tunnissa käyttää tuotantotuotteena?
Ei. Molemmilla sivuilla kuva on kuivaustuloste. Se ei tunnista muovattua tuotetta, hartsia, painoa, jäähdytysaikaa, hylkäyssääntöä tai loppupään asennusta. Tuotantoteho tulee mitata hyväksyttyinä osina sovitun kokeen aikana todellisen tuotteen ja materiaalin kanssa.
Milloin ostajan tulisi valita KGB90AP-kaksoisekstruusiomalli?
Valitse KGB90AP, kun hyväksytty tuote vaatii kaksi sulatevirtaa määritetylle kaksikerroksiselle tai kaksiväriselle rakenteelle. Määrittele molemmat materiaalit, suunniteltu suhde virtojen välillä ja tarkastusmenetelmä. Älä lisää toista ekstruuderia vain yleisenä päivityksenä.
Mitä tuotetietoja Kinggle tarvitsee 60 litran koneehdotukseen?
Lähetä tuotepiirustus tai valokuvat, mitat, valmis- ja bruttomassa, hartsilaatu, seinärakenne, paksuusvaatimukset, lähtötavoite ja toimintatestit. Lisää muotin tiedot ja tehdasapuohjelmat, kun ne ovat saatavilla. Näiden tietojen avulla kone, stanssauspää, muotti ja koesuunnitelma voivat käyttää samaa tuoteperustaa.
Miten energiankulutusta pitäisi verrata näiden kahden mallin välillä?
Mittaa jokainen malli samalla kun valmistat samaa hyväksyttyä tuotetta vastaavissa olosuhteissa. Tallenna koneen kWh, hyväksytty teho, puristettu massa ja mukana tulevat apulaitteet samasta ajastusikkunasta. Älä vertaa kytkettyjen moottorien arvoja tai kuivausjaksoa ikään kuin ne olisivat tuotteen energiatuloksia.
Lähetä tuote ennen mallin valintaa
Jaa piirustus, hartsi, aihion bruttomassa, seinärakenne, muottitiedot, hyväksytty tuotanto ja tehdasapuohjelmat. Kinggle voi sitten vahvistaa, sopiiko KGB90A, KGB90AP vai jokin muu alusta projektiin.
Pyydä tuotekohtainen tarjousTämän oppaan lähteet tarkistettu
- Kinggle KGB90A 60L akkupuhallusmuovauskone, nykyinen tuotteen kuvaus ja julkaistu taulukko, tarkistettu 9.9.2026.
- Kinggle KGB90AP 60L akkupuhallusmuovauskone, kaksoisekstruusiokuvaus ja julkaistu taulukko, tarkistettu 9. syyskuuta 2026.
- Moog DigiPack III käyttöohje, akun sijainnin profiilin ohjausmenetelmä, käsiksi Kingglen kautta.
- EUROMAP 46.2, versio 1.0, tammikuu 2014, tuotteeseen liittyvä energian mittaus tietylle tuotteelle ja muotille.
- Kingglen myyntiprosessi, koneehdotuksia varten pyydetyt tuotetiedot, tarkistettu 9.9.2026.