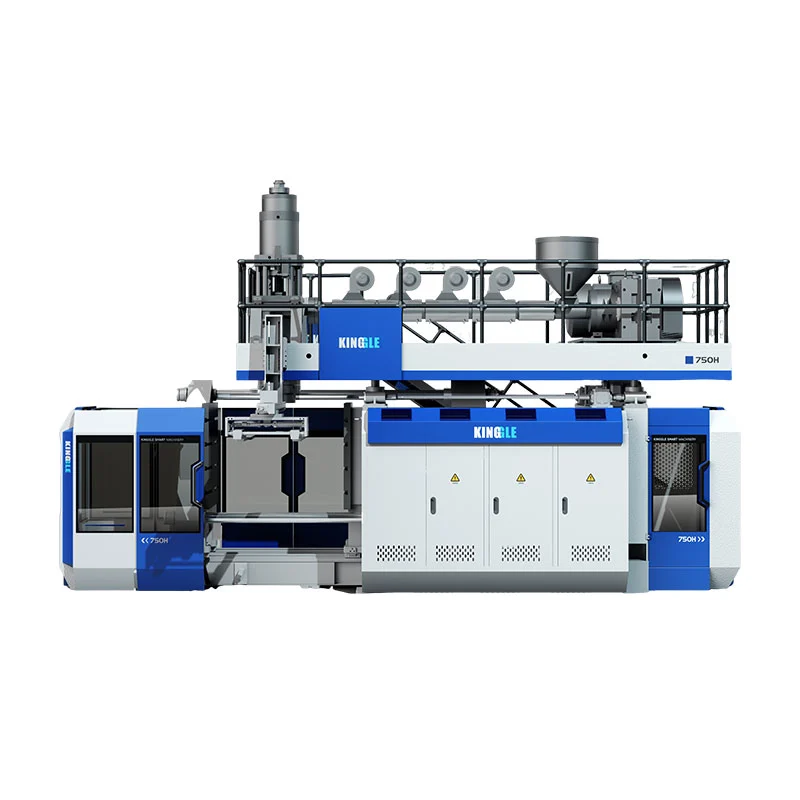
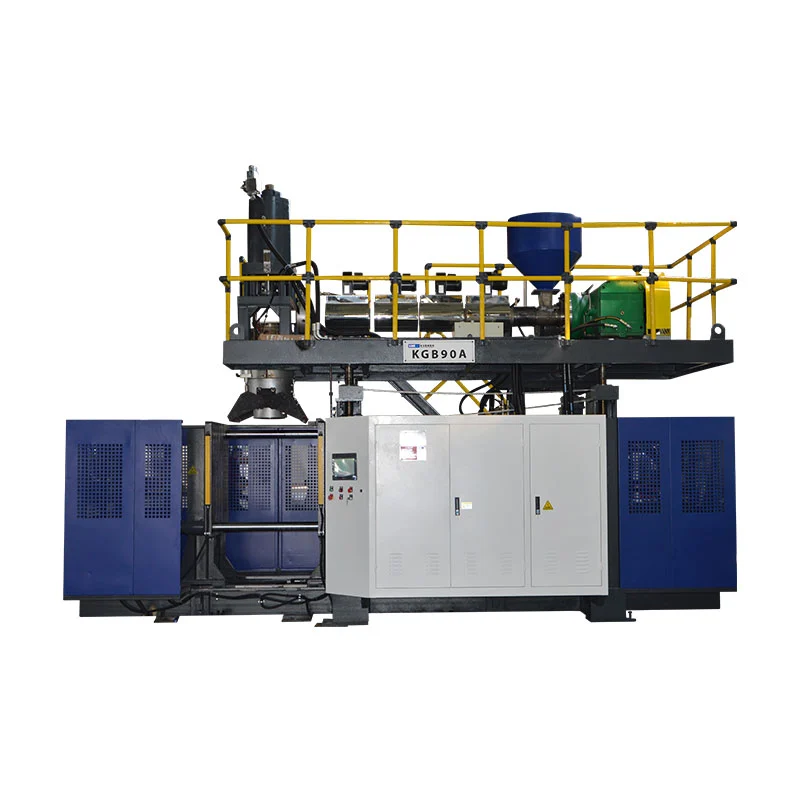
Kaksi päätä, kaksi parisonia ja kaksi onteloa kuuluvat usein samaan tuotantokonseptiin, mutta ne eivät ole keskenään vaihdettavissa. Oikea asettelu alkaa pullosta, poistovälistä, muottitilasta ja bruttosulatetarpeesta, ei tavoitelukumäärästä.

Ostaja, joka pyytää "nelionteloista pullonpuhalluskonetta", voi saada neljän ulostulon suutinpään, nelionteloisen muotin ja yhden tai kaksi muottiasemaa. Toinen ostaja, joka pyytää "kaksoispäistä puhallusmuovauskonetta", saattaa viitata vain kahteen parisonia. Ellei tarjouksessa ole lueteltu jokaista elementtiä, osapuolet voivat keskustella samasta numerosta kuvitellen erilaisia laitteita.
Tämä opas erottelee nämä termit, käyttää nykyisiä Kinggle 2L, 5L ja 15L spesifikaatioita osoittamaan pään valinnan takana olevat mittarajat ja tarjoaa massatasapainomenetelmän yhden, kahden, kolmen ja neljän pään käsitteiden vertailuun ilman tuotantotulosten keksimistä.
Nimeä ensin neljä erilaista määrää
sanapääkäytetään löyhästi markkinoilla. Ekstruusiopuhallusmuottipää jakaa sulatteen ja muodostaa putkimaisen aihion. Monen parisonin muottipäässä on useita ulostuloja. Muotti sulkeutuu sitten näiden aihioiden ympärille, ja jokainen muottipesä muodostaa osan. Asema on täydellinen muotti- ja kiinnitysasento, joka vastaanottaa ne. Kerros on materiaalikerros, joka on luotu ekstruusio- ja muottipääjärjestelmällä.
| Laskea | Fyysinen merkitys | Esimerkki ostajan kysymyksestä | Älä oleta |
|---|---|---|---|
| Die-head-ulostulot | Aukot, joista seurakunnat ilmestyvät yhdessä muovaustapahtumassa | Onko ehdotus yksi-, kaksi-, kolmi- vai nelipää? | Että myyntipisteiden määrä takaa saman määrän hyväksyttyjä pulloja |
| Parisonit | Muotin vangitsemat putkimaiset sulamispituudet | Miten paino ja ajoitus tasapainotetaan seurakuntien välillä? | Että tasavälein sijoitetut pistorasiat tuottavat aina yhtäläiset pisteet |
| Muotin ontelot | Yhdessä muotissa muodostetut osamuodot sulkeutuvat | Tekeekö muotti yhden, kaksi vai neljä osaa tapahtumaa kohden? | Tämä onkaloluku kuvaa muottiasemien lukumäärää |
| Asemat | Koneen käyttämät täydelliset muotti- ja kiinnitysasennot | Onko kone yksiasemainen vai kaksiasemainen? | Että toinen asema on toinen kuoppapää |
| Kerrokset | Materiaalikerrokset seinärakenteen poikki | Onko osa yksi- vai monikerroksinen? | Tuo "kaksoiskerros" tarkoittaa kaksoispäätä tai kaksoisonteloa |
Riippumaton laitekirjallisuus tekee saman eron. TheR&B jatkuvan suulakepuristussukkulan tietolehtiluettelee yhden tai kahden aseman puristinkokoonpanot erillään useilla ulostuloilla varustetuista muottipääkokoonpanoista. Tämä erottelu on hyödyllinen kaikissa tarjouspyynnöissä: määritä asemat, suuttimen ulostulot, muottipesät ja kerrokset eri linjoilla.
Mikä muuttuu, kun muottipää saa myyntipisteitä?
Monipää, monisuulake tai usean aihion puhallusmuovauskone luo useita aihion rinnakkain. Jos muotti ja prosessi on suunniteltu kaappaamaan jokainen malli ja muodostamaan yksi pullo, muovaustapahtuman osia voi lisääntyä. Voitto on ehdollinen. Jokainen ulostulo tarvitsee tilaa, sulatevirtausta, lämpötilan säätöä ja vastaavan onkalon asennon.
Tämä kaavio on käsitteellinen, ei Kinggle-työkalupiirustus. Todelliset ulostulon halkaisijat, nousu, virtauskanavat ja ontelon sijoittelu riippuvat pullosta ja koneesta. "Kaksi päätä", "kolme pää" ja "neljä pää" ovat siksi alkukuvauksia eikä täydellisiä määrityksiä.
Enemmän päitä jakaa käytettävissä olevan listan leveyden
Yksi iso pari voi käyttää enemmän koneen käytettävissä olevaa muotin leveyttä. Kun useat pistorasiat jakavat saman tilan, pullon leveyden, ontelovälin, kaulan asennon, salamataskun ja jäähdytysliitäntöjen on sopia vierekkäin. Muotti tarvitsee myös tarpeeksi terästä onteloiden välissä ja riittävästi tilaa leikkausta ja osien poistamista varten.
Enemmän päitä lisää tapahtumaa kohden vaadittavaa kokonaissulatusta
Jos yksi aihio painaa 0,10 kg, neljä vastaavaa aihiota vaativat 0,40 kg muovaustapahtumaa kohden ennen kuin niiden todellisten painojen erot otetaan huomioon. Esimerkki selittää vain aritmetiikkaa; se ei ole Kinggle-pullon eritelmä. Tapahtumien välisen aikavälin lyhentäminen nostaa entisestään tuntikohtaista sulatusten kysyntää.
Enemmän päitä luo enemmän ohjattavia asentoja
Neljä näkyvää pulloa muotin avaamisen jälkeen eivät todista neljää vastaavaa prosessia. Yksi ulostulo voi toimia lämpimämmin, yksi aihio voi painua eri tavalla, onkalo voi jäähtyä hitaammin tai yksi trimmausasento voi jättää ylimääräistä salamaa. Siksi usean ontelon tuotos tulee laskea ja tarkastaa sijainnin mukaan – ei vain yhdistettynä kokonaissummana.
Alkuperäinen vertailu: julkaistu Kinggle-päärajat konealustan mukaan
Kingglen nykyiset jatkuvan ekstruusiopuhallusmuovaussivut kuvaavat valinnaisia kahden, kolmen ja neljän pään kokoonpanoja useissa malleissa. Tekniset taulukot julkaisevat tarkat mitat yksi- ja kaksipäisille viitteille. He eivät julkaise näille sivuille kolmen tai neljän pään pitch-arvoa, joten nämä asettelut vaativat projektin suunnittelua ekstrapoloinnin sijaan.
| Kinggle malli | asema | Max tuotteen kapasiteetti | Suurin muotin koko (L × K) | HDPE-sulatuskyky | Yhden pään maks. tapin halkaisija | Julkaistu kahden pään keskietäisyys | Kaksoispään maks. tapin halkaisija |
|---|---|---|---|---|---|---|---|
| KGB2L | Sinkku | 2 litraa | 360 × 380 mm | 30 kg/h | 90 mm | 130 mm | 60 mm |
| KGB2D | Kaksinkertainen | 2 litraa | 360 × 380 mm | 55 kg/h | 90 mm | 130 mm | 60 mm |
| KGB5L | Sinkku | 5 litraa | 410 × 450 mm | 55 kg/h | 150 mm | 150-180 mm | 80 mm |
| KGB5D | Kaksinkertainen | 5 litraa | 410 × 450 mm | 80 kg/h | 150 mm | 150-180 mm | 80 mm |
| KGB15L | Sinkku | 15L | 580 × 500 mm | 100 kg/h | 220 mm | 240-280 mm | 150 mm |
| KGB15D | Kaksinkertainen | 15L | 580 × 550 mm | 120 kg/h | 220 mm | 240-280 mm | 150 mm |
Kingglen 2 litran sivuilla kuvataan myös sovelluksia 50 ml:sta 2 litraan. Tämä valikoima yksilöi tuoteperheen; se ei tarkoita, että valikoiman jokainen kontti sopii jokaiseen määrään. Leveä 2 litran pullo saattaa vaatia yhden ulostulon, kun taas useat kapeat pullot voisivat sopia monionteloiseen konseptiin. Suurin äänenvoimakkuus ei yksin voi päättää asettelua.


Mitä Kinggle-tiedot paljastavat pään valinnasta
1. Asemien lukumäärä ja pään geometria ovat itsenäisiä valintoja
2L-parin sisällä sekä yksi- että kaksiasemaisissa malleissa on sama 90 mm:n yksipääraja, 130 mm:n kahden pään keskietäisyys ja 60 mm:n kaksipään stanssausraja. 5L ja 15L parit noudattavat samaa kaavaa vastaavilla alustoillaan. Toinen asema muuttaa muotit vuorotellen; se ei muuta automaattisesti ulostulon määrää tai ulostulon nousua.
2. Kaksoispäässä on pienempi halkaisija käytettävissä ulostuloa kohti
Jokainen alusta julkaisee pienemmän maksimitangon halkaisijan kaksipään vertailulle kuin yhden pään vertailulle: 60 vs. 90 mm 2 litralla, 80 vs 150 mm 5 litralla ja 150 vs. 220 mm 15 litralla. Tämä ei ennusta valmiin pullon halkaisijaa, mutta se osoittaa, miksi "lisää toinen pää" ei ole vain lähtöasetus. Suulakkeen, aihion ja pullon geometria muuttuvat yhdessä.
3. Suuremmat alustat julkaisevat laajempia muotti- ja ulostuloväliviittauksia
Suurin muotin viitearvo kasvaa 360 × 380 mm:stä 2 litran parilla 410 × 450 mm:iin 5 litran parilla ja jopa 580 mm leveäksi 15 litran parilla. Julkaistu kaksipään keskietäisyys kasvaa 130 mm:stä 150–180 mm:iin ja sitten 240–280 mm:iin. Nämä luvut yhdistävät alustan valinnan pulloväliin, eivät vain nimellislitroihin.
4. Parilliset kaksiasemaiset mallit julkaisevat enemmän sulatuskapasiteettia
Kahden aseman esimerkit julkaisevat korkeamman HDPE-sulatuskapasiteetin kuin niiden yksiasemaiset kumppanit: 55 vs. 30 kg/h 2 litralla, 80 vs. 55 kg/h 5 litralla ja 120 vs. 100 kg/h 15 litralla. Eroilla ei ole yhtä suhdetta, eivätkä ne osoita tuotoskerrointa. Ne osoittavat, miksi suulakepuristusjärjestelmä kuuluu samaan laskelmaan kuin asemat ja päät.
5. Kolmen ja neljän pään väitteet tarvitsevat tuotekohtaisen piirustuksen
Tuotekuvaukset sallivat joustavat 2/3/4 monipään kokoonpanot, mutta niiden taulukoissa ei mainita yleistä kolmin- tai neljän pään keskietäisyyttä. Näiden mittojen keksiminen kaksoispääriviltä jättäisi huomiotta pullon leveyden, muottiteräksen, nousun, kaulan sijainnin ja palvelun saatavuuden. Oikea seuraava asiakirja on ehdotettu pää ja muotti -asetelma, joka perustuu ostajan osapiirustukseen.
Valitse eläinmäärä pullosta – ei halutusta kertoimesta
Tehdastarjouksesta tulee luotettavampi, kun ostaja antaa toimittajalle täydellisen tuotteen määritelmän. Aloita leveimmästä ja painavimmasta SKU:sta, joka on tarkoitettu ehdotettuun työkaluperheeseen. Tarkista sitten, voivatko pienemmät tuotteet jakaa saman koneen ilman epäkäytännöllistä kompromissia.
Pullon leveys ja keskietäisyys
Keskietäisyys mitataan vierekkäisten ulostulon keskilinjojen välillä. Sen on vastattava ontelojärjestelyä riittävän tarkasti, jotta jokainen aihio pääsee oikeaan muottiasentoon. Pullon rungon leveys on vain yksi osa vaatimuksesta. Kaulan viimeistely, kahva, tasku, puristusalue ja muottiseinä onteloiden välissä myös vievät tilaa.
Osapaino ja parision bruttomassa
Valmiin pullon paino ei ole massa, joka ekstruuderin on toimitettava jokaisessa tapahtumassa. Karkea parison sisältää pulloon kaapatun materiaalin sekä ylä- ja alareunan ja minkä tahansa muun leikatun materiaalin. Kerro yhden sijainnin bruttomassa kaikilla aktiivisilla paikoilla ja vertaa sitten kokonaismäärää suulakepuristusjärjestelmään suunnitellulla tapahtumanopeudella.
Jäähdytys ja poisto
Lisää onteloita voi luoda enemmän lämpöä poistettavaksi jokaisessa muotin sulkemisessa. Epätasaiset vesireitit voivat tehdä yhdestä ontelosta hitaita. Muotin avautumisen jälkeen kennon on erotettava, trimmattava, testattava ja kuljetettava jokainen osa ilman törmäyksiä tai liiallista kertymistä. Muovauskone voi täydentää liikkeensä, kun taas loppupään laitteet ovat jo tuotannon pullonkaula.
SKU-strategia
Korkeaonteloinen muotti sopii vakaaseen, kapeaan pulloperheeseen. Se voi olla vähemmän houkutteleva, kun tilaukset ovat lyhyitä, mallit vaihtuvat usein tai suuri osa SKU:ista ei voi käyttää samaa pitkiä. Vertaa vuotuista hyvien osien kysyntää ja vaihtoaikaa SKU:n mukaan. Älä kokoa jokaista muottia yhden kauden huipun ympärille, ellei muu tehdas pysty käyttämään tätä kapasiteettia.
Laske realistinen tulos tapahtumien, osien ja massatasapainon avulla
Kataloginen kuivausjakso ja eläinmäärä eivät riitä myytävien pullojen ennustamiseen. Käytä kahta yhdistettyä laskelmaa: toista hyväksytyille osille ja toista sulatteen bruttotarpeelle.
Hyvät osat tunnissa = vakaat muovaustapahtumat tunnissa × tapahtumaa kohti muodostuneet osat × hyväksytty osuus
Bruttosulatarve (kg/h) = vakaat muovaustapahtumat tunnissa × kappaleen kokonaisbruttomassa tapahtumaa kohti (kg)
Hyväksytyn murto-osan on tultava ostajan laatumäärittelystä ja sovitusta kokeilusta tai rehellisestä suunnitteluoletuksesta. Kirkon kokonaismassa on kaikkien yhdessä tapahtumassa käytettyjen seurakuntien summa. Jos neljä ulostuloa eivät tuota samaa massaa, kirjaa neljä kohtaa erikseen ennen niiden lisäämistä.
Läpinäkyvä hypoteettinen esimerkki
Oletetaan, että ehdotettu neljän ulostulon asettelu muodostaa neljä pulloa tapahtumaa kohden. Vakaan kokeen – ei kuivasyklin – aikana kenno suorittaa 300 muovaustapahtumaa tunnissa. Jos sovittu hyväksytty osuus on 0,97, laskennallinen hyvä tuotto on 300 × 4 × 0,97 = 1 164 pulloa tunnissa. Jos aihion kokonaisbruttomassa tapahtumaa kohti on 0,44 kg, bruttosulatarve on 300 × 0,44 = 132 kg/h.
Nämä luvut ovat vain opetusesimerkkejä, eivätkä ne ole Kinggle-mallin tulosta. Ne osoittavat, miksi nelipäinen kone ei ole automaattisesti sopiva: ehdotetun suulakepuristimen olisi vahvistettava kapasiteetti materiaalille ja olosuhteille, kun taas jäähdytyksen ja kaikkien jatkovaiheiden tulisi ylläpitää tapahtumanopeutta ja laatua. Korvaa mitatut projektitiedot ennen ostopäätöksen tekemistä.
Kingglenjatkuva puhallusmuovauskoneen opasselittää, kuinka asemien lukumäärä, suutinpään ontelot ja sykliaika yhdistyvät. Laitoksen suunnittelua varten tarkista myös sähkö-, paineilma- ja jäähdytysolosuhteetpuhallusmuovauskoneen käyttöopas.
Tehdaskäyttöönotto: määritä jokainen ulostulo ja ontelo asemaksi
Yhdistetty keskiarvo voi piilottaa heikon aseman. Jos kolme pulloa läpäisee painotarkastuksen ja yksi on kevyt, niiden keskiarvo voi näyttää hyväksyttävältä, vaikka yksi onkalo on epävakaa. Merkitse tehdashyväksynnän ja -käynnistyksen aikana jokainen muotin ulostuloaukko ja ontelon sijainti ja säilytä se leikkaamalla ja tarkastamalla.
Määritä sijaintikohtainen perusviiva
- Tunnista kone, suutinpää, muotti, hartsierä, resepti ja käyttöolosuhteet.
- Kerää osat peräkkäin jokaisesta poistoaukosta/ontelosta.
- Kirjaa aihion bruttomassa, jos sovittu turvallinen koemenetelmä sen sallii.
- Mittaa valmis paino ja samat kriittiset seinän paikat jokaisessa asennossa.
- Tarkista puristus, kaulan viimeistely, salama, mitat, ulkonäkö ja vuotokyky.
- Tallenna tapahtumavälit, hylkäykset, hälytykset, manuaaliset toimenpiteet ja loppupäät.
- Toista, kun vakaat olosuhteet on palautettu hyväksytyn säädön jälkeen.
Muuta yhtä ohjattua tekijää kerrallaan
Jos yksi aihio eroaa, päätä ensin, seuraako kuvio muotin ulostuloa, onteloa, jäähdytyspiiriä vai alavirran asentoa. Koordinoitu tietue on hyödyllisempää kuin useiden käyttöliittymäarvojen säätäminen kerralla. KingglenHMI-asetukset ja hälytysopassuosittelee todisteiden tallentamista ennen reseptin muuttamista.
Tarkista seinän jakautuminen, älä vain kokonaispainoa
Kaksi pulloa voi painaa saman ja silti jakaa materiaalia eri tavalla. Vertaa määriteltyjä olkapäiden, rungon, kahvan, pohjan ja puristuskohtia, jos se on osan kannalta merkityksellistä. Jos projektissa käytetään ohjelmoitua seinäohjausta,parison ohjelmointiopastarjoaa strukturoidun menetelmän ohjelmapisteiden yhdistämiseksi mitattuihin alueisiin.
Muuta hyväksytty kokeilu huoltoreferenssiksi
Säilytä hyväksytyt sijaintitiedot, lämpötilaolosuhteet, puhdistustila, vesiolosuhteet ja työkalujen tunnistetiedot. Kun yksi paikka myöhemmin ajautuu, huolto voi verrata sitä alkuperäiseen perusviivaan. Theennaltaehkäisevän huollon tarkistuslistavoivat sisällyttää nämä havainnot rutiinitarkastuksiin.
Yleisiä yhdistelmiä – ja mitä kukin kuvaus jättää vielä avoimeksi
| Lyhyt kuvaus | Mitä se luultavasti tarkoittaa | Mitä tarjouspyynnön on vielä vahvistettava |
|---|---|---|
| Kaksipää, kaksionteloinen kone | Kaksi parisonia ruokkii kahta muottionteloa muovaustapahtumaa kohden | Asemien lukumäärä, ulostuloväli, muotin koko, osan paino, suulakepuristuskapasiteetti ja loppupään laajuus |
| Nelipään pullonpuhalluskone | Neljä kuoppia muodostavat neljä rinnakkain seurakuntaa | Onko muotissa neljä vastaavaa onteloa, tarkka nousu ja sopiiko kaikki SKU:t |
| Kaksiasemainen, kaksipäinen kone | Kaksi muottiasemaa vuorottelevat kahden ulostulon muottijärjestelmän ympärillä | Muottisarjojen lukumäärä, tapahtumajärjestys, sulatteen tarve, poistomenetelmä ja taatut koeolosuhteet |
| Nelionteloinen puhallusmuovauskone | Yksi muottisulku voi muodostaa neljä osaa | Suulakepoiston järjestely, asemien lukumäärä, kaviteetin tasapaino, jäähdytys ja hyväksytty teho |
| Kaksikerroksinen, kaksipäinen kone | Monikerroksinen järjestelmä voi syöttää kahta ulostuloa | Ekstruuderin määrä, materiaalirakenne, kerrossuhteet, romun reitti, ulostulot, ontelot ja asemat |
"Muovipullojen valmistuskone", "HDPE-pullonpuhalluskone", "ekstruusiopullokone", "multi-suulakepuhallusmuovauskone" ja "multi-parison-puristinpuhallusmuovauskone" voivat kaikki esiintyä haettaessa vastaavia laitteita. Teknisesti täydellisen eritelmän tulee pysyä ymmärrettävänä, vaikka markkinointinimet muuttuvat.
RFQ-tarkistuslista monipäiseen puhallusmuovausprojektiin
Lähetä sama tuote ja tehdassyöttö kullekin toimittajalle. Pyydä jokaista tarjousta vastaamaan samassa järjestyksessä siten, että luetteloviitteet on erotettu projektitakuista.
| RFQ-ryhmä | Tiedot annettava | Vaadittu toimittajan vastaus |
|---|---|---|
| Tuote | 2D/3D-piirustus tai näytteet, kapasiteetti, enimmäismitat, kaula, kahva, jakoviiva ja trimmausgeometria | Yhteensopiva konealusta, suunta, kaviteetin asettelu ja kaikki suunnitteluongelmat |
| Materiaali | Tarkka hartsilaatu, väri/lisäaineet, uudelleenhionta- tai PCR-suunnitelma ja toimittajatiedot | Ehdotettu ruuvi/ekstruusioalue, käsittelyoletukset ja koemateriaalivaatimus |
| Massa ja laatu | Valmis paino, arvioitu bruttoparision/flash, kriittiset seinät, mitat ja toimintatestit | Kokeilumenetelmä, näytteenotto sijainnin ja hyväksymismäärityksen mukaan |
| Lähtö | Vaaditut hyvät osat tunnissa, vuoro/vuosi määrä, SKU-sekoitus ja vaihtotaajuus | Tapahtumat tunnissa, osat tapahtumaa kohti, oletettu hyväksytty osuus ja bruttosulalaskelma |
| Työkalu | Olemassa olevat muotit tai haluttu ontelokonsepti | Ulostulojen määrä, keskietäisyys, stanssausalue, muotin koko, onkaloväli, muottisarjat ja jäähdytysrakenne |
| Kone | Suositeltu automaatiotaso ja tehdasrajoitukset | Asemien lukumäärä, puristin, ekstruuderi, säätimet, ulosotto ja mukana tulevat lisävarusteet |
| Tehdas | Tehostandardi, ilma/vesiolosuhteet, ympäristön rajat, lattia, korkeus ja nostoreitti | Projektin hyödyllisyyslomake, yleisjärjestely, perustus/kuormaus ja huoltoselvitysvaatimukset |
| Alavirtaan | Leikkaus, vuototestaus, kuljetus, etiketöinti, pakkaus ja romun käsittelysuunnitelma | Kapasiteetti ja liitäntäraja jokaiselle mukana tulevalle ja ostajan toimittamille vaiheille |
Älä hyväksy lähtölinjaa ilman sen testausolosuhteita
Hyödyllinen hyväksymisasiakirja nimeää pullon piirustuksen, materiaalin laadun, valmiin ja bruttopainon, aktiiviset ulostulot ja ontelot, muotin jäähdytysolosuhteet, vakaan ajon ikkunan, laatutestit, näytteenottosuunnitelman ja mukana tulevan loppupään laitteet. Se tallentaa hyväksytyt osat sijainnin mukaan. Ilman näitä ehtoja "kpl/h" voi kuvata koneen liikettä, muodostuneita osia ennen tarkastusta tai hyvin pakattuja pulloja – kolmea eri tulosta.
Pyydä asettelua ennen ostotilauksen jäädyttämistä
Lopullisessa piirustuksessa tulee esittää muotin poistoaukkojen keskilinjat muotin onteloita vasten, muotin ja levyn rajat, puhallustapit, leikkaus- tai välähdysmenetelmä, irrotusreitti ja huoltovälykset. Kolmin- tai neljän pään Kinggle-pyynnössä tämä piirros on paikka, jossa projektikohtainen pitch vahvistetaan; sitä ei pitäisi päätellä julkaistusta kaksipäätaulukosta.
Usein kysytyt kysymykset
Mikä on monipäinen puhallusmuovauskone?
Monipäinen puhallusmuovauskone käyttää useilla ulostuloilla varustettua muottipääjärjestelyä useiden aitojen muodostamiseksi yhdessä muovaustapahtumassa. Poistoaukon lukumäärän, keskietäisyyden ja suulakkeen koon on vastattava pullon ja muotin ontelon asettelua.
Onko kaksipääkone sama kuin kaksionteloinen kone?
Ei. Kaksoispää kuvaa kahta suulakkeen ulostuloa tai parionia; kaksi onkaloa kuvaa kahta osamuotoa muotissa. Ne suunnitellaan yleensä yhteensopivaksi kaksiosaiseksi taittoksi, mutta tarjouksessa tulee mainita molemmat erikseen.
Tekeekö nelipäinen puhallusmuovauskone neljä kertaa enemmän pulloja?
Ei automaattisesti. Se voi muodostaa enemmän osia muovaustapahtumaa kohden, mutta todellinen hyvä tuotos riippuu vakaasta tapahtumanopeudesta, kokonaissulatetarpeesta, ulostulon ja ontelon tasapainosta, jäähdytyksestä, trimmauksesta, testauksesta ja hyväksytystä laadusta.
Miten meistinpään keskietäisyys valitaan?
Keskipisteen etäisyys valitaan ehdotetusta ontelovälistä ja tuotteen asettelusta. Pullon leveys, kaulan asento, taskut, muottiteräs, jäähdytys, puhallustapit, leikkaus- ja poistotila vaikuttavat lopulliseen mittaan.
Voiko yksi kone vaihtaa yhden ja monipään tuotannon välillä?
Erilainen suutin- tai työkalujärjestely voi olla mahdollista sopivasti suunnitellulla alustalla, mutta sitä ei pidä olettaa. Varmista toimittajalta mekaaninen sovitus, suulakepuristusalue, säätimet, vaihtotyöt, muotin yhteensopivuus ja käyttöönottovaatimukset.
Mikä rajoittaa onteloiden määrää ekstruusiopuhallusmuovauksessa?
Rajoitukset sisältävät tuotteen mitat, käytettävissä olevan muotin ja levytilan, ulostulon nousun, suuttimen ja aihion geometrian, puristinvaatimukset, suulakepuristuskapasiteetin, jäähdytystasapainon, osien poiston ja jatkokapasiteetin.
Mitä tietoja minun tulee lähettää moniontelokoneen tarjousta varten?
Lähetä osapiirustus tai näytteet, materiaalilaatu, valmis- ja kokonaispaino, kriittiset seinät ja testit, vaadittu hyvä tulos, SKU-suunnitelma, tehdasapuohjelmat, asettelurajat ja loppupään vaatimukset.