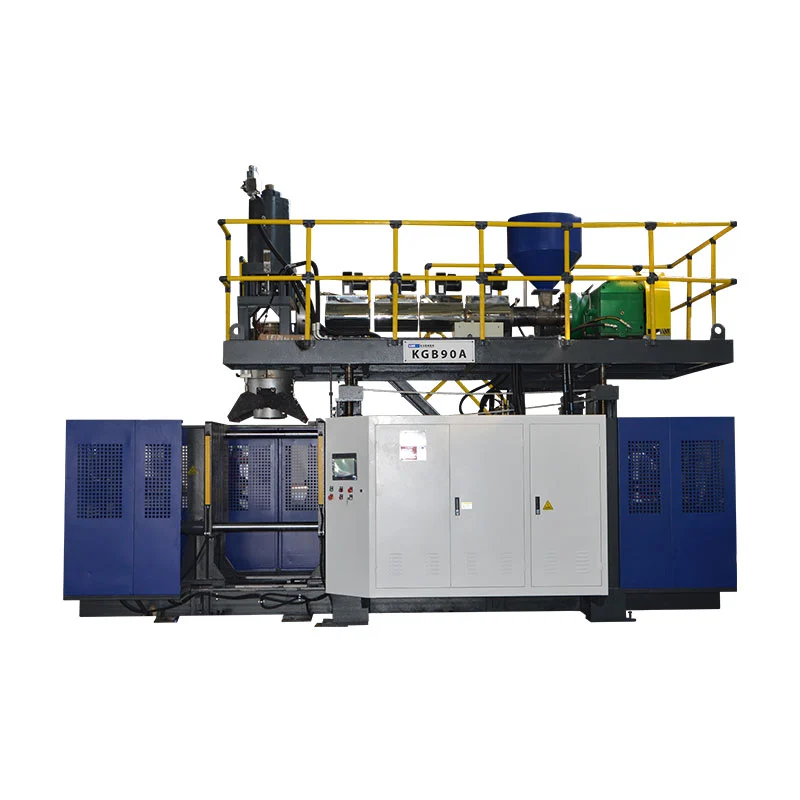
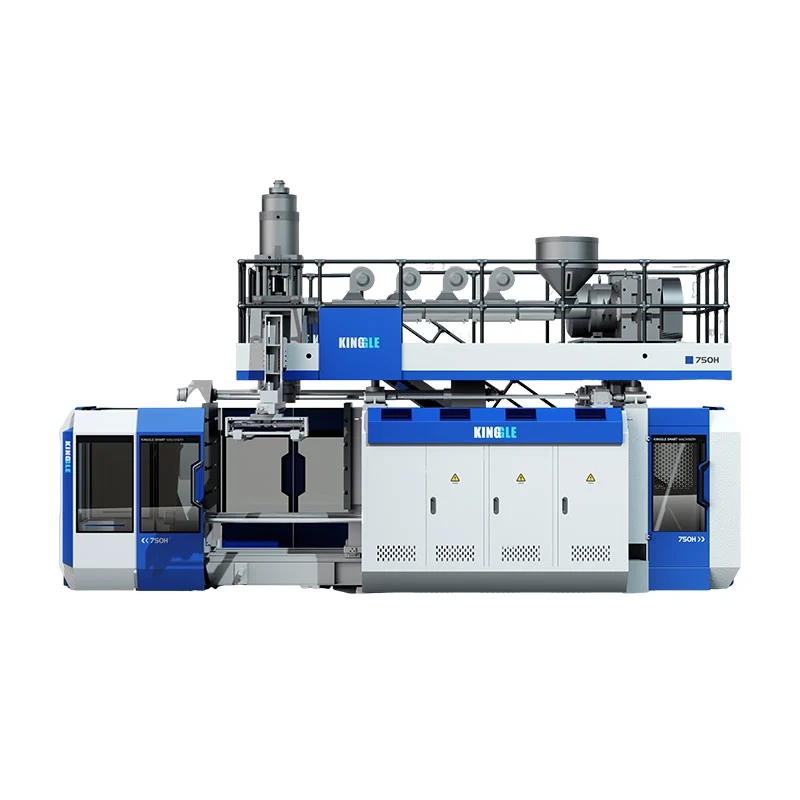
Toinen asema muuttaa tapaa, jolla kone käyttää suulakepuristus-, jäähdytys- ja muotinkäsittelyaikaa. Se ei automaattisesti kaksinkertaista myytävää tuotantoa, alenna energiaa pulloa kohti tai tee suurempaa tuotetta. Kolme Kinggle-koneen parikokoa osoittavat, missä todelliset erot näkyvät.

Todellinenyksi vs kahden aseman puhallusmuovauskonevertailu on siksi täydellinen solututkimus, ei kuljetusten laskeminen. Päätöksessä tulee yhdistää pullo, tuotantoaikataulu, bruttosulatarve, kahden aseman järjestys ja hyväksyttyjen osien vaatimus.
Mikä muuttuu yhden ja kahden aseman välillä?
Yksiasemaisessa jatkuvassa ekstruusiopuhallusmuovauskoneessa yksi muotti- ja puristusasento vangitsee aihion, muodostaa osan, jäähdyttää sen ja vapauttaa sen. Seuraavan muovaustapahtuman tulee sopia kyseisen aseman sekvenssin ympärille.
Kaksiasemainen tai kaksiasemainen ekstruusiopuhallusmuovauskone vaihtaa kahta muottipaikkaa jaetun suulakepuristusjärjestelmän ympärillä. Yksi asema voi olla puhallus-, jäähdytys- tai osan poistovaiheessa, kun taas toinen valmistautuu vangitsemaan seuraavaa aarretta. Tästä syystä kaksiasemaisia laitteita kuvataan joillakin markkinoilla myös kaksipuoliseksi tai sukkulapuhallusmuovauskoneeksi.
Tämä yksinkertaistettu sekvenssi selittää mahdollisuuden, ei lopullista tuotantonopeutta. Aseman kulku, parision muodostus, muotin sulkeminen, puhallus, poisto, jäähdytys, irrotus, trimmaus ja siirto alavirtaan on silti sovittava yhteen. Riippumaton sukkula-konekirjallisuus luettelee myös yksi- ja kaksipuoliset konfiguraatiot erillään yksi- ja monipuolisista muottipäistä, mikä vahvistaa, että nämä ovat erilaisia varustevaihtoehtoja.
Älä sekoita asema-, pää-, ontelo- ja kerroslukumäärää
Monet lainausvirheet alkavat, koska "kaksinkertaista" käytetään sanomatta, mikä on kaksinkertainen. Kaksiasemainen kone ei välttämättä ole kaksipääkone, kaksionteloinen muotti tai kaksikerroksinen linja.
| Termi | Mitä se laskee | Mitä se muuttaa | Kysymys toimittajalle |
|---|---|---|---|
| Yksi tai kaksinkertainen asema | Muotin ja kiinnitysasennot, jotka toimivat järjestyksessä | Koneen järjestys, muottivaatimus, lähtöpotentiaali, jalanjälki ja käsittely | Kuinka monta täydellistä muottiasemaa vuorottelee tässä koneessa? |
| Yksi- tai monipäinen matriisi | Parisonit puristettiin yhdessä muovaustapahtumassa | Kuinka monta muotin onteloa voidaan syöttää kerralla ja tarvittava poistoväli | Kuinka monta pistorasiaa sisältyy, ja mikä on niiden keskietäisyys? |
| Yksi- tai monionteloinen muotti | Yhdessä muotissa muodostetut osat sulkeutuvat | Osat muovaustapahtumaa kohti, muotin koko, jäähdytystasapaino ja leikkaus | Kuinka monta myytävää osaa yhden muottitapahtuman tulisi tuottaa? |
| Yksi- tai monikerroksinen | Materiaalikerrokset osan seinässä | Ekstruuderit, suutinpään arkkitehtuuri, materiaalinkäsittely ja prosessinohjaus | Mitkä materiaalit ja kerrosrakenne sisältyvät tarjoukseen? |
TheR&B jatkuvan suulakepuristussukkulan tietolehtiesimerkiksi luettelee yhden ja useamman parisonin muotinpäät erikseen yhden tai kahden aseman puristinkokoonpanoista. Multi-parison-työkalut ovat yksi ulostulovipu; toinen muottiasema on toinen. Tarjouksessa voidaan käyttää joko vipua tai yhdistää molempia, joten tarjouksessa on yksilöitävä kumpikin erikseen.
Myös terminologia muuttuu alueittain. Ostajat voivat etsiä akaksiasemainen puhallusmuovauskone, kaksoisaseman puhallusmuovauskone, kaksiasemainen pullonpuhalluskonetaikaksipuolinen sukkulapuhallusmuovauskone. Vahvista fyysinen järjestys pelkän nimen perusteella valitsemisen sijaan.
Alkuperäinen vertailu: kolme Kinggle-koneparia
Seuraavassa analyysissä käytetään kuudella nykyisellä Kinggle-tuotesivulla julkaistuja teknisiä tietoja. Jokaisella parilla on sama nimellinen maksimisäiliökapasiteetti, mikä tekee asemaeroista helpompi nähdä. Luvut ovat luetteloviitteitä, eivät jokaisen pullon, hartsin, suutinpään tai lisävarustepaketin tuotantotakuuta.
| Kapasiteetti ja malli | Asemat | Julkaistu tulostustarra | HDPE-sulatuskyky | Koneen mitat (P × L × K) | Yksinkertainen L×W kirjekuori* | Paino | Puristusvoima |
|---|---|---|---|---|---|---|---|
| 2LKGB2L | Sinkku | 600 kpl/h kuivausjakso | 30 kg/h | 3,1 × 1,7 × 2,5 m | 5,3 m² | 2,5 t | 40 kN |
| 2LKGB2D | Kaksinkertainen | 600 × 2 kpl/h kuivausjakso | 55 kg/h | 3,1 × 2,2 × 2,5 m | 6,8 m² | 4,5 t | 40 kN |
| 5LKGB5L | Sinkku | 500 kpl/h kuivausjakso | 55 kg/h | 3,1 × 2,2 × 2,5 m | 6,8 m² | 3,0 t | 65 kN |
| 5LKGB5D | Kaksinkertainen | 500 × 2 kpl/h kuivausjakso | 80 kg/h | 3,2 × 2,2 × 2,5 m | 7,0 m² | 5,2 t | 65 kN |
| 15LKGB15L | Sinkku | 450 kpl/h kuivausjakso | 100 kg/h | 4,5 × 2,2 × 2,8 m | 9,9 m² | 7,5 t | 165 kN |
| 15LKGB15D | Kaksinkertainen | 450 × 2 kpl/h kuivausjakso | 120 kg/h | 4,8 × 2,9 × 2,8 m | 13,9 m² | 12,5 t | 165 kN |

Mitä parilliset tiedot paljastavat
1. Asemien määrä ei määrittele osan enimmäiskokoa
Jokaisessa Kinggle-parissa nimellinen säiliön tilavuus ja julkaistu puristusvoima pysyvät samoina: 2L ja 40 kN, 5L ja 65 kN tai 15L ja 165 kN. Toinen asema muuttaa tuotantosekvenssiä; se ei muuta 5 litran alustaa 15 litran alustaksi.
Tällä erolla on merkitystä koneen valinnassa. Osan tilavuuden, projisoidun alueen, muotin mittojen ja tarvittavan puristimen on vielä sovittava alustalle. Kingglenpuhallusmuovauskoneen valintaopasalkaa säiliöstä ennen asemien lukumäärän valitsemista.
2. Kaksoisasemaparit lisäävät sulatuskapasiteettia, mutta ei yhdellä kiinteällä suhteella
Julkaistu HDPE-sulatuskapasiteetti nousee 30:sta 55 kg/h 2L parissa, 55:stä 80 kg/h 5L parissa ja 100:sta 120 kg/h 15L parissa. Nämä korotukset eivät ole identtisiä, eikä niitä pitäisi muuttaa universaaliksi "kaksoisaseman kertoimeksi".
Tämä on tietojen tärkein kapasiteettioppi. Kaksi asemaa voivat luoda lisää muovausmahdollisuuksia, mutta ekstruuderin on silti toimitettava aihion kokonaismassa. Raskaampi pullo, enemmän välähdyksiä, enemmän suuttimen ulostuloa tai lyhyempi tapahtumaväli lisää sulatteen kysyntää. Kun suulakepuristamisesta tulee pullonkaula, aseman saatavuuden lisääminen ei voi ratkaista sitä.
3. Paino ja asennuskuori kasvavat eri koon mukaan
Siirtyminen single-mallista kaksoismalliin nostaa julkaistun koneen painon 2,5 tonnista 4,5 tonniin 2 litralla, 3,0 - 5,2 tonnia 5 litralla ja 7,5 - 12,5 tonnia 15 litralla. Laskettu L×W koneen vaippa muuttuu vastaavasti noin 5,3 - 6,8 m², 6,8 - 7,0 m² ja 9,9 - 13,9 m².
Sen vuoksi lattiapinta-alaa ei voida kuvata turvallisesti "melkein samanlaiseksi" tai "kaksi kertaa suuremmiksi". Tulos riippuu alustasta. Kumpikaan koneen kuorilaskenta ei ole tehdasasetelma: huoltoon pääsy, materiaalin syöttö, jäähdytysjakotukit, ohjauskaapit, osien purku ja muotinkäsittely tarvitsevat vielä tilaa. Käytä Kinggleäteho-, ilma-, vesi- ja layout-opasennen paikkasuunnitelman jäädyttämistä.
4. Kuivajakson etiketti on vertailusignaali, ei toimituslupaus
Kuivasykli tallentaa koneen liikkeen todistamatta valmiin osan tuotantoolosuhteita. Todelliseen tuottoon tulee sisältyä aihion muodostus, puhallus- ja poistoaika, jäähdytys, poisto, trimmaus, laadun heikkeneminen ja suunnitellut pysäytykset. Paksulle 15 litran pullolle ja kevyelle 500 ml:n pullolle ei voida määrittää samaa tehoa vain siksi, että ne toimivat koneella, jolla on sama asemamäärä.
Laske muovaustapahtumien tuotos ja massatase
Aloita tuotteesta ja siirry taaksepäin. Älä aloita kertomalla luettelonumeroa työvuorotunneilla.
Vaihe 1: määritä vaadittu hyvä tulos
Muunna vahvistettu kysyntä hyviksi osiksi tunnissa käyttämällä aikataulutettuja tuotantotunteja, suunniteltuja vaihtoja ja tehtaan omia käytettävyysoletuksia. Pidä kysyntäskenaariot erillään – perus, kausihuippu ja tuleva kasvu – jotta ylikapasiteetti on näkyvissä sen sijaan, että se olisi piilossa yhden optimistisen tavoitteen sisällä.
Vaihe 2: Mittaa yksi täydellinen muovaustapahtuma
Kirjaa ehdotetun muotin osalta muistiin aihion lukumäärä, muodostuneet osat, aihion bruttomassa, valmiiden osien massa, leimahdus/uudelleenhiontareitti, vakaa tapahtumaväli ja hyväksytty laatutulos. Muovaustapahtuma tarkoittaa, että yksi muotti vangitsee aihion materiaalin ja valmistaa sen osat.
Hyvät osat/h = muovaustapahtumat/h × osat tapahtumaa kohden × hyväksytty osuus
Bruttosulatarve (kg/h) = muovaustapahtumat/h × aihion kokonaismassa tapahtumaa kohti (kg)
Hyväksytyn murto-osan on tultava sovitusta kokeesta tai rehellisestä kasvioletuksesta. Aihion bruttomassa sisältää materiaalin, joka tulee muovaustapahtumaan, ei vain valmiin pullon. Jos salama hiotaan uudelleen, sen käsittely ja uudelleenkäyttö vaikuttavat silti linjaan.
Vaihe 3: testaa pullonkaulat yhtenä rivinä
Vertaa bruttosulan kysyntää ehdotettuun suulakepuristimeen todellisen materiaalin alla. Vahvista sitten muotin jäähdytys, puhallusilma, osien poisto, trimmaus, vuototestaus, kuljetus, pakkaus ja hiomakoneen kapasiteetti. Alin kestävä vaihe määrittää linjalähdön.
Laajempi jatkuvan koneen lähtölogiikka, katso Kinggle'sjatkuva puhallusmuovauskoneen opas. Jos osan paino tai seinän jakautuminen muuttuu nopeuskokeiden aikana, käytäparison ohjelmointiopasja tarkista samat seinän sijainnit kaikissa olosuhteissa.
Mikä kokoonpano sopii tuotantosuunnitelmaan?
Yksittäinen asema on yleensä puhtaampi lista, kun…
- todennettu kysyntä sopii yhdelle muottiasemalle hyväksyttävällä käyttökatteella;
- tuote muuttuu usein tai tuotantojaksot ovat lyhyitä;
- yksi muottisarja on edullinen budjetti-, ylläpito- tai validointisyistä;
- osa, muotti tai poistotapa tekee vuorottelevasta asettelusta vähemmän käytännöllistä;
- tehdastila, nostopääsy tai loppupään automaatio on rajallinen;
- hanke on tulossa markkinoille, joilla kysyntää ei ole vielä todistettu.
Kaksoisasema ansaitsee täyden linjatutkimuksen, kun…
- vakaa toistuva kysyntä ylittää realistisen yhden aseman tehon;
- kaksi yhteensopivaa muottiasemaa voivat suorittaa toistettavan prosessin;
- ekstruuderi ja suutinpää voivat tuottaa vaaditun bruttosulatusnopeuden;
- jäähdytys jättää hyödyllistä aikaa vuorotellen muottitöihin;
- trimmaus, testaus ja materiaalinkäsittely voivat hyväksyä lisääntyneen virtauksen;
- ylimääräisellä muotilla, koneella ja apuohjelmalla on perusteltu liiketoimintaperuste.
Kumpikaan luettelo ei korvaa tuotekokeilua. Se estää yleisen hankintavirheen: toisen aseman käsittelemisen erillisenä lähtölisävarusteena. Se on järjestelmäpäätös, joka muuttaa työkaluja, ohjausta, käyttöönottoa ja osien kulkua tehtaan läpi.
Apuohjelmat ja loppupään laitteet voivat poistaa aseman edun
Kaksiasemainen linja voi lähettää enemmän lämpöä muotin jäähdytysjärjestelmään ja luoda muovaustapahtumia lähemmäksi toisiaan. Paineilman on säilytettävä paine ja annettava virtaus, kun linja sitä vaatii, ei vain tyhjäkäynnillä. Jäähdytysveden on päästävä molempiin muottipiireihin vakaissa olosuhteissa. Sähkönjakelun, hydraulisen jäähdytyksen ja kaappiympäristön tulee vastata lopullista rakennetta.
Älä laske laitospalveluita vertailutaulukosta. Joissakin nykyisissä Kinggle-verkkospesifikaatioissa käytetään epäjohdonmukaista yksikkötypografiaa, eivätkä keskimääräiset energialuvut kuvaa identtistä tuotetestiä. Pyydä tilatulle kokoonpanolle projektikohtainen hyödyllisyyslomake, sähköpiirustus ja yleinen järjestelypiirustus.
Tarkista jokainen prosessi muotin avaamisen jälkeen
- Voivatko nostolaitteet vastaanottaa osia vaihtoasemista?
- Voiko trimmaus käsitellä todellista salamaa ja kaulan/pohjan geometriaa?
- Voiko vuototesti tarkastaa jokaisen ontelon vaaditulla linjanopeudella?
- Voivatko kuljettimet estää törmäyksen, kasaantumisen ja osien muodonmuutoksia?
- Voivatko myllyn ja tehosekoittimen kahvan välähtää ilman, että se horjuttaa jauhatussuhdetta?
- Voivatko käyttäjät päästä molemmille asemille turvallisesti hyväksyttyjä tarkastus- ja vaihtotöitä varten?
Jos nopeampi juoksu aiheuttaa epävakaata seinämän paksuutta, välähdystä, jäähdytyssäröä tai toistuvia hälytyksiä, kytkeennaltaehkäisevän huollon kirjaaKingglen kanssaHMI-vianmääritysmenetelmäennen kuin piilotat fyysisen pullonkaulan reseptimuutoksilla.

Vertaa asennusten kokonaiskustannuksia, älä pelkästään koneen hintaa
Ostaja, joka etsii muovipullojen valmistuskoneen hintaa, voi saada kaksi tarjousta, jotka eivät ole vastaavia. Yksi voi sisältää toisen muottisarjan, irrotus- ja vuototestin; toinen voi näyttää vain perusmuovauskoneen. Alempi otsikkohinta voi siksi kuvailla vähemmän täydellistä tuotantosolua.
| Kustannuskerros | Yhden aseman kysymys | Kahden aseman kysymys |
|---|---|---|
| Koneen alusta | Mitkä suulakepuristimet, puristin, säätimet ja vakioapulaitteet sisältyvät? | Mitkä lisävaunut, puristin-, puhallus- ja ohjauslaitteet sisältyvät hintaan? |
| Muotit ja stanssauspää | Onko mukana yksi täydellinen muotti ja oikea muotin ulostulopaketti? | Onko mukana kaksi yhteensopivaa muottiasemaa ja ovatko päiden määrä ja poistoväli identtiset työkalusuunnitelman kanssa? |
| Tehdaspalvelut | Mitä teho-, ilma-, vesi- ja lattia-/kuormaustyötä tarvitaan? | Voivatko olemassa olevat palvelut tukea nopeampaa tapahtumasarjaa samanaikaisen tehtaan kysynnän yhteydessä? |
| Alavirran solu | Mitkä poisto-, trimmaus-, testaus-, kuljetus- ja hiontavaiheet ovat manuaalisia tai automaattisia? | Voiko jokainen loppuvaihe ottaa vastaan osia vaihtoasemista ilman kertymistä? |
| Vaihto ja validointi | Kuinka kauan yksi muotin ja reseptin vaihto kestää ostajan menettelyssä? | Miten kaksi asemaa kohdistetaan, kelpuutetaan ja palautetaan tuotteen vaihdon jälkeen? |
| Toimintariski | Mikä tuotos menetetään, jos yksimuottiasema pysähtyy? | Voidaanko jompikumpi asema eristää turvallisesti, ja mitä tapahtuu jaetulle ekstruusiosekvenssille? |
Hyödyllinen taloudellinen vertailu käyttää samaa hankerajaa molemmin puolin. Sisällytä muottikone, muotit, muottipää, apulaitteet, asennus, käyttöönotto, koulutus ja tehdasmuutokset. Arvioi sitten työvoima, apuohjelmat, suunniteltu huolto, vaihtohäviö, laadun menetys ja seisokkiaika ostajan omilla toimintaoletuksilla.
Kustannukset tavaraa kohti = vertailukauden kokonaiskustannukset ÷ samana ajanjaksona valmistetut hyväksytyt osat
Osoittajassa ja nimittäjässä on käytettävä samaa aikaikkunaa ja laajuutta. Älä sijoita kahden aseman isolukua yhden aseman kuivajakson lähdön yläpuolelle tai vertaa automatisoitua kaksoislinjaa yksittäiseen peruskoneeseen, joka ei sisällä trimmausta ja testausta. Jos kysyntä ei pysty käyttämään lisättyä tehoa, tyhjä kapasiteetti jää kuluksi. Jos kysyntä ylittää yhden aseman kapasiteetin, myös tuotantokatkokset ja ylityöt ovat kustannuksia.
Hinta on edelleen voimassa oleva ostorajoitus, mutta se kuuluu teknisen sopivuuden jälkeen. Pyydä Kinggleä tunnistamaan jokainen mukana tuleva komponentti ja jokainen ostajan toimittama tuote, jotta tarjousta voidaan verrata rivi riviltä.
Parempi tarjouspyyntö erottaa taatut ehdot luetteloviitteistä
Lähetä sama syöttölomake jokaiselle toimittajalle. Muussa tapauksessa kahdessa lainauksessa voi olla erilaisia olettamuksia ja ne silti vaikuttavat vertailukelpoisilta.
| RFQ-kenttä | Vaadittu syöttö | Miksi se muuttaa asemapäätöstä |
|---|---|---|
| Osa | Piirustus tai näyte, enimmäismitat, kaula/viimeistely, kahva, jakoviiva ja leikkausvaatimus | Määrittelee muottiinsopivuuden, liikkeen ja lopputyön |
| Materiaali | Tarkka hartsilaatu, väri, lisäaineet, uudelleenhionta/PCR-suunnitelma ja toimittajatiedot | Muuttaa sulatuskäyttäytymistä, kokonaismäärää ja jäähdytystä |
| Massa ja seinä | Valmis paino, bruttoparison/flash-arvio, kriittiset seinän sijainnit ja toleranssi | Muuttaa syklin tavoitteet sulavan kysynnän ja laadun todisteiksi |
| Kysyntä | Hyvät osat tunnissa, työvuoro, vuosi ja sesonkiaika; SKU/vaihtosuunnitelma | Näyttää, voidaanko toinen asema pitää tuottavasti ladattuina |
| Työkalu | Asemien lukumäärä, suuttimen ulostulot, ontelot, keskietäisyys, muottisarjat ja jäähdytysasettelu | Estää "kaksoisasemaa" piilottamasta erilaista pää- tai ontelo-oletusta |
| Laatu | Paino-, mitta-, seinä-, vuoto-, pudotus-, yläkuormitus- tai muut sovitut testit | Määrittää hyvän tehon liikenopeuden sijaan |
| Tehdas | Tehostandardi, ilma/vesiolosuhteet, lattia- ja kattorajat, nostopolku ja alavirran laitteet | Testaa, voidaanko koko kaksiasemainen solu asentaa ja tukea |
Tallenna nämä kohteet hyväksymiskokeen aikana
- Kone, muotti, suulakepää, hartsi ja reseptin identiteetti.
- Vakaa muovaustapahtumaväli jokaiselle asemalle – ei yksi nopein tapahtuma.
- Aihion bruttomassa, valmiin osan paino ja välähdysreitti.
- Hyväksytyt osat onkaloittain ja asemakohtaisesti sovitun testiikkunan yli.
- Kriittinen seinä, mitat ja toiminnalliset tulokset.
- Todelliset ilma-, vesi- ja sähköolosuhteet osoitetulla kuormalla.
- Hälytys-, pysäytys- ja manuaalisen toiminnan tallennus kokeen aikana.
Tämä tietue muuttaa "single versus double station" ostajan tuotteeseen perustuvaksi päätökseksi. Se tarjoaa myös käyttöönoton perustan tulevaa vianetsintää ja ennaltaehkäisevää huoltoa varten.
Usein kysytyt kysymykset
Kumpi on nopeampi: yksiasemainen vai kaksiasemainen puhallusmuovauskone?
Kaksiasemaisella koneella on suurempi tuottopotentiaali, koska kaksi muottiasemaa vuorottelevat jaetun suulakepuristusjärjestelmän ympärillä. Todellinen hyvä tuotanto riippuu edelleen sulatekapasiteetista, kappaleiden määrästä, jäähdytyksestä, osien poistosta, loppupään laitteista ja hyväksytystä laadusta.
Kaksinkertaistaako kaksiasemainen puhallusmuovauskone tuotanto?
Ei automaattisesti. Julkaistut kuivausjaksoluvut voivat näyttää kaksi vuorottelevaa asemaa, mutta myytävää tuotantoa voivat rajoittaa sulatteen kokonaistarve, jäähdytys, trimmaus, testaus, pysäytys tai hylkääminen. Tarkista kone todellisella tuotteella ja materiaalilla.
Onko kaksiasemainen kone sama kuin kaksipääkone?
Ei. Asemien lukumäärä kuvaa muotin ja puristimen asentoja. Päämäärä kuvaa, kuinka monta parionia puristetaan muovaustapahtumaa varten. Kone voi yhdistää kaksi asemaa yhdellä tai useammalla suuttimella.
Voivatko kaksi asemaa käyttää eri muotteja?
Älä oleta, että he voivat käyttää toisiinsa liittyviä tuotteita tehokkaasti. Asemilla on yhteiset ekstruusio- ja prosessiolosuhteet, joten tuotteen massan, aihion ajoituksen, jäähdytyksen ja jatkotyön tulee olla yhteensopivia. Varmista tarkka järjestely suunnittelun aikana.
Pitäisikö minun valita yksi vai kaksi asemaa 5 litran säiliöille?
Säilön tilavuus tunnistaa vain alustan. Valitse asemien lukumäärä vahvistetuista hyvien osien kysynnästä, tuotteen painosta, ajon pituudesta, muottien ja muottipään suunnitelmasta, käytettävissä olevista apuohjelmista, tehdasasettelusta ja loppupään kapasiteetista.
Kuinka puhallusmuovauskoneen teho tulisi laskea?
Käytä muovaustapahtumia tunnissa kerrottuna tapahtumakohtaisilla osilla ja hyväksytyllä murto-osalla. Tarkista tulos bruttosulatarvetta, jäähdytystä ja jokaista loppuvaihetta vastaan. Älä käytä kuivausjaksoa yksinään tuotantotulona.
Mitä tietoja tarvitaan yhden vs. kahden aseman tarjoukseen?
Ilmoita osan piirustus, materiaaliluokka, valmis ja kokonaismassa, seinä- ja laatuvaatimukset, hyvien osien tavoite, SKU-suunnitelma, muotti- ja onkalokonsepti, apuohjelmat, layout ja loppupään laitteet.