Tällä sivulla
Mikä on muovin puhallusmuovauskone?
Puhallusmuovaus on onttojen muoviosien valmistusprosessi. Kone sulattaa muovihartsin, muotoilee sen pehmeäksi ja käyttää paineilmaa tämän muodon puhaltamiseen muotin seiniä vasten; kun se jäähtyy, osa pitää muotin muodon. Neljä vaihetta määrittelee jokaisen koneen -kuumennus (pehmitys), muovaus (aihio tai esimuotti), puhallus ja jäähdytys— ja konetyyppien väliset erot johtuvat siitä, miten pehmeä muoto luodaan ennen kuin ilmaa syötetään.
Muovipuhallusmuovauskoneet valmistavat valtavan valikoiman arki- ja teollisuustuotteita: juomia ja lääkkeitäpullot, voiteluaineet ja kemikaalitjerry tölkit, teollinentynnyrit ja IBC-säiliöt, autojen polttoainesäiliöt ja ilmakanavat, tien esteet ja lukemattomat säiliöt. Materiaali riippuu osasta:LEMMIKKIkirkkaille juomapulloille,HDPEja HMW-HDPE tölkeille, tynnyreille ja säiliöille,PPkuumuutta kestäville ja ohutseinäisille pakkauksille ja PVC:lle tai teknisille hartseille, kuten PA, erikois- ja sulkusovelluksiin.
Muovipuhallusmuovauskoneiden tyypit
On olemassa kolme ydinprosessityyppiä sekä nopeasti kasvava voimansiirtokategoria, jonka ostajat punnitsevat nyt erikseen vuonna 2026.
Ekstruusiopuhallusmuovauskone (EBM)
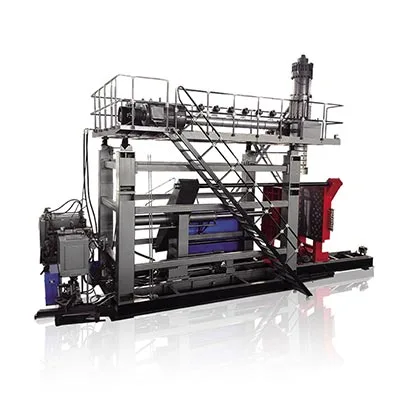
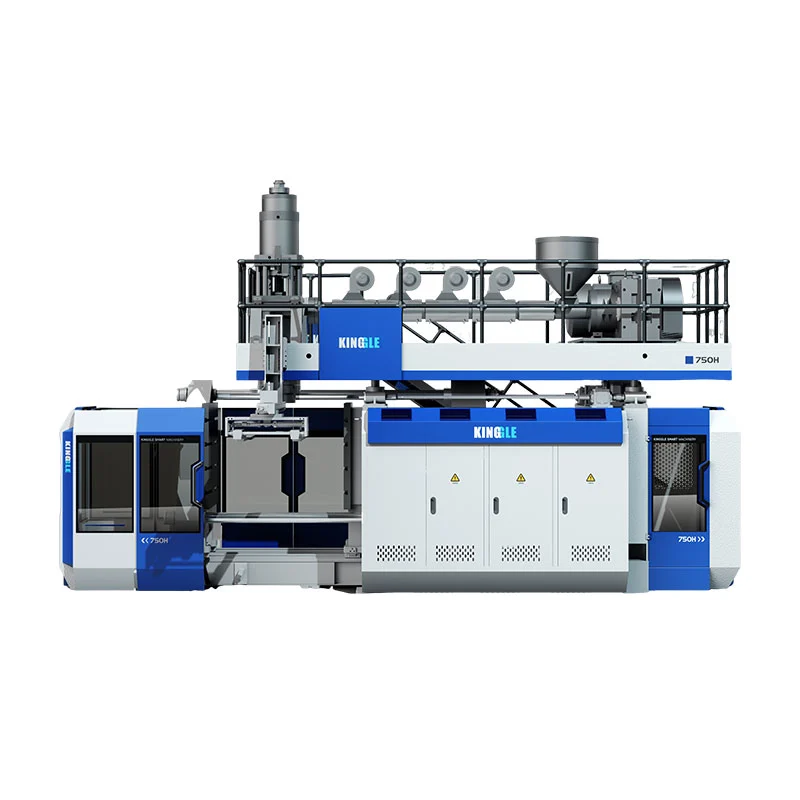
Miten se toimii:ekstruuderi sulattaa hartsin ja työntää sen suulakkeen pään läpi muodostaen riippuvan putken, parisonin; muotti sulkeutuu sen ympärille ja ilma puhaltaa sen onteloa vasten. Koska runko, kahva ja kaula muodostuvat yhdellä laukauksella, suulakepuristuspuhallusmuovaus on prosessi käsitellyille ja suurille osille.Edut:alhaiset työkalukustannukset, nopeat vaihdot ja laajin osakokovalikoima – 100 ml pulloista 220 litran tynnyreihin ja enemmän.Sovellukset:jerrytölkit, kemikaalitynnyrit, vesi- ja polttoainesäiliöt, työkalulaatikot, tien esteet, lelut. Se sopii luonnollisesti suurivolyymillisiin teollisuussäiliöihin ja prosessiin, johon olemme erikoistuneet; katso meidänjatkuvajaakkusuulakepuristuskoneet.
Ruiskupuhallusmuovauskone (IBM)
Miten se toimii:tarkka aihio ruiskupuristetaan ydintankoon ja siirretään sitten puhallusasemaan, jossa ilma täyttää sen. Koska kaula on ruiskuvalettu, IBM tarjoaa erinomaisen kaulan tarkkuuden ja sileän viimeistelyn. Se sopiipieniä, erittäin tarkkoja pulloja ja purkkeja— lääkepullot, kosmeettiset säiliöt — pieninä määrinä ja erittäin vähän romua. Se ei tuota käsiteltyjä säiliöitä eikä sovellu suuriin osiin.
Injection Stretch Blow Molding Machine (ISBM)
Miten se toimii:LEMMIKKI-aihio ruiskutetaan ja venytetään aksiaalisesti samalla kun sitä puhalletaan. Tämä biaksiaalinen suuntaus kohdistaa polymeerin ja muodostaa seinän, joka on kirkkaampi, vahvempi ja kevyempi tietyllä painolla. ISBM on standardiLEMMIKKI-vesi- ja virvoitusjuomapullot, jossa keveys ja läpinäkyvyys ovat ratkaisevia. Se on eri tuoteperhe kuin HDPE-teollisuusosat.
2026: Täyssähköiset ja servokäyttöiset puhallusmuovauskoneet
Prosessityypin lisäksi ostajat vuonna 2026 vertailevat yhä enemmänajotekniikkaa. Perinteisissä koneissa on kiinteätilavuuksinen hydrauliikka, joka toimii täydellä teholla kuormituksesta riippumatta.Täyssähköinenkoneet korvaavat hydrauliikan servomoottoreilla jaservokäyttöinen hydrauliikkakoneet käyttävät pääpumppua tarpeen mukaan – sekä vähentävät energiankulutusta että parantavat toistettavuutta. Täyssähköiset mallit ovat yleisiä pienissä, erittäin tarkoissa koneissa; suurille teollisuusosille, jotka tarvitsevat erittäin suurta puristusvoimaa, aservokäyttöinen hydrauliikkakone antaa tyypillisesti parhaan tasapainon energiansäästön ja vetoisuuden välillä. Koneissamme käytetään taajuusmuutosohjauksella varustettua servo-pääpumppua juuri tästä syystä.
Taulukko 1 · Koneen tyyppi vs. materiaali, kapasiteetti, sovellus ja 2026 etu
| Tyyppi | Materiaalit | Tyypillinen kapasiteetti | Parhaat sovellukset | 2026 etu |
|---|---|---|---|---|
| Ekstruusio (EBM) | HDPE, HMW-HDPE, PP, PVC, PA | 100 ml – 2000 l | Jerry-tölkit, rummut, tankit, autonosat | Monikerroksiset päät käyttävät PCR- / uudelleenhiontakerroksia |
| Injektio (IBM) | PE, PP, PS | ≤ ~0,5 l | Pharma- ja kosmetiikkapullot | Erittäin vähän romua, tarkat kaulat |
| Injektiovenytys (ISBM) | LEMMIKKI | 0,2-10 litraa | Vesi- ja virvoitusjuomapullot | Kevyt, selkeä |
| Servo/täyssähkö | Mikä tahansa (ajotekniikka) | Vaihtelee | Energiakriittiset, suuren volyymin linjat | Suurin energiatehokkuusvipu |
Avainkomponentit ja niiden vaikutus tuotantoon
Kaksi konetta voivat jakaa yhteisen kapasiteetin, mutta silti toimia hyvin eri tavalla, koska laatu ja tulos elävät komponenteissa. Halvempi kone, jossa on heikko seinäsäätö, osoittautuu yleensä kalliimmaksi - sen jokaiseen osaan tuhlaama hartsi ylittää hintaeron kuukausissa.
- Ruuvi / pehmitinyksikkö.Sulata ja mittaa hartsin. Ruuvin halkaisija (tyypillisesti 50–100 mm) ja L/D-suhde (24–25) määräävät sulatteen homogeenisuuden ja suorituskyvyn; epävakaa sulate näkyy epäjohdonmukaisina osina myötävirtaan.
- Kuolinpää ja seurakunnan hallinta.Muodostaa aihion ja profiloi sen seinän sen pituudella. Korkearesoluutioinen seinän paksuuden säädin (esimerkiksi 100 pisteen MOOG-järjestelmä) on suurin yksittäinen vipu sekä hartsikustannusten että osien lujuuden suhteen.
- Kiinnitysyksikkö.Sulkee ja pitää muotin sisäistä puhalluspainetta vastaan. Synkroninen kiristys suorapainelukolla pitää levyt yhdensuuntaisina; liian pieni tonnimäärä tuottaa välähdyksiä ja heikkoja osia.
- Jäähdytysjärjestelmä.Kiinnittää osan muottia vasten. Jäähdytys on yleensä syklin pisin vaihe, joten jäähdytyssuunnittelu - ei ekstruuderi - asettaa todellisen tehon ja ohjaa vääntymistä.
- Ohjausjärjestelmä ja automaatio.Ajaa ja automatisoi linjaa. Luotettava PLC/HMI (Mitsubishi, Weinview) sekä robotin irrotus ja välähdys suojaavat tasaisuutta ja OEE:tä miehittämättömissä ajoissa.
Taulukko 2 · Komponentti vs. toiminto, laatumittari ja mitä kysyä ostettaessa
| Komponentti | Toiminto | Vaikuttaa laatumittariin | Kysy toimittajalta |
|---|---|---|---|
| Ruuvi / plastisointi | Sulata ja mittaa hartsi | Sulan homogeenisuus, ulostulo | Ruuvin halkaisija, L/D, HDPE kg/h? |
| Kuolinpää/parison control | Muoto ja profiili seurakunta | Seinän paksuuden tasaisuus, hartsin käyttö | Kuinka monta seinän paksuuspistettä? |
| Kiinnitysyksikkö | Sulje ja pidä muotti kiinni | Flash, osan eheys | Puristusvoima ja lukitustyyppi? |
| Jäähdytysjärjestelmä | Aseta osa | Kiertoaika, vääntyminen | Jäähdytyssuunnittelu ja vesiominaisuudet? |
| Ohjaus/automaatio | Suorita ja automatisoi | Johdonmukaisuus, OEE | PLC/HMI-merkki, robottipoisto? |
2026 puhallusmuovauksen trendit
PCR:n ja kierrätyshartsin yhteensopivuus
Brändi- ja sääntelytavoitteet lisäävät kierrätettyä sisältöä (PCR) kaikkialla pakkauksissa. Vaihtelevan, joskus saastuneen kierrätyssulan käyttö vaatii tiukempaa pintakäsittelyä ja lämpötilan hallintaa ja useinmonikerroksinen suutinpääjoten uusinta- tai PCR-ydin voidaan asettaa neitseellisten skinien väliin. Koneet, joissa on tarkka seinämän paksuuden säätö ja vakaat lämpötilavyöhykkeet, käsittelevät kierrätettyä hartsia paljon anteeksiantavammin.
AI ja älykäs valvonta
Linja on tulossa instrumentoidummaksi.OEE kojelaudat, ennakoiva huolto, etädiagnostiikka ja automaattinen parametrien säätö ovat siirtymässä premium-vaihtoehdoista odotuksiin. Jopa perushälytinjärjestelmä, jonka avulla toimittaja diagnosoi viat etänä, voi muuttaa usean päivän seisokin saman päivän korjaukseksi – mikä 24/7-linjalla on arvokkaampaa kuin vaatimaton koneen hintaero.
Energiatehokkuus
Energia on toistuva kustannus, joka kestää koko koneen käyttöiän, joten se ohjaa yhä enemmän ostopäätöksiä. Päävivut ovat aservo pääpumppu, optimoitu paineilman käyttö (ilma on yksi laitoksen kalleimmista apuvälineistä) ja tehokas jäähdytys. Koska energia on todellinen osa pullokohtaista hintaa, tehokas taajuusmuuttaja maksaa itsensä takaisin nopeammin kuin mikään muu päivitys suurivolyymeille.
Taulukko 3 · Vuoden 2026 trendi vs. tehdasvaikutus, ostopiste ja ROI
| Trendi | Vaikutus tehtaaseen | Ostopiste | ROI-arvo |
|---|---|---|---|
| PCR / kierrätetty hartsi | On käytettävä vaihtelevaa, kontaminoitunutta sulatetta | Monikerroksinen pää + vahva seinäohjain | Täyttää tuotemerkin/säädösten kierrätystavoitteet |
| AI / älykäs valvonta | Vähemmän seisokkeja, nopeampi asennus | OEE kojelauta, etädiagnostiikka, hälytysjärjestelmä | Korkeampi käyttöaika, vähemmän romua |
| Energiatehokkuus | Jatkuva energia = jatkuvat kustannukset | Servopumppu, optimoitu ilma, tehokas jäähdytys | Pienemmät osakustannukset, nopeampi takaisinmaksu |
Kuinka valita oikea muovipuhallusmuovauskone
Luotettavin tapa määrittää kone on työskennellä osasta ulospäin ja arvioida omistamisen kokonaiskustannuksia tarran hinnan sijaan:
- Määrittele ensin tuote.Suurin koko riippumatta siitä, onko siinä kahva, hartsi, seinän tiedot ja mikä tahansa sertifikaatti (pudotustesti, UN).
- Määritä sitten lähtö.Muunna kuivajakso todelliseksi tehoksi ja päivittäiseksi tilavuudeksi ennen kuin valitset yhden vs. kahden aseman tai akun.
- Yhdistä koneen tyyppi.Käsitelty/suuri → suulakepuristus; pieni tarkka → injektio; kirkas PET → joustaa.
- Punnitse energia ja automaatio.Servokäyttö ja robotin ulosotto nostavat hintaa, mutta alentavat käyttökustannuksia.
- Tarkista huolto, varaosat, asennus ja koulutus.Kone on vuosikymmenen mittainen suhde; tuki päättää käyttöajan.
- Tuomari TCO:sta, ei hinnasta.Hartsi, energia, romu ja seisokit pienentävät kahden koneen välistä hintaeroa niiden käyttöiän aikana.
Taulukko 4 · Ostajan tarkistuslista
| Kriteeri | Mitä vahvistaa |
|---|---|
| Kapasiteetti | Suurin osamäärä + realistinen päivittäinen tuotanto |
| Energiaa | Servokäyttö, asennettu kW, ilman ja veden käyttö |
| Materiaalien yhteensopivuus | HDPE / PP / PVC / PA / PCR sisältö |
| Vaihtonopeus | Muotin vaihtoaika, yksi vs |
| Myynnin jälkeinen tuki | Takuu, asennus, koulutus, varaosat |
| Turvallisuus ja vaatimustenmukaisuus | Valoverho, CE, pudotustesti / UN tarvittaessa |



Asennus, johdotus ja käyttöönotto
Puhallusmuovauslinja on apuohjelmia vaativa asennus, ja useimmat käynnistysviiveet johtuvat työpaikan valmiudesta eikä itse koneesta. Varmista olennaiset asiat ennen koneen saapumista:
- Apuohjelmat.Oikea virransyöttö ja johdotus, puhdas paineilma vaaditulla paineella, jäähdytysveden virtaus ja paine sekä hydrauliliitännät tarvittaessa.
- Sivusto ja säätiö.Tasainen, kuormitettu lattia koneen painolle sekä vapaata tilaa levyn, suulakepuristimen ja ulosottoa varten käyttöä ja huoltoa varten.
- Käyttöönottojärjestys.Käynnistä öljypumppu, kuumenna kone lämpötilaan (jotka sallivat useita tunteja jäähdytysveden ollessa päällä), käynnistä suulakepuristus ja seinän paksuuden säädin ja suorita sitten manuaalisia jaksoja ennen kuin vaihdat automaattiseen käyttöön.
- Hyväksyminen (koekäyttö).Tarkista kuivausjakson teho, seinän paksuuden tasaisuus, osan paino ja viimeistely sekä turvatoiminnot ennen uloskirjautumista.
Insinöörimme matkustavat tehtaallesi asentamaan, ottamaan käyttöön ja kouluttamaan käyttäjiä, joten linja saavuttaa vakaan tuotannon nopeammin kuin itseasennus.
Yleisiä ongelmia ja vianetsintä
Useimmat puhallusmuovausvirheet juontavat juurensa neljään vipuun - seinän paksuusprofiili, sulamislämpötila, puristusvoima ja jäähdytys. Tässä taulukossa on kartoitettu viat, joista ostajat kysyvät eniten, tavanomaisiin syihin ja korjauksiin.
Taulukko 5 · Vika vs todennäköinen syy ja korjaus
| Vika | Todennäköinen syy | Ensimmäinen korjaus kokeiltavaksi |
|---|---|---|
| Vuoto | Heikko puristus / ohut seinä hitsauksessa | Säädä seinäprofiili ja puristus, puhalluksen ajoitus |
| Epätasainen seinämän paksuus | Parison-profiili pois päältä / kuoppi ei keskitetty | Profiloi parison uudelleen, keskitä muotin pää |
| Epävakaa seurakunta | Sulamislämpötila / varastointiisku | Tarkista lämpötilavyöhykkeet ja varastointiisku |
| Sumu / valkaisu | Sulamislämpötila tai jäähdytys liian aggressiivista | Säädä sulamislämpötilaa ja jäähdytysnopeutta |
| Keinu pohja | Pohjajäähdytys / puhalluspaine | Säädä pohjan jäähdytys ja puhalluspaine |
| Ylimääräinen salama | Riittämätön puristin / kulunut muotti | Tarkista puristusvoima, tarkasta muotti |
| Vääntyminen / muodonmuutos | Riittämätön jäähdytys | Pidennä jäähdytysaikaa, laske veden lämpötilaa |
Kun tuotos laskee laadun sijaan, syynä on useammin varastointi tai jäähdytys kuin suulakepuristimessa – se on ensimmäinen paikka, johon kannattaa katsoa. Jatkuva romu ja suunnittelemattomat pysähdykset ovat myös OEE:n suurin piilotettu jarrutus, minkä vuoksi vakaa seinäohjaus ja luotettava automaatio maksavat takaisin huomattavasti yleiskustannukset.
Markkinanäkymät 2026-2030
Kysyntä on tasaista ja laaja-alaista. Grand View Researchin mukaan muovin puhallusmuovauskoneiden globaalit markkinat olivat noin3,2 miljardia dollaria vuonna 2024, ja sen ennustetaan nousevan noin 4,0 miljardiin dollariin vuoteen 2030 mennessä, mikä on noin 4,2 prosentin CAGR. Kasvua vauhdittavat pakkaukset, autojen komponentit, teollisuussäiliöt ja terveydenhuoltoAasian ja Tyynenmeren alueen suurin alue noin 39 prosentilla markkinoista. Ekstruusio on edelleen suurin prosessisegmentti teollisuuden onttojen osien osalta, kun taas PET-venytyspuhallusmuovaus johtaa juomapakkauksiin.
Ostajille käytännön signaali on, että kyseessä on modernisointimarkkina, ei nousukausi: kasvu keskittyy sinne, missä koneet lisäävät tehokkuutta, kierrätyssisältökykyä ja automaatiota. Siksi vuoden 2026 ostopäätös koskee vähemmän perustietoja vaan enemmän energiatehokkuutta, PCR-yhteensopivuutta, käytettävyyttä ja kokonaiskustannuksia.
Pyydä muovipuhalluskoneen tarjous
Kerro meille tuotteesi, kokosi, hartsisi ja päivittäinen tuotantosi – suosittelemme oikeaa tyyppiä ja kokoonpanoa todellisilla teknisillä tiedoilla ja sykliluvuilla.
Pyydä tarjous Chat WhatsAppissaUsein kysytyt kysymykset
Mikä on muovin puhallusmuovauskone?
Se valmistaa onttoja muovituotteita kuumentamalla hartsia, muotoilemalla siitä pehmeää muotoa, täyttämällä sen paineilmalla muotin sisällä ja jäähdyttämällä sitä – valmistamalla pulloja, jerrytölkkejä, tynnyreitä, säiliöitä ja säiliöitä. Päätyypit ovat suulakepuristus, ruiskupuristus ja ruiskuvenytyspuhallusmuovaus.
Mitkä ovat puhallusmuovauskoneiden päätyypit?
Ekstruusio (EBM) käsitellyille ja suurille HDPE-osille, injektio (IBM) pienille tarkalle pullolle ja injektiovenytys (ISBM) kirkkaille PET-pulloille. Koneita kuvataan myös jatkuvatoimisiksi, akkukäyttöisiksi, monikerroksisiksi ja servo/täyssähköisiksi.
Mitä materiaaleja voidaan käyttää?
HDPE ja HMW-HDPE, PP, PVC ja PA ekstruusiokoneissa; PET ruiskuvenytyskoneissa. HDPE on vakiona tölkeissä, tynnyreissä ja säiliöissä; PET kirkkaille pulloille.
Kuinka paljon muovin puhallusmuovauskone maksaa?
Kustannuksiin vaikuttavat osan koko ja puristusvoima, suutinpäiden lukumäärä, yksi- ja monikerroksiset seinät sekä automaatio. Pienet yksiasemaiset koneet ovat edullisimpia; suuret akkurumpulinjat maksavat paljon enemmän. Kokonaisomistuskustannukset – energia, romu ja huolto – ovat yleensä tärkeämpiä kuin tarran hinta.
Mitä eroa on suulakepuristuksen ja ruiskupuhallusmuovauksen välillä?
Ekstruusio puristaa onton aihion ja puhaltaa sitä, jolloin saadaan käsiteltyjä ja suuria osia. Ruiskuvalumuotti ensin tarkan esimuotin ja sitten puhaltaa sen – ihanteellinen pienille, tarkille pulloille, mutta ei kahveille tai suurille osille.
Kuinka valitsen oikean konekoon?
Aloita suurimmasta osamäärästäsi ja päivittäisestä tuotannostasi. Tarkista todellinen kapasiteetti kertomalla kuivajakson teho hyötysuhdekertoimella 0,75–0,85 ja käyttötunteillasi. Valitse sitten yksi vs. kaksinkertainen asema tai akku suurille osille.
Miten vähennän vikoja ja romua?
Useimmat viat johtuvat seinämän paksuusprofiilista, sulamislämpötilasta, puristusvoimasta tai jäähdytyksestä. Tarkka seinämän paksuuden säätö, oikea puristin vetoisuus ja riittävä jäähdytys poistavat suurimman osan vuoto-, välähdys-, epätasaisten seinämien ja vääntymisongelmista.
Ovatko täysin sähköiset puhallusmuovauskoneet sen arvoisia vuonna 2026?
Täyssähköiset ja servokäyttöiset koneet vähentävät energiankulutusta ja parantavat toistettavuutta, joten ne maksavat takaisin nopeimmin suuritehoisilla, energiaintensiivisillä linjoilla. Suurille teollisuusosille servokäyttöinen hydraulikone tarjoaa usein parhaan tasapainon energiansäästön ja suuren puristusvoiman välillä.
Johtopäätös
Muovipuhallusmuovauskoneen valinta on sekvenssi, ei yksittäinen spesifikaatio: määritä osa, kokoa ulostulo, sovita prosessityyppi ja punnita sitten energia, automaatio ja tuki. Suulakepuristus kattaa useimmat teollisuussäiliöt, ruiskutus sopii pieniin, tarkkoihin pulloihin, ja stretch-puhallusmuovaus omistaa PET-juomat – servo- ja täyssähköisillä käytöillä on nyt kaikki kolme energiaa. Vuonna 2026 päätökset, jotka erottavat hyvän ostoksen kalliista, ovatenergiatehokkuus, PCR-yhteensopivuus, automaatio, OEE ja kokonaiskustannukset— todellisen palvelun tuella. Tee ne oikein ja kone ansaitsee kestonsa vuosikymmenen ajan.