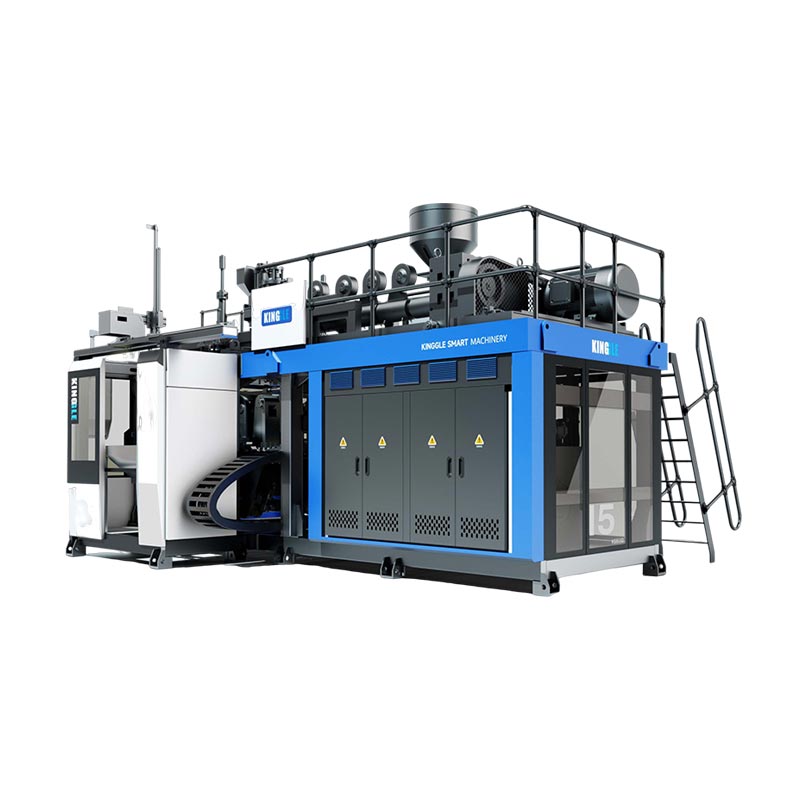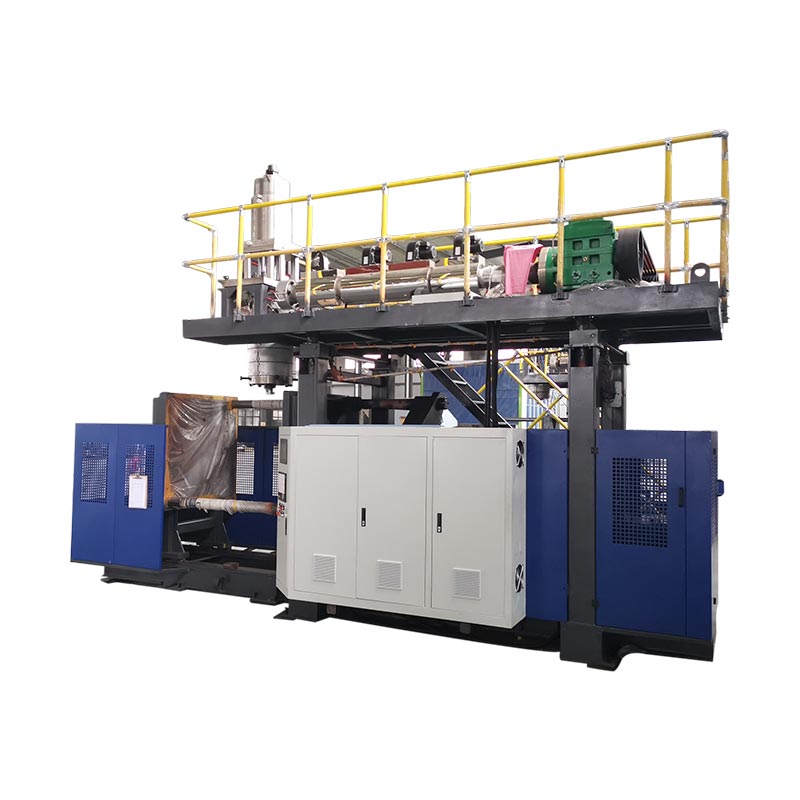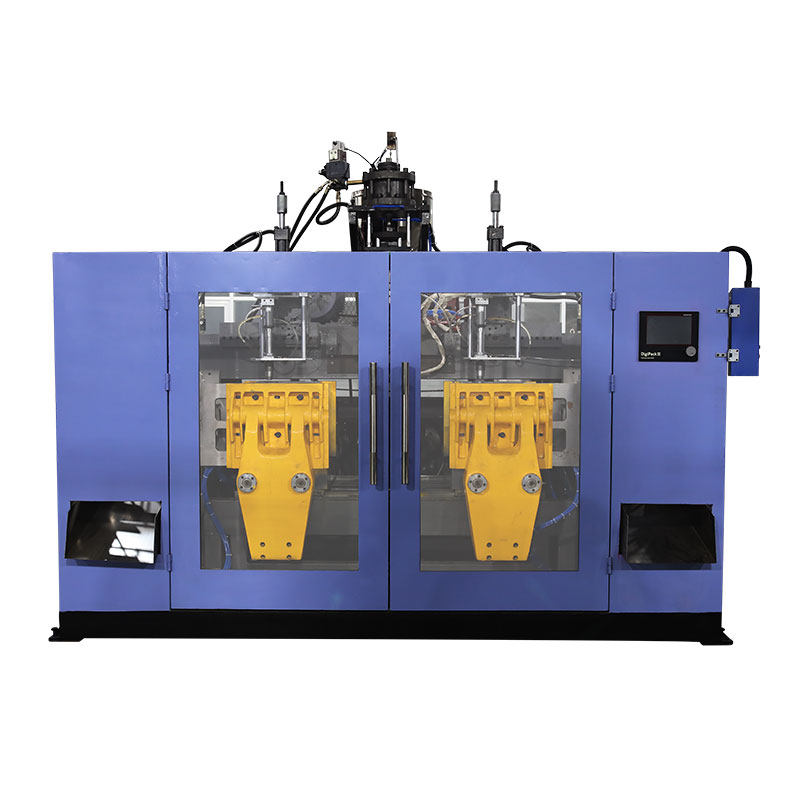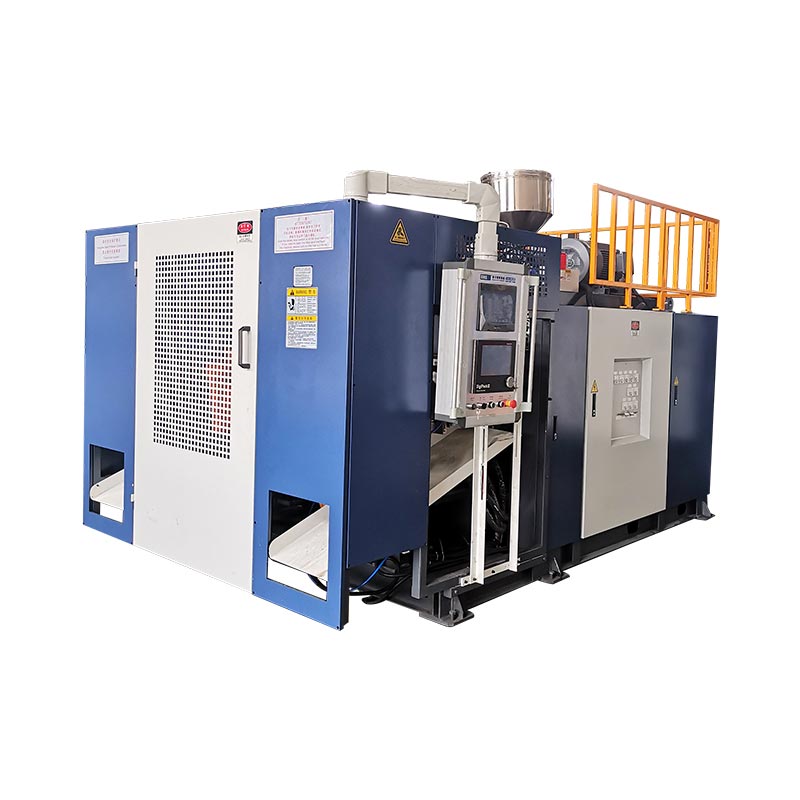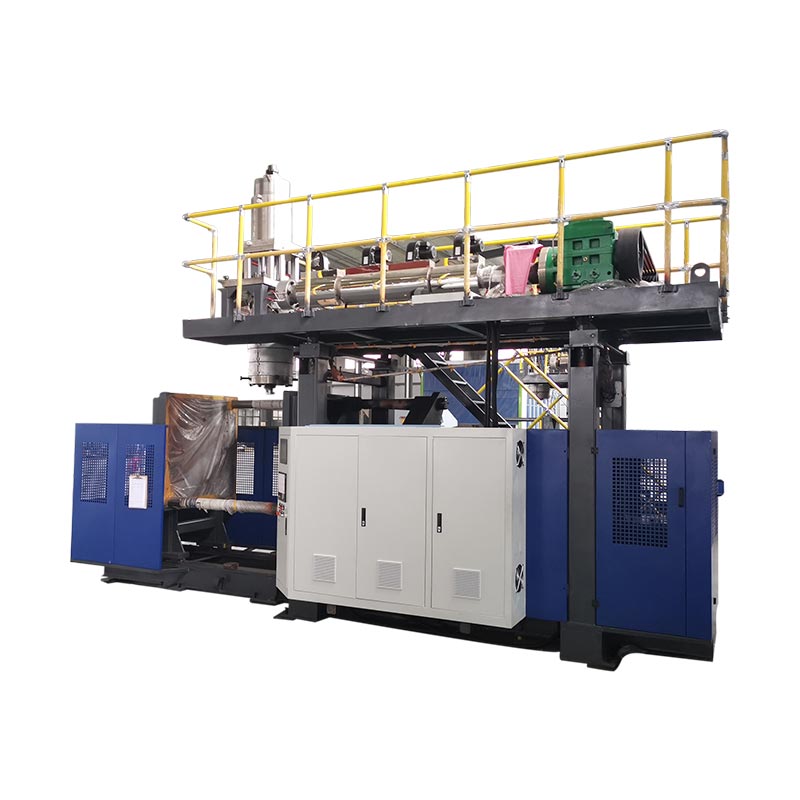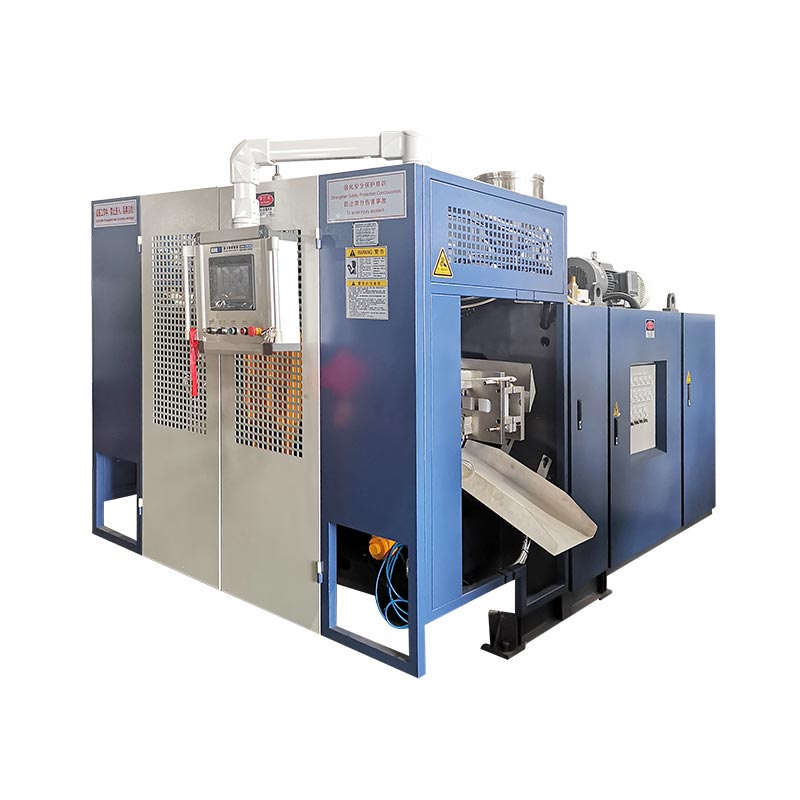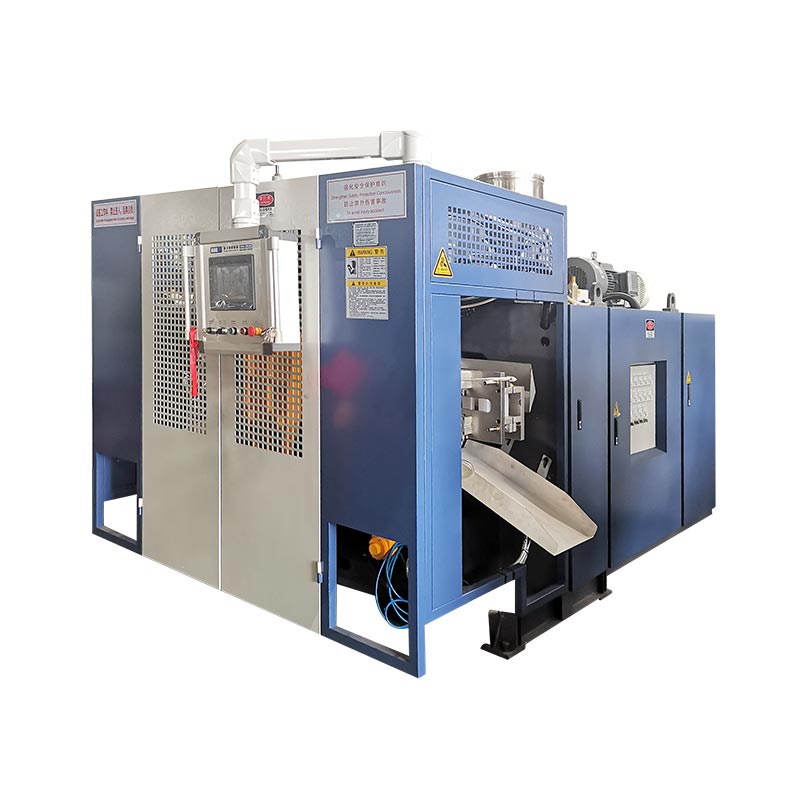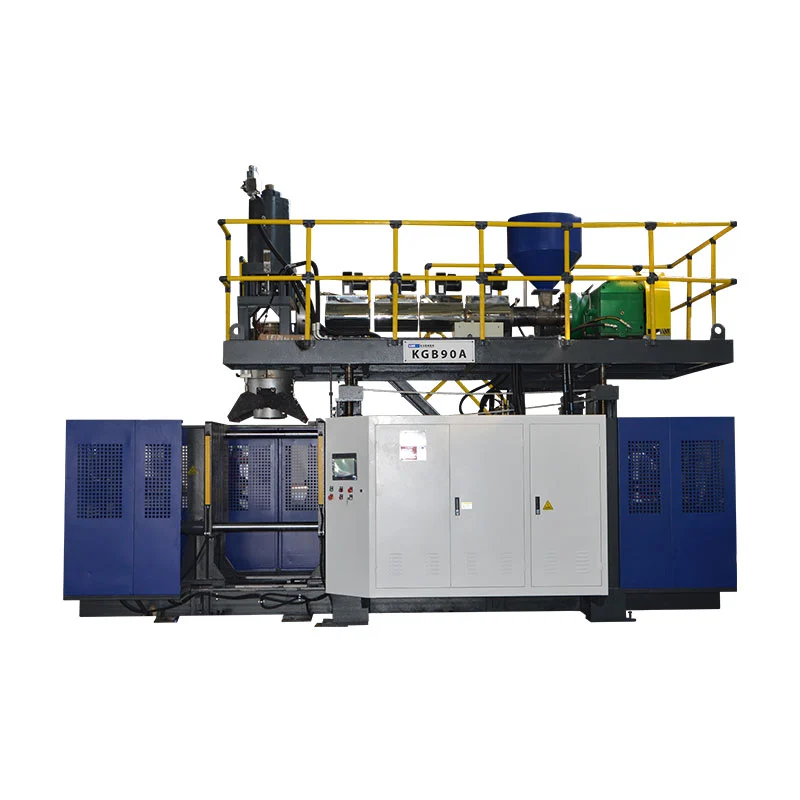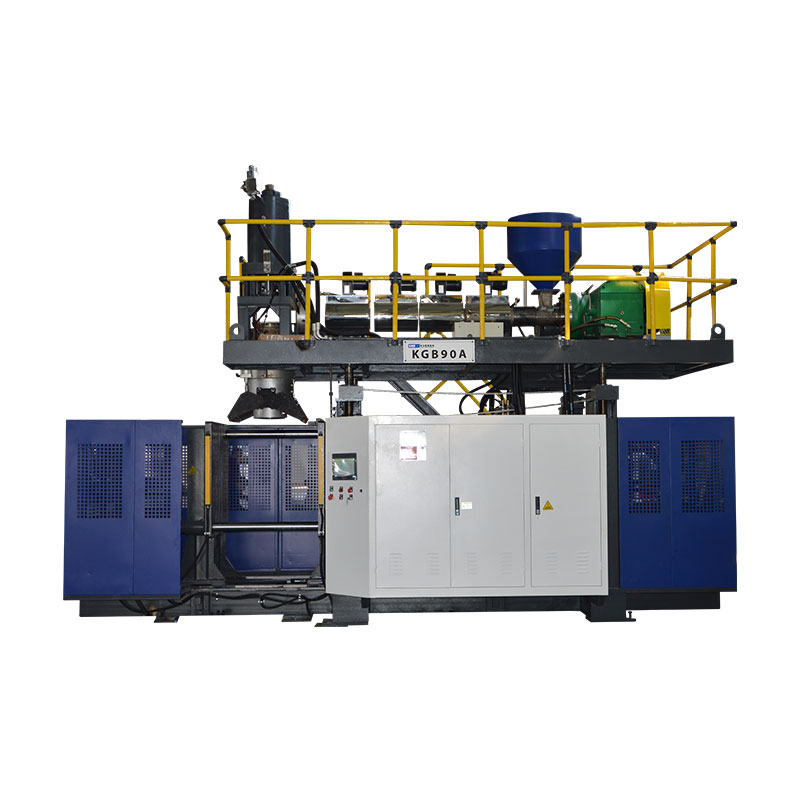
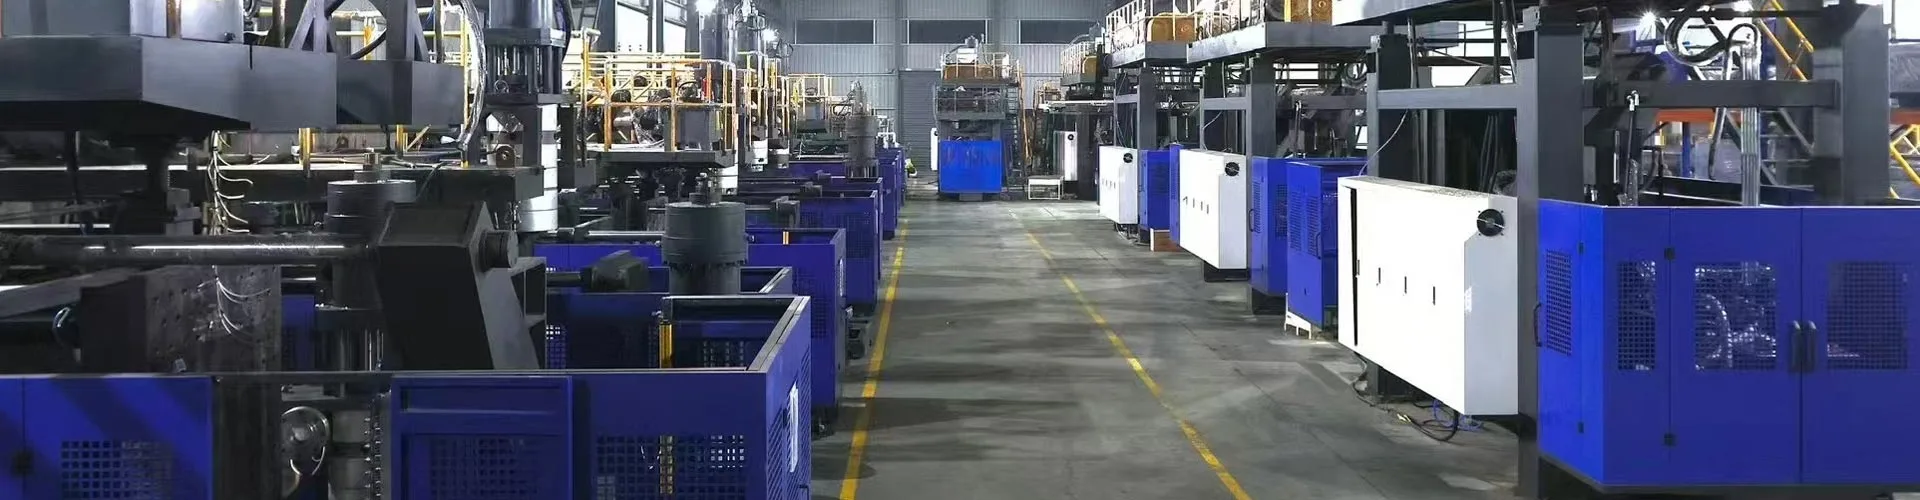
A jatkuva puhallusmuovauskonesuulakepuristaa nonstop aihion samalla kun muottiasemat siirtyvät sisään tarttumaan ja täyttämään sen. Ekstruuderi ei pysähdy koskaan, mikä tekee tästä nopeimman reitin HDPE- ja PP-säiliöille, joiden tilavuus on noin 0,5-30 litraa. Kolme muuttujaa määrittävät tuotosi: asemamäärä, suutinpään ontelot ja sykliaika. Kolme muuta määrää hintasi: energia per osa, huolto ja romu. Tämä opas kattaa molemmat puolet ja sisältää todellisia teknisiä tietoja omista koneistamme.
Jatkuva ekstruusio kattaa suurimman osan päivässä käsittelemistäsi muovisäiliöistä. Pesuainepullot, moottoriöljykannut, jerrytölkit, maatalouskemikaalipakkaukset – melkein kaikki tulevat irti tällaisista koneista.
Yksi selvennys ennen yksityiskohtia. Kirkkaat PET-vesipullot tulevat eri prosessista, ruiskuvaletusta puhallusmuovauksesta, eri koneilla. Tämä opas kattaa jatkuvan ekstruusiopuhallusmuovauksen HDPE:lle, PP:lle, PVC:lle ja PA:lle. Jos tuotteesi on PET-juomapullo, varusteet meilläjatkuva konevalikoimaei selviä.
Konekokoonpanot: kuinka muotit kohtaavat aihion
Jokainen jatkuva kone ratkaisee saman ongelman. Aihio virtaa pysähtymättä, joten muotin täytyy tulla siihen, sulkeutua, puhaltaa ja tyhjentyä ennen seuraavaa laukausta. Se, miten kone sen tekee, määrittää kokoonpanon.
Muotinsiirtokoneetsukkula muotti vaakasuoraan parisonia kohti. Rakenne on yksinkertainen, todistettu ja kustannustehokas. Se kattaa 2-15 litran astiat.
Kaarevavartiset koneetheiluta muottia kaaren läpi, mikä lyhentää matkaa ja nopeuttaa sykliä. Niissä on myös koekstruusiopäät 1–6 kerrokselle. Tämä on luokka suuritehoisille ja kerroksellisille pulloille.
Sitten tulee asemaluku.Yksi asema (L)toimii yhtä muottisarjaa.Kaksoisasema (D)käyttää kahta muottisarjaa irti yhdestä suulakepuristimesta, joten toinen puoli puhaltaa ja toinen työntyy ulos.
| Kokoonpano | Konttivalikoima | Parasta varten | Kompromissi |
|---|---|---|---|
| Muottisiirto, yksiasema | 2-15 l | Pienet määrät, tiheät tuotevaihdot | Pienin teho konetta kohti |
| Muottisiirto, kaksoisasema | 2-15 l | Suuret määrät yhdellä tuoteperheellä | Korkeammat kustannukset; tarvitsee jatkuvaa kysyntää |
| Kaareva käsivarsi, yksi asema | 5-30L | Nopeus, kerroksiset seinät, isommat jerrytölkit | Korkeampi energianotto |
| Kaareva käsivarsi, kaksoisasema | 5-30L | Suurin teho, monikerroksinen äänenvoimakkuudella | Korkein pääoma ja lattiapinta-ala |
Kasvin istuvuus, tarkistettu aikaisin:Varmista neljä asiaa ennen sitoutumista: lattiatila koneen jalanjäljen mukaan, katon korkeus suutinpäälle ja suppilokuormaajalle, kolmivaiheinen virta kytketylle kuormalle ja jäähdytetyn veden kapasiteetti. Koneen paino vaihtelee 2,5 tonnista 2 litran yksittäisasemalla 28,5 tonniin 30 litran kaarevavartisella kaksoisasemalla, joten tarkista myös lattiakuormasi.
Yhdysvaltalaisten ostajien tulisi lisätä vielä yksi varhainen tarkistus. Elintarvikkeiden, juomien tai lääkkeiden kanssa kosketuksiin tarkoitetut säiliöt tuovat FDA:n materiaalivaatimukset, jotka muokkaavat hartsia ja mahdollisia uudelleen jauhamiskäytäntöjä. Kierrätettyä sisältöä koskevat säännöt vaihtelevat myös tilan mukaan ja muuttuvat usein, joten varmista tuoteluokkasi nykyinen vaatimus ennen kuin lukitset hartsimääritykset.
Tuotantoteho: teknisten tietojen muuttaminen pulloksi tunnissa
Jokaisessa luettelossa on tulostenumero. Lue se oikein, tai lupaat liikaa toimituksen yhteydessä.
Nuo luvut osoittavatkuiva sykli— kone käy tyhjänä täydellä nopeudella, ei muovia, ei jäähdytystä. Käytä niitä vertaillaksesi koneita reilusti. Älä koskaan käytä niitä tuotantoennusteena.
Tässä ovat todelliset kuivajakson luvut jatkuvassa valikoimassamme niitä ohjaavilla teknisillä ominaisuuksilla.
| Malli | Max kontti | Kuiva sykli | Kiinnitys | Ruuvi | HDPE-kapasiteetti | Keskim. energiaa |
|---|---|---|---|---|---|---|
| KGB2L | 2 litraa | 600 kpl/tunti | 40 kN | 50 mm, P/D 25 | 30 kg/tunti | 12-18 kW |
| KGB2D | 2 litraa | 600 × 2 | 40 kN | 60 mm, P/D 25 | 55 kg/tunti | 12-18 kW |
| KGB5L | 5 litraa | 500 kpl/tunti | 65 kN | 60 mm, P/D 25 | 55 kg/tunti | 16-25 kW |
| KGB5D | 5 litraa | 500 × 2 | 65 kN | 70 mm, P/D 25 | 80 kg/tunti | 16-25 kW |
| KGB15L | 15L | 450 kpl/tunti | 165 kN | 75 mm, P/D 25 | 100 kg/h | 25-34 kW |
| KGB15D | 15L | 450 × 2 | 165 kN | 90 mm, P/D 25 | 120 kg/h | 25-34 kW |
| KGH15L | 15L | 500 kpl/tunti | 200 kN | 80 mm, P/D 25 | 150 kg/tunti | 40-50 kW |
| KGH15D | 15L | 500 × 2 | 200 kN | 90 mm, P/D 25 | 180 kg/h | 40-50 kW |
| KGH30L | 30L | 450 kpl/tunti | 300 kN | 90 mm, P/D 25 | 180 kg/h | 70-80 kW |
| KGH30D | 30L | 450 × 2 | 300 kN | 100 mm, P/D 25 | 300 kg/h | 70-80 kW |
Nyt matematiikka, joka muuttaa nämä luvut tuotantosuunnitelmaksi.
Kaksi sääntöä tekevät siitä rehellisen. Paksummat seinät jäähtyvät hitaammin, joten raskaat osat heikkenevät kovemmin kuin kevyet. Ja vaihdot syövät tunteja, jotka eivät koskaan näy syklin aikaluvussa.
Mittaa oma tehosi asennuksen jälkeen. Käytä konetta tyhjänä vahvistaaksesi kuivausjakso, suorita sitten täysi tuotantovuoro ja jaa hyvät osat tunneilla. Tästä suhteesta tulee suunnittelutekijäsi, ja se pysyy vakaana, kun prosessi ratkeaa.
Sovita linja, ei vain kone:mittaa puhallusmuovaustulos täyttölinjaa vasten, ei erikseen. Kone, joka ohittaa täyteaineesi, kerää varastoa ja lattian sotkua. Kerro suunnitellut kappaleet per tunti työvuorotunneilla, jaa pulloilla per laatikko ja vertaa tämä luku loppupään kotelon ja kuormalavojen suorituskykyyn ennen ostamista.
Materiaalit ja osasuunnittelu
Jatkuva ekstruusio kulkee PE, PP, PVC ja PA. HDPE kantaa useimpia pulloja ja jerrypurkkeja, ja sen anteeksiantava käsittelyikkuna selittää, miksi se hallitsee luokkaa.
Ruuvi tekee todellisen työn. Sen halkaisija ja pituus-halkaisijasuhde määrittävät, kuinka paljon hartsia kone sulaa tunnissa, ja se rajoittaa tuotannon ennen kuin mikään muu tekee. Koneissamme on 50–100 mm:n ruuvit L/D 25:ssä, 3–5 lämmitysvyöhykettä piipussa ja 3×5–3×8 lämmitysaluetta muottipäässä.
| Materiaali | Tyypillisiä tuotteita | Mitä katsoa |
|---|---|---|
| HDPE | Pesuainepullot, jerrytölkit, moottoriöljykannut, meijerituotteet | Anteeksiantavampi. Yhdistä sulamisindeksi osan painoon – pienempi MFI suurempia osia varten |
| PP | Kuumatäyttö ja korkeammissa lämpötiloissa pakattava | Kapeampi käsittelyikkuna; jäähtyy hitaammin, joten syklit pitenevät |
| PVC | Kirkkaat pullot, erikoiskemikaalipakkaukset | Lämmölle herkkä. Hajoaa, jos se istuu kuumana; tyhjennä ennen pysäyttämistä |
| Jauha seokset uudelleen | Kustannusten aleneminen useimmissa tuotteissa | Sekoita kontrolloidussa suhteessa; kontaminoitunut jälkijauhe kuljettaa pilkkuja sulatteeseen |
Osasuunnittelu asettaa rajoituksia, joita kone ei voi ylittää. Syvät alaleikkaukset taistelevat puristamista vastaan. Terävät kulmat ohentavat seinää siellä, missä parison venyy eniten. Kahvat tarvitsevat riittävän muotinpään halkaisijan, jotta ne muodostuvat puhtaiksi – päämme kulkevat 90–220 mm yksipuikkomalleissa.
Tuo piirustus toimittajallesi ennen muotin leikkaamista. Kokemuksemme mukaan useimmat seinämän paksuusvalitukset juontavat juurensa suunnittelupäätökseen eikä koneen asetuksiin – ja tunti piirustuksessa estää viikkoja kestävän yrityksen ja erehdyksen.
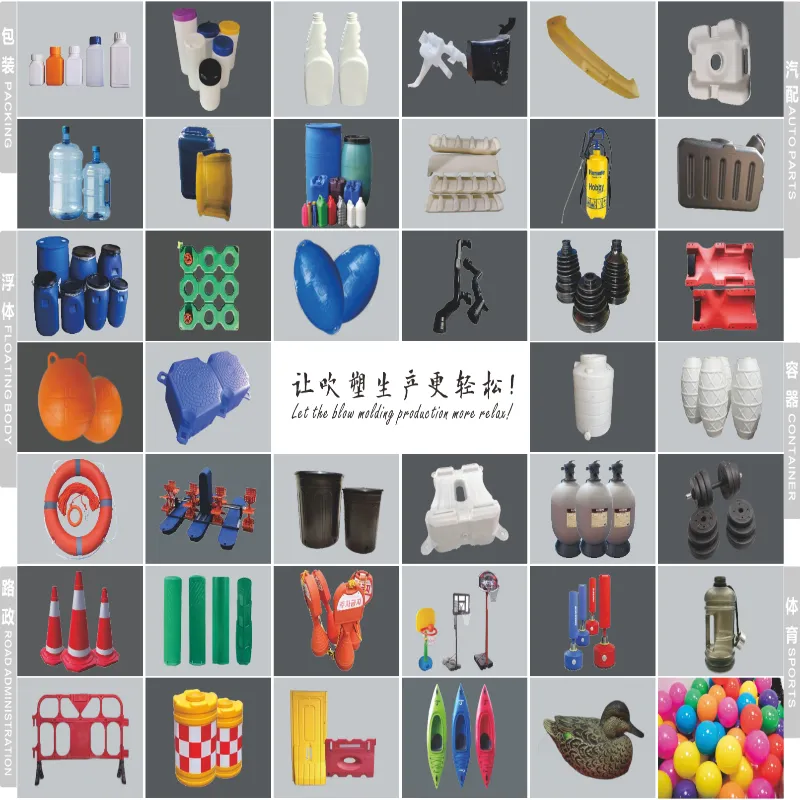
Tasot avaavat lisää vaihtoehtoja. Koekstruusiopää lisää värillisen kuoren, läpinäkyvän näkymäraidan tai haudatun kierrätetyn ytimen – kaikki samassa kuvassa. Kaarevavartiset koneemme toimivat 1–6 kerroksella, peitettynä kokonaanmonikerroksinen opas.
Automaatio, säätimet ja energia
Ohjauspino päättää, pysyykö laatu vuoroissa. Kysy miltä tahansa toimittajalta, mitä sisällä on, ja odota nimiä, älä adjektiiveja.
Koneissamme on Mitsubishi PLC:t, MOOG-servo-ohjaus, Weinview-käyttöliittymät sekä OMRON-, Schneider- ja GEFRAN-komponentit. Ohjelmoitu seinämänpaksuuden säätö säätelee muotin rakoa lyönnissä, mikä asettaa materiaalin sinne, missä osa sitä tarvitsee ja ottaa sen pois sieltä, missä sitä ei.
Linjaintegrointia varten kysy kolme erityistä kysymystä: mitkä protokollat PLC paljastaa MES- tai SCADA-yhteydelle, viedäänkö hälytykset strukturoituna datana ja tarjoaako toimittaja etädiagnostiikkaa. Tarjoamme IoT-etävalvontaa, jotta insinöörimme voivat tarkastaa koneen reaaliajassa ja ilmoittaa ongelmista ennen tuotannon lopettamista.
Energia ansaitsee oman analyysinsä. Kolme kuormaa hallitsevat: tynnyrin lämmitys, käyttöjärjestelmä ja jäähdytys. Yllä oleva taulukko näyttää keskikulutuksen malleittain ja jäähdytysvesi kulkee 50-180 l/min koneen koosta riippuen.
Vertaa toimittajia tuon osakohtaisen luvun mukaan, ei tuntiarvonta. Nopeampi kone levittää samat kilowattit useammalle pullolle, mikä tekee usein korkeamman teholuokan koneesta halvemman käyttää.
Elinkaaritalous: mitä koneen omistaminen maksaa
Ostohinta on yksi maksu. Omistus on voimassa vuosikymmenen. Viisi tekijää ohjaa pääomakustannuksia ja neljä tekijää käyttökustannuksia.
| Kustannustekijä | Luokka | Huomautuksia |
|---|---|---|
| Koneen koko ja asemien lukumäärä | Pääoma | Suurin yksittäinen muuttuja |
| Kerrosten määrä | Pääoma | Jokainen kerros lisää ekstruuderin ja pään monimutkaisuutta |
| Muotit ja ontelot | Pääoma | Yleensä lainataan erikseen - budjetti heille |
| Alavirran automaatio | Pääoma | Välähdys, vuototestaus, kuljetus |
| Energiaa | Toiminnassa | Käytä yllä olevaa osakohtaista kuvaa |
| Työvoimaa | Toiminnassa | Putoaa jyrkästi automaattisella välähdyksellä ja käsittelyllä |
| Romuta ja hio uudelleen | Toiminnassa | Uusintasilmukan sulkeminen palauttaa Flashin, jonka olet jo maksanut |
| Varaosat ja huolto | Toiminnassa | vuosibudjetti; Varastoi nopeasti kuluvia tuotteita paikan päällä |
Rakenna takaisinmaksumallisi deltalle, älä kokonaisuudelle. Vertaa uutta linjaa nykyiseen: osia tunnissa saatu, työtunteja säästyi, romua vähennetty, energiaa vaihdettua osaa kohti. Jaa koneen ja työkalujen kustannukset tällä vuosivoitolla, niin sinulla on takaisinmaksuaika omissa luvuissasi myyjän sijaan.
Huolto- ja vikatilat
Päälläoloaika tulee aikataulusta, ei tuurista. Suunnittele kolme työtasoa.
| Intervalli | Tehtävät |
|---|---|
| Päivittäin | Tarkista suutinpään lämmittimet ja lämpötilat; tyhjennä puristusalue; Tarkista jäähdytysveden virtaus ja paine |
| Viikoittain | Tarkasta kiinnityspinnat ja paikannustapit; tarkista servo- ja hydraulipaineet; tarkista romumäärä ajelehtimista varten |
| Neljännesvuosittain | Suorita suorituskyvyn diagnostiikka; tarkasta voitelujärjestelmä; kriittisten komponenttien kalibrointi |
| Vuosittain | Tarkasta ruuvin ja piipun kuluminen; huolto kuolla pää; tarkista koko varaosaluettelo |
Yleiset vikatilat noudattavat kaavoja: kuluneet puristusreunat heikentävät pohjahitsauksia, ajautuvat lämmitinvyöhykkeet muuttavat seinämän jakautumista ja himmentyneet kiinnityspinnat antavat välähdyksen ilmaantua. Jokainen näkyy ensin osan virheenä.
Kuljettajan koulutus maksaa takaisin nopeammin kuin mikään varaosa. Varmista, mitä toimittajasi sisältää, ja varmista, että asennus kattaa koneen vartiointi- ja lukitusmenettelyt paikallisten turvallisuusvaatimustesi mukaisesti – Yhdysvalloissa tämä tarkoittaa, että OSHA-yhteensopivuus allekirjoitetaan ennen kuin tuotantolinja alkaa.
Kysy takuusta kirjallisesti:meidän toimii yhden vuoden koko koneella tehtaallesi saapumisesta, ja tärkeimmät komponentit, kuten MOOG-seinän paksuussäädin ja servomoottorit, ulottuvat kahteen vuoteen. Kysy miltä tahansa toimittajalta, mitä heidän takuunsa kattaa, mitä se ei sisällä ja kuinka nopeasti varaosat saapuvat maahan.
Kokoonpanon valitseminen
Työskentele tässä järjestyksessä: säiliön tilavuus ja materiaali kaventavat koneluokkaa, vuositilavuus ratkaisee yhden tai kaksinkertaisen aseman ja kerrosvaatimukset muottiin liikkuvan tai kaarevan varren. Ontelot skaalaavat sitten tuloksen ennusteeseesi.
Meidänviisivaiheinen valintaopaskulkee tämän mitoituspolun yksityiskohtaisesti. Yli 30 litran astioissa aihio kasvaa liian raskaaksi jatkuvaa suulakepuristusta varten, ja päätös siirtyy akkukoneisiin - joita käsitellään meidänakku vs jatkuva vertailu.
Usein kysytyt kysymykset
Mikä on jatkuva puhallusmuovauskone?
Jatkuva puhallusmuovauskone suulakepuristaa sulasta muovista koostuvan putken, jota kutsutaan parisoniksi, kun taas yksi tai kaksi muottiasemaa siirtyy sisään tarttumaan, sulkemaan ja täyttämään osan. Ekstruuderi ei pysähdy koskaan. Tämä sopii pieniin ja keskikokoisiin HDPE-, PP- ja PVC-pakkauksiin – pulloihin, jerrytölkkeihin ja voiteluainepakkauksiin. Suuret osat käyttävät sen sijaan akkukoneita, koska painava roikkuva parisoni venyy ennen muotin sulkeutumista.
Kuinka lasken pullot tunnissa syklin ajasta ja onteloista?
Kerro jaksot per tunti kaviteetilla suulakepäätä kohti asemamäärän mukaan. Kone, jonka nopeus on 600 kuivausjaksoa tunnissa ja jossa on 2-ontelopää kaksoisasemalla, saavuttaa teoriassa 2 400 kappaletta tunnissa. Käytä sitten realistista vähennystä jäähdytykseen, käsittelyyn ja vaihtoon, koska luetteloiden arvot osoittavat koneen pyörivän tyhjänä. Suunnittele kapasiteetti vähennetylle numerolle.
Mitkä materiaalit toimivat jatkuvatoimisessa puhallusmuovauskoneessa?
HDPE, PP, PVC ja PA toimivat hyvin jatkuvatoimisissa ekstruusiopuhallusmuovauskoneissa. HDPE hallitsee pullojen ja jerrytölkkien tuotantoa. Yhdistä ruuvi materiaaliin: jäykemmät lajikkeet tarvitsevat enemmän sulatuskykyä, minkä vuoksi ruuvin halkaisijalla ja pituus-halkaisijasuhteella on merkitystä. Kirkkaissa PET-juomapulloissa käytetään erilaista prosessia – ruiskupuristuspuhallusmuovausta – ja erilaisia koneita.
Kuinka paljon energiaa jatkuva puhallusmuovauskone käyttää?
Keskimääräinen energiankulutus asteikolla koneen koon mukaan. Kinggle jatkuvatoimiset koneet toimivat 12-18 kW 2L-luokassa, 16-25kW 5L-luokassa, 25-34kW 15L-luokassa ja 40-80kW nopeissa kaarevavarsisissa malleissa. Vertaa toimittajia valmiiden osien energian suhteen tunnin sijaan, koska nopeampi kone jakaa saman vedon useammille kappaleille.
Mitä huoltoa jatkuva puhallusmuovauslinja tarvitsee?
Suunnittele päivittäiset, viikoittaiset ja neljännesvuosittaiset työt. Päivittäin: tarkista suutinpään lämmittimet, tyhjennä puristusalue, tarkista jäähdytysveden virtaus. Viikoittain: tarkasta kiinnityspinnat ja hydrauli- tai servopaineet. Neljännesvuosittain: suorita suorituskyvyn diagnostiikka, tarkasta voitelujärjestelmä ja kalibroi kriittiset komponentit. Pidä nopeasti kuluvat varaosat paikan päällä, koska puuttuva osa maksaa seisokissa enemmän kuin varastossa.
Seuraava vaihe riippuu siitä, missä olet
Lähetä säiliösi tiedot – tilavuus, materiaali, seinämän paksuus, tavoiteteho – ja insinöörimme vastaavat näyttämään oikean polun:
- Kokeile uutta tuotetta?Suosittelemme aloituskokoonpanoa ja suoritamme oman osuutesi esimerkkikokeilussa.
- Kapasiteetin lisääminen?Rakennamme tulosmatematiikan täyttöriviäsi vasten ja lainaamme vastaavan mallin.
- Vanhentuneen koneen vaihto?Vertaamme energiaa osaa ja romua kohti nykyiseen linjaasi, joten takaisinmaksu tulee lukujesi perusteella.
Jokaisessa tarjouksessa nimetään malli, komponentit, kauppaehdot ja toimitusaika – tavalliset mallit toimivat 30–40 päivää, räätälöidyt koontiversiot 60–120 päivää. Selaakoko jatkuva konevalikoimakun keräät numerosi.
Pyydä kokoonpano ja tarjous →Jatkuva puhallusmuovauskone ansaitsee paikkansa rytmin avulla – ekstruuderin, joka ei koskaan pysähdy, muotit, jotka pysyvät mukana, ja linjan, joka on mitoitettu täyteaineellesi. Hanki konfiguraatio, kaviteettien määrä ja vähennys oikeaan, ja tulosmatematiikan pätee tuotannossa. Katso mallit ja tekniset tiedotjatkuva puhallusmuovauskonevalikoima.