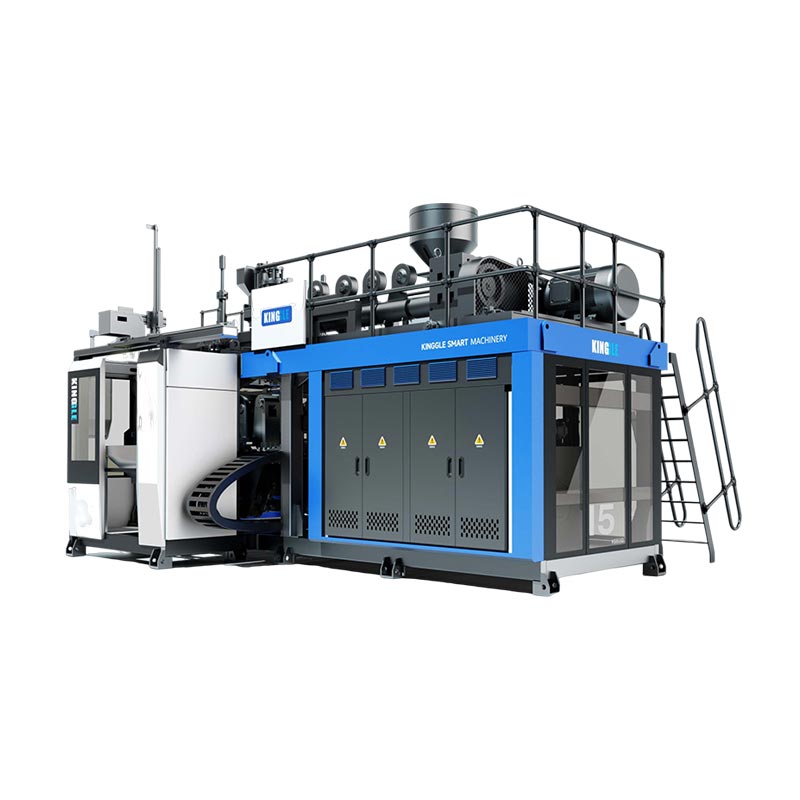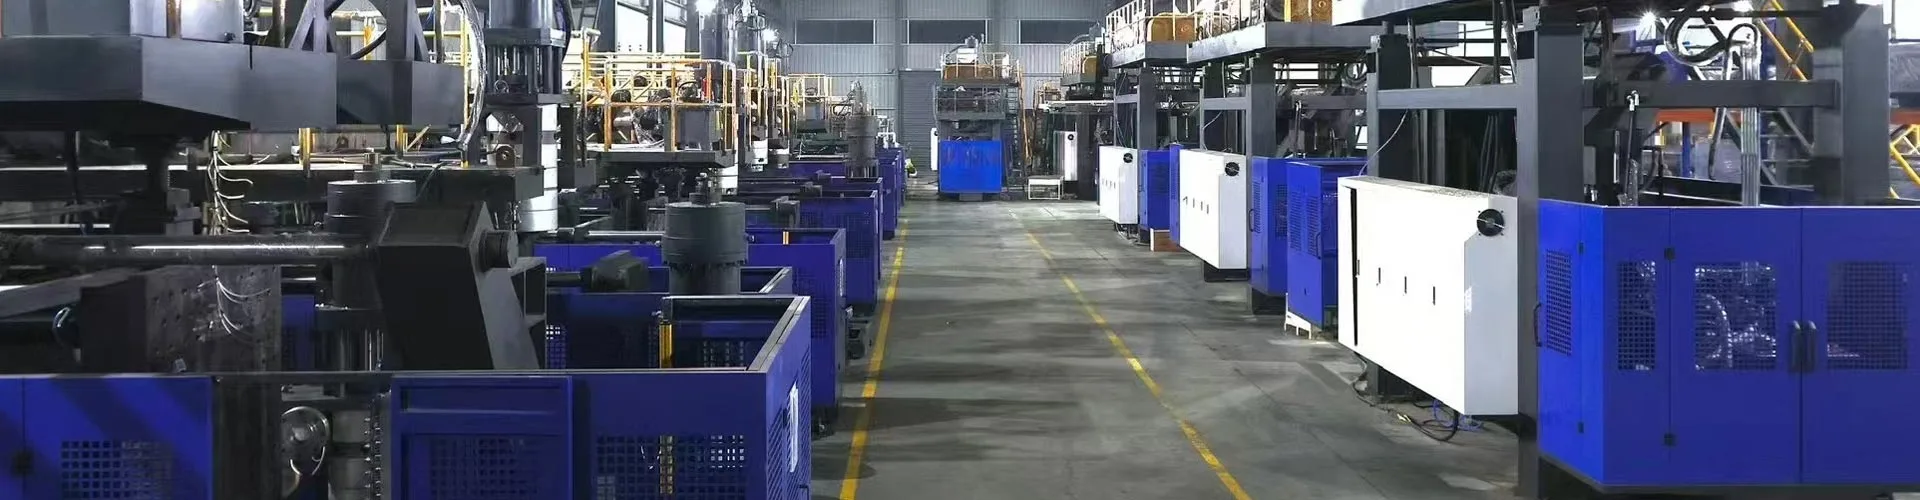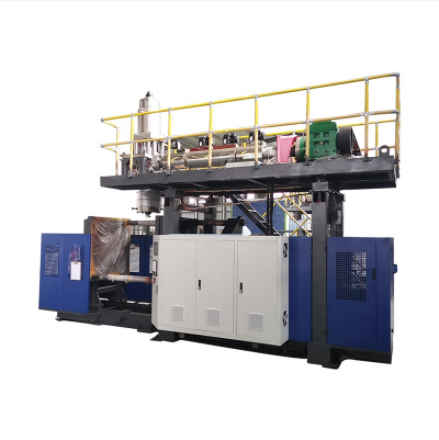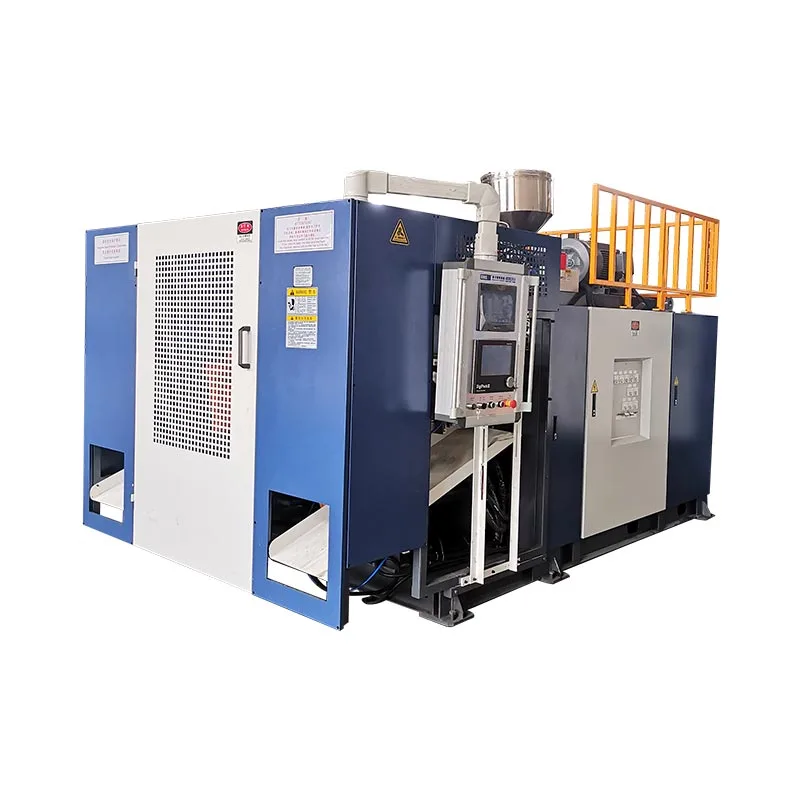
Puhallusmuovauskoneen vaihto on valmis vasta, kun uusi muotti, materiaalipolku, työkalut, resepti ja loppupään asetukset on tunnistettu oikein ja uusi osa läpäisee määritellyt tarkastukset.Automaattisten syklien aloittaminen on välivaihe, ei todiste valmistumisesta. Turvallisin ja nopein käytännön tapa on valmistella kaikki mahdollinen ennen pysäyttämistä, eristää vaarallinen energia altistuviin töihin, palauttaa toiminnot hallitusti ja mitata aika ensimmäiseen hyväksyttyyn tuotantoikkunaan, jolloin hyväksyntämääritelmä, siirtymähäviö, vastuullinen hyväksyjä ja tarvittavat todisteet kirjataan ennen kuin tiimi aloittaa seuraavan tuotantokampanjan hallitulta ja jäljitettävältä tuotannon perustalta.

Terminologiahuomautus:Tuotantoryhmät voivat kuvata tätä työtä ekstruusiopuhallusmuovauskoneen vaihdoksi, puhallusmuovausmuotin vaihtamiseksi, muotin vaihdoksi, työkalujen vaihdoksi, pullolinjan vaihtamiseksi, puhallusmuovauksen värin vaihtamiseksi, puhallusmuovaushartsin vaihdoksi tai puhallusmuovausreseptin vaihtamiseksi. Nämä tunnisteet menevät päällekkäin, mutta ne eivät aina kuvaa samaa soveltamisalaa. Työpaketissa tulee ilmoittaa tarkasti, mitkä fyysiset, materiaaliset, digitaaliset ja loppupään elementit muuttuvat.
Viisi päätöstä, jotka hallitsevat siirtymistä
- Määritä viimeistelypiste hyväksytyksi osaksi ja vakaaksi tuotantoikkunaksi.
- Tunnista jokainen muuttunut kohde: muotti, muottityökalut, puhallustappi, hartsi, väri, resepti ja loppupään laitteet.
- Siirrä varmennus, vaiheistus ja dokumentaatio pysäytetyn koneen ikkunan ulkopuolelle, missä se on turvallista.
- Käytä paikan valtuutettua vaarallisen energian menettelyä ennen kuin kukaan menee alttiille vaara-alueelle.
- Tallenna hyväksytyt asetukset ja todisteet, jotta seuraava ajo alkaa kontrolloidusta lähtötasosta.
| Vaihda verkkotunnus | Minkä pitää vastata uutta työpaikkaa | Aloita todisteet uudelleen | Tyypillinen piilotettu riippuvuus |
|---|---|---|---|
| Muotti ja käyttöliittymät | Oikea tarkistus, asennus, jäähdytys, puhalluspuikko/ydin ja irrotussuhteet | Ohjattu manuaalinen liike ja vuodattomat liitännät | Letkun reititys, anturin sijainti tai alavirtausvälys |
| Die ja parison työkalut | Hyväksytty työkalun tunniste, mekaaninen sijainti ja kalibrointi | Suora, vakaa parision sijoitettu muottia varten | Työkalutiedosto ei vastaa asennettua laitteistoa |
| Materiaali ja väri | Oikea hartsilaatu, erä, perusseos ja hyväksytty uudelleenhiontasääntö | Puhdas, homogeeninen sula ja jäljitettävä materiaalisiirtymä | Vanha hartsi tai väri jää käsittely- ja sulamisreitteihin |
| Resepti ja säätimet | Asennetun tuotepaketin reseptiversio julkaistu | Komento ja todellinen tila sopivat hallitun syklin kautta | Vanha tuotearvo säilyy tallennetun reseptin ulkopuolella |
| Osien ja rivien hyväksyminen | Piirustus, visuaalinen raja, paino, seinä, mitat ja toimintatestit | Määritelty peräkkäinen tai aikaperusteinen hyväksymisikkuna | Trimmeri, vuototesti, kuljetin tai pakkaus käyttää edelleen vanhaa SKU:ta |
Vaihto on valmis vasta, kun uusi pullo on hyväksytty
Kasvit käyttävät usein sanaavaihtouseisiin erilaisiin tapahtumiin. Yksi valvoja voi pysäyttää kellon, kun uusi muotti kiinnitetään. Toinen voi pysäyttää sen, kun ensimmäinen automaattinen sykli alkaa. Laatu voi määritellä valmistumisen ensimmäiseksi osaksi, joka läpäisee tarkastuksen, kun taas tuotanto voi vaatia hyväksyttyjen osien jatkuvaa käyttöä. Nämä määritelmät tuottavat erilaisia lukuja, joten vaihtoajan vertailu on merkityksetöntä ennen kuin aloituspiste ja maalipiste ovat kiinteät.
Suulakepuristuspuhallusmuovauslinjalle hyödyllinen aloituskohta on viimeinen hyväksytty osa lähtevästä työstä. Hyödyllinen loppupiste on saapuvan työn ensimmäinen hyväksytty tuotantoikkuna. Tehtaan on määriteltävä tämä ikkuna. Se voi olla asetettu määrä peräkkäisiä osia, määrätty aika vakaissa olosuhteissa tai näytteenottosääntö asemien, onteloiden tai muottien ulostuloaukoissa. Vaatimus kuuluu ohjatun tuotteen tai prosessin spesifikaatioon, ei käyttäjän muistiin.
Tämä määritelmä paljastaa työn, jonka pelkkä muottimetriikka piilottaa. Saapuva tuote saattaa vaatia toisen muotin tai tuurna, puhalluspuikko, kaulatyökalut, ytimen liike, aihioprofiili, hartsi, väri, uudelleenhiontasääntö, vuototestiohjelma, trimmauskiinnike, etiketti, kuljetinohjain tai pakkauskuvio. Vaikka fyysinen muotti pysyy asennettuna, materiaali- ja reseptimuutos voi silti olla täydellinen muovipullotuotannon vaihto.
Erottele tulos neljään mittaan: koneen pysäytysaika, aika ensimmäiseen muodostettuun osaan, aika ensimmäiseen hyväksyttyyn osaan ja aika hyväksyttyyn tuotantoikkunaan. Tallenna asennushylkäykset ja tyhjennysmäärä näiden aikojen lisäksi. Tämä ei lupaa, että jokainen numero putoaisi. Se tekee häviön näkyväksi ja estää nopean uudelleenkäynnistyksen ilmoittamisen onnistuneeksi ekstruusiopuhallusmuovauskoneen vaihdoksi, kun alavirtalinja tai laatuportti hylkää edelleen osia.
Suunnittele uusi tuotepaketti ennen kuin kone pysähtyy
Vaihto tulee aloittaa tietojen tarkistuksella, kun lähtevä työ on vielä käynnissä. Rakenna yksi julkaistu työpaketti, joka identifioi osan piirustus ja versio, hartsilaatu, perusseos, sallittu uudelleenhionta, kohdeosan paino, kriittiset mitat, seinämän paksuuspaikat, visuaaliset kriteerit, toimintatestit ja odotettu pakkaus. Lisää muotti, muottityökalut, puhallustappi, välikappale, irrotus ja loppupään kiinnityselementit. Jos kahdella kohteella on yhteinen nimi, käytä kestäviä tunnuksia tai versiovalvottuja valokuvia, jotta asennustiimi ei valitse ulkonäön perusteella.
Kinggle on julkaistumyyntiprosessipyytää ostajia toimittamaan tuotevalokuvat tai -piirustukset, painon, koon, materiaalin, paksuuden, tehon ja kemikaalienkestävyyden tarpeet ennen koneratkaisun valintaa. Samat syöttöluokat ovat arvokkaita myöhemmissä vaihdoissa, koska ne yhdistävät koneen asetukset valmistettavaan osaan. Tuotantopaketin tulee olla tarkempi kuin alkuperäinen tiedustelu ja sisältää vain hyväksytyt arvot todelliselle koneen, muotin ja materiaalin yhdistelmälle.
Aseta seuraava muotti ja tarkastetut aputarvikkeet sille osoitetulle alueelle estämättä uloskäyntejä, vartiointia tai materiaalivirtaa. Tarkista nostokohdat ja laitoksen nostosuunnitelma, mutta älä päättele nostokykyä muotin nimelliskoosta. Varmista, että jäähdytysliitännät, ilmaliitännät, anturit, kaapelit ja kiinnikkeet ovat olemassa ja tunnistettu oikein. Valmistele puhtaat materiaalinkäsittelylaitteet ja erotetut säiliöt lähteville hartsille, siirtymämateriaalille ja hylätyille osille. Jos linja sisältää trimmerin, vuototestin, etiketöintilaitteen tai kuljettimen, sisällytä sen resepti ja vaihda osat samaan valmiusarviointiin.
Tee lyhyt valmiuspäätös ennen viimeistä vanhaa osaa. Muotin asettaja vahvistaa työkalujen ja nostovalmiuden, materiaalinkäsittely varmistaa oikeat erät ja puhtaan reitin, kuljettaja vahvistaa reseptin pääsyn, huolto vahvistaa aikataulutetut työt ja laatu vahvistaa näytesuunnitelman. Jos vaadittu kohde puuttuu, jätä lähtevä työ käynnissä, kun se on mahdollista. Ongelman havaitseminen ennen suunniteltua pysähdystä muuntaa seisokit valmisteluajaksi ilman turvaoikoteitä.
Hallitse vaarallista energiaa ennen muotti- tai työkalutyötä
Puhallusmuovausmuotin vaihto voi altistaa ihmiset puristusliikkeelle, liikkuville levyille, puhallustappeille, leikkureille, roboteille, hydraulipaineelle, pneumaattiselle paineelle, sähköenergialle, kuumalle polymeerille ja kuumennetuille työkaluille. Normaalin pysäytyspainikkeen painaminen ei luo turvallista edellytystä työskentelylle vaara-alueella. Työnantajan tulee määrittää, mitkä ovat huolto- tai kunnossapitotyöt, tunnistaa kaikki energialähteet ja soveltaa työmaakohtaista konekohtaista energianhallintamenettelyä koulutetun ja valtuutetun henkilöstön avulla.
Yhdysvaltojen työpaikoille,OSHA 29 CFR 1910.147käsittelee huoltoa ja kunnossapitoa, jossa odottamaton jännitys, käynnistys tai varastoidun energian vapautuminen voi vahingoittaa työntekijää. Se edellyttää energianvalvontaohjelmaa, tarvittaessa dokumentoituja menettelyjä, koulutusta ja määräaikaistarkastuksia.OSHA 29 CFR 1910.212tarjoaa yleisen konesuojavaatimuksen. Yhdysvaltojen ulkopuolella sijaitsevien tehtaiden on noudatettava alueellaan voimassa olevia lakeja, standardeja ja työnantajamenettelyjä.
Muutossuunnitelmassa tulee käsitellä myös tehtäviä, jotka vaativat tilapäistä energiaa testaamiseen tai paikannukseen. Se ei ole lupa improvisoida. Vastuullisen työnantajan on määriteltävä vaatimustenmukainen järjestys työkalujen ja ihmisten puhdistamiseksi, vain tarvittavan energian palauttamiseksi, testin suorittamiseksi, virran katkaisemiseksi uudelleen tarvittaessa ja säätöjen uudelleen käyttämiseksi ennen altistetun työn jatkamista. Valoverho, lukittu ovi tai hätäpysäytyslaite voivat suojata normaalia toimintaa, mutta niitä ei saa käsitellä vahingossa soveltuvan vaarallisen energian toimenpiteen korvikkeena.
Suojaa laitteita yhtä huolellisesti kuin ihmisiä. Kingglen isännöiautomaattisen puhallusmuovauskoneen käyttöohjevaroittaa, että puhalluspuikkojen liike on sovitettava yhteen muotin auki-tilan kanssa ja kuvailee alustan ja muottipään sijoittelutoiminnot. Tarkka käyttöliittymä ja turvallinen liikelogiikka vaihtelevat mallin, lisävarusteiden ja ohjelmistoversion mukaan. Siksi asennusryhmän tulee tunnistaa konekohtaiset sallitut liikkeet ennen pysäytystä sen sijaan, että havaitsisi ne ripustetun muotin tai paljaana työkalun ollessa paikalla.
Suorita yksi ohjattu sekvenssi muotin, materiaalin ja säätimien välillä
Seuraava kahdeksanvaiheinen sekvenssi on tarkoituksella kirjoitettu ohjausvirtaukseksi, ei yleiseksi mekaaniseksi menettelyksi. Yksityiskohtaiset muotinpoistovaiheet, kiinnitysarvot, letkumenetelmä, työkalun lämpötilarajat ja testiliikkeet tulee saada varsinaisista kone-, muoti- ja laitosohjeista. Yhteisen sekvenssin arvo on, että se antaa toiminnalle, työkaluille, ylläpidolle, materiaaleille ja laadulle samat kanavanvaihtopisteet.
-
Vapauta lähtevä työ.Tunnista viimeinen hyväksytty vanha osa, tallenna vaadittu prosessitietue ja sovita lähtevä hartsi, etiketit ja keskeneräiset työt. Säilytä hyväksytty näyte, jos laitoksen valvontasuunnitelma vaatii sellaisen.
-
Pysähdy hyväksytyssä kunnossa.Noudata koneen ja hartsin sammutusohjeita. Ota huomioon kuuma oleskelu ja suppiloon, suulakepuristimeen, päähän tai akkuun jäänyt materiaali sen sijaan, että oletetaan, että hartsin vaihtoon soveltuu normaali tauko.
-
Eristä altistuvaa työtä varten.Valtuutettu henkilöstö noudattaa työmaan vaarallisen energian ja nostomenetelmiä. Varmista eristys ja varastoitu hydraulinen, pneumaattinen, gravitaatio- ja lämpöenergia, ennen kuin kukaan astuu määritellylle vaara-alueelle.
-
Irrota ja suojaa lähtevät komponentit.Irrota, nosta ja säilytä muotti ja siihen liittyvät työkalut heidän ohjattujen ohjeidensa mukaan. Sulje tai suojaa puhtaat liitännät ja kirjaa vauriot, vuodot tai epänormaali kuluminen sen sijaan, että siirrät sen seuraavaan käyttöön.
-
Tarkista yleiset rajapinnat.Tarkista asennuspinnat, kohdistusominaisuudet, jäähdytys- ja ilmaliitännät, anturit, kaapelit ja suojattu alue. Piilotettu käyttöliittymäongelma voi seurata uutta muottia ja näyttää reseptivirheeltä.
-
Asenna vahvistettu saapuva paketti.Yhdistä fyysiset tunnukset julkaistuun työpakettiin. Reititä liitännät puristumis-, kuumenemis- ja liikevaaran välttämiseksi, ja suorita sitten määritellyt asennus- ja liitäntätarkastukset.
-
Palauta toimintoja valtuuttamalla.Tyhjennä henkilökunta ja työkalut, asenna suojukset takaisin, noudata hyväksyttyä jännitesyöttöprosessia ja todista sallitut manuaaliset liikkeet valvotuissa olosuhteissa. Vahvista, että komento, palaute ja fyysinen liike sopivat.
-
Esittele materiaali ja hyväksy tuote.Suorita hyväksytty hartsin tai värin siirto loppuun, lataa vapautunut resepti, muodosta diagnostiset osat, korjaa yksi todistettu syy kerrallaan ja vapauta tuotanto vasta määritellyn hyväksymisikkunan jälkeen.
Vaiheen omistajan tulee allekirjoittaa tai digitaalisesti kuitata jokainen kanavanvaihto. Tämä pieni ohjaus estää epäselvät lausunnot, kuten "muotti on valmis", kun jäähdytystä ei ole kytketty, tai "resepti on ladattu", kun yksi apulaite säilyttää edelleen edellisen SKU:n. Se näyttää myös, mihin aika katosi: valtuutuksen odottaminen, laitteiston paikantaminen, käyttöliittymän korjaaminen, vanhan värin poistaminen, malliston vakauttaminen tai laatutestin toistaminen.
Jos haluat lisätietoja työkalujen suhteesta, käytä Kinggleäekstruusiopuhallusmuovausmuotin suunnitteluopas. Käytä hallittua paluuta pysäytetystä koneesta tuotantoonpuhallusmuovauskoneen käynnistyksen tarkistuslista. Nämä artikkelit laajentavat yksittäisiä vaiheita; tämä vaihtosivu omistaa monitoimisen kanavanvaihdon hyväksytystä työstä toiseen.
Käsittele hartsia ja värinmuutosta materiaalireittipäätöksenä
Puhallusmuovausmateriaalin vaihto ei ole valmis, kun seuraava pussi saavuttaa suppilon. Lähtevä hartsi tai väri voi jäädä kuljetuslinjoihin, kuormaajiin, suppiloihin, sekoittimiin, syöttökurkkuihin, ruuviin ja tynnyriin, sovittimiin, suulakepuristuspäähän, akun virtausreitteihin ja muottityökaluihin. Siirtymäsuunnitelmassa tulee määrittää, mitkä näistä määristä ovat kyseessä ja missä sekoitettua tai epäväristä materiaalia kerätään. Siinä on myös mainittava, voidaanko siirtymämateriaali ottaa talteen, onko se asetettava karanteeniin vai onko se hävitettävä laitoksen materiaalisääntöjen mukaisesti.
Noudata hartsin toimittajan hyväksymiä sammutus-, käynnistys- ja puhdistusohjeita sekä koneen ohjeita. Älä oleta, että yleinen huuhtelumateriaali, lämpötila tai määrä toimii jokaisessa polymeeri-, väriaine- ja ekstruusiojärjestelmässä. Vaihto luonnollisesta tummaan materiaaliin aiheuttaa erilaisen näkyvyysongelman tummasta luonnolliseen. Vaihto saman polymeerin laatujen välillä voi silti muuttaa sulalujuutta, turvotusta, jäähtymistä ja parison käyttäytymistä. Muutos polymeeriperheiden välillä saattaa edellyttää tarkempaa yhteensopivuuden ja hajoamisen tarkastelua. KingglenHDPE vs. PP puhallusmuovausohjainselittää, miksi osaa, prosessia ja validointipakettia on harkittava uudelleen sen sijaan, että materiaalin nimeä käsitettäisiin yksinkertaisena vaihtona.
LyondellBasellinpuhallusmuovauksen vianmääritysopastunnistaa ulkopuolisen saastumisen ja hajotetun hartsin suutinlinjojen, juovien, epäväristen hiukkasten ja reikien lähteiksi. Se viittaa erityisesti materiaalinkäsittelyn siivoukseen, saastuneeseen uudelleenhiontaan, hartsien väliseen huonoon puhdistukseen ja huonoon sammutus- tai käynnistyskäytäntöön mahdollisina tekijöinä. Nämä ovat diagnostisia suhteita, eivät Kingglen toiminta-asetusarvoja.
Rakenna positiivinen materiaalitunnistus kanavanvaihtoon. Kirjaa hartsin toimittaja, laatu, erä, perusseos, suhde, uudelleenjauhatuslähde ja aika, jolloin uusi seos tuli syöttöjärjestelmään. Säilytä tarrat tai viivakooditietueet säilytetyillä näytteillä tarvittaessa. Jos ensimmäisissä uusissa osissa näkyy mustia pilkkuja, raitoja tai värinsiirtoja, aikaleima ja materiaalipolkutietue auttavat erottamaan ennustettavan siirtymisen kontaminaatiosta tai hajoamisesta. Thesuulakepuristuspuhallusmuovausvirheiden opastarjoaa laajemman oireista todisteisiin -matriisin.
Palauta resepti tuomatta vanhan tuotteen oletuksia
Tallennetusta reseptistä on hyötyä vain, kun sen identiteetti ja laajuus ovat selvät. Saapuvassa tietueessa tulee mainita tuotteen versio, muotin ja työkalujen yhdistelmä, hartsilaatu, asiaankuuluva ohjaintiedosto, hyväksynnän tila ja viimeinen vahvistuspäivä. Käyttöoikeuksien tulisi erottaa julkaistut tuotantoreseptit kehityskokeista. Ennen tiedoston lataamista käyttäjän tulee varmistaa, että koneen fyysinen tila vastaa tiedostoa sen sijaan, että käyttäisi reseptin nimeä todisteena siitä, että laitteisto on oikea.
Reseptin laajuus voidaan jakaa järjestelmien kesken. Pääkäyttöliittymä voi sisältää muotin auki- ja kiinniasentoja, liikenopeuksia, viiveitä, puhalluksen ajoitusta, jäähdytysaikaa, ulosottologiikkaa ja toimintovalinnat. Erillinen seinämän paksuussäädin voi sisältää laukaus- tai syklitiedot, stanssausväliarvot ja parison-profiilin. Alavirran laitteet voivat säilyttää trimmaus-, vuototestaus- tai kuljetinasetukset. Kingglen isännöiMoog DigiPack III käsikirjaselittää, että tallennetut säiliötiedostot voivat sisältää ohjelmoidun parison-profiilin ja työkalujen kalibrointitiedot. Siinä todetaan myös, että tarkka muottivälityökalujen kalibrointi on tärkeää vaihdettaessa säiliöstä toiseen.
Nämä todisteet tukevat tärkeää sääntöä: älä irrota ohjelmistotiedostoa työkaluista, joita se on kalibroitu toimimaan. Samassa ohjaimen käsikirjassa todetaan, että muotin vaihto voi edellyttää myös muottivälityökalujen vaihtoa. Tiedosto, joka tuotti hyväksytyn säiliön, jossa on yksi meisti, kara ja kalibrointi, ei ole automaattisesti kelvollinen näiden kohteiden muuttumisen jälkeen. Jos laitoksella on hyväksytyt pääasetukset, vertaa ladattua versiota julkaistuun tietueeseen ja dokumentoi mahdolliset tahalliset erot. Älä ylikirjoita masteria viritettäessä ensimmäisiä osia.
Käytä manuaalista tai asetustilaa todistaaksesi vain konekohtaisen menettelyn sallimat liikkeet. Tarkista muotin välys, puhallustapin tai hylsyn suhde, suutinpään ja levyn asento, ulosottopolku, suojukset ja palaute ennen automaattista pyöräilyä. Kingglen käyttöohjeessa kuvataan manuaaliset toiminnot ja varoitetaan, että puhalluspuikkojen liike on sovitettava avoimen muotin kanssa. Koska käyttöliittymät ja valinnaiset toiminnot vaihtelevat,Käyttöliittymän asetusten ja hälytysten opastulee lukea tarkan koneen käsikirjan rinnalla sen sijaan, että sitä tulisi käyttää korvikkeena.
Kun viritys alkaa, muuta yhtä ohjattua muuttujaa ilmoitetusta syystä, tallenna vanhat ja uudet arvot ja odota prosessin vastausta ennen kuin arvioit sen. Parison-jakauma, osan paino, suulakepuristuskäyttäytyminen, jäähdytys ja muotin sijainti ovat vuorovaikutuksessa. Theparison ohjelmointiopasselittää kuinka profiili liitetään mitattuihin seinäkohtiin pelkän ulkonäön perusteella tasoittamisen sijaan.
Vahvista ensimmäiset osat ennen siirtymisen onnistumisen mittaamista
Ensimmäinen suljettu osa vastaa vain yhteen kysymykseen: viiva voi muodostaa jotain. Se ei todista, että osa täyttää piirustus-, toiminta- tai prosessivaatimukset. Käsittele varhaisia kappaleita diagnostisina näytteinä. Merkitse ne järjestyksen, ajan, aseman, onkalon tai suulakkeen ulostulon mukaan tarpeen mukaan. Pidä ne järjestyksessä riittävän kauan nähdäksesi, onko prosessi lähentymässä, ajautumassa vai toistuuko jokin sivukohtainen vika.
Aloita henkilöllisyydestä ja karkeasta kunnosta. Vahvista oikea osa ja versio, hartsi ja väri, kaulan tai rajapinnan geometria, täydellinen muodostus, trimmausreitti ja ilmeiset vauriot. Käytä sitten kontrolloitua suunnitelmaa osan painolle, seinän jakautumiselle, kriittisille mitoille, ulkonäölle ja vaadituille toimintatesteille. Vuoto-, pudotus-, paine-, kuormitus-, kemikaalinkestävyys- tai sopivuustestit ovat tuotekohtaisia; sisältää vain ostajan piirustuksen, standardin tai validointisuunnitelman edellyttämät. Älä keksi yleistä toleranssia tai näytemäärää.
Hyväksymisnäytteen tulee edustaa todellista tuotantojärjestelyä. Ota näyte kaksiasemaisessa koneessa molemmilta puolilta. Säilytä usean pään tai usean ontelon kokoonpanossa pään tai ontelon identiteetti, jotta keskiarvo ei voi piilottaa yhtä epäonnistuvaa tulostetta. Jos loppupään trimmeri tai vuodotesti on osa myytävien osien prosessia, hyväksy myös tämä laite. Pullo, joka kulkee muotissa, mutta epäonnistuu trimmauksen jälkeen, ei ole hyväksytty tuotantotulos. Thetehdashyväksyntätestiopasnäyttää kuinka tuote-, prosessi- ja testitodisteet voidaan yhdistää toisiinsa ennen lähettämistä; Sama jäljitettävyysperiaate pätee tuotantovaihdosten aikana.
Suojat, palaute, apuohjelmat, manuaaliset liikkeet ja materiaalivirta ovat samaa mieltä hyväksytyn asennuksen kanssa.
Tunnistetut näytteet täyttävät soveltuvat piirustus-, visuaali-, mitta-, seinä- ja toiminnalliset vaatimukset.
Laitoksen määritetty peräkkäinen tai aikaperusteinen tuotantoikkuna kulkee kaikkien relevanttien tuotosten läpi.
Vapauta linja vain laitoksen nimeämän viranomaisen kautta. Kirjaa ylös hyväksytyt näytteet ja ne tuottanut reseptiversio. Jos prosessi ei pääse hyväksyttyyn ikkunaan poistumatta sen hyväksytyltä alueelta, lopeta asetusten eskalointi ja tutki työkalut, apuohjelmat, materiaali, koneen kunto tai alkuperäinen prosessisuunnittelu. Kingglenhyödyllisyysvaatimusopasauttaa erottamaan koneen asetusongelman epävakaasta ilman, veden tai sähkönsyötöstä.
Lyhennä vaihtoaikaa siirtämällä valmistelut pysäkin ulkopuolelle
Turvallisin mahdollisuus ei yleensä ole nopeampi jakoavaintyö. Se poistaa työt, joita ei olisi pitänyt olla pysäytetyn ikkunan sisällä. Tarkista tallennettu vaihto ja luokittele jokainen viive: muotin odottaminen, tarkistuksen vahvistaminen, letkun etsiminen, materiaalisäiliön puhdistaminen, tiedoston lataaminen, testilaitteen paikantaminen, laadun odottaminen tai vaurioituneen liitännän korjaaminen. Monet näistä tehtävistä voidaan suorittaa tai todentaa ennen viimeistä hyväksyttyä vanhaa osaa, mikäli valmistelu ei häiritse tuotantoa tai vartiointia.
Luo käyttövalmis sarja jokaiselle toistuvalle tuoteperheelle. Se voi sisältää varmennettuja liitäntäkarttoja, suojattuja kiinnikkeitä, merkittyjä letkuja, antureiden kiinnikkeitä, hyväksyttyjä reseptiviitteitä, näytesuunnitelmia ja alavirran muutososia. Käytä visuaalista tunnistamista, joka selviää kauppaympäristöstä. Säilytä muotit ja työkalut niin, että nostokohdat ja liitospinnat ovat saatavilla ja suojattuja. Pakkauksen pitäisi vähentää etsimistä ja tulkintaa; sen ei pitäisi koskaan rohkaista korvaamista, kun valvottu tuote puuttuu.
Standardoi liitännät vasta teknisen tarkastelun jälkeen. Johdonmukaiset letkujen sijainnit, liittimen tunnisteet, asennusviitteet ja reseptien nimeäminen voivat lyhentää päätöksentekoaikaa, mutta niiden on vastattava painetta, lämpötilaa, virtausta, liikettä ja turvallisuusvaatimuksia. Jos harkitaan pikamuutosominaisuutta, arvioi koko järjestelmä, mukaan lukien positiivinen lukitus, palaute, vuodot, huolto, virheiden varmennus ja sivuston riskiarviointi. Älä muuta nopeusprojektia dokumentoimattomaksi laitteistomuutokseksi.
Käytä vaihtotietuetta valitaksesi yksi parannus kerrallaan. Jos värinpoisto hallitsee, tutki materiaalin reititys ja hyväksytty puhdistusstrategia. Jos kohdistus hallitsee, tarkasta varastointi, paikannusominaisuudet ja muotin kunto. Jos ensimmäisen osan viritys hallitsee, tarkasta reseptien hallinta, työkalujen kalibrointi ja prosessin näyttö. Jos laadukas odotus hallitsee, kalibroi mittarit etukäteen ja määritä, kuka voi vapauttaa työn. Tavoitteena on toistettava ensimmäinen hyväksytty tuotantoikkuna, ei ennätysmääräinen kuivamuutos, jota seuraa romu.
Myös huoltotyöt tulee suunnitella selkeästi. Vaihto voi tarjota pääsyn tarkastuksiin, mutta tehtävien yhdistäminen muuttaa laajuutta, ihmisiä ja energianhallinnan tarpeita. Käytäennaltaehkäisevän huollon tarkistuslistapäättää, mikä kuuluu suunniteltuun interventioon. Pidä huoltohavainnot erillään tuoteasetusten muutoksista, jotta toistuvat laiteongelmat jäävät näkyviin.
Luo vaihtoennätys, joka tekee seuraavasta ajosta helpompaa
Hyödyllinen tietue on riittävän lyhyt täydellinen ja riittävän tarkka ajon rekonstruoimiseksi. Aloita identiteetillä: päivämäärä ja aika, kone, lähtevät ja saapuvat tuoteversiot, muottien ja työkalujen tunnukset, materiaalilajit ja erät, reseptiversiot, tiimin jäsenet ja julkaisuvaltuudet. Lisää neljä aiemmin määritettyä ajoituspistettä sekä puhdistusmateriaalin määrä tai paino, asennushylkäykset ja pidetty tuote. Jos laitos ei pysty mittaamaan yhtä peltoa luotettavasti, merkitse se poissaolevaksi sen sijaan, että arvioit sen.
Tallenna poikkeukset havaittavalla kielellä. "Jäähdytyspalautus muottipiiristä B ei osoittanut virtausta" on hyödyllisempi kuin "vesiongelma". "Reseptitiedosto 14 ladattu; loppupään testaaja jäi SKU X:ään" tunnistaa kanavanvaihdon epäonnistumisen. Kuvaa odottamaton kuluminen, vuoto, vaurioituneet liittimet tai toistuvat osien viat asianmukaisella tunnistemerkillä. Yhdistä korjaustyöt huolto- tai poikkeamisjärjestelmään sen sijaan, että hautaisit sen käyttäjän kommenttiin.
| Tallennuslohko | Vähimmäishyödylliset kentät | Kysymys, johon se vastaa ensi kerralla |
|---|---|---|
| Työn identiteetti | Kone-, tuote-, muoti-, työkalu-, materiaali- ja reseptiversiot | Vastasivatko fyysinen ja digitaalinen paketti? |
| Aika | Viimeinen hyväksytty vanha osa, ensin muodostettu uusi osa, ensimmäinen hyväksytty osa, vakaan ikkunan julkaisu | Missä pysähtyneestä intervallista tuli karsinta-aika? |
| Menetys | Tyhjennä määrä, asennushylkäys, pidä tuote ja työ roolin mukaan | Siirsiko lyhyempi pysähdys tappion muualle? |
| Viivekoodi | Odotus, haku, korjaus, puhdistus, viritys, testaus tai valtuutus | Mitä valmistelu- tai järjestelmäongelmaa pitäisi parantaa? |
| Hyväksyminen | Näytetunnukset, mittaukset, testit, hyväksyntä ja lopullinen reseptin tarkistus | Mitkä todisteet osoittavat, että linja julkaistiin? |
| Poikkeus | Havaittu ongelma, omistaja, eristäminen ja siihen liittyvä toiminta | Mitä pitää korjata ennen kuin sama työpaikka palaa? |
Tarkista toistuvat muutokset tuoteperheittäin sen sijaan, että luotat yhteen parhaaseen ajoon. Etsi kunkin ajoitusvaiheen mediaania ja leviämistä, toistuvia poikkeuksia ja toistuvia romutustiloja. Yksittäinen epätavallisen nopea tapahtuma on saattanut jättää tarkistamatta, hyötyä ihanteellisista olosuhteista tai käyttää eri hyväksyntämääritelmää. Tietojen tarkoituksena on parantaa tasoa ja valmistelua, ei painostaa toimijoita ohittamaan suojatoimia.

Sulje tietue nykyisellä hyväksytyllä perusviivalla ja seuraavalla toiminnolla. Jos muutos tuotti paremman asennuksen, ohjaa tarkistetut arvot laitoksen hyväksymisprosessin läpi ennen isäntäversion päivittämistä. Jos se paljastaa suunnitteluongelman, pidä väliaikainen suojarakennus näkyvissä, kunnes suunnittelu sulkee sen. Tämä kurinalaisuus muuttaa jokaisen puhallusmuovauskoneen vaihdon käyttökelpoiseksi todisteeksi toisen yksittäisen vaihtotapahtuman sijaan.
Usein kysyttyjä kysymyksiä puhallusmuovauksen vaihdoista
Mitä puhallusmuovauskoneen vaihto sisältää?
Täydellinen vaihto voi sisältää muotin, suulakkeen ja tuurnan, puhallustapin, ytimen tai lisäosat, hartsin, perusseoksen, hiontasäännön, käyttöliittymän reseptin, seinämän paksuusprofiilin, irrotuksen, trimmerin, vuototestin, kuljetinohjaimet, etiketit ja pakkaamisen. Tarkka laajuus riippuu lähtevien ja saapuvien tuotepakettien eroista. Määrittele nämä erot ennen pysäkkiä. Jos luettelossa on vain muotti, tiimi voi aloittaa uudelleen vanhalla materiaalireitillä, ohjaintiedostolla tai alavirran asetuksella.
Milloin vaihtoajan pitäisi alkaa ja lopettaa?
Käytännön määrittely alkaa lähtevän työn viimeisestä hyväksytystä osasta ja päättyy saapuvan työn ensimmäiseen hyväksyttyyn tuotantoikkunaan. Kirjaa myös ensimmäisen muotoillun osan ja ensimmäisen hyväksytyn osan väliajat. Laitoksen on määriteltävä tuotantoikkuna, kuten tietty määrä peräkkäisiä osia tai aikaperusteinen näyte kaikilla asiaankuuluvilla asemilla, onteloilla tai päillä. Saman määritelmän käyttäminen tekee tulevista vertailuista mielekkäitä.
Kuinka laitos voi lyhentää puhallusmuovausmuotin vaihtoaikaa turvallisesti?
Siirrä tunnistus, lavastus, puhdistus, reseptin tarkastus, mittarin valmistelu ja laadun suunnittelu pysäytetyn aikavälin ulkopuolelle, missä nämä toimet voidaan tehdä tuotantoa häiritsemättä. Merkitse liitännät, suojaa tallennustilaa, valmistele työkohtaisia sarjoja ja määritä omistajat jokaiselle kanavanvaihdolle. Analysoi odotus- ja korjausaika erillään fyysisestä muottityöstä. Älä lyhennä aikaa ohittamalla suojukset, ohittamalla vaarallisen energian ohjaimia, käyttämällä nimeämätöntä nostolaitetta tai hyväksymällä osia ennen kuin vaaditut tarkastukset ovat läpäisseet.
Lopettaako tallennetun reseptin lataaminen asennuksen?
Ei. Tallennetun reseptin on vastattava asennettua muottia, muottityökalua, puhallustappia, materiaalia ja tuoteversiota. Jotkut asetukset voivat myös olla erillisessä parison controllerissa tai alavirran koneessa. Vahvista täydellinen tiedostosarja, todista sallitut manuaaliset liikkeet ja vertaa koneen todellista käyttäytymistä julkaistuun perusviivaan. Moogin DigiPack III -käsikirja linkittää tallennetut konttitiedostot parison-profiilin ja die-gap-työkalujen kalibrointitietoihin, minkä vuoksi laitteisto- ja tiedostotunniste on säilytettävä yhdistettyinä.
Miksi materiaalin vaihdon jälkeen ilmaantuu mustia pilkkuja tai väriraitoja?
Mahdollisia syitä ovat käsittely- tai sulatusreitille jääneet vanhat materiaalit, saastunut hartsi tai uudelleenhionta, pysähtyneeltä alueelta vapautunut huonontunut hartsi, epätasainen värisekoittuminen, lämmittimen viat tai sopimaton sammutus ja tyhjennys. Säilytä hartsi- ja siirtymätietue ennen asetusten muuttamista. Noudata hyväksyttyä koneen ja hartsin toimittajan menettelyä, tarkasta materiaalin reitti ja luokittele, onko vika satunnainen vai kiinnitetty aihion ympärille. Älä oleta, että yksi yleinen puhdistusmenetelmä on turvallinen jokaiselle hartsille ja päälle.
Mitä tietoja Kingglelle tulisi lähettää vaikeasta vaihdosta?
Lähetä koneen ja ohjaimen tunniste, lähtevät ja saapuvat tuotepiirustukset, muottien ja työkalujen tunnukset, hartsilaadut ja erät, masterbatch- ja uudelleenhiontatiedot, reseptiversiot, hälytyshistoria, hyödyllisyyslukemat, vaihtoaikajana, merkityt näytekuvat ja mitatut vikatiedot. Sisällytä video vain, kun se voidaan tallentaa ilman vaara-alueelle menemistä. Erityinen näyttö antaa keskustelun erottaa materiaalipolku-, työkalu-, ohjaus-, hyödyllisyys- tai osasuunnitteluongelmat tehokkaammin.
Suunnittele kone tuotepaketin ympärille
Jos kyseessä on uusi muotti, uusi materiaali tai toistuva vaihtoongelma, lähetä varsinainen osapiirustus, hartsi, kohdetestit, muotin ja työkalujen tiedot, nykyiset konetiedot ja havaittu vaihtotietue. Kinggle voi keskustella koneista, työkaluista, ohjaimista ja tuotantovaatimuksista samojen todisteiden perusteella.
Lähetä projektisi tiedotLähteet tarkistettu ja todistusmenetelmä
Ensimmäisen osapuolen Kinggle-sivuja ja Kinggle-isännöimiä käsikirjoja käytettiin konerajapinnan, projektisyötteen ja koulutuksen laajuuden lausunnoissa. Säätimen valmistajan käsikirjaa käytettiin tallennettujen tiedostojen ja työkalujen kalibrointisuhteissa. Materiaalikontaminaatio- ja hajoamisreittejä varten käytettiin virallista hartsinvalmistajan opasta. OSHA-määräyksiä käytettiin vain kuvaamaan Yhdysvaltojen turvallisuusrajoja. Mitään alla olevaa lähdettä ei ole esitetty yleisenä reseptinä.
- Kinggle-isännöimän automaattisen puhallusmuovauskoneen käyttöopas, käytetty 8. syyskuuta 2026.
- Moog DigiPack III Parison seinän paksuuden säätimen käsikirja, MRJ06301, isännöi Kinggle, käytetty 8. syyskuuta 2026.
- Kingglen myyntiprosessijaHuoltopalvelu, käytetty 8. syyskuuta 2026.
- LyondellBasell, Kuinka ratkaista puhallusmuovausongelmia, käytetty 8. syyskuuta 2026.
- OSHA 29 CFR 1910.147, Vaarallisen energian valvonta, käytetty 8. syyskuuta 2026.
- OSHA 29 CFR 1910.212, Yleiset vaatimukset kaikille koneille, käytetty 8. syyskuuta 2026.