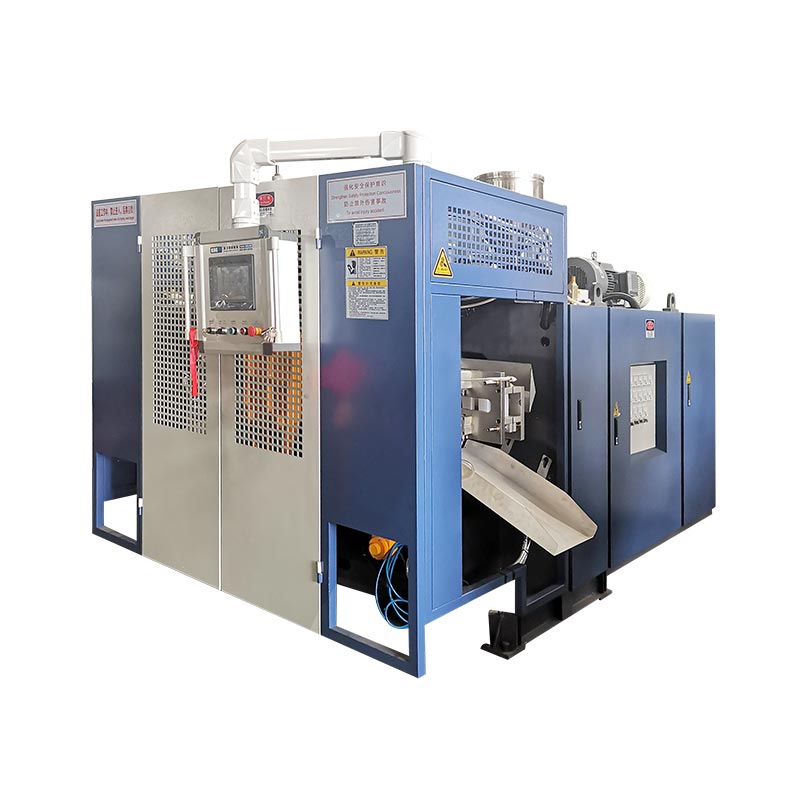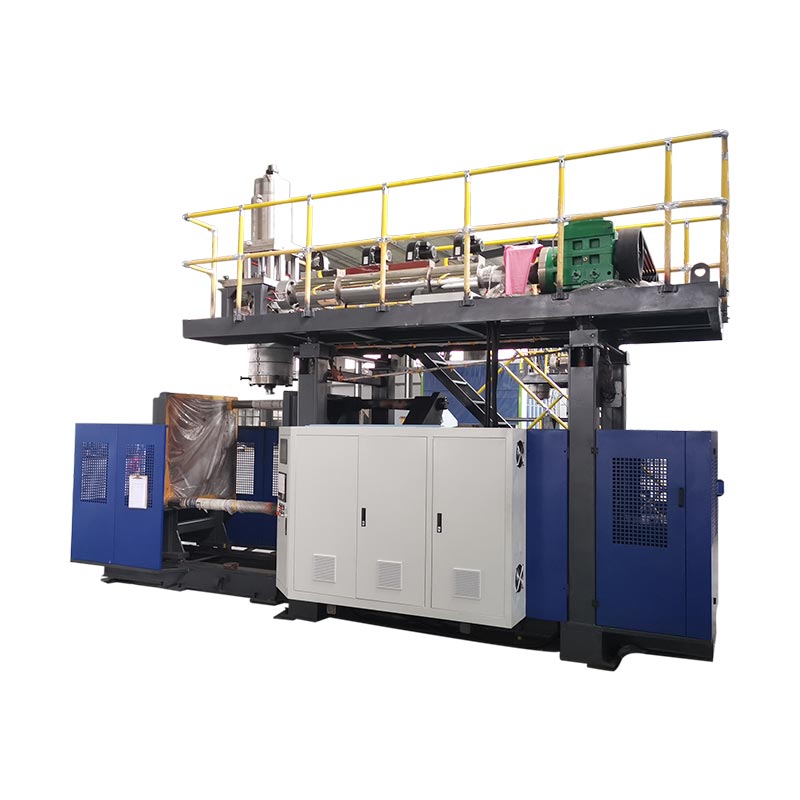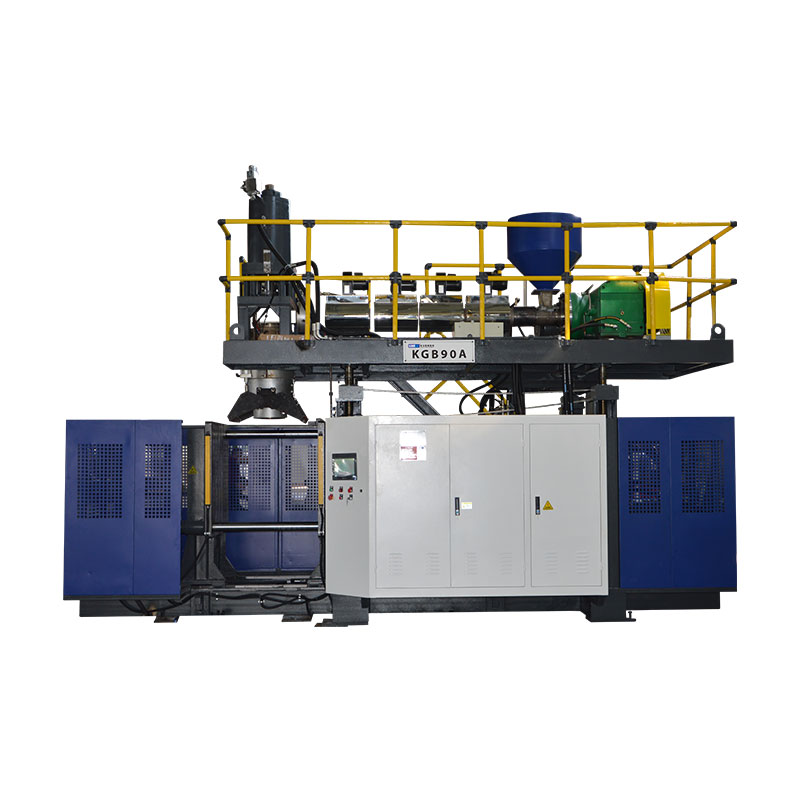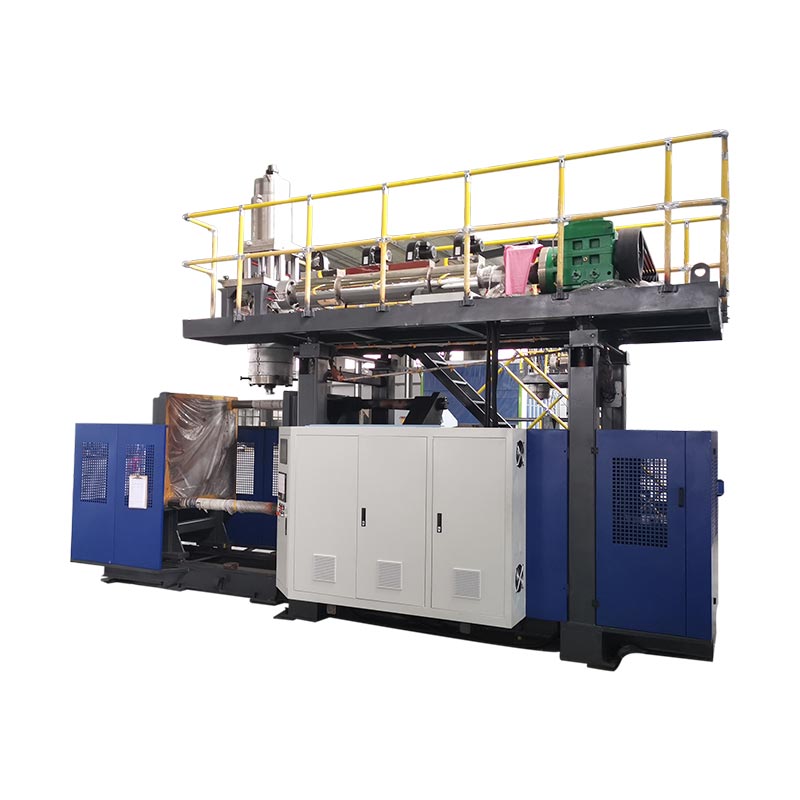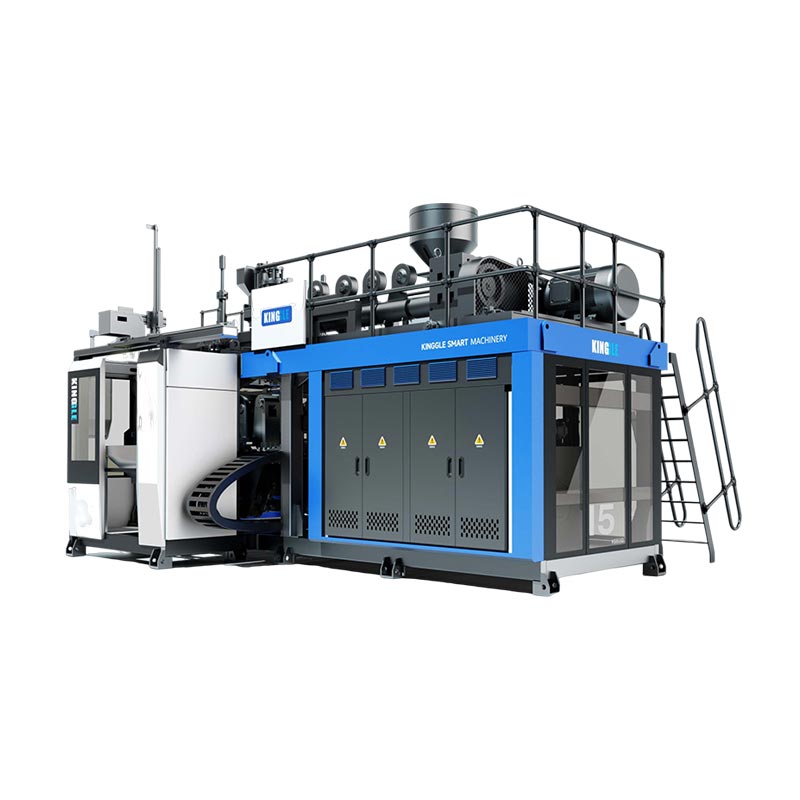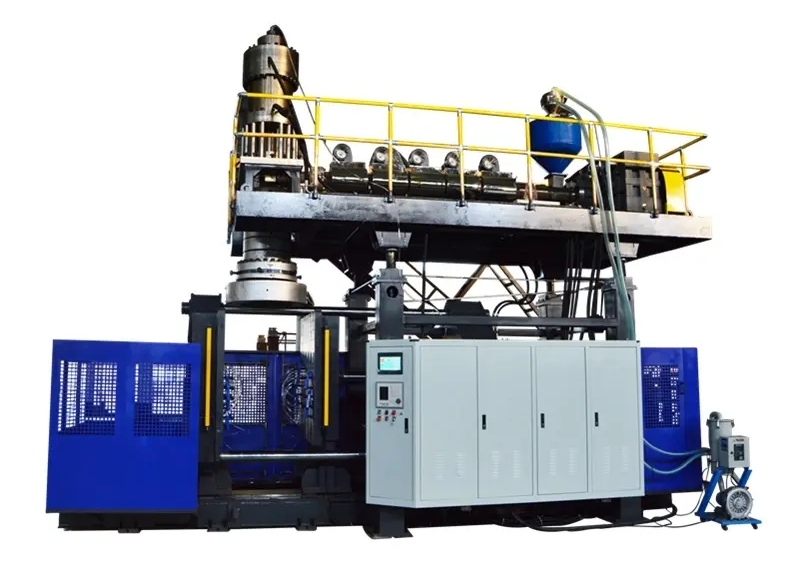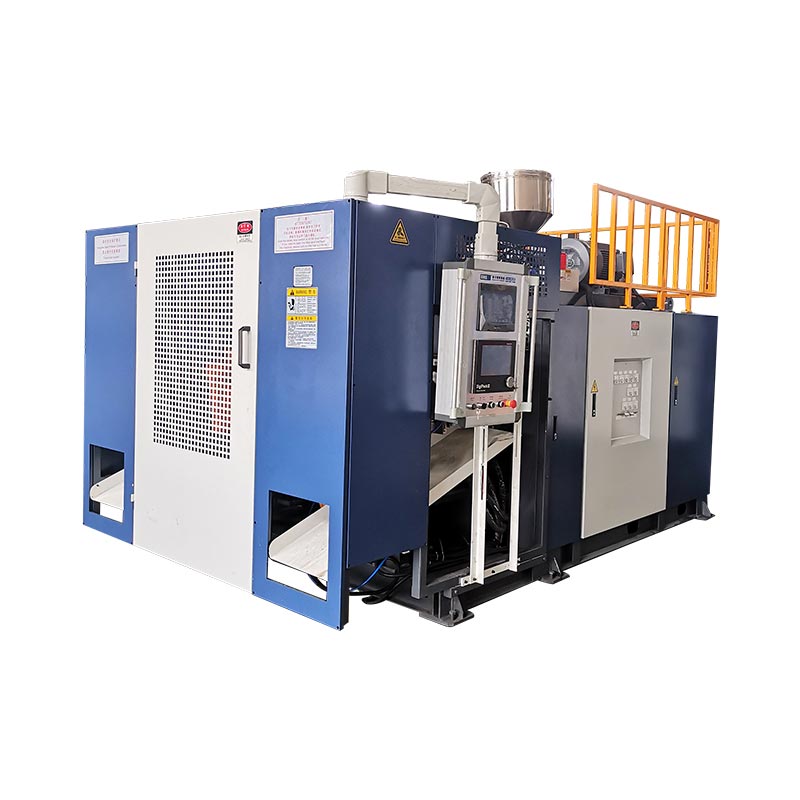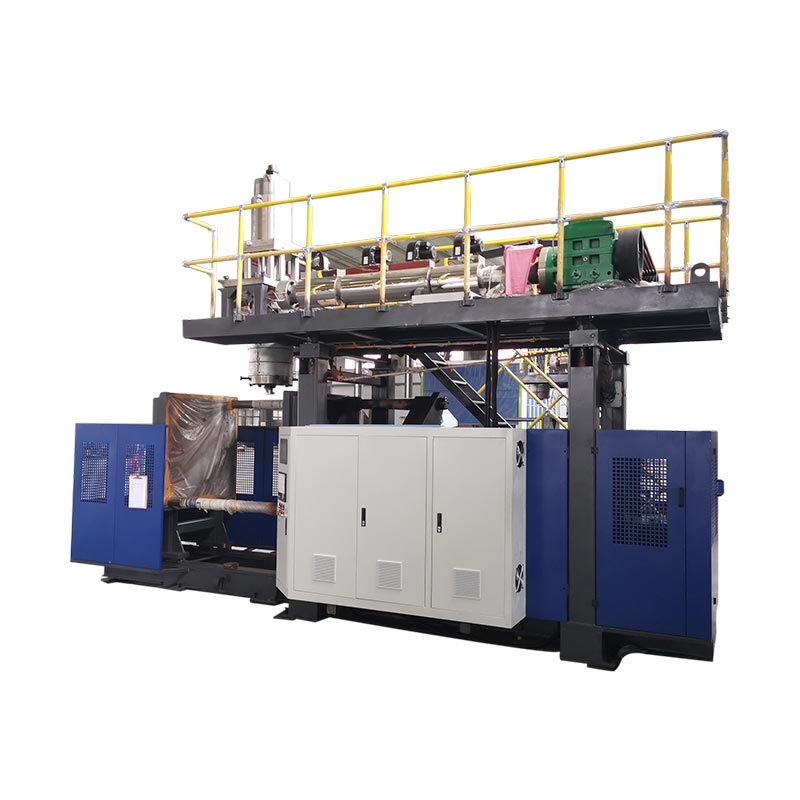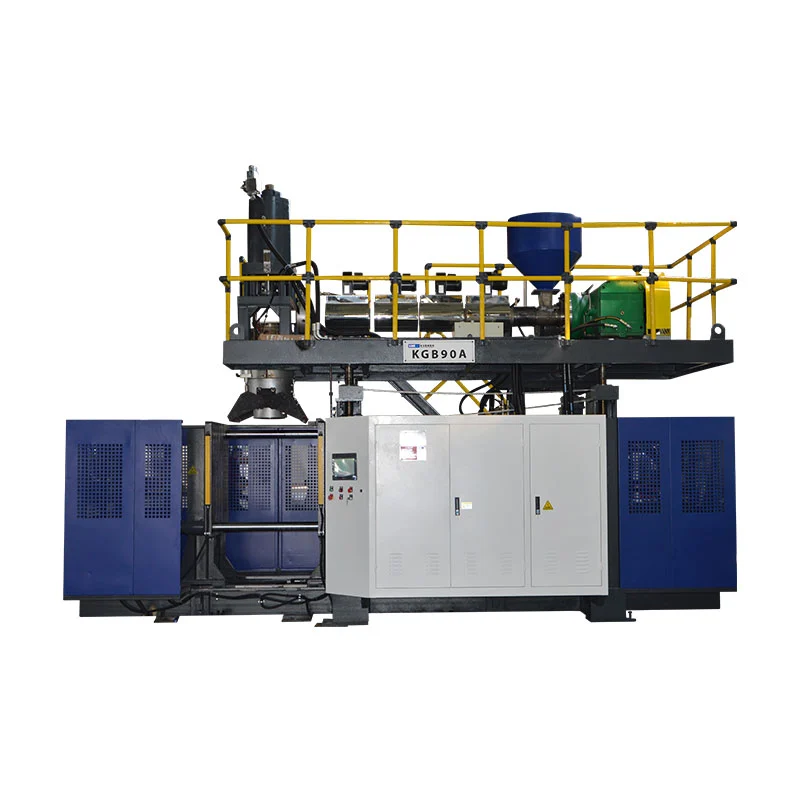
Puhallusmuovauskoneen pääosat ovat syöttö- ja suulakepuristusjärjestelmä, muottipää, muotti ja puristin, puhallusjärjestelmä, jäähdytyspiirit, käytöt ja ohjaimet sekä osien poistolaitteet. Niiden järjestely riippuu muovausprosessista ja koneen konfiguraatiosta. Suulakepuristuspuhallusmuovausta varten tunnista jokainen komponentti sen toiminnan ja kokoonpanon perusteella ennen kuin harkitset vaihtamista.
Tunnistaaksesi komponentin, etsi sen kokoonpano, vahvista sen toiminta ja kerää tarvittavat tekniset tiedot. Valokuva tai tuttu nimi harvoin kertoo, toimivatko kaksi varaosaa samassa koneessa.
Neljä eroa estävät kalliit sekaannukset
- Muottipää muodostaa muoviputken; puhallusmuotti muodostaa säiliön ulkopinnan.
- Muotitappi tai kara muotoilee sulatuskanavan. Puhalluspuikko kuljettaa ilmaa ja voi suorittaa kaulaan liittyviä toimintoja.
- Ohjaimen komento, toimilaitteen asento ja mitattu pullonseinä ovat eri todisteita.
- Komponentin nimen täsmääminen on vain vaihto-osan tunnistamisen alkua.
Tunnista koneen tyyppi ennen sen osien nimeämistä
Varmista prosessi koneen tunnistus- ja teknisistä asiakirjoista. Ekstruusiopuhallusmuovaus, ruiskupuhallusmuovaus ja venytyspuhallusmuovaus tekevät onttoja tuotteita erilaisilla työkalujärjestelyillä. Komponenttiluettelo, joka yhdistää kaikki kolme, voi lähettää ostajan etsimään laitteistoa, jota asennettu kone ei käytä.
Ekstruusiopuhallusmuovauksessa tai EBM:ssä ekstruuderi syöttää sulaa polymeeriä muottipäähän. Pää muodostaa onton putken nimeltä parison, jonka muotti vangitsee ja täyttää. Kingglenpuhallusmuovauskoneen opasselittää prosessiluokat ja tunnistaa ekstruusiopuhallusmuovauksen laitteistonsa painopisteeksi.
Ruiskupuhallusmuovauskone muodostaa sen sijaan esimuotin ydintangon ympärille ennen sen siirtämistä puhallusvaiheeseen. PET-venytys-puhallusjärjestelmä käyttää esimuotia ja venytysoperaatiota. Näillä eroilla on merkitystä työkalujen tunnistamisessa: IBM:n hylsytankokokoonpanoa ja PET-venytystankoa ei pitäisi esiintyä yleisessä EBM-varaosaluettelossa.
Pidä kokoonpanot, osat ja prosessimateriaali erillään
Termi "puhallusmuovausosat" voi tarkoittaa koneen osia tai prosessilla valmistettuja muovituotteita. Ilmoita, mikä merkitys on voimassa. Aihio on muovia, jota käsitellään, ei vaihdettava koneen osa. Ontelo on muotin ominaisuus. Muottipää on kokoonpano, joka sisältää useita komponentteja, joilla on omat identiteettinsä.
Käytä kokoonpanohierarkiaa, kun pyydät apua: kone, järjestelmä, kokoonpano, sitten yksittäinen osa. Esimerkiksi "ekstruusiopää, työkalukokoonpano, kara" on hyödyllisempi kuin "päätappi". Lisää piirustuksen viite tai alkuperäinen osanumero aina kun se on saatavilla. Tämä antaa toimittajalle lähtökohdan turvautumatta paikalliseen lempinimeen.
| Komponenttiryhmä | Toiminto | Hyödyllinen tunnistustodistus |
|---|---|---|
| Syöttö ja suulakepuristus | Toimita, kuljeta, sulata ja sekoita hartsi | Ekstruuderin piirustus, ruuvin/tynnyrin erittely, moottorilevy |
| Kuole pää ja parison työkalut | Levitä sula ja muotoile putki | Pään malli, työkalupiirustus, kokoonpanotarkistus |
| Parison valvonta | Komentomuutoksia työkalun aukkoon | Säätimen versio, toimilaite ja takaisinkytkentätunnistus |
| Muotti ja puristin | Ota kuva, pidä työkalua ja määritä ulkoinen muoto | Muotin tunnus, liitäntäpiirustus, puristinkokoonpanon viite |
| Puhallus ja jäähdytys | Täytä parision ja poista lämpö | Puhallustyökalun piirustus, ilmapiiri ja jäähdytyspiirikartta |
| Aja ja hallitse | Virta-, järjestys- ja monitoritoiminnot | Kaaviot, laitelevyt, ohjelmisto- ja parametriversiot |
| Nouto ja viimeistely | Poista tuote ja viimeistele se, jos mukana | Tarraimen/kiinnikkeen piirustus ja hyväksytty linjakokoonpano |
Syötä ja sulata hartsi: suppilo, ruuvi, tynnyri ja käyttö
Syöttöpolku alkaa ennen ruuvia
Suppilo syöttää materiaalia ekstruuderin syöttöosaan. Projekti voi sisältää myös kuormaajia, tehosekoittimia, annostelulaitteita tai uudelleenjauheen palautusta. Käsittele niitä tunnistettavissa olevina laitteina, joissa on erilliset liitännät. Suppilon olemassaolo ei todista, että automaattinen kuljetus, kuivaus tai sekoitus sisältyy koneen toimitukseen.
Kun ulostulo muuttuu epäsäännölliseksi, kirjaa hartsin laatu, erä, sekoitus ja syöttökäyttäytyminen ennen ruuvin syyttämistä. Materiaalin toimittamisen rajoitus tai keskeytys voi vaikuttaa siihen, mitä päähän pääsee. Huoltoryhmä tarvitsee varsinaiseen ajoon sidottuja havaintoja, ei vain pyyntöä suuremmasta suulakepuristimesta.
Ruuvi, piippu ja lämpötilajärjestelmä tekevät erilaisia tehtäviä
Pyörivä ruuvi kuljettaa ja työstää hartsia tynnyrin sisällä. Lämmitysvyöhykkeet lisäävät lämpöä lämpötilaohjauksessa, kun taas prosessi kehittää lämpöä myös mekaanisella työllä. Lämpötila-anturit antavat palautetta omissa paikoissaan. Näytetty tynnyrivyöhykkeen lämpötila ei siis ole suora mittaus virtaavan sulan jokaisesta osasta.
Pidä lämmitin ja anturi erillään. Alhaisen lämpötilan hälytys voi sisältää virtapiirin, lämmittimen, takaisinkytkentälaitteen, johdotuksen tai ohjauskokoonpanon. Lämmittimen vaihtaminen ilman vian vahvistamista voi jättää alkuperäisen ongelman ratkaisematta. Käytä todellista kytkentäkaaviota ja pätevää sähködiagnoosia yleisen vastus- tai lämpötilarajan sijaan.
Taajuusmuuttajan on vastattava enemmän kuin teholuokitusta
Moottori, vaihteisto ja kytkin välittävät liikkeen ruuviin. Niiden mekaaniset liitännät ja käyttövaatimukset kuuluvat asennettuun kokoonpanoon. Moottori, jolla on sama nimellisteho, ei ole automaattisesti sopiva vaihtokone, ja saman nimellishalkaisijan omaavalla ruuvilla voi olla erilainen geometria tai liitäntäyksityiskohdat.
Ruuvi- tai tynnyrikyselyä varten anna alkuperäinen piirustus, koneen sarjanumero ja materiaalisovellus. Käyttöön liittyvää kyselyä varten liitä mukaan täydelliset moottori- ja vaihteistolevyt sekä asiaankuuluva kokoonpanoviite. Säilytä alkuperäiset suunta- ja liitäntätiedot valokuvissa, jotka on otettu turvallisesta paikasta. Nämä tietueet auttavat erottamaan epäonnistuneen kohteen sen ympärillä olevasta suuremmasta kokoonpanosta.
Muodosta parison: meistinpää, meistityökalut ja seinän paksuuden säätö
Suulakepää vastaanottaa sulan ekstruuderista ja jakaa sen ulostulotyökaluja kohti. Suulake ja tuurna, joita joskus kutsutaan muotin tapiksi tai ydintyökaluiksi, määrittävät rengasmaisen kanavan, joka muodostaa putken. Terminologia vaihtelee pään suunnittelun mukaan, joten nimetyn komponentin tulee aina kytkeytyä takaisin piirustukseen.
Puhallusmuotti suorittaa erilaista työtä. Se sulkeutuu kuuman aihion ympärille ja määrittää säiliön ulkopinnan, kun ilma laajentaa muovia onteloa vasten. "Uuden muottipään" tilaaminen ilman, että selvitetään, koskeeko ongelma suulakepuristuspäätä, ulostulotyökaluja vai puhallusmuottia, luo vältettäviä epäselvyyksiä.
Jatkuvassa ja akkupäässä on eri materiaalireitit
Jatkuva suulakepuristusjärjestely muodostaa aihion jatkuvasta sulatuksesta. Akkupää varastoi tietyn määrän sulaa ja purkaa sen syklin aikana. Lisävarastointi- ja purkutoiminnot muuttavat pääkokoonpanoa ja sen säätimiä. Sulaakku eroaa myös hydraulisesta akusta, joka varastoi energiaa nestevirtapiiriin.
Tunnista pään arkkitehtuuri ennen tiivisteiden, työkalujen, lämmittimien tai toimilaitteiden vertailua. Pelkästään poistoaukon halkaisijan sovittaminen ei takaa, että ympäröivä kokoonpano, liike tai ohjausliitäntä on yhteensopiva.
Säädin on vain yksi osa seinän paksuuden säätöä
Parison-control-järjestelmä yhdistää ohjelmoidun profiilin työkalun liikkeeseen ohjaimen, toimilaitteen ja takaisinkytkentäjärjestelyn kautta. Mooginpuhallusmuovauskomponenttien yleiskatsauskuvaa ohjaimia, toimilaitteita ja servokomponentteja erillisinä osina ratkaisuistaan. Näillä komponenttiperheillä on erilaisia tehtäviä ohjaus- ja liikejärjestelmässä.
Käytännön johtopäätös on yksinkertainen: vaihtonäyttöä tai säädintä ei voida valita toimilaitteesta, palautteen ja koneen käyttöliittymästä riippumatta. Moogin yleiskatsaus kuvaa komponenttiperheitä; se ei tunnista, mikä laite on asennettu tiettyyn Kinggle-koneeseen.
Työstökohdan ja lopullisen seinämän paksuuden on myös pysyttävä erillään. Pullon seinämä riippuu edelleen materiaalin käyttäytymisestä, osan geometriasta ja prosessiolosuhteista. Tarkista muotoiltu osa sen sijaan, että käsittelet näytettyä profiilia seinän mittausraporttina. Theparison ohjelmointiopasyhdistää profiilimuutokset mitattuihin tuotteiden sijaintiin.
Muotoile ja vapauta osa: muotti, puristin, puhallusjärjestelmä ja irrotus
Puhallusmuotti ja kiinnitysyksikkö tulee tunnistaa erikseen. Muotti on tuotekohtainen työkalu. Kiinnityskokoonpano tukee ja siirtää työkalua ja pitää sen kiinni vaadittujen vaiheiden aikana. Levyt, ohjaimet, sylinterit ja kaikki kelkkamekanismit kuuluvat koneen kokoonpanoon, eivät automaattisesti muotin ostoon.
Korvaavia tiedusteluja varten onkalokuva voi tunnistaa tuotteen, mutta se paljastaa vain vähän asennusliittymästä. Liitä mukaan työkalun tunnus ja asianmukainen kone- tai muottipiirustus. Theekstruusiopuhallusmuovausmuotin suunnitteluopasselittää, miksi onkalon, puristamisen, jäähdytyksen, puhallusliitännän ja poistotavan on toimittava yhdessä.
Puhallustappi ei ole stanssatappi
Suulaketappi tai kara kuuluu sulatteen muodostavaan työkaluun. Puhallustappi kuuluu ilmatoimitukseen ja joissakin kokoonpanoissa kaulanmuodostus- tai kalibrointijärjestelyyn. Molempia voidaan kutsua "nastaksi" myymälässä, mutta ne suorittavat erilaisia tehtäviä ja niillä on erilaiset käyttöliittymät.
Joissakin tuotteissa käytetään erilaista puhallusjärjestelyä, mukaan lukien pohjapuhallus. Älä tilaa puhallustappia pelkästään pullon tilavuudesta. Tuotteen viimeistelyn, työkalun geometrian, asennuksen, liikkeen ja ilmaliitännän on vastattava hyväksyttyä suunnittelua. Tapin tai puhalluskokoonpanon tarkat toiminnot riippuvat siitä rakenteesta.
Osien poisto ulottuu muotin avaamista pidemmälle
Poistojärjestelmän on poistettava muotoiltu tuote ilman kohtuuttomia vaurioita tai häiriöitä. Projektista riippuen irrotukseen voi liittyä tarttuja, robotti, toinen käsittelymekanismi tai määrätty manuaalinen toiminto. Salaman poisto, kahvan lävistys, vuotojen testaus ja kuljetus voivat olla erillisiä laitteita.
Tällä rajalla on merkitystä, kun osa saavuttaa seuraavan koneen väärin. Muotin avautumisen jälkeen voi tapahtua jälkiä tai muodonmuutoksia. Kirjaa ylös, missä se ilmestyy ensimmäisen kerran, mikä asema tai onkalo on tuottanut sen ja oliko se paikalla ennen käsittelyä. Älä diagnosoi homeen kulumista viasta, joka on tarkastettu vasta trimmauksen ja kuljetuksen jälkeen.
Vahvista tilattu irrotus- ja viimeistelytähtäin ennen kuin pyydät vaihtosormia, kiinnittimiä tai antureita. Theautomaattinen kone ja täydellinen linjaopaserottaa koneen toiminnot loppusyötöstä. Automaatio tulee tunnistaa todellisen kokoonpanon perusteella, ei sanasta "automaattinen".
Tue sykliä: hydrauliikka, jäähdytys, anturit ja säätimet
Virta- ja nestepiirit
Hydraulisessa koneessa moottori ja pumppu syöttävät hydrauliikkaa. Venttiilit ohjaavat tai säätelevät virtausta ja toimilaitteet tuottavat liikettä. Servokäyttöinen öljypumppu jää osaksi hydraulijärjestelmää. Sen kutsuminen sähkömoottoriksi ei tee koko koneesta täysin sähköistä.
Ilmajärjestelmä tukee määritettyjä pneumaattisia ja puhallustoimintoja. Säätimillä, venttiileillä, suodattimilla, letkuilla ja puhallustyökalulla on eri roolit. Oikealta näyttävän yhteyden on silti vastattava piirivaatimuksiaan. Tunnista hydrauliset ja pneumaattiset komponentit kaaviosta ja täydellisestä laitekoodista, ei vain rungon kokoa tai portin ulkonäköä.
Jäähdytyksessä on useita erillisiä kuormia
Muotti tarvitsee lämmön poistoa, ja koneessa voi olla ylimääräisiä jäähdytyskuormia, kuten hydrauliöljyä tai muita määrättyjä piirejä. Jäähdytys, torni tai laitoksen vesijärjestelmä voi sijaita koneen syötön ulkopuolella. Kartoita vastuuraja ennen kuin käsittelet puuttuvan laitoksen laitteiston puuttuvana koneenosana.
Normaali lukema päävesijohdossa ei todista, että jokaisessa muotihaarassa on riittävä kierto. Piirin identiteetti ja todelliset toimintahavainnot ovat hyödyllisempiä kuin yhden rivin laajuinen oletus. Thehyödyllisyysvaatimusopasselittää, kuinka kone-, muoti- ja lisävaatimukset pidetään erottuina.
HMI-, PLC- ja takaisinkytkentälaitteet eivät ole keskenään vaihdettavissa
HMI on käyttöliittymä. PLC suorittaa koneen ohjauslogiikkaa, kun taas kenttälaitteet antavat signaaleja ja suorittavat komentoja. Käyttöliittymän viesti ilmaisee ilmoitetun tilan; se ei itsessään varmista, että näyttö on viallinen tai että näytettävä laite on viallinen.
Säilytä hälytys, syklin vaihe ja asiaankuuluvat havainnot ennen kuin tyhjennät tai muutat mitään. KäytäKäyttöliittymän asetusten ja hälytysten opasjärjestämään tuon levyn. Ohjaimen, taajuusmuuttajan tai takaisinkytkennän vaihdot voivat myös vaatia oikean ohjelman, parametrit ja kalibroinnin.
Turvallisuuteen liittyvät laitteet vaativat määritellyn vaihto- ja validointiprosessin. YhdysvalloissaOSHA:n vaarallista energiaa koskeva ohjekäsittelee odottamattomista jännitteistä tai varastoituneesta energiasta aiheutuvia huoltoriskejä. Noudata työmaan konekohtaista menettelyä valtuutetun henkilöstön kautta. Käyttöliittymän pysäytys tai yleinen osaopas eivät takaa turvallista pääsyä.
Katso, miten osat eroavat Kinggle jatkuvatoimisissa ja akkukoneissa
Todelliset alustaesimerkit tekevät komponenttikartasta hyödyllisemmän. KingglenKGB5L tuotesivukuvaa yksiasemaista jatkuvatoimista konetta, jossa on translaatiomuotinvaihtomekanismi. Sen taulukossa on 60 mm:n ruuvi ja Mitsubishi PLC on nimetty ominaisuuden kuvauksessa.

TheKGB100B 120L sivukuvaa sen sijaan akkupään alustaa. Siinä luetellaan 100 mm:n ruuvi ja kuvataan hydraulinen servotoiminto, suorapainemuotin lukitus ja seinämän paksuuden säätö. Sen varastointi- ja purkujärjestely antaa komponenttikeskustelulle erilaisen rakenteen.

| Tuote | KGB5L | KGB100B | Mitä ero muuttuu |
|---|---|---|---|
| Julkaistu arkkitehtuuri | Yhden aseman jatkuva suulakepuristus | Akkupään suulakepuristus | Pään kokoonpano ja syklin suhteet |
| Julkaistu ruuvin halkaisija | 60 mm | 100 mm | Erilaiset ekstruuderiviitteet; halkaisija ei ole täydellinen osan erittely |
| Julkaistu muottijärjestely | Translational muotin siirto | Sivulla kuvattu kiinteä avaus/sulkemisjärjestely | Tunnista oikea puristin ja liikekokoonpano |
| Korvaava identiteetti | Käytä tämän koneen dokumentaatiota sellaisenaan | Käytä tämän koneen dokumentaatiota sellaisenaan | Jaetun komponentin nimestä ei seuraa vaihtokelpoisuutta |
Lähteet: kaksi linkitettyä Kinggle-tuotesivua. Konfiguraatiokuvaukset ja ruuvien halkaisijat ovat luettelotietoja, eivät asiakkaan asentaman koneen mittoja.
Nämä esimerkit osoittavat, miksi "Kinggle-ruuvi", "hydrauliventtiili" tai "seinäohjain" on liian laaja tilauskuvaus. Myös yhden koneperheen sisällä sarjanumerolla, hyväksytyillä muutoksilla ja nykyisellä kokoonpanoversiolla on merkitystä. Tuotesivun tiedot voivat paikantaa alustan, mutta ne eivät voi korvata valmiiksi rakennettua materiaaliluetteloa.
Erottele ostamista varten kolme tietuetta: mitä luettelo kuvaa, mitä tilaus sisälsi ja mikä on nyt asennettu. Myöhempi muutos on saattanut muuttaa käyttölaitetta, anturia tai työkalua. Tarkista nämä tietueet ennen korvaavan osan valitsemista, varsinkin kun vanha komponentti ei enää vastaa alkuperäistä piirustusta.
Merkitse huoltokyselyn aikana kyseinen osajärjestelmä yleiskuvaan ja kiinnitä luettava komponenttitarra erikseen. Yhdistä molemmat kuvat koneen sarjanumeroon. Lähikuva ilman asennuskontekstia voi piilottaa sen, kuuluuko kohde suulakepuristuskäyttöön, hydraulipakettiin vai apulaitteeseen.
Tunnista oikea korvaava ennen tilaamista
Aloita havaitusta ongelmasta ja osan identiteetistä, älä päätelmästä, että komponentti on epäonnistunut. Epätasaisilla seinillä, hitaalla liikkeellä tai lämpötilahälytyksellä voi olla useita syitä. Kirjaa olosuhteet muistiin ja vahvista vika hyväksytyllä diagnoosiprosessilla ennen korvaavan osan ostamista.
Thepuhallusmuovausvirheiden opason hyödyllinen tuoteoireiden järjestämisessä. Käytä huoltovälejä vartenennaltaehkäisevän huollon tarkistuslistaasennetun koneen käsikirjan mukana. Komponenttien yleiskatsauksessa ei pitäisi määrätä yhtä vaihtoikää jokaiselle hartsille, käyttöjaksolle ja käyttöympäristölle.
| Tallentaa | Sisällytä | Miksi sillä on merkitystä |
|---|---|---|
| Koneen identiteetti | Malli, sarjanumero ja tunnistekilven kuva | Paikantaa rakennuksen ja sen dokumentaation |
| Kokoonpanon identiteetti | Järjestelmä, kokoonpanopiirustus, alkuperäinen osanumero ja versio | Erottaa yhden komponentin samankaltaisista kohteista |
| Laitteen tiedot | Täydellinen valmistajakoodi ja luettavissa olevat arviot | Osittainen koodi saattaa jättää kokoonpanoeron pois |
| Liitännät | Asiaankuuluvat kiinnitys-, akseli-, neste-, sähkö- tai signaaliliitännät | Vahvistaa enemmän kuin visuaalista samankaltaisuutta |
| Muutoshistoria | Hyväksytyt vaihdot, muutokset ja ohjelmistomuutokset | Täsmäyttää alkuperäisen piirustuksen nykyisen koneen kanssa |
| Vika todisteet | Hälytys, syklin vaihe, mittaukset, merkityt näytteet ja turvavalokuvat | Auttaa erottamaan ilmoitetun oireen epäonnistuneesta tuotteesta |
Käytä lyhyttä, kontrolloitua tunnistussekvenssiä
- Paikanna tuote koneen piirustuksesta tai osaluettelosta ja kirjaa ylös sen kokoonpanoviite.
- Tallenna koko tarra ja sitä ympäröivä asennus turvallisesta, sallitusta paikasta.
- Yhdistä asiaankuuluvat mekaaniset, sähköiset ja nesteliitännät toimittajan spesifikaatioiden kanssa.
- Dokumentoi vaihdot tai tarkistukset ja hanki vaadittu tekninen hyväksyntä ennen asennusta.
- Valtuutetun vaihdon jälkeen tarkista vaaditut asetukset, palaute, turvatoiminnot ja tuotteen tulos ennen tuotannon vapauttamista.
Eri komponenttiluokat tarvitsevat erilaisia todisteita. Kiuas vaatii sille määritellyt sähkö- ja asennustiedot. Venttiili vaatii oikean piiritoiminnan ja laitekonfiguraation. Mekaaninen työkalu vaatii piirustuksensa ja liitännät. Ohjauksen vaihto vaatii versio- ja parametritarkistuksia. Valokuva voi tukea näitä tietueita, mutta se ei voi vahvistaa kaikkia piilotettuja vaatimuksia.
Pyydä kirjallinen vahvistus tarkalleen toimitetulle tuotteelle ja hyväksytylle korvaajalle. Säilytä vanhat ja uudet identiteetit palvelurekisterissä. Tämä tietue on hyödyllisempi seuraavan epäonnistumisen yhteydessä kuin ostokuvaus, jossa lukee vain "yksi varaosa puhallusmuovauskoneille".
Lukematon tarra tarvitsee lisää todisteita, ei arvattua osanumeroa. Käytä piirustuskohtaa, asennusvalokuvia ja konetietueita tunnistaaksesi. Älä kopioi koodia lähellä olevasta koneesta vain siksi, että sen komponentti näyttää samanlaiselta.
Usein kysyttyjä kysymyksiä puhallusmuovauskoneiden osista
Mitkä ovat puhallusmuovauskoneen pääosat?
Suulakepuristuskoneen pääryhmät ovat syöttö ja suulakepuristus, suutinpää ja työkalut, parison control, muotti ja puristin, puhallus, jäähdytys, käytöt ja ohjaimet sekä tuotteen poisto. Tarkka järjestely riippuu alustasta ja projektista. Tunnista ensin prosessi ja käytä sitten sen kokoonpanoasiakirjoja erottaaksesi vakiovarusteet, valitut lisävarusteet ja erilliset apulaitteet.
Mitä eroa on muottipäällä ja puhallusmuotilla?
Suulakepää käsittelee sulaa polymeeriä ja muodostaa aihion poistotyökalunsa kautta. Puhallusmuotti sulkeutuu tuon malliston ympärille ja määrittää tuotteen ulkopinnan täytön aikana. Muottipesä, muotti tai täydellinen pääkokoonpano on siis eri tilaustuote. Anna kokoonpanoviite sen sijaan, että luottaisit pelkkään sanaan "muotti".
Onko puhallustappi sama kuin stanssaustappi tai kara?
Ei. Muottitappi tai kara kuuluu sulatteen muodostavaan työkaluun ja auttaa määrittämään rengasmaisen ulostulon. Puhalluspuikko tuo ilmaa ja sillä voi olla kaulan muodostus- tai kalibrointitehtävät tietyssä mallissa. Jaettu sana "pin" ei tee komponenteista keskenään vaihdettavia. Käytä todellista työkalupiirustusta kumman tahansa kohteen tunnistamiseen.
Ovatko osat vaihdettavissa eri puhallusmuovauskoneiden välillä?
Älä oleta yleisen nimen, samankaltaisen ulkonäön tai vastaavan otsikon luokituksen vaihdettavuutta. Täydellisen laitekoodin, kokoonpanoversion, asennuksen, liitäntöjen ja käyttötoiminnon on vastattava toisiaan. Ohjaukset voivat myös riippua ohjelmiston, parametrien ja takaisinkytkennän yhteensopivuudesta. Kaikki vaihtoehdot tulee hyväksyä asennetulle kokoonpanolle mieluummin kuin luettelokuvan perusteella.
Mitä tietoja tarvitaan varaosan tunnistamiseen?
Lähetä koneen malli- ja sarjanumero, alkuperäinen osanumero, kokoonpanopiirustuksen viite, tarkistus ja selkeät tarrakuvat. Sisällytä asiaankuuluvat liitännät, hyväksytyt muutokset ja havaittu vika. Säilytä myös ohjauslaitteiden versio- ja konfigurointitietueet. Tämä mahdollistaa kyselyn tunnistaa tietyn kohteen pikemminkin kuin laajan komponenttiluokan.
Valmistele tietty osakysely
Kinggle-koneessa aloita koneen levystä, kokoonpanoviittauksesta ja luettavasta komponenttitarrasta. Lisää ongelmatietue ja asiaankuuluvat piirustukset ja lähetä sitten paketti palvelun kauttaKingglen yhteystietosivu. Asennetun osan tunnistaminen on ensimmäinen askel oikean vaihdon vahvistamisessa.