Valitse monikerroksinen puhallusmuovauskone sovittamalla kunkin kerroksen toiminto säiliön spesifikaatioiden mukaan. Tarkista, että mainittu suulakepuristusjärjestelmä pystyy pitämään reseptin vaaditulla teholla, ja vertaa sitten hyväksyttyä säiliötä kohti. Tarkista kokoonpano aiotuilla materiaaleilla ja muotilla; ylimääräiset kerrokset ovat perusteltuja vain tietyn tuotteen tai tuotantovaatimuksen vuoksi.
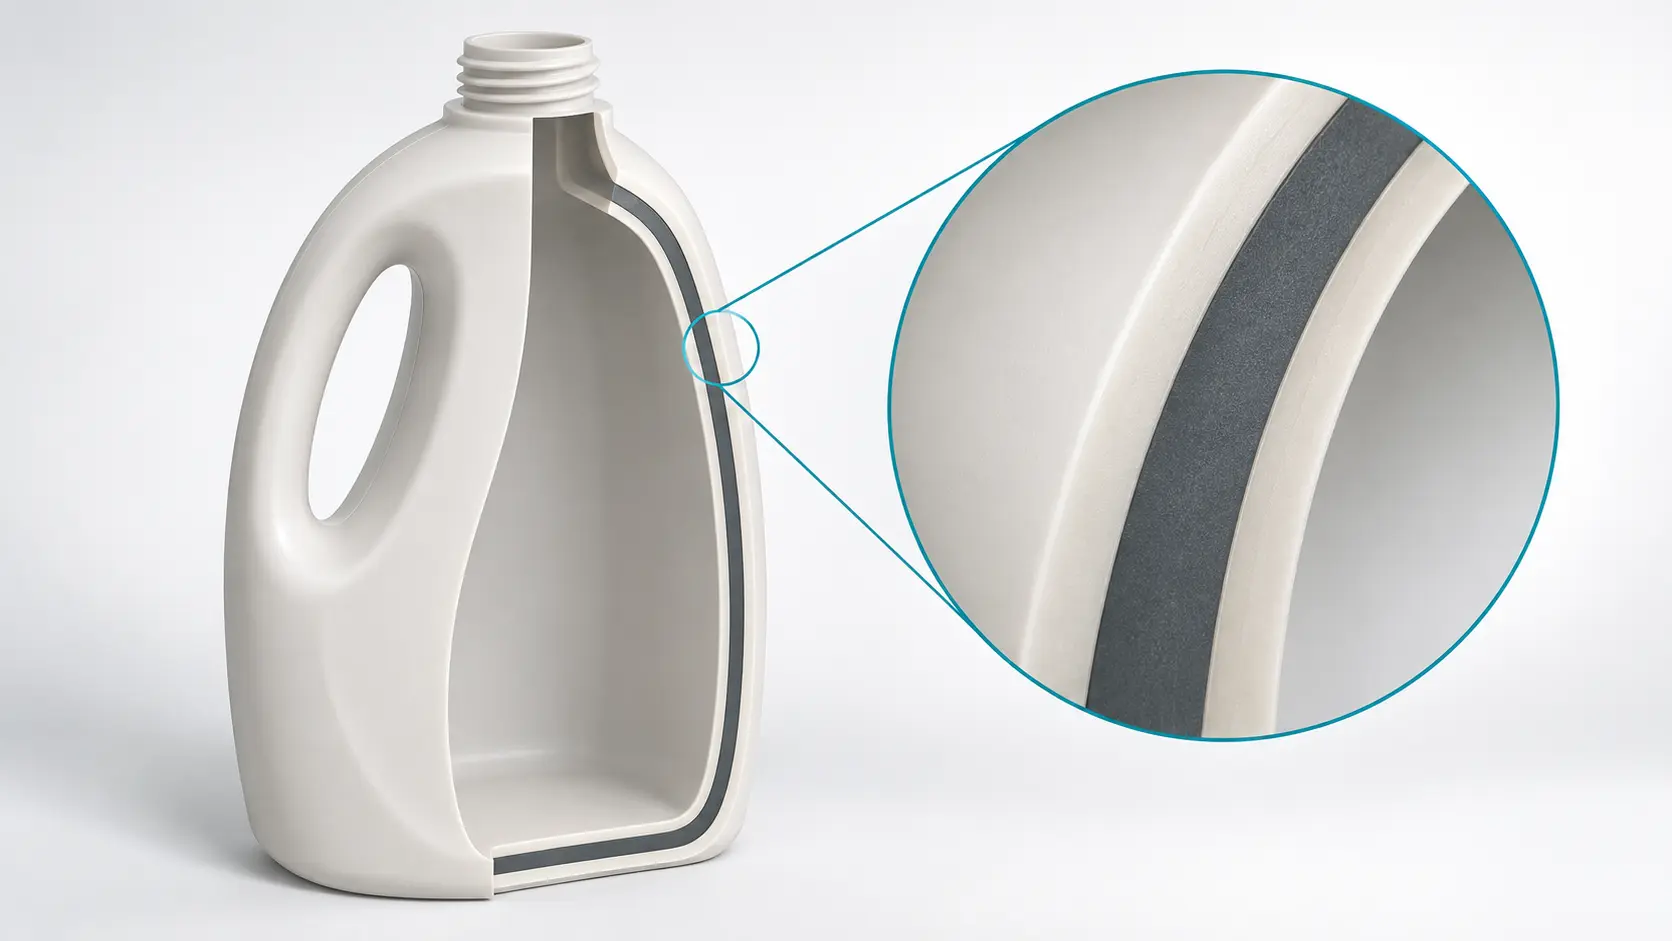
Hyödyllinen ostopäätös seuraa neljää tarkistusta:
- Kirjoita säiliön tiedot ennen kerrosmäärän valitsemista.
- Kartoita jokainen materiaalivirta kerrokseensa ja tarkista sen toiminta-alue.
- Tarkista todellinen kerrosten jakautuminen ja valmiin säiliön suorituskyky.
- Sisällytä tuotantotappiot kustannusvertailu- ja kokeilutietueeseen.
Aloita säilön tiedoista, älä kerrosten määrästä
Pyyntö "kolmikerroksisesta pullokoneesta" jättää liian monta päätöstä avoimeksi. Se ei tunnista sisältöä, säiliön geometriaa, hartsilaatuja, vaadittua tehoa tai syytä seinän erottamiseen kerroksiin. Toimittaja voi vastata tähän pyyntöön konekategorialla, mutta silti ilmoittaa väärän materiaalijärjestelmän.
Aloita valmiista säiliöstä. Ilmoita sen piirustus, kaulan viimeistely, kahvan järjestely, nimelliskapasiteetti ja valmis paino. Lisää vaadittu ulkonäkö, huoltoehdot ja suorituskyvyn tarkistukset. Vaalea pesuainepullo ja happiherkkä pakkaus tarvitsevat eri todisteita, vaikka niiden tilavuus ja kokonaispaino täsmäävät.
Muuta vaatimukset hyväksyttäviksi kohteiksi
Korvaa löysät termit, kuten "hyvä este" tai "suuri lujuus", määritellyllä testaus- ja hyväksymisrajalla. Ilmoita, onko pullon kestettävä tietty käsittelyjakso, säilytettävä määrätty ulkonäkö vai täytettävä tuotteen suojatavoite. Testiehto kuuluu rajan ulkopuolelle, mukaan lukien tarvittaessa sisältö tai simulantti.
| Vaatimus | Valintakysymys | Todisteita pyydettäväksi |
|---|---|---|
| Tasainen pinnan väri | Mikä kerros kantaa väriä, ja mikä syöttömuunnelma on sallittu? | Hyväksytty ulkonäkönäyte ja koenäytteet ajon aikana |
| Ytimessä kierrätysmateriaalia | Mitä lähdettä, laatua ja materiaaliosuutta järjestelmän tulee käsitellä? | Materiaalispesifikaatio, syöttökartoitus ja valmiiden osien tulokset |
| Tuotteen suojaus | Mitä ainetta seinän tulee pitää sisällä tai ulkona? | Estetavoite, testiolosuhteet ja pakettitason validointi |
| Käsittely ja pinoaminen | Mitkä konttien sijainnit ja kuormat ohjaavat suorituskykyä? | Piirustusrajat ja sovitut mekaaniset testit |
| Tuotanto | Kuinka monta hyväksyttyä konttia vaaditaan määritellyssä ajassa? | Bruttosulatusten kysyntä, hyväksytyt määrät, hylkäykset ja pysäytysloki |
Pidä pakolliset vaatimukset erillään mieltymyksistä. Jos yksikerroksinen rakenne jo läpäisee määrityksen, käytä sitä referenssivaihtoehtona. Monikerroksinen ehdotus tarvitsee tällöin selkeän syyn: erilaisen pinnan, määritellyn ydinmateriaalin, estetoiminnon tai muun vaatimuksen, jota referenssi ei voi täyttää taloudellisesti.
Kerro myös tuotevalikoima. Pitkiä toistuvia tilauksia palvelevalla rivillä on erilainen vaihtotaakka kuin lyhyitä eriä useissa eri väreissä valmistavalla rivillä. Ota mukaan pienimmät ja suurimmat suunnitellut tuotteet sen sijaan, että testaisit vain helpointa pulloa. Tämä antaa laitekeskustelulle käyttökelpoisen rajan.
Anna jokaiselle kerrokselle työ ennen rakenteen valitsemista
Koekstruusiopuhallusmuovaus yhdistää materiaalivirrat kerrokselliseksi aihioksi ennen kuin muotti muodostaa onton osan. Valintakysymys on, kuinka nämä tasot palvelevat konttia. Kingglenmonikerroksisen koekstruusion yleiskatsausselittää perusprosessin ja yleiset kerrostoiminnot.
Kaksikerroksisella puhallusmuovauskoneella voi olla merkitystä, kun sisä- ja ulkopinnat tarvitsevat erilaisia formulaatioita. Kolmikerroksinen puhallusmuovauskone lisää erillisen ytimen näiden pintojen väliin. Kumpikaan kuvaus ei vahvista lujuutta, kemiallista yhteensopivuutta tai sulkukykyä sellaisenaan. Nämä ominaisuudet vaativat edelleen valitut materiaalit, geometrian ja testitulokset.
| Rakennekonsepti | Syytä arvioida | Kysymys joka jää |
|---|---|---|
| Yksi kerros | Yksi formulaatio täyttää koko tuotevaatimuksen | Läpäiseekö valmis säiliö ehdotetulla painolla? |
| Kaksi kerrosta | Erilliset sisä- ja ulkomuodot | Ovatko pinnat ja käyttöliittymä hyväksyttäviä? |
| Kolme kerrosta | Määritä ydinkoostumus molemmista kuorista riippumatta | Voiko suunniteltu ydinosuus toimia hyväksyttävillä skineillä ja suorituskyvyllä? |
| Suojarakenne solmiokerroksilla | Yhdistä valittu sulkuhartsi rakennemateriaaleihin | Onko hartsilaadut, liitännät ja pakkauksen suorituskyky validoitu? |
Määritä materiaalit järjestelmänä
Ihon/ytimen/ihon rakennetta varten tunnista hartsi- ja lisäainepakkaus kussakin kohdassa. Erottele ostettu kierrätysraaka-aine hiomakoneen kautta palautetusta tuotantokäsittelystä. Yksinkertaisesti "uusi/vanha/uusi" kuvailtu resepti piilottaa tiedot, joita tarvitaan johdonmukaisuuden ja materiaalin käsittelyn arvioinnissa.
Älä käsittele haudattua kierrätettyä ydintä automaattisena todisteena sisällön sopivuudesta. Pyydä käyttötarkoituksen edellyttämät materiaaliasiakirjat ja tuotekohtainen arviointi. Samoin kierrätetty sisältö ja kierrätettävyys ovat erillisiä kysymyksiä. Yksi koskee sitä, mitä säiliöön tulee; toinen koskee sitä, mitä koko paketille voi tapahtua jälkeenpäin.
Estekerros muuttaa materiaalijärjestelmää
Kuraray tunnistaaEVAL EVOH kaasusulkumateriaalinakäytetään pakkauksissa ja muissa sovelluksissa. Sentekninen esityskuvaa myös polyolefiinin ja EVOH:n välisiä sidekerroksia. Nämä liimapaikat kuuluvat rakenteen ja laitteiston katsaukseen, eivät kerrosten määrän ulkopuolelle.
Pyydä täydellinen hartsiyhdistelmä, mukaan lukien liimalaadut, käsittelyohjeet ja sovitut suojaolosuhteet. Materiaalin läpäisevyysarvo ei ole lopputulos valmiin pullon säilyvyydestä. Säiliö, suljin, sisältö ja käyttöehdot vaativat oman validointinsa. Sulkuhartsin lisääminen ilman tätä spesifikaatiota jättää ostopäätöksen tekemättä.
Tarkista, pystyykö lainattu kone ajamaan kerrosreseptiä
Monikerroksisen suulakepuristuspuhallusmuovauskoneen on sovitettava sekä säiliö että sen päätä syöttävät materiaalivirrat. Pyydä laiteaikataulu, jossa nimetään jokainen ekstruuderi, syöttölaite, materiaalipolku ja kerroksen sijainti. Piirustuksessa tulee myös yksilöidä muotin ulostulot, asemat ja muotin ontelot. Nämä luvut kuvaavat järjestelmän eri osia.
Monipääkone tuottaa useita aitoja muovaustapahtumaa varten. Monikerroksinen muottipää muodostaa kerroksia aihion seinään. Tarjous voi yhdistää nämä ominaisuudet, mutta toinen ei vahvista toista. Samoin kerrosluku ei yksin anna luotettavaa ekstruuderin määrää. Lue varsinainen syötekartoitus.
Kokoa materiaalivirrat kokonaisilla yksiköillä
Käytä ekstruusioliimaamiseen parisonin bruttotarvetta. Pelkästään valmis pullomassa jättää pois materiaalia, josta tulee viimeistelty. Määritä muovatun astian bruttomassa ja muodostettujen säiliöiden lukumäärä tunnissa. Jos kyseessä on usean myyntipisteen järjestely, sisällytä kaikki säiliöt kyseiseen tuotantomäärään.
Harkitse hypoteettista pulloa, jonka lopullinen massa on 40 g ja jonka kokonaispaino on 55 g. Oletetaan, että linja muodostaa 1 200 pulloa tunnissa ennen kuin laatu hylkää. 15 g ero on tässä esimerkissä leikkaus, ei tavallinen romumäärä. Nämä syötteet havainnollistavat menetelmää; ne eivät ole Kingglen tuotantotuloksia.
Materiaalivirran kysyntä = bruttosulatarve × määritetty massaosuus
| asema | Määrätty massaosuus | Vaadittu virtaus |
|---|---|---|
| Ulompi iho | 20 % | 13,2 kg/h |
| Ydin | 60 % | 39,6 kg/h |
| Sisäinen iho | 20 % | 13,2 kg/h |
| Kokonais | 100 % | 66,0 kg/h |
Resepti 20/60/20 on laskentaoletus, ei suositeltu kierrätyssisältösuhde. Jos yksi materiaalivirta syöttää useita paikkoja, yhdistä nämä paikat laskettaessa kyseisen virran kuormitusta. Tarkista myös pienin suunniteltu pullo ja kerrososuus. Maksimiteho ei takaa vakaata toimintaa pienellä syöttönopeudella.
Käytä Kingglen tuotevaihtoehtoja lähtökohtana
KingglenKGB2L 2L yksiasemainen koneluetellaan yksi-, kaksi- ja kolmikerroksisia vaihtoehtoja. TheKGB5D 5L kaksiasemainen koneluettelee samat tasovaihtoehdot eri alustalla. Molemmilla sivuilla kuvataan erikseen monen pään konfiguraatioita, mikä vahvistaa, miksi kerrosten lukumäärä ja ulostulojen määrä tarvitsevat erilliset merkinnät tarjouksessa.

Julkaistut kapasiteettiluokat ovat hyödyllisiä alustan kaventamisessa. Ne eivät korvaa hartsikohtaista kokoonpanon tarkistusta. Kysy, mitkä ruuvimallit, syöttöjärjestelmät ja päävaihtoehdot sopivat ehdotettuun reseptiin. Älä käsittele HDPE-pehmennysfiguuria määrittelemättömän monikerroksisen järjestelmän yhdistettynä kapasiteettina.
Koekstruusiopuhallusmuovauskoneen tarjousta varten kirjaa ylös sovittu virtausalue jokaiselle materiaalivirralle, valmistusvaatimukset, suodatus tarvittaessa, reseptisäädöt ja huuhtelumenettely. Ilmoita, mitkä apulaitteet hinta sisältää. Esittelyssä toimiva materiaalipiiri saattaa silti tarvita laitteita mainitun koneen rajan ulkopuolella.
Tarkista muotoillun astian kerrokset, ei vain reseptinäytöltä
Kerrossuhteen hallinta alkaa materiaalin toimituksesta, mutta hyväksyminen kuuluu valmiiseen astiaan. Oikeat prosenttiluvut näyttävä näyttö ei näytä kerroksen paksuutta olakkeessa tai kulmassa. Myös osan kokonaispaino on riittämätön: se kuvaa koko astiaa, ei sitä, mihin jokainen materiaali päätyi.
Pidä kolme kirjaa erillään: massaresepti, seinämän kokonaispaksuusprofiili ja kappaleessa mitattu kerrosjakauma. Ihanteellisessakin poikkileikkauksessa erilaiset materiaalitiheydet tarkoittavat, että massaosuus ei ole automaattisesti paksuusosa. Paikallinen muovaus ja virtaus lisäävät toisen syyn säiliön tarkastamiseen sen sijaan, että muunnetaan reseptiprosentti seinätakuuksi.
Rakenna sijaintiin perustuva mallisuunnitelma
Valitse mittauspaikat varsinaisesta piirustuksesta. Sisällytä alueet, joilla geometria tai käyttö tekee ohuesta leikkauksesta merkityksellisen, ja lisää sitten tarpeeksi rungon paikkoja näyttääksesi jakautumiskuvion. Tunnista asema, ulostulo, aika ja reseptin versio jokaisesta näytteestä. Muuten pullojen sekoitettu lokero voi piilottaa paikkakohtaisen ongelman.
Käytä materiaaleihin sopivaa leikkaus- ja mittausmenetelmää. Tavallinen silmämääräinen tarkastus ei välttämättä erottaa samanlaisia hartsikerroksia. Kun ohut toiminnallinen kerros ohjaa suorituskykyä, sovi, miten laboratorio tunnistaa sen ja miten asianmukainen pakkauksen ominaisuus testataan. Valokuva leikatusta seinästä ei yksinään ole täydellinen estetulos.
Diagnosoi oire ennen kuin muutat reseptiä
Jos ulkoväri näyttää epäjohdonmukaiselta, vertaa ensin hyväksyttyä materiaalierää, värikoostumusta ja mitattua ihon jakautumista. Väriaineen lisääminen välittömästi voi peittää yhden oireen ja samalla muuttaa kustannuksia ja prosessiolosuhteita. Näennäisen erottumisen varalta tarkista materiaalipari, liimavaatimus ja käsittelytietue ennen jokaisen ekstruuderin säätämistä kerralla.
Jos kyseessä on paikallinen ohut alue, tarkista aihion sijainti ja seinämien kokonaisjakauma kerrosmittausten ohella. Kingglenseurakunta ohjelmointiopasselittää, miksi profiilin ajoituksella, työkalujen kohdistuksella ja suulakepuristuksen vakaudella on merkitystä. Tallenna perusviiva ja muuta yhtä ohjattua muuttujaa kerrallaan, jotta seuraava näyte voi selittää vaikutuksen.
Yhdistä suorituskykytarkastukset niiden laajuuteen.ASTM D2463-23käsittelee vedellä täytettyjen puhallusmuovattujen kestomuovisäiliöiden pudotuksen iskunkestävyyttä.ASTM D2659-16(2023)käsittelee sarakkeen murskauksen ominaisuuksia. Kumpikaan testi ei sinänsä vahvista esteen suorituskykyä tai yhteensopivuutta aiotun sisällön kanssa. Sovi sovellettavat menetelmät ja tuoterajat ennen kokeilua.
Vertaa kustannuksia hyväksyttyä astiaa kohti, älä pelkästään hartsin hintaa
Alempi ydinhartsihinta voi tukea monikerroksista investointia, mutta taloudellinen vertailu vaatii loppujen lopuksi saman hyväksytyn tuotteen. Vertaa rakenteita vasta sen jälkeen, kun molemmat täyttävät säiliön vaatimukset. Muuten näennäisesti halvempi vaihtoehto voi yksinkertaisesti sisältää vähemmän materiaalia, joka tarvitaan testin läpäisemiseen.
Pidä ostokustannukset erillään sisäisestä kierrosta. Hiomakoneen läpi lähetetty ja linjalle palautettu trimmi vaatii edelleen käsittelyä, energiaa ja hallintaa. Se ei kuitenkaan ole toinen saman polymeerin osto. Bruttoekstruusiomassan laskeminen tuoreeksi ostetuksi hartsiksi jokaisella ajokerralla voi yliarvioida materiaalikustannukset.
Käytä eräkirjaa, jossa on selkeä raja
Kirjaa ostetut kulutetut tuotantopanokset, hyväksytyt tuotokset, talteenottojätteet, puhdistusmateriaalit ja varastomuutokset saman ajanjakson aikana. Seuraa sisäisiä palautuksia erikseen. Laske materiaalihäviöt sieltä, missä ne todella jättävät tämän rajan, sen sijaan, että sovellettaisiin yleistä romuprosenttia, joka voi laskea kierrätetyt leikeet kahdesti.
Alla olevassa esimerkissä käytetään hypoteettisia kustannusyksiköitä, ei markkinahintoja tai Kinggle-noteerausta. Molemmat vaihtoehdot tuottavat 10 000 hyväksyttyä 40 g painavaa astiaa. Oletetaan, ettei varasto muutu. Yksikerroksinen hartsi maksaa 100 yksikköä/kg. Monikerroksisessa vaihtoehdossa ostettu syöttöseos on 20 % ulkomateriaalia 100 °C:ssa, 60 % ydintä 75 °C:ssa ja 20 % sisämateriaalia 100 yksikköä/kg.
= 85 kustannusyksikköä/kg
| Syöte tai tulos | Yksi kerros | Kolmikerroksinen oletus |
|---|---|---|
| Hyväksytyt säiliöt | 10 000 | 10 000 |
| Massa hyväksytyissä astioissa | 400 kg | 400 kg |
| Kulutettu ostettu tuotantopanos, mukaan lukien peruuttamattomat tappiot | 410 kg | 430 kg |
| Painotetut ostetut panoskustannukset | 100 yksikköä/kg | 85 yksikköä/kg |
| Ostetun materiaalin hinta | 41 000 yksikköä | 36 550 yksikköä |
| Materiaalikustannukset hyväksyttyä konttia kohti | 4,10 yksikköä | 3,655 yksikköä |
Laskelmassa oletetaan, että ilmoitettu sekoituskustannus koskee kaikkea kulutettua ostettua tuotantopanosta. Se antaa tarkoituksella monikerroksiselle vaihtoehdolle lisää peruuttamattomia menetyksiä. Siitä huolimatta sen materiaalikustannusetu on 4 450 yksikköä tilauksesta. Tämä summa on käytettävissä oleva vähennys ylimääräisistä käyttö- ja omistuskustannuksista ennen edun katoamista.
Jos monikerroksinen vaihtoehto lisää 2 000 yksikköä tilaukseen, sen yhteenlaskettu hinta tässä rajoitetussa vertailussa on 38 550 yksikköä tai 3 855 per hyväksytty kontti. Todelliset tarjoukset tarvitsevat kattavamman rajan: työvoima, apuohjelmat, ylläpito ja lisälaitteiden omistuskustannukset. Korvaa jokainen oletettu syöte tehtaan omalla reskontralla.
Tarkista säästämisen takana oleva tuotantoaikataulu
Toistuvat reseptin tai värin muutokset voivat tehdä tyhjennyshäviöistä ja asetusajasta ratkaisevan. Vertaa eräpituuksia ja suunniteltua tilausjärjestystä, ei vain vakaata ajoa. Pitkässä tilauksessa osoitettu materiaalisäästö ei välttämättä kata useiden lyhyiden erien häviöitä. Kokeile tehdas suunnittelemia vaihtoja.
Säilytä laskelma, vaikka materiaalihinnat muuttuvat. Hyödyllinen kustannusmalli antaa ostajalle mahdollisuuden vaihdella ydinhintaa, hyväksyttyä tuottoa ja eräkokoa muuttamatta tuotevaatimuksia. Sen pitäisi paljastaa, missä ehdotus lakkaa maksamasta, sen sijaan, että se tuottaisi yhden houkuttelevan säästöprosentin.
Todista kokoonpano materiaalikohtaisessa konekokeissa
Järjestä koe aiotun astian ja materiaalien ympärille. Helppo esittelyhartsi voi todeta, että kone toimii, mutta se ei voi vastata, sisältääkö lainattu järjestelmä vaativan ydinkoostumuksen vai ohuen toiminnallisen kerroksen. Tunnista ostettu rakennelma, pään kokoonpano, apulaitteet ja loppupään toiminnot kokeilusuunnitelmassa.
Ennen kuin käytät materiaalia, sovi näytesuunnitelma, mittausmenetelmät, tuoterajat ja tuotannon määritelmä. Vaadittu kesto riippuu siitä, mitä kokeessa on näytettävä. Sisällytä stabilointi, materiaalin täydentäminen tai asianmukainen uudelleenkäynnistys, kun nämä tapahtumat ovat osa hyväksymiskysymystä. Satunnainen ajon pituus ei korvaa määritettyä testiä.
- Yhdistä koe hyväksyttyyn säiliöpiirustukseen, muotin tarkistukseen ja tarkkoihin hartsilaatuihin. Kirjaa materiaalierät ja valmistusolosuhteet.
- Vahvista ekstruuderin ja kerroksen välinen kartoitus, massaresepti ja mukana tulevat materiaalinkäsittelylaitteet. Tallenna alkuperäiset ohjausasetukset.
- Luo sovittu vakaa tila. Tallenna todelliset prosessiarvot, interventiot ja mahdolliset reseptin muutokset testin aikana.
- Kerää jäljitettäviä näytteitä aseman, ulostulon ja ajan mukaan. Pidä epäonnistuneet näytteet laaturekisterissä sen sijaan, että esität vain parhaat pullot.
- Mittaa määritetyt paikat ja suorita sovitut toimintatestit. Yhdistä jokainen hyväksyntätulos sen näytteeseen ja menetelmään.
- Kirjaa hyväksytty tulos, palautumattomat häviöt ja asiaankuuluvat vaihto- tai uudelleenkäynnistystulokset. Jäädyttää läpäistyt asetukset ja resepti.
Erillinen prosessikapasiteetti yhdestä houkuttelevasta näytteestä
Näyte voi mennä läpi, kun prosessi vielä ajautuu. Vertaa näytteitä sovitun havaintoikkunan aikana ja mukana olevien tapahtumien jälkeen. Jos materiaalierä tai täyttö muuttaa ulkonäköä tai kerrosten jakautumista, säilytä todisteet ja selvitä syy. Pelkät keskiarvot voivat peittää vikoja yhdessä pistorasiassa tai yhdessä vaiheessa.
Käytä tulostukseen hyväksyttyjä säiliöitä jaettuna sovitulla tuotantoajalla. Ilmoita, kuinka pysäytykset, hylkäämiset ja alavirran pidätykset tulevat laskelmaan. Jos kohde koskee koko linjaa, sisällytä trimmaus ja tarkastus testattavaan rajaan. Konetaskuri ja laatikko valmiita, hyväksyttyjä säiliöitä mittaavat erilaisia tuloksia.
Kingglentehdashyväksyntätestiopasselittää kuinka tulos yhdistetään koneeseen, tuotteeseen, menetelmään ja rajaan. Lisää monikerroksista valintaa varten materiaalivirran aikataulu, kerrosten mittaukset ja reseptin versio kyseiseen tietueeseen. Dokumentoi avoimet kohteet ja niiden sulkemiseen tarvittavat todisteet.
Pyydä konfiguraatio, joka voidaan toistaa vastaanottavalla tehtaalla: hyväksytyt materiaalilajit, syöttöreitit, pään ja työkalujen tunnisteet, reseptitiedostot, käyttöolosuhteet ja näytetulokset kulkevat koneen mukana.
Materiaalikohtainen kokeilu kaventaa ostoriskin olosuhteisiin, jotka osapuolet ovat todella tarkastaneet. Se ei lupaa suorituskykyä jokaiselle tulevalle hartsille tai tuotteelle. Kaikki materiaalijärjestelmän tai säiliön spesifikaatioiden muutokset vaativat määritellyn tarkastelun sen sijaan, että oletetaan, että sama kerrosmäärä takaa saman tuloksen.
Lähetä Kingglelle astian piirustus, sisältö, hartsilaadut, aiotut kerrostoiminnot ja hyväksytty tulostekohde. Lisää tuotevalikoima ja vaaditut testit, jotta laiteehdotus voi käsitellä varsinaista työtä.
Keskustele monikerroksisesta konekokoonpanosta
Ningbo Kinggle Machinery Co., Ltd. ·sales@kinggle.com · +86-574-87103665
Usein kysytyt kysymykset
Onko monikerroksinen puhallusmuovauskone aina parempi kuin yksikerroksinen kone?
Ei. Yksikerroksinen kone on kohtuullinen vertailukohta, kun yksi koostumus täyttää säiliön vaatimukset. Monikerroksinen laitteisto on perusteltua määritellyllä pinta-, ydin- tai estevaatimuksella ja toimivalla kustannustasolla. Vertaa hyväksyttyjä tuotteen suorituskykyä ja käyttökustannuksia sen sijaan, että käsittelisit lisäkerroksia laatuluokkana.
Tarvitseeko kolmikerroksinen rakenne kolmea eri materiaalia?
Ei. Kolmikerroksinen rakenne identifioi kolme sijaintia seinässä, ei välttämättä kolmea erilaista polymeeriperhettä. Molemmat kuoret voivat käyttää samaa formulaatiota, kun taas ydin käyttää toista. Pyydä varsinainen materiaaliaikataulu ja syöttökartoitus; nämä asiakirjat osoittavat, kuinka valittu pää ja ekstruuderit luovat rakenteen.
Onko monipäinen puhallusmuovauskone sama kuin monikerroksinen kone?
Ei. Useat muottipisteet tuottavat useita aitoja muovaustapahtumaa varten. Monikerroksiset laitteet muodostavat materiaalikerroksia kirkkoseinän sisään. Kone voi yhdistää molemmat ominaisuudet. Kirjaa ulostulojen määrä, kerrosrakenne, asemat ja ontelot erikseen, jotta tarjous ei sekoita tuotantojärjestelyä materiaalijärjestelyyn.
Voidaanko olemassa olevaa yksikerroksista konetta päivittää monikerroksiseen tuotantoon?
Vastaus riippuu olemassa olevasta suulakepuristusjärjestelmästä, käytettävissä olevasta tilasta, pään liitännästä, ohjaimista, apuohjelmista ja vaaditusta suorituskyvystä. Hanki tekninen arvio todellisesta kokoonpanosta ennen muunnoksen budjetointia. Älä oleta, että pelkkä pään vaihto tarjoaa lisämateriaalipiirejä tai toiminta-alueen, joita ehdotettu resepti edellyttää.
Mitä tietoja tarvitaan monikerroksisen puhallusmuovauskoneen tarjoukseen?
Ilmoita säiliön piirustus ja valmis kunto, sisältö, hartsilaadut, ehdotetut kerrostoiminnot, hyväksytty tulostavoite ja tuotevalikoima. Sisällytä aihion bruttomassa, jos se on tiedossa, vaaditut testit, käytettävissä olevat apuohjelmat ja loppupään laajuus. Jos kerrosreseptiä ei ole määritetty, määritä ensin suorituskykyvaatimus, jotta toimittaja voi arvioida sopivat kokoonpanot.