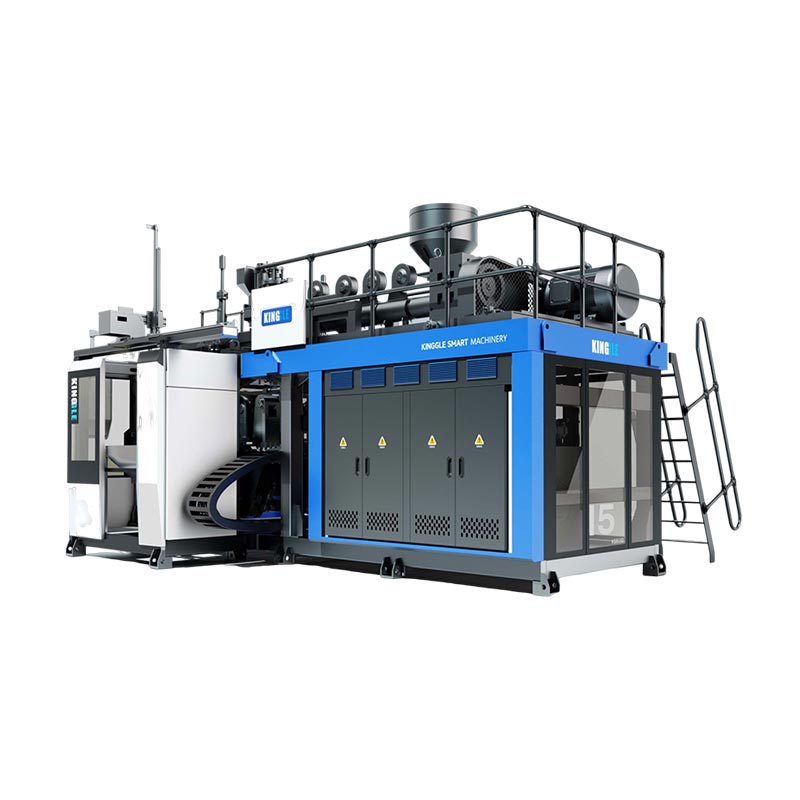
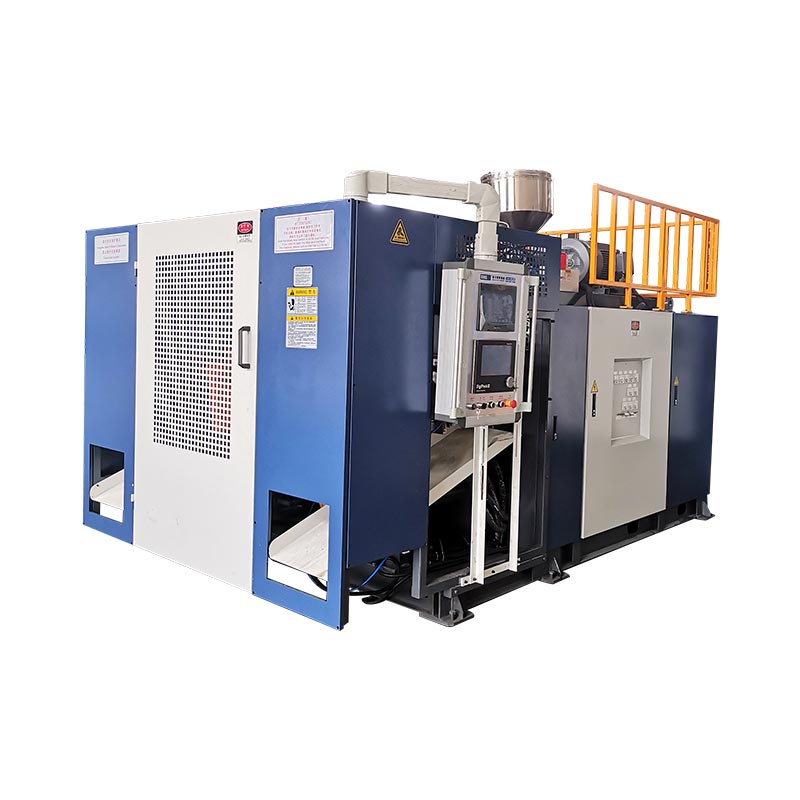
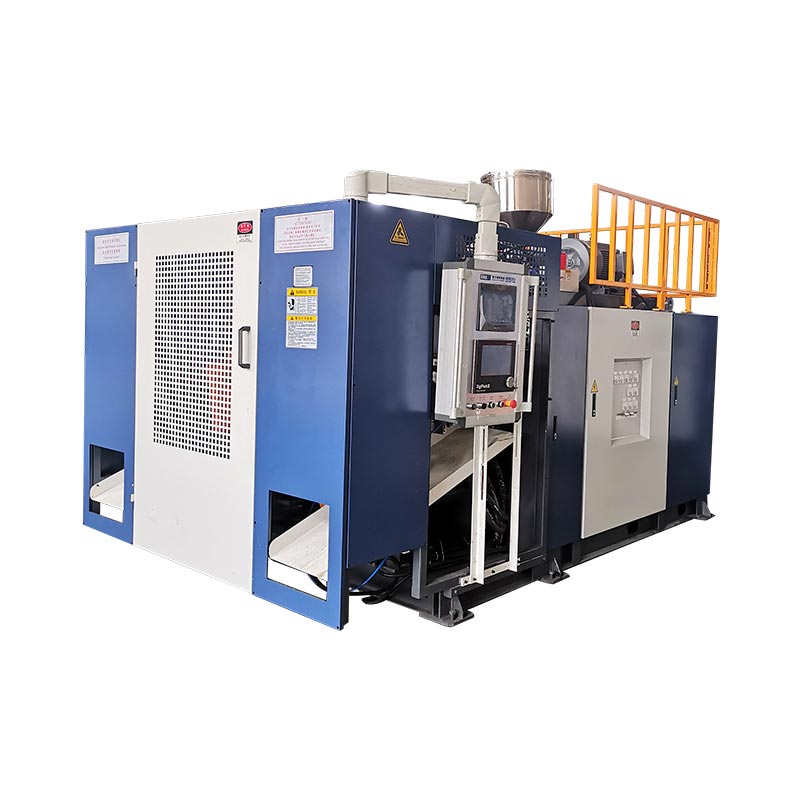
Parison-ohjelmointi muuttaa suulakeväliä suulakepuristuksen aikana, joten materiaali sijoitetaan sinne, missä valmis osa sitä tarvitsee. Hyvä profiili suojaa kulmia, kahvoja, olkapäitä ja puristusalueita tekemättä koko säiliöstä raskaampaa.

Mitä parison-ohjelmointi todella ohjaa
Suulakepuristuspuhallusmuovauksessa sula muovi poistuu muotista putkena, jota kutsutaan parisoniksi. Painovoima, sulalujuus, muotin turpoaminen, venytys ja muotin geometria vaikuttavat siihen, kuinka putkesta tulee osa. Tasainen muottirako luo harvoin yhtenäisen viimeistellyn seinän, kun osassa on olkapäät, kulmat, kahva tai syvä veto.
Ohjain siirtää työkaluja tehdäkseen valituista osista paksumpia tai ohuempia. Tavoitteena on ohjattu materiaalin jakautuminen: tarpeeksi materiaalia erittäin venyneillä tai kuormitettuilla alueilla, vähemmän turhaa painoa helposti muodostuvissa osissa.
| Profiilitoiminto | Prosessin vaikutus | Mitä tarkistetaan |
|---|---|---|
| Kasvata avaamista valituissa kohdissa | Lisää materiaalia seurakunnan tähän osaan | Ohuet kulmat, kahvan juuret, hartiat, pohja ja puristusalue |
| Vähennä avaamista valituissa kohdissa | Vähentää materiaalia kyseisessä osassa | Raskaat suorat seinät, hitaasti jäähtyvät vyöhykkeet ja ylimääräinen osapaino |
| Vaihda profiilia | Siirtää paksuja ja ohuita vyöhykkeitä parisonia pitkin | Onko ohjelmoitu vyöhyke kohdistettu aiotun osan ominaisuuden kanssa |
| Vaakaprofiilin kokonaispaino | Muuttaa koko profiilin | Kokonaispaino ja vähimmäisseinä, ei vain keskiarvo |
Hyödyllinen tuotantotietue säilyttää profiilitiedoston yhdessä muotin numeron, hartsilaadun, värin tai hionnan kunnon, lämpötilareseptin, lyöntikoon, jäähdytysajan ja hyväksyttyjen osien mittojen kanssa.
Jatkuvassa ja akkujärjestelmässä käytetään erilaisia referenssejä
On ajatkuva puhallusmuovauskone, parison muodostuu jatkuvasti. Profiili on normaalisti synkronoitu ajan tai parison pituuden mukaan. Suulakepuristusstabiiliudella on merkitystä, koska lähdön muutos voi siirtää ohjelmoitua pistettä kappaletta pitkin.
On anakun puhallusmuovauskone, sula varastoidaan ja työnnetään suulakkeen läpi. Profiili voidaan sitoa akun asentoon. Laukauksen koosta, täytteen konsistenssista ja anturin kalibroinnista tulee osa seinämän paksuusongelmaa.

VirkamiesMOOG DigiPack III käsikirjadokumentoi sekä akku- että jatkuvatoimiset sovellukset. Tämä ei tarkoita, että jokainen Kinggle-kone käyttää samaa ohjainta. Vahvista ohjaimen malli, profiilikapasiteetti, toimilaite ja työkalut projektitarjouksessa.
Hallittu asetusjärjestys
- Vahvista oikea resepti.Yhdistä muotti, materiaali, muotti ja tuoteversio.
- Stabiloi sulate.Anna todellisten lämpötilojen asettua ja varmista, että syöttö ja suulakepuristus ovat tasaisia.
- Tarkista työkalun nollapiste ja jänneväli.Tarkasta liike tarttumisen, vuotojen tai kohdistusvirheiden varalta.
- Aseta parision pituus ja laukauksen koko.Aihion on päästävä oikeaan asentoon muotin sulkeuduttua.
- Aloita yksinkertaisella profiililla.Laajat muutokset on helpompi diagnosoida kuin monet terävät korjaukset.
- Muovaa useita vakaita jaksoja.Älä tuomitse ensimmäistä osaa suuren prosessimuutoksen jälkeen.
- Mittaa kiinteät paikat.Tallenna vähimmäisseinä, osan paino, ulkonäkö ja toiminnalliset tulokset.
- Vaihda alue kerrallaan.Tallenna uusi versio vasta toistettavan parannuksen jälkeen.
Seinän paksuuden vianmääritys oireiden mukaan
| Oire | Tarkastaa | Seuraava askel |
|---|---|---|
| Ohut pohja tai olkapää | Profiilin asento, painuma, venytys- ja puhallusajoitus | Vahvista kohdistus ennen kokonaispainon lisäämistä |
| Toinen puoli jatkuvasti ohuempi | Muottien keskitys, muotin kohdistus, jäähdytys ja parision kosketus | Korjaa epäsymmetrinen fyysinen syy |
| Paksuus liikkuu syklistä toiseen | Sulalämpötila, teho, laukauksen koko, palaute ja hydraulinen vakaus | Stabilisoi prosessi ennen pisteiden muokkaamista |
| Raskas seinä, mutta heikko puristus | Materiaalin sijainti, puristusmuotoilu ja aihion sijainti | Siirrä materiaali puristusalueelle sen sijaan, että nostaisit koko osan painoa |
| Hyvä jakautuminen, mutta ylipainoa | Kokonaismittakaava ja tarpeettoman raskaat osat | Vähennä mitattuja askeleita samalla kun suojelet seinän minimipaikkoja |
| Komento muuttuu, mutta osa ei | Toimilaite, venttiili, johdotus, kalibrointi tai rajoitus | Vertaa komentoja ja palautetta ja siirry sitten ylläpitoon |
Tehdasnäkymä: toistettavuus on tärkeämpää kuin yksi täydellinen näyte
Profiili on tuotantovalmis vain, kun se kestää normaalin vaihtelun, kuten lämpimän uudelleenkäynnistyksen, materiaalierän vaihdon, vuorovaihdon ja odotetun jäähdytysvesiolosuhteiden vaihteluvälin. Yksi hyvä säiliö todistaa, että kone pystyy valmistamaan osan; vakaa ajo todistaa, että prosessia voidaan hallita.
Ennen hyväksymistä on sovittava mittauspaikat, näytemäärä, toimintatestit ja hyväksytty reseptiversio. Suojaa perustiedosto ja anna koulutetuille käyttäjille dokumentoitu reitti ohjattujen säätöjen tekemiseen ja peruutukseen.
Jos profiilin epävakautta ilmenee hälytyksiä, sijaintieroista tai järjestysmuutoksista, käytäHMI ja hälytysopas. Ostajat, jotka vielä määrittelevät laitteita, voivat aloittaa Kinggle'sistäkoneen valintaopas.
Usein kysytyt kysymykset
Mitä on parison-ohjelmointi?
Parison-ohjelmointi muuttaa muottiraon aukkoa suulakepuristuksen aikana, joten aihion eri osat vastaanottavat eri määriä materiaalia.
Voiko parison-ohjelmointi korjata kaikki ohutseinäiset ongelmat?
Ei. Se ei voi luotettavasti korjata meistivirheitä, epävakaa ekstruusiota, vaurioituneita työkaluja, huonoa jäähdytystä, väärää muotin rakennetta tai viallista toimilaitetta.
Pitäisikö minun muuttaa ensin yksittäisiä pisteitä vai kokonaispainoa?
Käytä kokonaispainoa vain, kun koko osa on jatkuvasti kevyt tai painava. Käytä paikallisia pistemuutoksia, kun mittaukset osoittavat toistettavan ongelman tietyllä alueella.
Miksi profiili liikkuu osassa?
Yleisiä syitä ovat muutokset suulakepuristusnopeudessa, aihion pituudessa, akun lyönnissä, materiaalin lämpötilassa, käynnistysviiveessä tai anturin kalibroinnissa.
Kuinka monta profiilipistettä kone tarvitsee?
Tarvittava määrä riippuu osan geometriasta ja säätimen kokoonpanosta. Enemmän pisteitä ei kompensoi epävakaata prosessia.