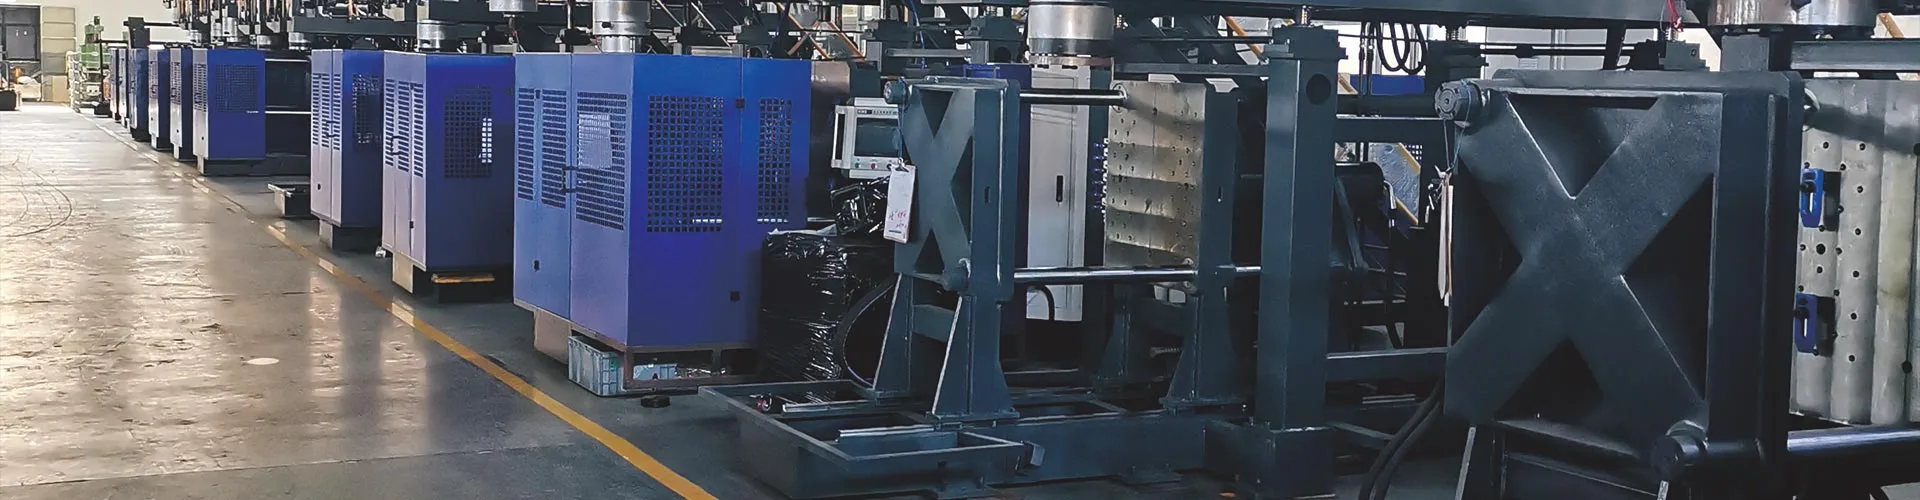
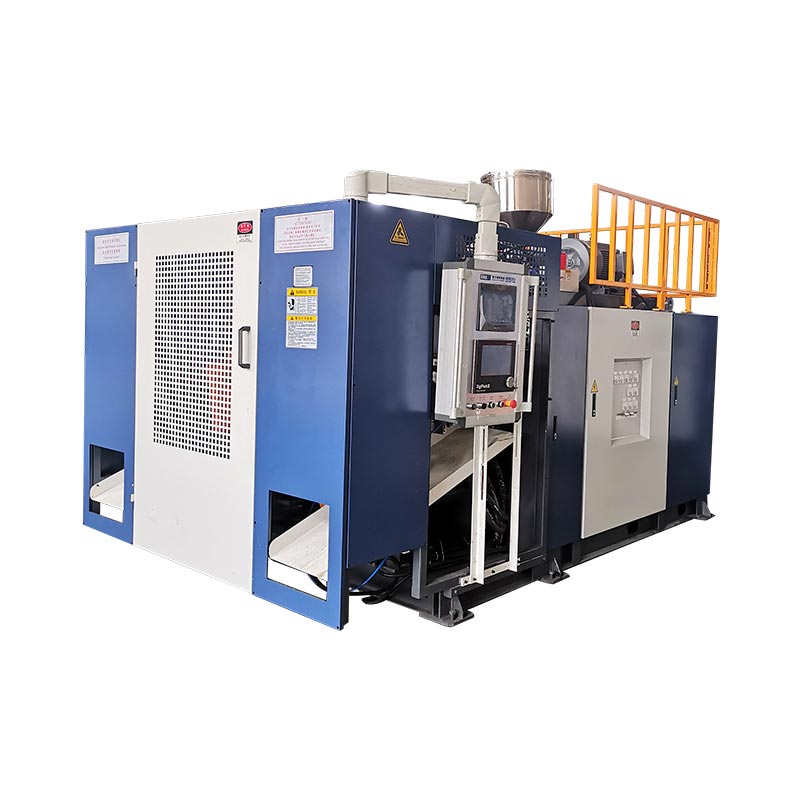
Muovisen sisäastian muodostaa 1000 litran IBC-puhallusmuovauskone. Se ei todista täydellistä IBC:tä sinänsä. Valitse ja hyväksy kone hyväksyttyä sisäpulloa, häkkiä, lavaa, sulkimia, materiaalijärjestelmää, muottia, loppukokoonpanoa ja vaadittuja pakkaustestejä vastaan.
Suuri kapasiteetti saa IBC-projektin näyttämään koneen mitoitusharjoitukselta. Vaikea työ istuu rajapinnoilla. Yläaukon tulee vastata sulkua. Pohjan poistoaukon on kohdattava venttiilin ja häkin pääsy. Valetun rungon tulee istua oikein lavalla. Häkin on suojattava sisäsäiliötä vahingoittamatta kosketusta.
Tämä opas muuttaa nämä rajapinnat konesyötteiksi ja tehdastestien todisteiksi. Se käyttää Kingglen nykyistä 1000L IBC-alustaa julkaistuna laiteviittauksena.

Tuote on yksi koottu järjestelmä
Sisäpullo sopii häkkiin, lavaan, venttiiliin ja täyttöliitäntään.
Pää, parison-profiili, muotti ja jäähdytys tekevät hyväksytyn seinäkartan.
Irrotus, trimmaus, kokoonpano ja testaus pitävät yllä vaaditun hyväksytyn tuoton.
Kokeilu yhdistää jokaisen hyväksytyn yksikön materiaaliin, asetuksiin, mittauksiin ja testituloksiin.
KGB1000L-IBC, kun taas sen spesifikaatiotaulukko käyttääKGS1000L-IBC. Näyttöön tulee myös kuivausjaksorivi150L, joka ei ole käyttökelpoinen kurssi. Tässä artikkelissa laitetta kutsutaan Kinggle 1000L IBC -alustaksi, kunnes live-sivulla ja tarjouksessa käytetään yhtä vahvistettua mallikoodia ja tulostusyksikköä.Määritä, mitä 1000L IBC-puhallusmuovauskone toimittaa
Puhallusmuovauskone tekee muovirungon. IBC-terminologiassa tätä runkoa kutsutaan usein sisäpulloksi, sisäsäiliöksi, sisävuoreksi tai sisäastiaksi. Hakukieli vaihtelee markkinakohtaisesti. Teknisessä sopimuksessa tulisi käyttää yhtä valvottua termiä.
Täydellinen komposiitti-IBC sisältää enemmän kuin valettu runko. Ulkorakenne voi sisältää metallihäkin ja kuormalavan. Sulkimet, tiivisteet, pohjapurkausventtiili, tarrat ja tunnistusmerkit täydentävät pakkauksen. Kokoamislaitteet ja testiasemat voivat sijaita muovauskennon ulkopuolella.
Erotuksella on käytännön vaikutus. Koneen toimittaja voi todistaa muovausprosessin ja sovittuun kokeeseen sisältyvät mitat. IBC:n täydellisen omistajan on todistettava, että kaikki toimitetut komponentit toimivat yhdessä. Jos häkki, lava tai venttiili tulee toiselta toimittajalta, ostaja tarvitsee rajapintojen hallinnan yritysten välillä.
Yhdysvaltojen nykyiset säännöt ovat selkeä esimerkki.49 CFR 178,707kuvaa komposiitti-IBC:tä jäykkänä ulkopakkauksena, joka sulkee sisäänsä muovisen sisäastian. Siinä sanotaan, että sisäastia ja ulkopakkaus muodostavat yhtenäisen pakkauksen. Siinä sanotaan myös, että sisäastian ei ole tarkoitus suorittaa suojatoimintoaan ilman ulkopakkausta.
Tämä sääntö on markkinakohtainen, mutta insinööritunti kulkee hyvin. Älä hyväksy sisäpulloa erillään, jos kaupallinen tuote on koottu IBC. Tuo tuotantohäkki, lava, yläsuljin, venttiili ja tiivisteet kelpuutussuunnitelmaan.
Tarjouksessa tulee mainita koneen ja toimittajan välinen raja. Nimeä toimitettu muotti, robotti, välähdys, vuototesti, kuljettimet ja kokoonpanotyökalut. Merkitse kaikki ostajan toimittamat komponentit ja palvelut. Värillinen rajapiirros on hyödyllisempi kuin pitkä luettelo "vakiovarusteista".
Ohjaa sisäpulloa, häkkiä, lavaa ja venttiiliä yhdellä piirroksella
Pullon sisäpiirros ei saa pysähtyä sen ulkomittoihin. Sen on näytettävä, kuinka pullo kohtaa muun IBC:n. Rakenna yksi liitännän ohjauspiirustus, jossa on viittaukset hyväksyttyihin komponenttipiirustuksiin.
Aloita ylhäältä. Kirjaa muistiin täyttöaukko, kierre- tai sulkurajapinta, tiivistepinta, korkin välys ja pääsy häkkiin. Lisää yläpinnan korkeus häkin suhteen. Suljin voi täyttää oman mittansa, mutta sen asentaminen on vaikeaa, kun sisäpullo on liian korkealla tai liian matalalla.
Siirrä alempaan ulostuloon. Näytä ulostulon keskiviiva, kulma, tuki, venttiililiitäntä ja välys häkin läpi. Sisällytä kuormalavojen suhde. Lämmin pullo voi muuttaa muotoaan jäähtyessään, joten mittaa rajapinta sovitun käsittelyjakson jälkeen.
Kartoita häkin kontaktit. Merkitse kulman säteet, paneelivyöhykkeet ja mahdolliset paikalliset tuet. Kosketin voi muuttua, kun täytettyä yksikköä käsitellään tai pinotaan. Sisäpullon tulee istua siinä, missä suunnittelu odottaa sen asettuvan. Sen ei pitäisi luottaa vahingossa tapahtuvaan pullistumaan tukeakseen.
| Käyttöliittymä | Valvotut todisteet | Kone- tai muotipäätös |
|---|---|---|
| Yläosan avaaminen ja sulkeminen | Viimeistele piirustus, tiivistyspinta, mittari ja kannen välys | Kaulan työkalut, puhallusjärjestely, jäähdytys ja trimmaus |
| Pohja ulostulo ja venttiili | Keskilinja, kulma, tuki, tiiviste ja häkki pääsy | Muotin sisäosa, paikallinen seinäprofiili, jäähdytys ja viimeistely |
| Ulompi häkki | Sisäinen kirjekuori, kiskojen sijainnit ja pullojen kosketusalueet | Pullon geometria, seinäkartta ja julkaisukunto |
| Lava tai alusta | Paikarin geometria, tukipinta ja käsittelyetäisyys | Pohjamuotin muoto, ulosottotuki ja jälkijäähdytysteline |
| Etiketti- ja merkintäalueet | Tasaisuus, sijainti ja vaadittu tunniste | Muotin pinta, seinäprofiili ja jatkokäsittely |
Numeroi jokainen käyttöliittymä. Käytä samoja numeroita muottipiirustuksessa, tarkastussuunnitelmassa ja tehdaskoeraportissa. Kun jokin ulottuvuus epäonnistuu, tiimi voi jäljittää sen työkaluihin, jäähdytykseen, poistoon tai kokoamiseen ilman, että kiistellään siitä, mikä piirustuksen ohjausobjekti on.
Kingglenmyyntiprosessipyytää tuotekuvia, piirustuksia, painoa, kokoa, materiaalia, paksuutta, tehoa ja kemikaalinkestävyyttä. Lisää IBC-projektia varten häkki, lava, venttiili ja sulkupiirustukset kyseiseen pakettiin.
Lue julkaistu 1000 litran koneen kirjekuori lukematta sitä liikaa
Kingglen1000L IBC -tuotesivutarjoaa vertailukuoren. Siinä luetellaan 1000 litran maksimikonttiluokka, 55 t kone ja 9,5 x 5,1 x 6,5 metrin konekoko. Lopullinen layout vaatii vielä pääsyn, huoltoa ja aputilaa.
Julkisessa kiinnitystaulukossa on lueteltu 1000 kN, 1800 x 1600 mm levy ja suurin muotin koko 1600 x 1500 mm. Se antaa muotin paksuusalueen 1200-1400 mm. Nämä luvut tukevat varhaista muottiinsovitusarviointia. Ne eivät korvaa täydellistä muotin kokoonpanopiirustusta.
Suulakepuristusosassa on kaksi 100 mm:n ruuvia 32 L/D-suhteella. Julkaistu HDPE-sulatuskapasiteetti on 180 kg/h per ruuvi. Muottipääosiossa luetellaan 45 litran akku ja 33 kg PE-akun paino-ohje.
| Julkaistu kohde | Verkkosivuston arvo | Vaadittu projektin tarkistus |
|---|---|---|
| Konttiluokka | 1000L | Hyväksytty sisäpullo, bruttohaalari, home ja poistopolku |
| Koneen koko ja paino | 9,5 x 5,1 x 6,5 m; 55 t | Lopullinen GA-piirustus, perustus, kuljetushalkaisu ja nostosuunnitelma |
| Puristusvoima | 1000 kN | Projisoitu pinta-ala, puhalluspaine, puristus ja marginaali |
| Suurin muotin koko | 1600 x 1500 mm | Täysi muotti, jakoputket, letkut, liikkuvat osat ja robotin välys |
| Muotin paksuus | 1200-1400 mm | Suljettu pinon ja levyn liitäntä |
| Ruuvit | 100 mm x 2; 32 L/D | Kerrosrakenne, hartsilaadut ja todellinen tilattu sulamisreitti |
| Julkaistu HDPE-sulatuskapasiteetti | 180 kg/h x 2 | Vakaa palautuminen hyväksytyllä koostumuksella |
| Akkujen viittaukset | 45 litraa; 33 kg PE | Aihion bruttomassa, reservi, hartsipohja ja profiili |
| Puhalla ilmaa | 0,8 MPa; 2 m³/min | Huippuvirtaus, vastaanotin, ilmanlaatu ja paine koneessa |
| Jäähdytysvesi | 0,3 MPa; 120 l/min | Lämpötila, lämpökuorma, veden laatu ja piirin tasapaino |
| Julkaistu tehoviittaus | 110-150 kW keskimäärin | Mittausraja, tuote, asetukset ja hyväksytty tulos |
Sivun kuivausjaksorivi näkyy tällä hetkellä150L. Litrat eivät ole kiertonopeus. Älä käännä tätä riviä 150 kappaleeksi tunnissa tai muuksi tulosvaatimukseksi. Pyydä Kinggleä vahvistamaan tarjouksessa tarkoitettu numero ja yksikkö.
Jokainen rivi vastaa yhteen kapeaan kysymykseen. Suurin muotin leveys ei todista robotin välystä. Akkumassa ei todista valmiin pullon sisäpainoa. Sulamiskapasiteetin luku ei vastaa hyväksyttyä tehoa. Yhdistä rivit hyväksytyn tuote- ja kokeilusuunnitelman kautta.
Pyydä myös liitetyn kuormituksen aikataulu. Moottori- ja lämmitinrivit kuvaavat pääkomponentteja, mutta lopullinen asennettu kuorma voi sisältää myös ohjaimia, pumppuja, robottia, materiaalinkäsittelyä ja tilattuja apulaitteita.
Rakenna akkupäätös mitatusta massataseesta
Valmis sisäpullo on vain osa jokaista laukausta. Aihio muodostaa myös yläsalaman, pohjapyrstön, ulostuloverhoilun ja muun prosessiromun. Akun on toimitettava koko seurakunta hyväksytyllä aineellisella pohjalla.
Punnitse tunnettu tuotantonäyte, jos sellainen on olemassa. Poista sulkimet, venttiilit ja kaikki erikseen kootut osat. Punnitse tai arvioi sitten jokainen trimmausvirta. Pidä arvio sidottuna ehdotettuun muotti- ja puristusmalliin.
valmis sisäpesä + yläsalama + alareuna + ulostuloverhoilu + muu muotoiltu romu
Vertaa tätä tulosta julkaistuun 33 kg PE-akun painon vertailuun. Älä vertaa valmispainoa yksin. Hanke tarvitsee myös käyttövarausta. Valittu hartsi, väri ja kerrosjärjestys voivat muuttaa hyötymassan perustaa.
Äänenvoimakkuus luo uuden shekin. Sivulla on lueteltu 45 litran akku. Tilavuuden ja massan välinen suhde riippuu todellisesta sulatuksesta ja valmistajan määrittelystä. Älä muunna 45 litraa suoraan valmiin tuotteen painoksi ilman toimittajan laskelmaa.
Akun purkautumisajalla on merkitystä, koska pitkä, raskas aihio voi painua. Pään on toimitettava ohjelmoitu aihio ennen kuin painovoima muuttaa seinämän jakautumista hallitsemattomasti. Tallenna purkausikkuna, sulamistila ja suutinväliprofiili kokeen aikana.
Myös palautumisella on väliä. Kahden ekstruuderin on valmisteltava seuraava laukaus tuotantosyklin sisällä. Vertaa mitattua palautumisaikaa jäähdytykseen ja jatkotyöhön. Korkea luettelon sulamisnopeus ei voi auttaa, jos hyväksytty materiaalijärjestelmä palautuu hitaasti tai alavirran kenno on jo täynnä.
Käytä massaennätystä Kingglen kanssaparison ohjelmointiopas. Massa kertoo kuinka paljon materiaalia on päässyt muottiin. Seinäkartalla näkyy, mihin materiaali meni.
Anna jokaiselle kerrokselle kirjallinen työ ennen kahden suulakepuristimen tilaamista
Tuotesivulla kuvataan monikerrostuotantoa ja luetellaan kaksi suulakepuristinta. Tämä on todiste monen streamin alustasta. Se ei ole täydellinen kerrosmääritys.
Kirjoita kunkin kerroksen funktio. Yksi kerros voi tarjota kontrolloidun kosketuspinnan. Toisella voi olla hyväksytty prosessinaikainen uudelleenhionta. Väri- tai UV-suoja voi istua määritellyssä virrassa. Tarkka suunnittelu riippuu tuotteesta, sisällöstä, markkinoista ja hyväksytystä testiohjelmasta.
Määritä sitten sallitut materiaalit. Nimeä hartsilaadut, perusseos, lisäaineet ja uudelleenjauheen lähde. Kirjaa ylös, tuleeko uudelleenhionta vain samasta valmistusprosessista. Älä käytä sanaa "kierrätetty" korvaamaan valvotun materiaalin määrittelyn.
Yhdysvaltojen nykyiset vaatimukset osoittavat, miksi tällä on merkitystä. Pykälä 178.707 edellyttää tunnettuja muovispesifikaatioita komposiittisia IBC-sisäastioita varten. Se rajoittaa myös käytettyä materiaalia, ellei sitä ole hyväksytty, mutta sallii samalla valmistusprosessin tuotantojäämät tai uudelleenhionta ilmoitetuissa olosuhteissa. Muut markkinat voivat soveltaa erilaisia sääntöjä.
Kerrossuhde tarvitsee tavoitteen ja toiminta-alueen. Kerro kuinka suhde asetetaan ja tarkistetaan. Gravimetriset syöttötietueet, suulakepuristimen ulostulon tarkistukset tai tuhoavan poikkileikkauksen analyysi voivat tukea ohjaussuunnitelmaa. Valitse menetelmä ennen tehdaskokeilua.
Pääpiirustuksen tulee näyttää sulamisreitti. Tunnista, mikä ekstruuderi syöttää jokaista kerrosta. Kirjaa kulkujen määrä ja järjestys kuoppaan. Lisää puhdistus- ja materiaalinvaihtomenettelyt. Jos projektissa käytetään sekä yksikerroksisia että monikerroksisia tuotteita, määritä muunnosmenettely ja sen hyväksymistarkastus.
Koneen kuvaus
Kaksi julkaistua 100 mm:n ruuvia ja monikerroksinen lausunto osoittavat alustan suunnan. Ne eivät määrittele järjestettyjä kerrosten toimintoja tai suhteita.
Projektin erittely
Kerroskaavio nimeää jokaisen materiaalivirran, toiminnon, kohdesuhteen, sallitun alueen, varmennusmenetelmän ja muutoksen hallintasäännön.
Älä lupaa alhaisempia kustannuksia tai pidempää käyttöikää monikerroksisesta rakenteesta ilman hyväksyttyä kaavaa ja testitodisteita. Nämä tulokset riippuvat valituista materiaaleista, jakelusta ja valmiista IBC-suunnittelusta.
Tarkista muotti, puristin ja parision reitti yhtenä mekaanisena järjestelmänä
1000 litran muotti vie enemmän kuin luettelon leveys ja korkeus. Se sisältää jäähdytysjakoputket, letkut, kaulatyökalut, ulostuloliittimet, puristusalueet, nostokohdat ja kaikki liikkuvat yksityiskohdat. Robotti ja kuuma sisäpullo tarvitsevat selkeän poistopolun.
Peitä koko muottipiirustus levyn piirustuksen päälle. Tarkista raidetangot, kiinnityskeskiviiva, puhalluslaitteisto ja huoltoliitännät. Tarkista suljetun paksuus ja avausjärjestys. Muotti voi mahtua levyjen väliin ja silti estää letkun tai robotin liikkeen.
Puristimen valinnassa tulee käyttää projisoitua aluetta ja puhalluspainetta. Julkaistu 1000 kN on konesivun viite. Pyydä projektilaskelma. Sisällytä puristusvoimat ja ilmoitettu marginaali. Suuret litteät paneelit voivat tuottaa vaativan projisoidun alueen, vaikka sisäpullo on tilavuuteensa nähden kevyt.
Kirkkopolku vaatii yhtä paljon huomiota. Vahvista muotin keskiviiva, purkauspituus, muotin talteenotto ja sulkemisjärjestys. Pitkä parisoni voi heilua tai venyä ennen vangitsemista. Profiilissa on otettava huomioon olake, kulmat, ulostuloalue ja pohja.
Puristusalueet tarvitsevat tarpeeksi materiaalia hitsattavaksi, mutta ylimääräinen materiaali lisää viimeistelyä ja jäähdytystä. Poistoliitin tarvitsee paikallista ohjausta. Yläaukko tarvitsee vakaan geometrian sulkeutumista varten. Nämä ominaisuudet kuuluvat numeroitulle seinäkartalle.
Tuuletus ja pinnan viimeistely vaikuttavat vapautumiseen ja ulkonäköön. Häkki saattaa piilottaa joitakin paneeleja, mutta se ei voi korjata muotovirhettä. Tarkista kaikki kosketus- ja etikettialueet, jotka pysyvät toiminnassa kokoonpanon jälkeen.
Kingglenmuotin suunnitteluopaskannet sovitus, puristus, tuuletus ja jäähdytys. Käytä sitä lopullisen kokoonpanopiirustuksen kanssa, ei yleisenä muotin tarkistuslistana.
Hyväksy muotti vasta, kun koneen toimittaja, muotinrakentaja, häkkitoimittaja ja IBC:n omistaja ovat sopineet liitännöistä. Kirjaa jokainen hyväksytty piirustusversio ostotiedostoon.
Suojaa IBC-geometriaa jäähdyttämällä, poistamalla ja ilmastoimalla
Suuret pinnat jatkavat liikkumista muotin avautumisen jälkeen. Sisäpullo saattaa näyttää hyväksyttävältä vapautuessaan ja ajautuessaan jäähtyessään. Tämä liike voi muuttaa sulkukorkeutta, venttiilin asentoa tai häkkikosketinta.
Suunnittele jäähdytyspiirit lämpövyöhykkeiden ympärille. Olkapäät, kulmat, kaulat, ulostulot ja pohjatuet saattavat tarvita erilaista virtausta. Nimeä jokainen piiri muottipiirustuksessa. Lisää tavoitetulolämpötila ja virtaus. Yksittäinen painelukema ei voi todistaa tasapainoista jäähdytystä.
Mittaa toimitus- ja palautusolosuhteet kokeilun aikana. Tarkasta virtaus jokaisessa piirissä, jossa järjestelmä sallii. Kirjaa muotin lämpötila sovituissa paikoissa. Jos yksi vyöhyke pysyy kuumana, älä piilota sitä pidentämällä koko sykliä tutkimatta piiriä.
Take-out-tuki on osa jäähdytystä. Määritä mihin robotti tarttuu ja mihin pullo laskeutuu. Lämmin paneeli voi vääntyä kapean tarttujan tai kuljetinkiskon alla. Pohjaputken tulee välttää iskuja. Alustan tulee pysyä tuettuna, kun osa saavuttaa käsittelylujuuden.
Aseta käsittelyaika ennen mittatarkastuksia. Ilmoita ympäristön tila, kun sillä on merkitystä. Käytä samaa ajoitusta koenäytteisiin ja tuotannon tarkastukseen. Yhden pullon mittaaminen kuumana ja toisen kylmänä aiheuttaa melua, joka näyttää prosessin ajautumisesta.
Tuotesivulla on jäähdytysveden referenssiarvot 0,3 MPa ja 120 L/min. Nämä luvut auttavat suunnittelemaan yhteyden. Ne eivät määrittele veden lämpötilaa tai kokonaislämmönpoistokapasiteettia. Kysy koneen ja muotin lämpökuormat.
Seuraa jäähtymisaikaa laatua vastaan. Kingglensyklin aikaopaserottaa jäähdytyksen, talteenoton ja käsittelyn. Hyödyllinen tavoite on lyhin vakaa sykli, joka täyttää mitta- ja toimintasuunnitelman.
Kiinnitä muotoiltu pullo tuotantokoriin, lavan ja venttiilin osiin
Käytä tuotantotarkoituksessa tarkoitettuja komponentteja pätevöitymisen aikana. Prototyyppihäkit tai käsin muokatut kuormalavat voivat piilottaa käyttöliittymävirheet. Kirjaa ylös kunkin kokoonpanokomponentin toimittaja, osanumero ja versio.
Aloita kuivaistutuksella. Aseta käsitelty sisäpullo häkkiin ja lavalle. Tarkista paikantimen kosketin, paneelin välys, yläaukon pääsy ja ulostulon asento. Asenna venttiili ja yläsuljin määritellyillä työkaluilla ja tarvittaessa vääntömomenttimenetelmällä.
Mittaa koottu yksikkö liitännöistä. Älä toista jokaista muotoiltua mittaa. Keskity siihen, mikä ohjaa täyttöä, purkamista, käsittelyä, pinoamista ja testin valmistelua. Käytä go or no-go -mittareita, jos ne vähentävät käyttäjän harkintaa.
Tarkista kosketus käsittelyn jälkeen. Nosta tai siirrä yksikköä hyväksytyllä tavalla. Etsi uusia jälkiä, paikallisia painepisteitä tai liikettä. Sisäpullon ja häkin tulee toimia suunnittelun mukaisesti, ei vain istua paikallaan.
| Kokoonpanon tarkistus | Mitä tallentaa | Mahdollinen prosessiliitäntä |
|---|---|---|
| Häkin asettaminen | Välys, häiriö, suuntaus ja syöttötapa | Rungon mitat, jäähdytys, irrotusmuodonmuutos |
| Lavojen istuimet | Tukikosketin, keinuminen, paikantimen sovitus ja poistoaukon korkeus | Pohjan muoto, jäähdytystuki ja muotti |
| Yläosa sulkeminen | Mittaritulos, tiivistyspinta ja asennuskorkeus | Kaulan työkalut, trimmaus, kutistuminen ja käsittely |
| Pohjaventtiili | Keskilinja, kulma, tiivisteen kunto ja pääsy häkkiin | Poistoliitin, seinäjako ja viimeistely |
| Valmis yksikkö | Tunnistus, visuaalinen kunto ja jäljitettävät komponenttiversiot | Asennustarkastukset ja lopputarkastus |
Vuototestauksessa tulee käyttää hyväksyttyä laitteistoa. Määritä asennettavat komponentit, testiväliaine, paine tai tyhjiö, stabilointi, kesto ja hylkäyssääntö. Menetelmän on vastattava sovellettavaa tuoteohjelmaa. Nopea myymälän tarkastus ei automaattisesti korvaa muodollista testiä.
Säilytä yksi hyväksytty kokoonpano rajanäytteenä. Valokuvaa käyttöliittymät. Säilytä muotoiltu resepti, materiaalierä, häkkiversio, lavan tarkistus, venttiili- ja sulkutiedot näytekirjan kanssa.
Erota koneen FAT täydellisestä IBC-suunnittelutyyppihyväksynnästä
Tehtaan vastaanottotesti todistaa tilatun muottisolun sovitun tuotteen ja ehtojen mukaiseksi. Se ei myönnä hyväksyntää jokaiselle kootulle IBC:lle, täyttöaineelle tai markkinoille.
TheUNECE YK:n mallisäännöt Rev. 24on vuoden 2025 maailmanlaajuinen viitejulkaisu. Sen luvussa 6.5 käsitellään IBC:n rakentamista ja testausta. Kansalliset ja modaaliset säännöt voivat hyväksyä erityispainoksen tai lisätä vaatimuksia. Vahvista sovellettava viranomainen ja pätevä testireitti ennen validointisuunnitelman jäädyttämistä.
Älä aloita yhdellä verkosta löytyvällä pudotuskorkeudella. Suunnittelutyyppi, materiaali, tarkoitettu sisältö, pakkausryhmä, valmistelu, käsittely, sulkemiset ja täydellinen testijärjestys vaikuttavat ohjelmaan. Toimivaltaisen viranomaisen tai pätevän laboratorion olisi määriteltävä vaaditut todisteet.
Koneen pätevyyden pitäisi silti tuottaa hyödyllistä alkupään näyttöä. Kirjaa materiaalitiedot, kerrosten järjestely, brutto- ja nettomassa, seinäkartta, mitat, vuototulos, resepti ja komponenttien tarkistukset. Säilytä näytteet testatusta erästä. Nämä tiedot auttavat yhdistämään valmistusprosessin myöhempään pakkaustestaukseen.
Erota kolme asiakirjaa. Koneen FAT-raportti kattaa rakenteen ja prosessin suorituskyvyn. Kokoonpanon kelpoisuusraportti kattaa häkin, lavan, venttiilin ja sulkimen sovituksen. Viranomaistestausraportti kattaa sovellettavan suunnittelutyypin. Jokaisessa raportissa on mainittava sen laajuus ja rajoitukset.
Tuotannon valvonta jatkuu hyväksynnän jälkeen. Hallitse hartsin, pigmentin, inhibiittorin, hiontaan, kerrossuhteen, muotin, sulkimen, venttiilin, häkin ja kuormalavan muutoksia hyväksytyn laatujärjestelmän avulla. Pieni muutos voi vaikuttaa testauksen perusteisiin.
Pienemmälle säännellylle pakkauslinjalleKGB200L/LP kemiallinen rumpukennoopasosoittaa saman eron konetodisteen ja pakkauksen hyväksynnän välillä.
Mittaa viimeisimmän hyväksytyn soluportin lähtö
Nykyinen tuotesivu ei tarjoa käyttökelpoista tuotantonopeutta. Sen kuivausjaksorivi näkyy150L, joten tässä artikkelissa ei päätetä kappaletta tunnissa. Projekti tarvitsee hyväksytyn tulostavoitteen, joka perustuu todelliseen sisäpulloon ja valmiiseen soluun.
Valitse ensin lähtöraja. Valetut sisäpullot tunnissa mittaavat muovauskennoa. Kootut ja vuototestatut IBC:t tunnissa mittaavat suuremman järjestelmän. Molemmat numerot voivat olla hyödyllisiä, mutta niillä ei pitäisi olla yhtä tunnistetta.
sovitun muottitarkastuksen läpäisevät sisäpullot ÷ havaittu minuutti x 60
kootut yksiköt ohittavat sovitun lopullisen portin ÷ havaittu minuutti x 60
Laske kaikki käynnistykset, hylkäämiset ja pysähtymiset. Luokittele syyt. Suulakepuristuksen talteenotto, jäähdytys, robotin käsittely, trimmaus, häkin asettaminen, venttiilin asennus ja vuototestaus voivat kukin määrittää solunopeuden. Hitain vakaa portti määrittää valmiin lähdön.
Materiaalikysynnän tulisi käyttää bruttohaulimassaa ja muovaustapahtumia. Valmiin sisäpullon painosta puuttuu leikkaus- ja käynnistyshäviöt. Ilmoita bruttokilo per hyväksytty pullo sekä kappaleet tunnissa.
Energia tarvitsee saman rajan. Kinggle julkaisee alustan keskimääräisenä tehona 110–150 kW. Se ei ole kWh per IBC. Tallenna valittu mittauspiste, tuotantotila, ajon kesto ja hyväksytty määrä. Theenergianmittausopasselittää tuon eron.
Käytä riittävän pitkää kokeilujaksoa paljastaaksesi palautus- ja loppupään jonot. Lyhyt purske voi näyttää koneen liikkeen, mutta jättää huomiotta materiaalin ajautumisen, jäähdytyksen epätasapainon tai häkin kerääntymisen.
Hyödyllinen kojelauta sisältää hyväksytyt muottipullot, hyväksytyt täydelliset IBC:t, ensikierron tuotto, bruttokilogrammat hyväksyttyä pulloa kohti, trimmausmassa, keskimääräinen työkierto, lasketut seisokit ja energia hyväksyttyä yksikköä kohti. Määrittele jokainen termi hyväksymisprotokollassa.
Suunnittele rakennus nykyisen yleisjärjestelypiirustuksen ympärille
55 tonnin kone tarvitsee enemmän kuin lattiapinta-alan. Rakennuksen tulee tukea asennusta, huoltoa, materiaalin siirtoa ja turvallista sisäänpääsyä. Aloita toimittajan nykyisestä tilatun version yleisjärjestelypiirroksesta.
Julkisessa taulukossa on 9,5 x 5,1 x 6,5 metrin kone. Tuotesivupiirros näyttää omat mitat. Käsittele piirustusta visuaalisena viitteenä, kunnes Kinggle vahvistaa, mikä piirustuksen versio vastaa tarjousta. Älä käytä verkkokuvaa perustusten suunnittelussa.

Merkitse muotin reitti. Sisällytä oven koko, lattiakapasiteetti, nosturin koukun korkeus, nostopisteet ja varastointi. Näytä ruuvin vetotila ja pääsy akun päähän. Lisää turvalliset portaat ja tasopääsy korotettujen laitteiden ympärille.
Kartoita materiaalivirta varastosta kuhunkin ekstruuderiin. Lisää perusseos, hionta, kuljetus, hionta ja pölynhallinta. Pidä puhtaat verhoilut erillään sekajätteestä. Näytä, kuinka täynnä suppiloa tai tukkeutunutta paluulinjaa huolletaan.
Käytä projektikohtaisia apulehtiä. Sivulla on lueteltu puhallusilman 0,8 MPa ja 2 m³/min. Se ilmoittaa 0,3 MPa ja 120 l/min jäähdytysvedelle. Suunnittele koneen paine, huippuvirtaus, vastaanottimet, käsittely, menolämpötila, paluutila ja lämmönpoisto.
Sähkösuunnittelu vaatii kytketyn kuorman, jännitteen, taajuuden, suojauksen, kaapelireitit ja apukuormat. Julkaistu 110 - 150 kW keskiarvo ei ole kytketty kuorma. Sisällytä laitoksen kokonaismäärään jäähdyttimet, kompressorit, materiaalilaitteet, hiomakone, kokoonpano- ja testiasemat.
Käytä Kinggleähyödyllisyysvaatimusopasrajalevyn rakentamiseen. Jäädytä tämä arkki asettelun ja pohjapiirustuksen kanssa.
Seuraa yhtä jäljitettävää IBC-erää tehtaan vastaanottotestin läpi
Hyödyllinen FAT alkaa ennen kuin kone käynnistyy. Sovi sisäpullopiirustus, komponenttien versiot, hartsi, kerrosrakenne, seinäkartta, näytesuunnitelma, lähtöraja ja hyväksymisrajat. Nimeä instrumentit ja testimenetelmät.
- Vahvista tilattu alusta.Tarkista lopullinen mallikoodi, suulakepuristimet, akkupää, kiinnitysjärjestely, ohjain, robotti, puhalluslaitteisto, suojat ja apulaitteet sopimuksen vastaisesti.
- Vahvista apuohjelmat ja kalibrointi.Tallenna teho-, ilma- ja jäähdytysolosuhteet. Listaa mittauslaitteet ja kalibroinnin tila.
- Kuormaa valvottuja materiaaleja.Kirjaa jokainen hartsilaatu, erä, väri, lisäaine ja uudelleen jauhamisvirta. Tarkista jokaisen suulakepuristimen syöttöreitti.
- Stabiloi muovausprosessi.Saavuta toistettava palautus, tyhjennys, muotin jäähdytys, poistaminen ja viimeistely ennen muodollisen ajon alkamista.
- Pakasta aloitusresepti.Tallenna lämpötilat, nopeudet, kerrosasetukset, parison-profiili, ajoitukset, paineet ja alavirran asetukset yhdellä versiolla.
- Suorita sovittu tuotantoikkuna.Alkujen laskeminen, hyväksytyt pullot, hylkäykset ja jokainen pysähdys. Pidä syykoodit tarkkoja.
- Mittaa muotoiltu suunnitelma.Tarkista netto- ja bruttomassa, viimeistely, seinäkartta, aukot, ulostulo, pohja, rungon geometria, ulkonäkö ja vuototulos.
- Kokoa tuotantokomponentit.Asenna hyväksytty häkki, lava, yläsuljin, venttiili ja tiivisteet. Suorita liitäntämittarit ja kokoonpanotarkastukset.
- Sulje todistepaketti.Säilytä merkityt näytteet, vie lopullinen resepti ja kirjaa jokainen avoin poikkeama omistaja- ja uudelleentestausmenetelmällä.
Valitse näytteitä muodollisen ajon alusta, puolivälistä ja lopusta. Merkitse niihin aika ja reseptiversio. Säilytä häkin, lavan, venttiilin ja suljin tarkistukset näytekirjan kanssa.
Käytä todellisia alavirran asemia, jos mahdollista. Käsin leikattu näyte voi kulkea läpi, kun taas tuotannon viimeistelylaite vahingoittaa ulostuloa. Laboratorion vuototesti voi piilottaa jonon suunnitellun linjan testaajan luo.
Älä sekoita viranomaishyväksyntää yleiseen FAT-allekirjoitukseen. Jos muodollinen testi tapahtuu, liitä mukaan erillinen testipöytäkirja ja raportti. Ilmoita suunnittelutyyppi, näytteen valmistelu ja toimivalta.
Valokuvaa koneen nimikilpi, muotin tunniste ja säilytetyt näytteet. Tallenna hälytyshistoria ja tuotantolaskuri ajon lopussa. Kirjaa ylös kaikki manuaaliset toimenpiteet, jotka muuttivat pulloa, vaikka lopputarkastus olisi ohitettu. Nämä tiedot auttavat sivuston tiimiä toistamaan hyväksytyn tilan asennuksen jälkeen.
Kingglen myyntiprosessi sisältää tarkastuksen ja kutsun testiin. Käytäkoneen FAT-opastietueen määrittämiseksi. Tarkista Kinggle'sin saatavilla olevat laitteetvideosivuennen vierailua, jotta tiimi voi valmistella kohdennettuja kysymyksiä.
Lähetä tarjousvalmis IBC-projektitiedosto pelkän talteen sijaan
Pyyntö, jossa lukee vain "1000L IBC-kone", jättää tärkeän työn määrittelemättä. Lähetä hyväksytty sisäpullopiirustus ja valokuvat. Lisää fyysinen näyte, kun se on mahdollista. Ilmoita nimelliskapasiteetti ja suunniteltu sisältö.
Sisällytä valettu nettopaino, bruttolaukausarvio, trimmauskartta ja seinän paksuuskartta. Nimeä jokainen hartsivirta, lisäaine, väri ja hiontasääntö. Liitä kerroskaavio ja vahvistusmenetelmä.
Lisää häkki, lava, yläsuljin, pohjaventtiili ja tiivistepiirustukset. Merkitse ohjatut liitännät. Ilmoita, kuka toimittaa kunkin komponentin muottikokeen, FAT:n ja sivuston käynnistyksen aikana.
Listaa kaikki tuotetarkastukset. Sisällytä mitat, mittarit, ilmastointiaika, vuotomenetelmä ja kokoonpanotarkistukset. Tunnista soveltuva suunnittelutyyppinen ohjelma, toimivaltainen viranomainen tai testilaboratorio. Älä liitä yleistä testiluetteloa muilta markkinoilta.
Määrittele hyväksytty lähtö oikealla portilla. Ilmoita suunniteltu työvuoromalli ja vuotuinen kysyntä. Kuvaile robotin irrotusta, trimmaamista, jäähdytystukea, häkin asettelua, sulku- ja venttiilikokoonpanoa, vuotojen testausta, merkintää ja lavavirtausta.
Ilmoita tehdasjännite, taajuus, käytettävissä oleva ilma ja jäähdytys, ympäristöolosuhteet, korkeus, pohjapiirros, nosturitiedot ja kulkureitti. Pyydä lopullinen yleisjärjestely, perustuskuormat, hyödyllisyyslevy ja kuljetusjako.
Toimittajan vastauksessa tulee nimetä lopullinen konemalli ja versio. Sen tulisi sisältää suulakepuristimen ja pään arkkitehtuuri, akkupohja, muotin kirjekuori, puristintarkistus, apuraja, hyväksymisprotokolla ja tiedonvaihto.
Käytä Kinggleälatauskeskusnykyisille asiakirjoille. Lähetä ohjattu projektitiedostoyhteydenottosivu. Tarjous voi sitten vastata varsinaiseen IBC-projektiin laajan 1000 litran etiketin sijaan.
Usein kysytyt kysymykset
Nämä vastaukset käsittelevät koneenvalintaongelmia, jotka useimmiten muuttavat laajuutta, kokeiluversiota tai tehdassuunnitelmaa. Julkaistut mallitiedot ovat lähtökohtana. Allekirjoitetun teknisen sopimuksen tulee ohjata tilattua järjestelmää.
Mitä 1000 litran IBC-puhallusmuovauskone todella tekee?
Se muodostaa muovisen sisäastian, jota kutsutaan myös sisäpulloksi tai vuoraukseksi. Täydellinen komposiitti-IBC sisältää myös sen ulkohäkin tai pakkauksen, lavan, yläsulkimen, pohjaventtiilin, tiivisteet ja muut huolto- tai rakenneosat.
Mikä on Kingglen 1000L IBC-koneen mallinumero?
Nykyinen englanninkielinen sivu on epäjohdonmukainen. Sen tuoteyhteenveto näyttää KGB1000L-IBC, kun taas tekninen taulukko näyttää KGS1000L-IBC. Vahvista lopullinen mallikoodi ja versio tarjouksesta, piirustuksista, tyyppikilvestä ja käsikirjoista.
Tarkoittaako julkaistu 33 kg:n akkuarvo 33 kg:n valmispulloa?
Ei. Sivulla on PE-akun painon viitearvoksi merkitty 33 kg. Aihion bruttomassa sisältää valmiin sisäastian ja kaiken muotoillun verhouksen. Vahvista hartsipohja, reservi, kerrosrakenne ja täydellinen laukauslaskenta.
Mikä on Kinggle 1000L IBC -alustan tuotantoteho?
Nykyisellä kuivausjaksorivillä näkyy 150 L, mikä ei ole käyttökelpoinen tuotantomäärä. Älä päättele kappaletta tunnissa. Määrittele hyväksytyt muottipullot tai hyväksytyt täydelliset IBC:t tunnissa ja todista tämä määrä sovitun tuotantokokeen aikana.
Miksi häkin ja lavan on oltava mukana konekokeen aikana?
Pullon tulee sopia ja toimia koko kokoonpanon sisällä. Tuotantohäkit, kuormalavat, sulkimet ja venttiilit paljastavat virheitä korkeudessa, ulostulon asennossa, tuessa, välyksessä ja käsittelyssä, jotka yksittäisessä pullon tarkastuksessa voi jäädä huomaamatta.
Mitä tietoja minun tulee lähettää 1000 litran IBC-koneen tarjousta varten?
Lähetä sisäpullon piirustus, näyte, paino, seinäkartta, materiaalit, kerrossuunnittelu ja leikkausarvio. Lisää häkki, lava, sulku- ja venttiilipiirustukset, testit, lähtökohde, loppupää, tehdasasettelu ja käyttöehdot.
Rakenna koneehdotus koko IBC:n ympärille
Lähetä Kingglelle ohjattu sisäpullotiedosto, komponenttien rajapinnat, materiaali- ja kerrossuunnitelma, tulostekohde, testit ja tehdasapuohjelmat. Suunnittelutiimi voi sitten vahvistaa 1000 litran alustan, muotin, apulaitteet ja hyväksymisalueen.
Pyydä 1000 litran IBC-koneratkaisu