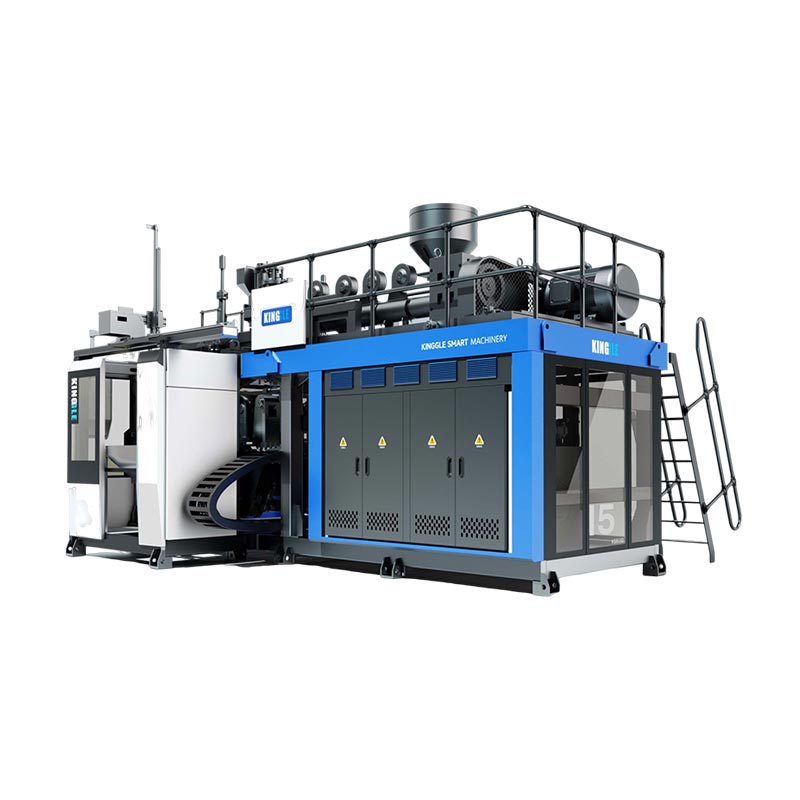
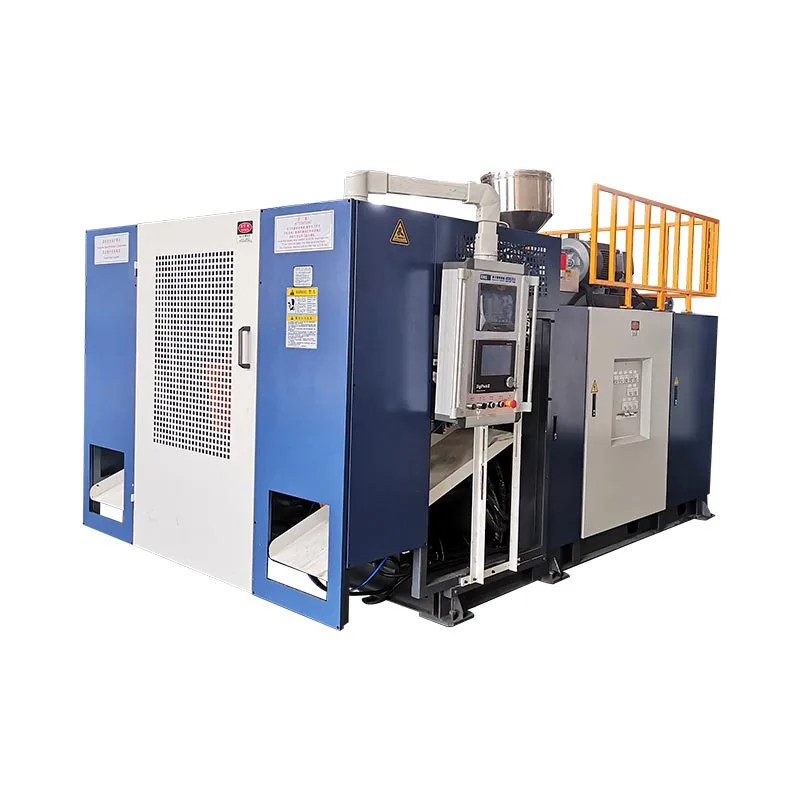
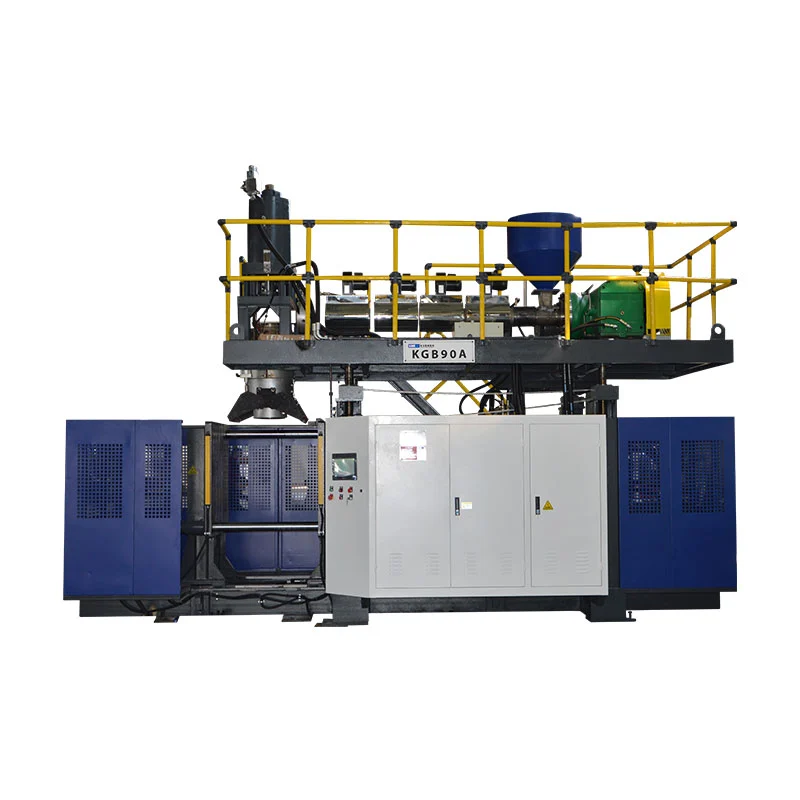
Tällä sivulla
- Mikä on puhallusmuovauskone?
- Kuinka puhallusmuovaus toimii
- Tyypit prosessin mukaan: EBM, IBM, ISBM
- Koneen sisällä: osat, jotka määräävät laadun
- Tyypit rakenteen ja mallivalikoiman mukaan
- Käyttämämme materiaalit
- Mitä puhallusmuovauskoneet tekevät
- Tuotos ja kustannukset: numerot, joilla on merkitystä
- Kuinka autamme sinua valitsemaan
- Laatu, testaus ja mitä katsomme
- Mikä ohjaa koneen hintaa
- Ostaminen valmistajalta
- FAQ
Mikä on puhallusmuovauskone?
Puhallusmuovauskone muuttaa muovihartsin ontoksiksi osiksi sulattamalla sen, muodostamalla sen pehmeäksi ja puhaltamalla paineilmaa tämän muodon sisään niin, että se puristuu muottia vasten. Kun muovi jäähtyy ja muotti avautuu, sinulla on valmis ontto tuote - pullo, tölkki, rumpu, säiliö. Lähes jokainen käsittelemäsi jäykkä muovisäiliö alkoi jonkinlaisella puhallusmuovauskoneella.
Luokka on laaja, koska osat ovat niin erilaisia: 100 ml:n pipettipullo ja 220 litran kemikaalirumpu ovat molemmat "puhallusmuovattuja", mutta mikään näistä kahdesta koneesta ei ole sama. Hyvä valinta tarkoittaa kahden asian ymmärtämistä - kuinka pehmeä muoto muodostuu (prosessin tyyppi), ja kuinka kone on rakennettu toimittamaan se (rakenne). Otetaan molemmat vuorotellen.
Kuinka puhallusmuovaus toimii
Ekstruusiopuhallusmuovaus – useimpien teollisuussäiliöiden takana oleva prosessi – toimii tiukassa silmukassa. Sen ymmärtäminen tekee kaikista myöhemmistä päätöksistä (kustannus, tuotanto, laatu) ilmeisiä:
- Sulata ja mittaa.Suulakepuristimen ruuvi sulattaa hartsin ja työntää tasaisen, homogeenisen virtauksen kohti suutinpäätä.
- Muodosta seurakunta.Sula poistuu suutinpäästä ontona putkena - aihiona. Seinän paksuussäädin profiloi putken sen pituudelta niin, että muovi istuu siellä, missä osa tarvitsee voimaa.
- Puristin.Muotti sulkeutuu seurakunnan ympäriltä. Synkroninen kiinnitys ja suorapainelukitus pitävät levyt yhdensuuntaisina, jotta osa ei välähdä.
- Isku.Puhalluspuikko ruiskuttaa ilmaa (monissa osissa pohjapuhallusjärjestelmä) ja aihio täyttyy onteloa vasten ja ottaa lopullisen muotonsa.
- Viileä.Osa asettuu jäähtynyttä muottia vasten. Tämä on yleensä pisin vaihe, ja se - ei ekstruuderi - määrittää syklin keston.
- Poista ja viimeistele.Muotti avautuu, robottivarsi poistaa osan ja salama leikataan. Automatisoidulla linjalla tämä toimii miehittämättömänä.
Kaksi näistä vaiheista päättää hiljaa koko linjan talouden. Parison-profilointi määrittää, kuinka paljon hartsia jokainen osa sisältää; jäähdytys määrittää, kuinka nopeasti voit valmistaa ne. Ota nämä kaksi oikein, ja koneen loppuosa hoitaa suurelta osin itsestään – minkä vuoksi ne ansaitsevat enemmän huomiota kuin mitä ostajat yleensä vertaavat otsikon tekniset tiedot.
Tyypit prosessin mukaan: EBM, IBM ja ISBM
Puhallusmuovauskoneita on kolme ydinprosessityyppiä. Ero on täysin sisällämiten pehmeä muoto tehdäänennen kuin se puhalletaan.
| Tyyppi | Miten muoto muodostuu | Parasta varten | Tyypillisiä tuotteita |
|---|---|---|---|
| Ekstruusio (EBM) | Parison suulakepuristettiin putkena ja sitten puhallettiin | Käsitellyt ja suuret ontot osat | Jerry-tölkit, tynnyrit, tankit, pullot |
| Injektio (IBM) | Aihio ruiskupuristettu, sitten puhallettu | Pienet, erittäin tarkat säiliöt | Pharmapullot, kosmetiikkapurkit |
| Injektiovenytys (ISBM) | Aihio ruiskutettu, venytetty ja puhallettu | Kirkkaat, vahvat PET-pullot | Vesi- ja virvoitusjuomapullot |
Ekstruusiopuhallusmuovaus (EBM)on teollisuuskonttien ja rakentamamme prosessin työhevonen. Koska runko, kahva ja kaula muodostuvat yhdellä iskulla, EBM tekee käsiteltyjä ja suuria osia, joita muut prosessit eivät pysty.Ruiskupuhallusmuovaus (IBM)muotoilee ensin tarkan esimuotin, mikä antaa erinomaisen pienen pullon kaulan tarkkuuden, mutta ei kahvoja eikä suuria osia.Injektiovenytys (ISBM)venyttää PET-aihiota vesipulloissa näkyvän kirkkauden ja lujuuden vuoksi – eri tuoteperhe kuin HDPE-teollisuuden osat.
Käytännössä valinta on harvoin epäselvä. Tölkki, tynnyri, säiliö tai mikä tahansa käsitelty tai suuri säiliö on suulakepuristusosa; IBM ja ISBM kuuluvat pieniin tarkkoihin pulloihin ja kirkkaaseen PET:iin. Kun tiedät, mihin perheeseen tuotteesi kuuluu, ennen kuin lisäät koneiden luetteloon, voit vertailla kahden prosessin hintatarjouksia, jotka eivät koskaan sopineet.
Koneen sisällä: osat, jotka määräävät laadun
Kaksi konetta voivat jakaa saman otsikkokapasiteetin ja käyttäytyä täysin eri tavalla, koska laatu asuu komponenteissa. Nämä ovat osat, joista insinöörimme välittävät eniten:
| Komponentti | Mitä se tekee | Miksi sillä on väliä |
|---|---|---|
| Ekstruuderi ja ruuvi | Sulata ja mittaa hartsin | 50–100 mm:n ruuvit 24–25 L/D antavat vakaan, homogeenisen HDPE-sulan – yhtenäisten osien pohjan |
| Die head + parison controller | Muodostaa ja profiloi kirkkoseinän | MOOG 100 pisteen seinämän paksuussäädin on suurin yksittäinen hartsikustannusten ja osan lujuuden vipu |
| Kiinnitysyksikkö | Sulkee ja pitää muotin | Kaksinkertainen vetotanko synkroninen kiristys + öljysylinterinen suorapainelukko pitää levyt yhdensuuntaisina suuressa vetoisuudessa |
| Puhallus ja jäähdytys | Täyttää ja asettaa osan | Puhallustappi + pohjapuhallus muotoilee osan; jäähdytyssuunnittelu ohjaa todellista kiertoaikaa |
| Aja ja hallitse | Virtaa ja pyörittää konetta | Servo pääpumppu leikkaa energiaa; Mitsubishi PLC + Weinview HMI suojaa käyttöaikaa 24/7 linjoilla |
| Automaatio | Poisto, purkaminen, tarkastus | Robottivarsi + alavirran trimmaus pitävät laadun vakaana miehittämättömillä ajoilla |
Ympäri vuorokauden pyörivällä linjalla ohjauksen luotettavuus on se, joka suojaa satoa – minkä vuoksi viimeisellä rivillä tuoduilla komponenteilla on enemmän merkitystä kuin ne näyttävät. Mitsubishi PLC, Weinview HMI ja MOOG seinän paksuuden säätö eivät ole merkkejä; ne ovat todistetusti osia, jotka pysyvät käyttökelpoisina lähes kaikkialla maailmassa, joten Lagosissa tai Limassa oleva vika ei jätä linjaa käyttämättä viikkoihin.
Tyypit rakenteen ja mallivalikoiman mukaan
Ekstruusiossa koneet ryhmitellään sen mukaan, kuinka aihio toimitetaan ja miten seinä rakennetaan. Tässä voit sovittaa koneen osakoon ja tilavuuden mukaan.
- Jatkuva puhallusmuovauskone.Aihio puristaa taukoamatta, ja muotti sukkulaa kiinnittääkseen sen – korkea poljinnopeus pienissä ja keskikokoisissa osissa, jopa noin 30 litraa, ja missä monisuulake pyörittää pulloja useita ylöspäin.
- Akku (kerätä) puhallusmuovauskone.Sula varastoituu päähän ja ampuu nopeasti pysäyttäen suurten aivojen roikkumisen – tynnyreille, IBC-säiliöille, polttoainesäiliöille ja esteille tarkoitettu tyyppi.
- Monikerroksinen puhallusmuovauskone.2–6-kerroksinen suutinpää puristaa sulku-, uudelleenhionta- tai värikerroksia yhdeksi seinäksi – käytetään polttoainesäiliöissä ja korkealaatuisissa kemikaalitynnyreissä.
- Automaattinen puhallusmuovauskone.Mikä tahansa edellä mainituista täydellä automaatiolla – robotin irrotus, välähdys ja miehittämättömän tasaisen toiminnan tarkastus.
Oma valikoimamme kattaa 100–220 litran tynnyreitä (ja tilauksesta suurempia), joten sama tehdas kattaa pienen öljypullon ja YK-luokitellun kemikaalitynnyrin:
| Kapasiteetti | Koneen tyyppi | Esimerkki malleja | Kuivajakson teho* | Kiinnitys |
|---|---|---|---|---|
| 100 ml - 2 l | Jatkuva, yksi-/monipuikko | 2L yksittäinen/ kaksoisasema | jopa 1200/h | 40 kN |
| 3-15 litraa | Jatkuva, yksi/kaksinkertainen | 5L / 15Lasemalle | 450-1000/h | 65–200 kN |
| 20-60L | Akku | KGB70A / 80A /90A | 500-700/h | 130–280 kN |
| 120-160L | Akku | KGB100B /110A | 300-320/h | 440–760 kN |
| 220L tynnyrit+ | Chemical-tynnyri erikois | 250L erikois | 17-20/h | pyynnöstä |
*Kuivajakso on teoreettinen maksimi; todellinen tuotanto on pienempi. Täydelliset tekniset tiedot ja työstönumerot ovat syvällisissä sukelluksissammejerryn konejakerää konetta.



Käyttämämme materiaalit
Kone asettaa prosessin; hartsi asettaa ominaisuudet. Suulakepuristuskoneemme käyttävät alla olevaa teollisuusperhettä yksi- tai monikerroksisissa seinissä.
| Materiaali | Miksi sitä käytetään | Tyypilliset osat |
|---|---|---|
| HDPE | Jäykkä, kemikaaleja kestävä, edullinen | Jerry-tölkit, pullot, säiliöt |
| HMW-HDPE | Korkea iskunkestävyys ja jännityshalkeilu | Kemialliset tynnyrit, polttoainesäiliöt |
| PP | Lämmönkestävyys, selkeysvaihtoehdot | Ohutseinäiset ja kuumatäytetyt astiat |
| PVC / PA | Este- ja erikoisominaisuudet | Erikoispullot, sulkukerrokset |
Mitä puhallusmuovauskoneet tekevät
Vaihda muotti ja yksi koneperhe palvelee monia toimialoja. Nämä ovat sovellusalueita, joita käytämme useimmille:
| Teollisuus | Tuotteet |
|---|---|
| Pakkaus | Öljy- ja pesuainepullot, jerrytölkit, kemikaalitynnyrit, IBC-säiliöt |
| Autoteollisuus | Polttoainesäiliöt, ilmakanavat, spoilerit |
| Tiehallinto | Liikenneesteet, kartiot, eristyslaiturit |
| Kelluva | Poijut, kellukkeet, ponttonit |
| Logistiikka ja paljon muuta | Lavat, työkalulaatikot, pöydät ja tuolit, lelut |
Tuotos ja kustannukset: numerot, joilla on merkitystä
Kaksi laskelmaa ratkaisee, sopiiko kone yritykseesi – ja molempia on helppo käyttää ennen ostamista.
Esimerkki – 5 litran tölkki 7,2 s syklillä, yksipää:
(3600 ÷ 7,2) × 0,8 =400 tölkkiä/h· kaksi vuoroa ≈6 400 / päivä
Hartsi = osapaino × hartsin hinta → esim. 0,20 kg × 1,30 $ =0,26 dollaria
Energia = kone kW × $/kWh ÷ osat/h → esim. 15 × 0,12 ÷ 400 =0,0045 dollaria
Huomaa, että hartsi vähentää energiaa ja työvoimaa osakohtaisissa kustannuksissa. Tämä yksittäinen tosiasia pätee tarkasti seinän paksuuden säätelyyn: 5 % hartsin leikkaaminen osasta, jota toimitetaan miljoonalla kappaleella, säästää paljon enemmän kuin mikään sähkölasku – ja siksi halvempi kone, jossa on heikko seinämän ohjaus, osoittautuu yleensä kalliimmaksi.
Kuinka autamme sinua valitsemaan
Kun ostaja lähettää kyselyn, käsittelemme osaa, emme konetta. Vastaa näihin ja oikea kokoonpano on yleensä selvä:
- Suurin osa ja muoto.Koko ja se, onko siinä kahva, ratkaisevat ekstruusio vs. ruiskutus ja jatkuva vs akku.
- Hartsi ja seinä spesif.Este- tai uudelleenhiontakerrokset tarvitsevat monikerroksisen pään; YK-luokitellut rummut tarvitsevat vahvan seinämän paksuuden säädön.
- Päivittäinen tuotanto.Suorita tulosten matematiikka kahden vuorotunnin perusteella ennen kuin valitset yhden vs. kahden aseman.
- Sertifiointi.Pudotustesti tai YK:n vaatimukset muuttavat työkaluja ja validointia.
- Itsenäinen tai avaimet käteen -periaatteella.Skaalauslinjat hyötyvät keskitetystä ruokinnasta, vedestä ja murskauksesta, jotka toimitetaan yhdessä.
Laatu, testaus ja mitä katsomme
Johdonmukaisuus on koko peli puhallusmuovauksessa, ja siinä näkyy kaksi vuosikymmentä samojen koneiden rakentamista. Muutamia asioita, joita teemme ja katsomme:
- Seinän paksuuden tasaisuus.Profiloitu piste kohdalta, jotta jokainen osa täyttää pudotustestivaatimukset vähiten hartsilla – tarkastetaan ennen toimitusta.
- Pudotustesti ja YK-validointi.Kemialliset rumputyökalut läpäisevät 3 metrin pudotustestin ja YK-sertifioinnin ennen kuin ne lähtevät lattialtamme.
- Mistä laskeva tuotanto yleensä alkaa.Hitaammat syklit johtuvat useammin säilytysiskusta tai jäähdytyksestä kuin suulakepuristimesta – se on ensimmäinen paikka katsoa, ei viimeinen. (Lisää sisäänmikä aiheuttaa hitaan materiaalin varastoinnin.)
Mikä ohjaa koneen hintaa
"Puhallusmuovauskoneella" ei ole yhtä listahintaa, koska tekniset tiedot heilauttavat kustannuksia. Päätekijät:
- Osan koko ja puristusvoima.Suuremmat osat tarvitsevat raskaampia runkoja ja paljon suuremman vetoisuuden – suurin kustannustekijä.
- Muottipäiden lukumäärä.Twin/multi-die moninkertaistaa tuotannon ja hinnan.
- Yksi vs monikerroksinen.Monikerroksinen pää lisää ominaisuuksia ja kustannuksia.
- Automaatio ja säätimet.Robotin poisto, välähdys ja premium-ohjaimet nostavat hintaa, mutta alentavat käyttökustannuksia.
- Avaimet käteen -järjestelmät.Keskusruokinta, vesi ja murskaus lisäävät tarjousta, mutta vähentävät hukkaa ja työvoimaa.
Ostaminen valmistajalta
Kone on vuosikymmenen mittainen suhde, joten sen takana seisovalla on yhtä paljon merkitystä kuin spesifikaatiolla. Tehtaana tuemme jokaisessa koneessa:
- Takuu.Pääkomponenteilla on 1–2 vuoden takuu; kuluvat osat vaihdetaan ilmaiseksi ensimmäisen vuoden aikana.
- Asennus ja koulutus.Insinöörimme matkustavat tehtaallesi asentamaan, ottamaan käyttöön ja kouluttamaan käyttäjiäsi.
- Etätuki.Sisäänrakennetun hälytysjärjestelmän avulla voimme diagnosoida ja vianmäärittää ongelmia etänä.
- Räätälöityjä ratkaisuja.Muotit piirustuksiisi ja kokoonpanoihisi, jotka on viritetty osasi, hartsin ja tulosteen mukaan.
Kerro meille oma osasi – me määritämme koneen
Lähetä tuotteesi, kokosi, hartsi ja päivittäinen tuotos. Suosittelemme oikeaa tyyppiä, kokoonpanoa ja puristusvoimaa todellisilla sykliluvuilla.
Pyydä tarjous Chat WhatsAppissaUsein kysytyt kysymykset
Mikä on puhallusmuovauskone?
Se valmistaa onttoja muovituotteita sulattamalla hartsia, muotoilemalla siitä pehmeää muotoa ja täyttämällä sen ilmalla muotin sisällä – käytetään pulloissa, tölkeissä, tynnyreissä, säiliöissä, polttoainesäiliöissä ja muissa.
Mitkä ovat puhallusmuovauskoneiden tyypit?
Prosessin mukaan: ekstruusio (EBM), ruiskutus (IBM) ja ruiskuvenytys (ISBM). Rakenteen mukaan: jatkuva, akku- ja monikerroksinen. Toiminnan mukaan: automaattinen. Ekstruusio on yleisin teollisissa HDPE-säiliöissä.
Kuinka paljon puhallusmuovauskone maksaa?
Hinta määräytyy osan koon ja puristusvoiman, suutinpäiden lukumäärän, yksittäisen vs. monikerroksisen ja automaation perusteella. Pieni yksiasemainen kone maksaa paljon vähemmän kuin suuri akkurumpulinja – jaa osasi ja tulosi saadaksesi tarkan tarjouksen.
Miten valitsen oikean?
Aloita osasta: suurin koko, kahva tai ei, hartsi, seinän spesifikaatio, sertifiointi, sitten päivittäinen tuotanto. Käsitellyissä ja suurissa osissa käytetään suulakepuristusta (jatkuva pienille keskikokoisille, akku suurille); tarkat pienet pullot käyttää injektio; kirkkaat PET-pullot käyttävät ruiskevenytystä.
Mitä materiaaleja se voi käyttää?
Ekstruusiokoneet käyttävät PE (HDPE ja HMW-HDPE), PP, PVC ja PA yksi- tai monikerroksisissa seinissä. Injektiovenytyskoneet käyttävät PET:tä kirkkaille pulloille.
Miten tuotto mitataan?
Tekniset tiedot osoittavat kuivajakson (teoreettisen) tulostuksen. Todellinen tuotanto on kuivasykli × noin 0,75–0,85, koska jäähdytysaika ja osan paino pidentävät todellista kiertoa.