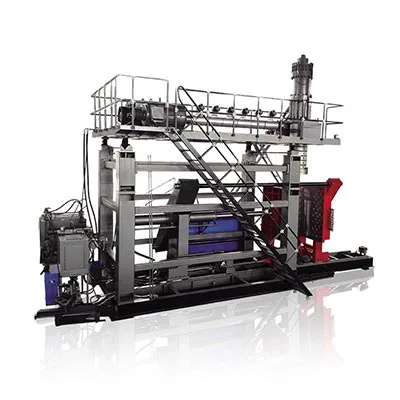
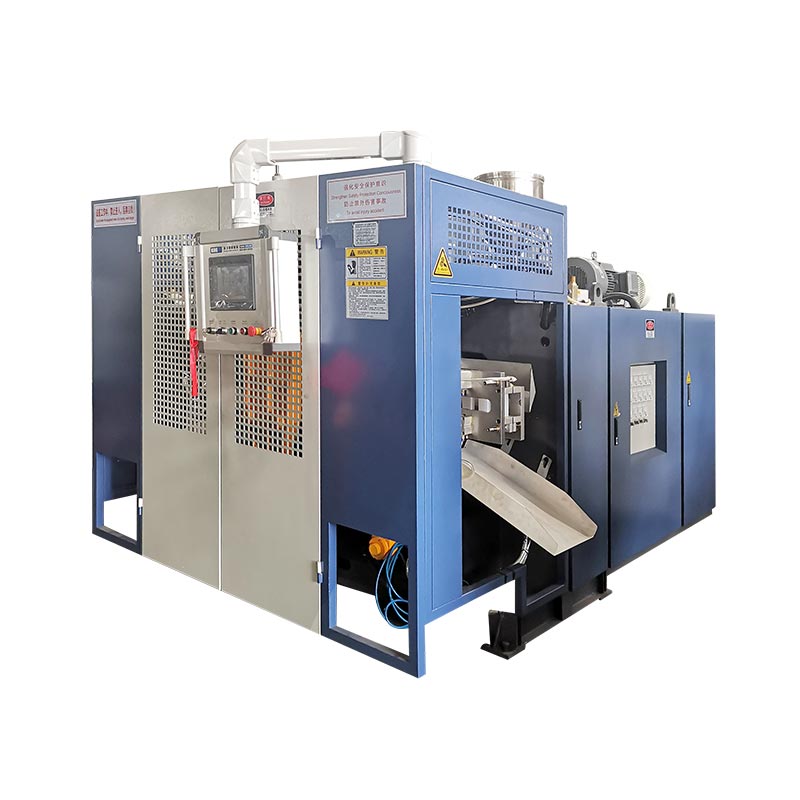
Valitse automaattinen puhallusmuovauskone toimitettavan tuotteen ja muovauksen jälkeisten toimintojen mukaan – ei tarjouksessa olevan sanan "automaattinen" mukaan. Määritä ekstruusiopuhallusmuovausta varten hartsi, työkalut, irrotus, leikkaus, tarkastus ja siirto yhdeksi tuotantojärjestelmäksi. Suosittelemme hyväksymään kokoonpanon hyväksytyille säiliöille lopullisessa purkupisteessä, ei luettelon kuivausjakson lukua vastaan.
Muovauskone voi suorittaa automaattisen syklin, kun ihmiset edelleen poistavat salaman, tarkistavat pullot tai täyttävät laatikoita. Se voi olla oikea järjestely pienelle, muuttuvalle tuotevalikoimalle. On väärä järjestely, jos investointitapauksessa oletetaan, että työpaikat ovat kadonneet. Määritä raja ennen hintojen vertailua.
Viisi päätöstä, joilla on merkitystä ennen tilausta
- Yhdistä muovausprosessi osaan ennen automaatiotasojen vertailua.
- Määritä kaikki siirto- ja viimeistelytoimenpiteet, mukaan lukien työt, jotka pysyvät manuaalisesti.
- Tasaa muovausnopeus leikkaus-, tarkastus- ja pakkauskapasiteetin kanssa.
- Testaa vikojen palautumista ja vaihtoja, ei vain keskeytymätöntä tuotantoa.
- Vertaa linjan kokonaiskustannuksia hyväksyttyä konttia kohti samoissa olosuhteissa.

Mitä "automaattinen" kattaa puhallusmuovauksessa?
"Automaattinen" kuvaa, kuinka toimintoja ohjataan. Se ei tunnista, kuinka muoviosa on muodostettu. Automaattinen suulakepuristuspuhalluskone ja PET-pullonpuhalluskone voivat molemmat ajaa ohjelmoituja sarjoja, mutta ne tarvitsevat erilaiset materiaalin valmistelu-, työkalu- ja viimeistelyjärjestelyt. Täysautomaattista puhallusmuovauskonetta etsivän ostajan tulee ensin ratkaista prosessikysymys.
Suulakepuristuspuhallusmuovauksessa kone muodostaa sulan putken, jota kutsutaan parisoniksi. Muotti vangitsee putken, ja ilma muodostaa onton osan. PET-venytyspuhallusmuovauksessa käytetään aihiota, joka on venytetty ja ilmalla. Nämä erilaiset aloituslomakkeet selittävät, miksi PET-aihioiden latausopas ei ole täydellinen ostoopas HDPE-pesuainepullolinjalle.
| Päätös | Ekstruusiopuhallusmuovaus | PET joustava puhallusmuovaus |
|---|---|---|
| Aloituslomake | Ekstrudoitu sula aihio | PET-aihio |
| Yhteinen ostokonteksti | HDPE-pullot, käsitellyt säiliöt ja teolliset ontot osat | Aihioista valmistetut kirkkaat juomapullot |
| Automaatiokysymykset | Osien vapautus, salaman poisto, trimmaus, testaus ja siirto | Aihioiden käsittely, lämmitys/venytyspuhallussarja ja pullon siirto |
Prosessin viite:Kingglen puhallusmuovauskoneen opas. Tuotteen geometria ja hartsilaatu määräävät lopullisen prosessivalinnan.
Erota kone, solu ja linja
Konetason automaattinen sykli kattaa sovitun muovausjakson. Automaattinen solu lisää määritellyn käsittelyn tai viimeistelyn koneen ympärille. Tuotantolinja yhdistää peräkkäiset toiminnot sovitun hyväksytyn tuotteen rajan kautta. Pakkaus voi olla kyseisen rajan sisällä tai se voi jäädä erilliseksi tehtaan toiminnaksi.
Nämä ovat hyödyllisiä ostoerotteluja, eivät lupaus siitä, että jokainen toimittaja käyttää samaa terminologiaa. Laita varsinaiset toiminnot spesifikaatioon. "Täysautomaattinen" ilman varusteluetteloa jättää liikaa tilaa erilaisille tulkinnoille.
Suosimme erityistä kuvausta, kuten "automaattinen muovaus, suunnattu irrotus, välähdys ja vuototestattu purkaus" laajan etiketin sijaan. Se kertoo ostajalle, missä valmis tuote näkyy ja mikä vaatii vielä huomiota. Materiaalien täydennys, näytteenotto, romun käsittely ja pahvilaatikoiden vaihdot tarvitsevat myös omistajia, vaikka normaali muovausjakso sujuisi ilman toistuvaa käsinkäsittelyä.
Myöskään automaattinen ohjaus ei ole sama asia kuin täyssähköinen käyttö. Käyttötyyppi, asemajärjestely, henkilömäärä ja automaatioalue ovat erillisiä valintoja. Tarkista jokainen työtehtävän mukaan sen sijaan, että käsittelisi niitä yhtenä premium-eritelmänä.
Aloita osasta ja tuotantoaikataulusta
Pullon nimellistilavuus ei riitä määrittämään sen tuotantolinjaa. Kapea pyöreä pullo ja leveävartinen säiliö voivat kuljettaa saman nestemäärän, mutta tarvitsevat erilaisia muotteja, ulosvetotyökaluja ja tukia. Linjan tulee käsitellä todellista ulkomuotoa, ei abstraktia "2 litran tuotetta".
Aloita osapiirroksesta ja valmiista kunnosta, jota odotetaan purkamisen yhteydessä. Kirjaa muistiin kaulan viimeistely, kahvan aukko, kehon mitat, tavoitepaino ja kriittiset laatuvaatimukset. Vahvista tarkka hartsilaatu, väripakkaus ja sovittu kierrätys- tai uudelleenhiontatila. Nämä tiedot tekevät ehdotetusta kokeilusta merkityksellisen aiotun työn kannalta.
Muunna myyntisuunnitelma valmistusvaatimuksiksi
Määrittele hyväksytyt kontit vuoroa kohden sekä vuorojen lukumäärä, eräkoko ja muutostiheys. Korkea tuntihinta ei ole hyödyllinen, jos useimmat tilaukset tarvitsevat lyhyitä ajoja ja laajoja työkalumuutoksia. Hitaampi mutta helpompi vaihtaa solu saattaa sopia tuohon tuotantosekoitukseen paremmin. Kumpaakaan johtopäätöstä ei voida tehdä pelkän luettelon enimmäistuotannon perusteella.
Listaa tuoteperhe, ei vain ensimmäinen lanseerauspullo. Tunnista levein osa, raskain osa ja vaikein osa, johon tartutaan tai trimmataan. Nämä voivat olla erilaisia SKU:ita. Päätä sitten, mitkä tuotteet on käytettävä alkuperäisessä kokoonpanossa ja mitkä vaativat tulevaa työkalua tai erillisiä laitteita.
- Jäädytä testiartikkeli:piirustuksen versio, hartsi, valmis paino ja vaaditut testit.
- Aseta toimitusehto:leikattu, tarkastettu, suunnattu, laskettu tai pakattu.
- Määritä aikataulu:hyvät kontit per vuoro, aukioloajat ja suunnitellut SKU-muutokset.
- Tarkista työkaluperhe:muotit, pään nousu, tartuntalaitteet, trimmauspesät ja testitiivisteet.
- Hyväksy solukuori:apuohjelmat, vartiointi, palveluiden saatavuus ja tuotevirta.
Asemien lukumäärä, suuttimen ulostulot ja ontelot tarvitsevat erillisen tarkistuksen. Kaksi asemaa ei tarkoita kahta pistorasiaa. Monipäinen puhallusmuovauskone ei tee jokaista pullon muotoa yhteensopivaksi ulostulovälin kanssa. Monikerroksinen pää kuvaa seinän rakennetta, ei valmiiden konttien määrää tapahtumaa kohti.
Kingglenmonipää vs. monionteloohjainselittää nämä kokoonpanoerot. Käytä tätä arvostelua ennen automaatioasettelun korjaamista. Kun onkalojärjestely on ratkaistu, ulosotto- ja viimeistelylaitteiden on säilytettävä jokainen asento siirto- ja laatutarkastuksilla.
Hyödyllisin tiedustelu sisältää siksi piirustuksen, materiaalierittelyn, tuotantoaikataulun ja laadunmäärittelyn. HDPE-pullojen tuotantolinjalle pyyntö "automaattisesta muovipullojen valmistuskoneesta" ilman näitä panoksia ei voi määrittää oikeaa linjan laajuutta.
Tarkista konejärjestelmät, jotka määrittävät tuotteen laadun
Alavirran automaatio ei pysty korjaamaan epävakaata aihiota, sopimatonta puristusta tai osaa, joka jättää muotin liian pehmeäksi käsitellä. Muovausprosessin on tuotettava toistettava esine, ennen kuin siirtojärjestelmä voi tuottaa toistettavia tuloksia. Muuten robotista tulee tarkka tapa siirtää epäjohdonmukaisia osia.
Puhallusmuovauskoneen tärkeitä osia ovat ekstruuderi, suutinpää, puristusyksikkö, puhallusjärjestelmä, jäähdytyspiirit ja säätimet. Tarkista heidän panoksensa hyväksyttyyn osaan sen sijaan, että valitset pelkästään komponenttien nimien perusteella. Esimerkiksi tunnustettu PLC-merkki ei muodosta mukana toimitettuja reseptitoimintoja tai alavirran kommunikaatiota.
| Järjestelmä | Mitä arvostella | Todisteita pyydettäväksi |
|---|---|---|
| Ekstruusio ja suutinpää | Hartsin sopivuus, parison bruttotarve ja ulostulotasapaino | Tuotantonäytteet ja tunnistetut materiaaliolosuhteet |
| Parison valvonta | Seinäjako osan kriittisissä paikoissa | Paikkakohtaiset mitat ja tallennettu resepti |
| Muotti ja kiinnitys | Työkalujen sovitus, puristus- ja vapautusvälys | Hyväksytyt piirustukset ja valettujen osien tarkastus |
| Jäähdytys ja käsittely | Osittainen jäykkyys suunnitelluissa vapautus- ja tarttumispisteissä | Siirrä kokeilu todellisella osalla |
| Säätimet | Järjestys, hälytykset, reseptialue ja alavirran signaalit | Toimintojen esittely ja käyttöliittymäluettelo |
Konkreettinen referenssi: Kingglen 2 litran yksiasemainen kone
TheKGB2L tuotesivuluetellaan enimmäissäiliön tilavuus 2 l, 50 mm ruuvi, 30 kg/h HDPE-sulatuskapasiteetti ja suurin muottikoko 360 × 380 mm. Siinä kuvataan myös kahden, kolmen ja neljän ulostulon kokoonpanot pienempiä pulloja varten välillä 100 ml–1 L. Nämä arvot auttavat seulomaan ehdotetun työn. ne eivät korvaa työkalujen tarkistusta.
Sama sivu merkitsee 600 PC/HR nimellä "Tulos (kuivasykli)." Tämä ei ole tunnistetun shampoopullon, muotin ja viimeistelylinjan hyväksytty tulos. Tuotantovaatimus vaatii todellisen materiaalin, jäähdytysajan, aktiiviset asennot ja tarkastustilan. Käsittele kuivajakson merkintää julkaistuna liikeviittauksena.
Jos haluat ehdottaa useampaa ulostuloa, tarkista yhdistetty kokonaismassa sekä ontelon sovitus. Valmiin pullon paino ei sisällä salamaa, jonka ekstruuderi myös toimittaa. Useammat myyntipisteet voivat lisätä suulakepuristuksen, jäähdytyksen ja viimeistelyn tarvetta. Pelkästään henkilömäärä ei voi määrittää käyttökelpoista tuotantonopeutta.
Hyväksymme muovausjärjestelmän vasta, kun kriittisten osien mittaukset ja siirtokäyttäytyminen ovat vakiintuneet sovituissa olosuhteissa. Kuljettimen lisääminen ennen näiden ongelmien ratkaisemista siirtää ongelman pidemmälle. Käytä seinäjakoa vartenparison ohjelmointiopastuotepiirustuksen rinnalla.
Määritä rivi syötöstä hyväksyttyihin astioihin
Vahvin puhallusmuovausautomaation spesifikaatio seuraa tuotetta läpi jokaisen toimenpiteen. Se kertoo, mitä kukin moduuli vastaanottaa, mitä se toimittaa ja kuka omistaa yhteyden seuraavaan moduuliin. Tämä on hyödyllisempää kuin pitkä lista robotteja, kuljettimia ja antureita ilman sovittua prosessirajaa.
Kinggle on julkaistuautomaatiovalmiuksiasisältää jälkikäsittelyn, tarkastuksen ja pakkaamisen. Muunna pulloprojektia varten tämä ominaisuus määritellyksi laajuudeksi. Automaattinen välähdys, kaulan leikkaus, vuotojen testaus ja pakkaus ovat eri toimintoja; ketään ei pidä hiljaa olettaa toisen läsnäolosta.
| Toiminta | Ratkaistava kysymys | Hyväksymistarkastus |
|---|---|---|
| Ruokinta | Kuka toimittaa kuljetuksen, sekoituksen ja materiaalitason ohjauksen? | Hyväksytty materiaali saapuu suppiloon ilman odottamatonta syöttökatkosta. |
| Nouto | Mihin osaan tartutaan ja mikä suunta lähtee yksiköstä? | Testiartikkelissa ei ole menetetty siirtoa tai ei-hyväksyttävää merkintää. |
| Pesu ja trimmaus | Mitkä salama- ja viimeistelyominaisuudet on poistettu? | Tarvittavat reunat, kaula- ja kahvaaukot täyttävät osan määritelmän. |
| Tarkastus ja hylkääminen | Mitkä testit ovat rivissä ja miten epäonnistuneet osat erotetaan? | Sovitut haastenäytteet tunnistetaan ja reititetään oikein. |
| Kuljetus ja pakkaus | Millaisen pullon kunnon ja järjestelyn tulee saavuttaa seuraavalle asemalle? | Siirto-, kertaus- ja loppulaskentatyöt sovitulla hinnalla. |
Anna kullekin rajalle yksi nimetty integroinnin omistaja. Jos konetoimittaja toimittaa noudon ja toinen toimittaja vuototestin, jonkun on silti hyväksyttävä pullon suunta, siirtokorkeus, väli ja ohjauskättely. Yhteensopivien näköisten moduulien ostaminen ei ole sama asia kuin integroidun solun ostaminen.
Sovi, kuinka "valmis", "osa läsnä", "sykli valmis" ja vikatilat esitetään silloin, kun näitä signaaleja tarvitaan. Tunnista mikä säädin käynnistää pysähdyksen ja mikä yksikkö ilmoittaa alkavasta viasta. Tarkka arkkitehtuuri on projektikohtaista, mutta vastuu ei voi jäädä epämääräiseksi.
Tarkista romun virtaus erillään hyväksytyn tuotteen reitistä. Poistettu salama tarvitsee keräyksen ja sovitun sijoituksen. Uudelleenkäyttö riippuu materiaali- ja tuotevaatimuksista; automaattinen myllyliitäntä ei salli mitään uudelleenhiontaprosenttia. Pidä materiaalin resepti hallinnassa.
Määritä pullon vuototestausta varten testimenetelmä, kiinnitys, tiivistystila ja sovitut altistusnäytteet. Testiaseman on tehtävä muutakin kuin näytettävä vihreä tulos. Sen on erotettava viat luotettavasti ja kirjattava määrät antamatta hylättyjen osien palata huomaamatta hyvän tuotteen kuljettimelle.
Kiinnityspiirustuksen tulee myös osoittaa huolto- ja muotinvaihtoon pääsy. Käytä Kinggleäapuohjelma ja tehdasasetteluopaskoordinoimaan tehoa, ilmaa, vettä ja tilaa kaikkien mukana tulevien apulaitteiden kanssa.
Kanavanvaihto voi rajoittaa tuottoa ennen muovauskonetta
Puhallusmuovauslinja tuottaa vain sen, mitä sen yhdistetyt toiminnot kestävät. Nopein moduuli ei voi loputtomasti kompensoida hitaampaa trimmeriä, testaajaa tai pakkausasemaa. Puskurit antavat linjalle aikaa toipua lyhyestä keskeytyksestä; ne eivät poista jatkuvaa kapasiteetin epäsopivuutta.
Aseta ensin kaikki varusteet samalla perusteella. Tarkoittaako luku muovaustapahtumia, karkeita osia, testattuja osia tai hyväksyttyjä säiliöitä? Kattaako se vain jatkuvan ajon vai sisältääkö täydennyksen ja tavalliset pysähdykset? Vertaa hintoja vasta, kun nämä määritelmät täsmäävät.
Työstetty esimerkki, jossa on eksplisiittisesti oletettu tuotantopohja
Harkitse ehdotettua linjaa, joka vapauttaa 480 säiliötä tunnissa muovauksen ja viimeistelyn jälkeen. Oletetaan, että sen yksiasentoinen vuototesti vaatii 8 sekuntia koko kuormitus-, testaus-, päätös- ja purkujaksoon. Sen ihanteellinen kapasiteetti on 3 600 ÷ 8 = 450 konttia tunnissa. Nämä ovat suunnitteluoletuksia, eivät mitattu Kinggle-koneen tulos.
Saapumisnopeus: 480/h · Ihanteellinen testauskapasiteetti: 450/h · Akkumulaatio: 30/h
Jopa ilman testauspysähdyksiä, saapuvat osat ylittävät sen kapasiteetin 30 kontilla tunnissa. Puskuri, jossa on 15 käyttökelpoista kohtaa, täyttyisi 15 ÷ 30 = 0,5 tuntia tai 30 minuuttia. Linjan aloittaminen tyhjällä kuljettimella saattaa saada lyhyen esittelyn näyttämään tyydyttävältä. Epätasapaino on edelleen olemassa.
Harkitse nyt testaajan täydellistä pysähtymistä. Oletusarvolla 480/h osia saapuu 8 minuutissa. Samat 15 vapaata paikkaa tarjoavat vain 15 ÷ 8 = 1,875 minuuttia, noin 113 sekuntia, ennen kuin puskuri on täynnä. Kertymisnopeus hidastuessa ja täydellisen pysähtymisen aikana on erilainen.
Nämä laskelmat ovat hyödyllisiä vain, jos paikat ovat aidosti käyttökelpoisia. Pullo, joka kaatuu, koskettaa suojusta tai ei pysty säilyttämään vaadittua suuntaa, ei luo kelvollista puskuripaikkaa. Ohjaimet tarvitsevat myös sovitun vastauksen ennen kuin turvallinen kertymisraja saavutetaan.
Tarkista geometria ja nopeus
Poistotyökalujen ja kuljettimien on käsiteltävä osaa sen todellisessa irrotustilassa. Tunnista toistettavan otteen paikka. Tarkista ennen seuraavaa siirtoa, tarjoaako kaula, runko tai salama tämän paikan ja poistaako trimmaus sen. Ensimmäisellä noutokerralla saatavilla olevaa toimintoa ei välttämättä ole toisella.
Selvitämme tämän peruspisteketjun ennen koneen nopeuden lisäämistä. Linja, joka siirtyy järkevällä nopeudella ja palautuu ennustettavasti, on parempi tuotantoresurssi kuin sellainen, joka vaatii toistuvaa manuaalista uudelleensijoittamista. Suositeltu ratkaisu voi olla tarkistettu työkalut, erilainen siirtojärjestys tai lisäkapasiteetti loppupäässä – ei nopeampi muovausjakso.
Lopuksi laske hyväksytyt kontit sovitun tarkastuspisteen jälkeen. Säilytä alkupään bruttomäärät diagnoosia varten, mutta älä käytä niitä lähetystulosten lukuina. Kingglentehtaan hyväksymisopasselittää, miksi tuotteen identiteetti, laskentarajat ja havaintoaika kuuluvat samaan tietueeseen.
Todista, että linja voi palautua ja vaihtaa tuotteita
Tasainen automaattikäynti todistaa vain yhden toimintatilan. Tuotanto sisältää myös täydennyksen, epäonnistuneet siirrot, hylätyt osat, tukkeutuneet kuljettimet ja tuotemuutokset. Nämä tapahtumat ansaitsevat paikan hyväksymissuunnitelmassa, koska vastaus määrää, palaako solu kontrolloituun tuotantoon.
Tehdaspuolelta katsottuna asettaisimme viankorjauksen hienon esittelyn edelle. Jos pullosta puuttuu nouto, seuraava kysymys ei ole, kuinka nopeasti joku voi laittaa sen takaisin. Kysymys kuuluu, mikä havaitsi poikkeaman, mikä liike pysähtyi ja kuinka solu vahvistaa tunnetun tilan ennen uudelleenkäynnistystä. Toistuva käden korjaus on tutkittava oire, ei normaali automaattinen toiminta.
Kun ohutseinämäinen pullo kaatuu vapauttamisen jälkeen, tarkistamme pito- ja tukikunnon ennen useiden prosessiasetusten muuttamista. Tarkista osan jäykkyys siirrossa, kiinnittimen kosketuspisteet ja liikejärjestys. Kokeile sitten yhtä kontrolloitua korjausta ja tarkasta osa uudelleen. Suurempi tartuntapaine voi luoda toisen vian ensimmäisen korjaamisen sijaan.
Sama kurinalaisuus pätee, kun vuodon hylkääminen nousee. Säilytä vahingoittuneet näytteet ja tunnista paikka ja aika. Tarkista testitiivisteen ja kiinnikkeen kunto muotoillun kaulan ja puristamisen vierestä. Vuotava testiliitäntä ja vuotava säiliö vaativat erilaisia korjauksia. Muovausreseptin muuttaminen erottamatta näitä syitä voi tuhlata aikaa ja piilottaa vian.
Määritä palautus ennen vian ilmenemistä
- Kirjaa ylös alkava vika, moduuli ja tuotteen sijainti.
- Tuo kenno hyväksytyn ohjaus- ja turvallisuussuunnitelman määrittelemään tilaan.
- Pyydä valtuutettua henkilökuntaa ratkaisemaan vika määrättyjen eristys- ja pääsymenettelyjen mukaisesti.
- Yhdistä osat siirto-, tarkastus- ja hylkäysasennossa ennen uudelleenkäynnistystä.
- Jatka sovitun palautusjakson läpi ja tarkista sitten vaaditut tuotetarkastukset.
Nämä ovat suunnitteluvaiheita, eivät lupaa päästä vartioituihin laitteisiin tai ohittaa turvalukko. Integroitu solu tarvitsee riskiarvioinnin, joka kattaa moduulien vuorovaikutuksen ja ennakoitavissa olevat interventiot.ISO 12100:2010esitetään yleiset periaatteet koneiden riskien arvioimiseksi ja riskien vähentämiseksi; hankkeessa tulee myös tunnistaa sovellettavat konekohtaiset ja kohdevaatimukset.
Tallennettu resepti ei välttämättä ole täydellinen vaihto
Resepti saattaa muistaa lämpötiloja ja muovauksen liikkeitä, kun taas poiminta, trimmauspesä ja testaaja pysyvät manuaalisesti säädettyinä. Kysy, mitkä paikat on tallennettu, mitkä ovat moottoroituja ja mitkä vaativat fyysistä työkalujen vaihtoa. Technenprosessiautomaation dokumentaatiotarjoaa alan esimerkin muotoon linkitetyistä asetuksista poimija-, välähdys- ja vuototestausasentoja varten. Tämä havainnollistaa määrittelyn laajuutta; se ei määritä näitä toimintoja jokaiselle koneelle.
Määritä vaihtoaika yhden muodon lopullisesta hyväksytystä osasta seuraavan ensimmäiseen hyväksyttyyn osaan sovitulla menetelmällä. Kirjaa työstötyöt, säädöt, materiaalin siirto ja laatulupa erikseen. Tämä paljastaa, mitä nopeampi reseptien palauttaminen todella säästää ja mikä jää mekaaniseksi tai prosessitehtäväksi.
Vertaa hyväksyttyjä konttikohtaisia kustannuksia, ei automaatiotarroja
Puoliautomaattisen ja täysautomaattisen puhallusmuovauskoneen vertailu tulee aloittaa samalla tuotteella ja tuotantoaikataululla. Muussa tapauksessa halvempi tarjous voi yksinkertaisesti sulkea pois toisen tarjouksen sisältämän käsittelyn, testauksen tai pakkaamisen. Vertaa yhtäläisiä toimitusrajoja ennen laitteiden kokonaismäärien vertaamista.
Automaatio on puolusteltavissa, kun se poistaa määritellyn toistuvan rajoitteen. Se voi olla manuaalinen salaman poisto, epäjohdonmukainen siirto, vaikea tarkastusten vaihto tai pakkaustoiminto, joka ei pysy tahdissa. Lisää automaatiota ostamatta rajoituksia tunnistamatta voi lisätä ylläpito- ja vaihtotyötä parantamatta hyväksyttyä tehoa.
Pidä kustannusraja yhtä leveänä kuin tuotosraja
Kustannukset hyväksyttyä konttia kohden = kokonaiskustannukset sovitun tuotantorajan sisällä ÷ hyväksytyt kontit toimitetaan kyseisen rajan sisällä
Osoittajan tulee sisältää vertailun kannalta merkitykselliset kustannukset: materiaali, työ, apuohjelmat, työkalut, ylläpito ja valittu pääoma- tai yleiskustannuskäsittely. Käytä molemmissa vaihtoehdoissa samaa laskentatapaa. Loppupään robotti ei ole ilmainen, koska sen hinta on muovauskoneen tarjouksen ulkopuolella.
Listaa toistuvat ihmisen tehtävät. Joku voi silti täydentää materiaalia, siirtää romua, ottaa näytteitä osista, vaihtaa laatikoita, huoltaa työkaluja ja reagoida hälytyksiin. Arvioi työmäärä normaalissa työvuorossa, ei vain automaattisen työjakson aikana. Päätä, voiko operaattori palvella turvallisesti useampaa kuin yhtä solua ilman viivästyneitä tarkistuksia tai palautusta.
Käytä sähköenergiaa kilowattitunteina havaintojaksolla ja hyväksytyt astiat samalta ajalta. Teho kW:na on eri suuruinen. Sisällytä sovitut apulaitteet vertaillessasi koko linjaa, varsinkin jos kompressori, jäähdytin tai hiomakone vaihtuu ehdotusten välillä. Thehyödyllisyysvaatimusopasselittää, miksi liitetyn tehon ja käyttötarpeen tulisi myös pysyä erillään.
Jos haluat muuttaa muotoa usein, tarkista kunkin SKU:n tarvittavat kiinnikkeet ja varatyökalut. Alhaista solun alkuhintaa voidaan kompensoida vaikeilla vaihdoilla tai ylimääräisillä muotoosilla. Päinvastoin, hienostunut siirtojärjestelmä voi olla tarpeeton pienivolyymille tuotteelle, jossa on käytännöllinen manuaalinen viimeistelyreitti.
Suosittelemme, että ehdotukset asetetaan paremmuusjärjestykseen niiden poistaman tuotantorajoituksen, hyväksytyn tuotoksen, jonka ne voivat tarkistaa, ja toistuvan työn mukaan, jonka ne jättävät jälkeensä. Automatisoidumpi solu ansaitsee paikkansa, kun nämä edut sopivat tehtaan todelliseen aikatauluun. "Miehittämätön" ei ole riittävä taloudellinen argumentti.
Pyydä arkaluonteisia tapauksia yleisen takaisinmaksuvaatimuksen sijaan. Vertaa odotettua kysyntää, alhaisempaa käyttöastetta ja tiheämpiä muutoksia ostajan omilla kustannuksilla. Tämä tekee investointipäätöksestä hyödyllisen, vaikka myyntimäärät tai tuotevalikoima muuttuvat.
Hyväksy kokoonpano ennen tilauksen tekemistä
Tee valitusta konseptista sovittu laiteluettelo, soluasetelma ja hyväksymisprotokolla ennen ostotilausta. Kallein epäselvyys ei useinkaan ole puuttuva anturi. Se on raja, jonka jokainen osapuoli luuli kuuluvan jollekin toiselle.
Kompaktia pulloprojektia varten2 litran yksiasemainen alustatarjoaa konkreettisen lähtökohdan. Sen julkaistu muottikirjekuori ja pienempien pullojen monitoimipisteet mahdollistavat alustavan sopivuuden arvioinnin. Varsinainen piirustus, hartsi, pään järjestely ja alavirran laajuus määräävät ehdotetun rakenteen. Älä valitse tätä kokoonpanoa pelkästään äänenvoimakkuuden perusteella.
Vastaa kokeiluun ostokysymyksiin
Kokeilussa tulee käyttää sovittua tuotemääritelmää ja sisältää lainattua tulosta tukevat toiminnot. Jos vuotojen testaus tai trimmaus on osa toimitusrajaa, näytä se kennon kanssa sen sijaan, että esität riippumattoman erillisen syklin. Säilytä näytteen identiteetti, jos useat paikat voivat piilottaa heikon ulostulon tai ontelon.
Hyväksymistietueen tulee yhdistää jokainen vaatimus menetelmään, rajaan ja havaittuun tulokseen. Sana, kuten "hyväksytty" ilman perusehtoa, ei voi ohjata käyttöönottoa ostajan tehtaalla. TheKinggle FAT -opastarjoaa täyden kehyksen tälle todisteelle.
- Rakenna identiteetti:kone, työkalut, ohjausversio ja mukana tulevat moduulit.
- Testiolosuhteet:tuote, hartsi, aktiiviset asemat ja käyttöolosuhteet.
- Laatu:kriittiset mittaukset, toimintatestit ja hylkäämissyyt.
- Linjan suorituskyky:hyväksytty määrä, tarkkailujakso, pysähdykset ja interventiot.
- Palautus:sovitut vikaskenaariot ja osoitettu uudelleenkäynnistysjärjestys.
- Luovutus:piirustukset, käsikirjat, työkalutiedot, varmuuskopiot ja avoimet kohteet.
Erillinen tehdashyväksyntä paikan päällä tapahtuvasta hyväksynnästä, jos laitoksen palveluita tai kolmannen osapuolen laitteita ei voida kopioida ennen toimitusta. Tunnista loput tarkastukset etukäteen ja määritä vastuu. Tehdaskokeilun ei pitäisi hiljaa väittää tarkistavansa olosuhteita, joita se ei sisältänyt.
Koulutuksen tulee kattaa normaali toiminta ja automaation jättämät työt. Operaattoreiden tulee tunnistaa epäonnistunut siirto, tulkita alkava hälytys ja noudattaa hyväksyttyä palautusmenetelmää. Huolto vaatii kennon tukemiseen tarvittavat piirustukset, kulutusosien tiedot ja pääsyn.
Keskustele automaattisesta ekstruusiopuhallusmuovauskokoonpanosta Kingglen kanssa.Lähetä säiliön piirustus, hartsilaatu, valmis paino, vaaditut testit, tuotantoaikataulu ja suunnitellut jatkotoimenpiteetprojektikyselysivu.
Ota yhteyttä:sales@kinggle.com · +86-574-87103665. Määritelty tuote- ja linjaraja tekee konfiguraatiotarkastelusta hyödyllisemmän kuin pelkän koneen hintapyynnön.
Usein kysytyt kysymykset
Onko automaattinen puhallusmuovauskone sama kuin täydellinen tuotantolinja?
Ei. Automaattinen kone voi ohjata muovauksen liikkeitä, kun tuotteen poisto, leikkaus, tarkastus tai pakkaaminen pysyvät erillään. Täydellinen tuotantolinja määrittää näiden toimintojen välisen siirron, valvonnan ja laaturajan. Pyydä laiteluetteloa ja asettelua, joka tunnistaa jokaisen mukana tulevan moduulin, manuaalisen tehtävän ja poissuljetun palvelun. Ostotiedot, ei sana automaattinen, määrää, mitä tulee perille.
Tarvitseeko täysautomaattinen puhallusmuovauskone vielä käyttäjiä?
Kyllä. Materiaalin täydennys, laatunäytteenotto, työkalujen muutokset, huolto ja vikojen korjaus vaativat edelleen määrättyjä vastuita. Automaatio voi poistaa toistuvan käsittelyn poistamatta jokaista tuotantotehtävää. Suunnittele henkilöstömäärä koko työvuoron ja varsinaisen palvelusuunnitelman mukaan, mukaan lukien pakkaus ja romun käsittely. Älä johda työvoima-arviota lyhyestä esittelystä, jossa tukihenkilöstö jää kamerakehyksen ulkopuolelle.
Ovatko automaattinen huuhtelu, pullon vuototestaus ja pakkaus vakiona?
Älä oleta, että ne ovat. Tarjouksessa tulee yksilöidä jokainen toimenpide, toimitetut laitteet, tuotekohtaiset työkalut, testausmenetelmä ja hylkäysreitti. Noutoyksikkö ei ole vuototesti, eikä automaattinen kuljetin ole automaattinen pakkausjärjestelmä. Kysy jokaisesta lainatusta moduulista, minkä keskeneräisen ehdon se vastaanottaa ja minkä hyväksytyn ehdon se toimittaa.
Voidaanko olemassa oleva ekstruusiopuhallusmuovauskone automatisoida?
Mahdollisesti, mutta toteutettavuus riippuu olemassa olevasta ohjausjärjestelmästä, vartioinnista, käytettävissä olevasta tilasta, muotin aukosta, tuotteen vapautus- ja siirtojärjestelystä. Osan tulee myös sopia ehdotettuun tartunta-, trimmaus- ja tarkastuskiinnitykseen. Tarkista koko solu ennen kuin ostat robotin tai kuljettimen erikseen. Jälkiasennukseen tulee sisältyä määritelty integrointivastuu, päivitetty riskiarviointi ja sovittu tuotantokoe.
Miten ostajien tulisi tarkistaa automaattisen linjan tuotos?
Laske hyväksytyt säiliöt sovitussa lopullisessa purkupisteessä määritellyn tarkkailujakson aikana. Tunnista hartsi, tuote, muotti, aktiiviset paikat, apuohjelmat ja mukaan lukien loppupään toiminnot. Pidä hylkäykset, pysäytykset ja manuaaliset toimenpiteet kirjaa. Ilmoita bruttomuovaustulos erikseen hyväksytystä linjatulosta. Luettelon kuivausjaksoarvo ei korvaa tätä tuotantokoetta.