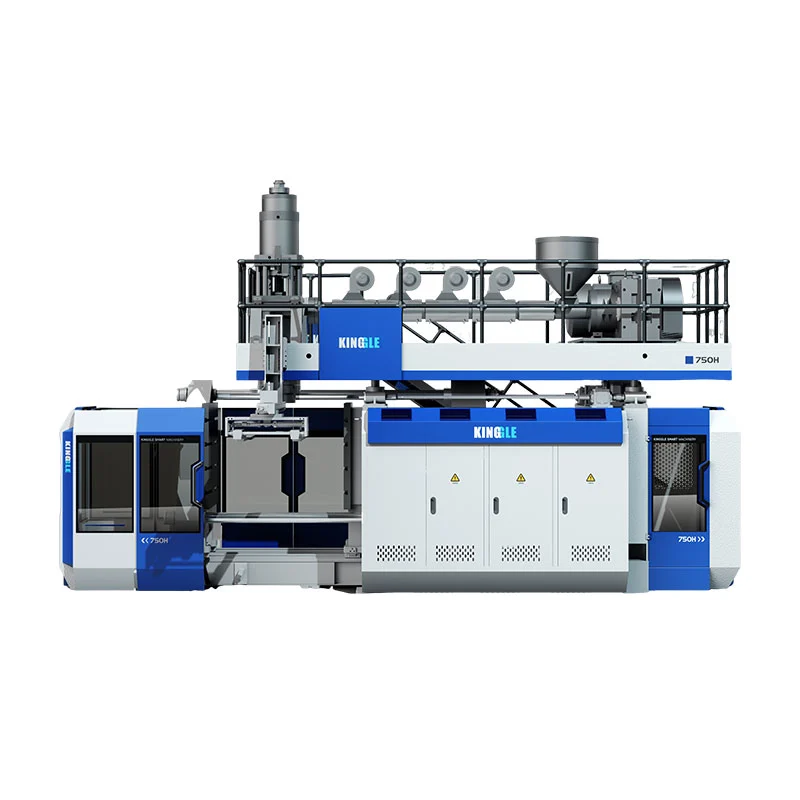
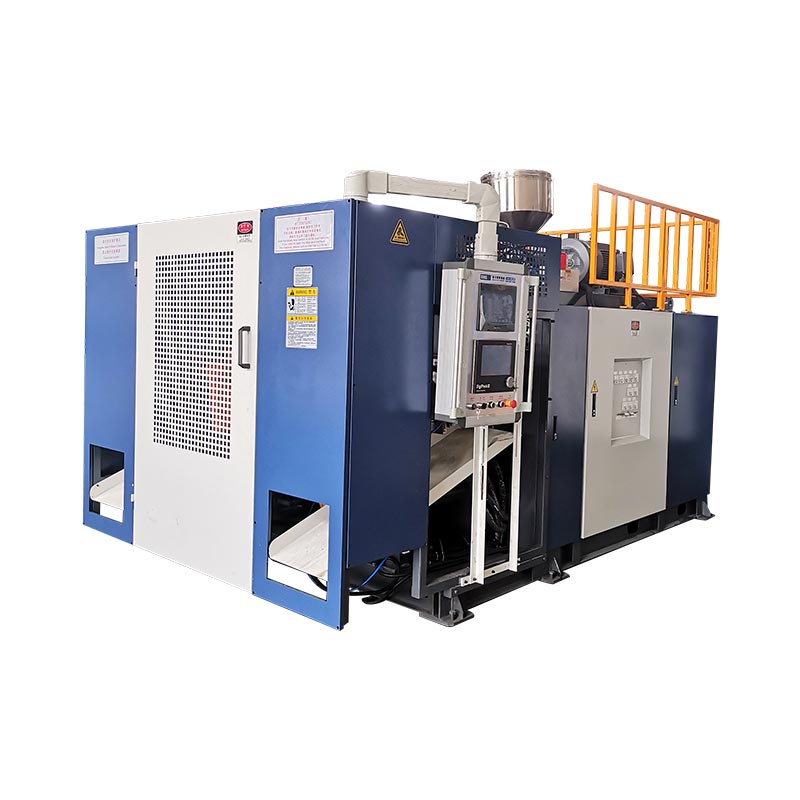
Laske puhallusmuovauskoneen tuotantonopeus jakamalla 3 600 tulosten välisellä aikavälillä sekunneissa ja kertomalla sitten kussakin tapahtumassa tuotetuilla osilla. Hyvien osien arvioimiseksi vuoroa kohden käytä mitattua laatutuottoa ja todellisia käyttötunteja ja tarkista, että suulakepuristus ja jatkolaitteet tukevat tulosta. Kuivausjakson eritelmä ei yksin takaa valmiin pullon tuotantoa.
Perusta kapasiteettipäätös hyväksyttyihin osiin suunnitellulla tuotantokaudella, älä nopeimpaan sykliin spesifikaatiolomakkeella. Suulakepuristuspuhallusmuovauksessa tuotoslaskelmassa on otettava huomioon pullo, työkalut ja materiaalitarve. PET-venytyspuhallusarvot eivät korvaa näitä tarkastuksia.
Kuinka lasket puhallusmuovauksen tehon tunnissa?
Aloita laskentatapahtumasta, jonka tarkkailija voi tunnistaa. Tässä oppaassa tulostapahtuma on valettujen osien vapautuminen yhdestä käyttömuotista. Kirjaa muistiin näiden tapahtumien välinen keskimääräinen aika koko koneessa sekä kunkin kerran vapautettujen osien määrä.
Jos koneesta lähtee kaksi osaa 16 sekunnin välein, laskelma on 3 600 ÷ 16 × 2 = 450 osaa käyttötunnissa. Tämä on havainnollistava laskelma, ei Kinggle-koneen luokitus. Se laskee muovatut osat ennen kuin se vähentää hylkäyksiä ja olettaa, että ilmoitettu aikaväli voidaan säilyttää.
Käytä oikeaa syklin aikakaavaa
Yhden aseman valmistusjakson aika ei aina ole koko koneen tulosteiden välinen aika. Vastaavasti sekuntia osaa kohden ei ole sama määrä kuin sekunteja kaksiosaista muovaustapahtumaa kohden. Kirjoita yksikkö jokaisen syötteen viereen ennen kuin kirjoitat sen laskentataulukkoon.
Mitatulla ajanjaksolla vastaava syklin aikayhtälö on kulunut juokseva sekunti jaettuna lähtötapahtumien määrällä. Jos tapahtumat tuottavat erilaisia määriä, käytä sen sijaan suoralaskentamenetelmää: valettujen osien kokonaismäärä jaettuna käyttötunteilla.Vornen OEE-sanastomäärittää myös todellisen käyntinopeuden käyttämällä kokonaismäärää ja ajoaikaa.
Jos haluat laskea jakson ajan tallennuksesta, mittaa täsmäyspisteiden välillä. Kymmenen peräkkäistä aikaleimaa sisältää yhdeksän väliä, ei kymmentä. Epätasaisten syklien kohdalla jaa kulunut kokonaisaika todellisella aikavälillä sen sijaan, että laskeisit nopeiden syklien keskiarvon.
Excelin perusmerkintä on=3600/A2*B2, jossa A2 sisältää sekunteja tapahtumaa kohti ja B2 sisältää osia tapahtumaa kohti. Jos syklin ajan laskentakaavasi palauttaa jo sekunteja yksittäistä osaa kohti, käytä=3600/A2. Tämän tuloksen kertominen onteloiden määrällä laskee nämä ontelot kahdesti.
Nimeä tulos sen syötteiden mukaan. Ihanteellinen intervalli antaa ihanteellisen koron. Edustava mittausväli antaa havaitun kulkunopeuden. Kumpikaan ei sisällä automaattisesti vaihtoja tai koko työvuoron pysähdyksiä. Pidä ero näkyvissä siirtäessäsi tulosta tarjoukseen tai tuotantoaikatauluun.
Laske asemat, päät ja ontelot ilman kaksoislaskentaa
Asema, muotin ulostulo ja muottipesä kuvaavat tuotantojärjestelyn eri osia. Kingglenmonipää vs. monionteloohjainerottaa ne: ulostulot muodostavat aihiot, ontelot muodostavat osia ja asemat ovat muotti- ja kiinnitysasentoja. Niiden numerot eivät ole keskenään vaihdettavia kertoimia.
Kuvittele kaksi asemaa, joista jokainen tuottaa kaksi osaa julkaisua kohti. Asema A vapautuu 0 ja 32 sekunnin kohdalla; asema B vapautuu 16 ja 48 sekunnin kohdalla. Jokainen asema toistaa 32 sekunnin välein, mutta koko kone vapauttaa parin 16 sekunnin välein. Seuraava ajoitus on keksitty yksinomaan laskennan selittämiseksi.
| Laskuperuste | Laskeminen | Bruttotuotanto |
|---|---|---|
| Täydellinen kone | 3 600 ÷ 16 sekuntia × 2 osaa | 450 osaa/h |
| Erilliset asemat yhteensä | 3 600 ÷ 32 sekuntia × 2 osaa × 2 asemaa | 450 osaa/h |
| Väärä kaksoislaskenta | 3 600 ÷ 16 sekuntia × 2 osaa × 2 asemaa | 900 osaa/h, väärin |
Viimeinen laskutoimitus laskee toisen aseman kahdesti. Sen panos sisältyy jo 16 sekunnin koko koneen väliin. Merkitse reaaliaikatietueessa jokainen tapahtuma asemallaan, jotta toinen henkilö voi rekonstruoida laskelman.
Älä oleta, että toisen aseman lisääminen säilyttää saman ajoituksen kuormitettuna. Ehdotettu järjestely vaatii vielä riittävästi materiaalin toimitus-, jäähdytys- ja käsittelykapasiteettia. Vertaa todellista toiminta-aikataulua, ei vain asemien määrää. Kingglenyhden ja kahden aseman vertailutarjoaa liittyvän konfigurointikontekstin.
Laske myös aktiiviset paikat. Jos yksi ontelo on tarkoituksella pois käytöstä, sen nimellinen läsnäolo muotissa ei tuota tulosta. Jos se tuottaa viallisen pullon, se pullo kuuluu brutto- ja hylkäysmäärään. Onkalon syöttämisen vähentäminen ja saman hylätyn pullon vähentäminen uudelleen aliarvioiisi tehon.
Sekoitettua järjestelyä varten laske jokainen virta erikseen ja lisää tulokset. Jaettu keskiarvo on hyödyllinen vain, kun sen tapahtumamäärä ja osien määrä edustavat samaa havaintojaksoa. Tällä on merkitystä, kun yksi asema pysähtyy toisen jatkaessa tai kun kaksi muottia tuottavat eri osia.
Muuta käyttötuntien tuotos hyviksi osiksi vuoroa kohden
Toimituksia ajoittava ostaja tarvitsee eri numeron kuin koneen nopeutta tarkistava käyttäjä. Aloita koko vuorosta, tunnista ajankohta, jolloin tuotantoa ei ole ajoitettu, ja tallenna sitten pysähtymiset jäljellä olevan suunnitellun tuotantojakson aikana. Ilmoita aikaraja ennen siirtymän kokonaismäärän ilmoittamista.
Julkinen laajuusISO 22400-2:2014kuvaa tuotannon KPI:t kaavoillaan, ainesosien, aikakäyttäytymisen ja yksiköiden kautta. Se on hyödyllinen referenssi kurinalaiseen mittaukseen. Tässä artikkelissa käytetään alla olevia käytännön määritelmiä; se ei väitä, että kone tai koe on sertifioitu kyseisen standardin mukaisesti.
allaVorne OEE -kehysSuunnitellun tuotannon sisällä tapahtuvat vaihdot ovat saatavuuden menetyksiä. Ne eivät katoa vain siksi, että ne on suunniteltu. Aika, jolla ei ole aikomusta tuottaa, kuten poissuljettu ateriatauko, on eri roolissa. Määritä hoito ennen koetta sen sijaan, että muutat sitä lopullisen prosenttiosuuden parantamiseksi.
Laadukas saanto tarkoittaa tässä hyväksyttyjä osia jaettuna muovattujen osien kokonaismäärällä, ja molemmat laskennat on otettu samalta ajanjaksolta ja prosessirajalta. Jos hyväksyntä tapahtuu vuototestauksen jälkeen, tätä testiä odottavat keskeneräiset työt eivät ole vielä varmistuneet hyvänä tuloksena. Dokumentoi kaikki alkavat tai päättyvät työt.
Milloin käyttää OEE-laskentaa
Kun aloitat ihanteellisesta hinnasta, ota huomioon saatavuus, nopeuden menetys ja laatu.Vornen laskentaopasantaa seuraavat suhteet. Ihanteellisen hinnan tulee kuvata sama tuote ja aktiivinen kokoonpano kuin laskettu lähtö.
| Tekijä | Laskeminen |
|---|---|
| Saatavuus | Käyttöaika ÷ suunniteltu tuotantoaika |
| Suorituskyky | Havaittu bruttokäyntinopeus ÷ ihanteellinen bruttokäyntinopeus |
| Laatu | Ensikierroksen hyvä määrä ÷ kokonaismäärä |
| OEE | Saatavuus × suorituskyky × laatu |
Hyvä tuotanto voidaan siis laskea ideaalinopeudella × suunnitellulla tuotantotunnilla × OEE. Käytä tässä kertolaskussa murtolukuja, ei kokonaisia prosenttilukuja. 78,4 %:n OEE tulee kaavaan 0,784:ksi.
Valitse joko ihanteellisen nopeuden reitti tai tarkkailtava reitti. Havaittu käyntinopeus heijastaa jo kyseisen ajojakson aikana saavutettua nopeutta. Kun se kerrotaan toisella suorituskertoimella samalle nopeushäviölle, menetys vähennetään kahdesti. Samoin mitattu hyviä osia vuoroa kohti -luku sisältää jo kyseisen vuoron pysäyttimet ja hylkäykset; Älä käytä toista tehokkuusalennusta kuvaamaan samaa muutosta.
Tarkista, tukeeko ekstruuderi kohdelähtöä
Tuotosarvio luo myös materiaalitarpeen. Käytä kunkin muovatun osan käsiteltyä bruttomassaa, ei vain valmiin astian painoa. Tätä laskelmaa varten bruttomassa sisältää materiaalin, josta tulee säiliö ja siihen liittyvät verhoilut, jaettuna johdonmukaisesti tuotettujen osien kesken.
Oletetaan, että hypoteettinen 450 osaa/h järjestely käsittelee 90 g per muovattu osa. Sen käyttötarve on 450 × 90 ÷ 1 000 = 40,5 kg/h. Jos valmis pullo painaa 70 g, pelkällä sen nettopainolla saadaan pienempi luku 31,5 kg/h. Molemmat luvut on johdettu havainnollisista oletuksista, eivät mitatusta pulloprojektista.
9 kg/h ero on oletettu trimmaukseen liittyvä materiaali. Sen mahdollinen palautuminen ei poista alkuperäistä käsittelyvaatimusta. Pidä erillinen laskelma ostetusta hartsista, talteenotetusta materiaalista ja hävittämisestä; ekstruuderin kuormituslaskenta koskee prosessin läpi kulkevaa materiaalia.
Kingglenpään asetteluopasyhdistää myös tapahtumamassan käytettävissä olevaan ekstruusiokapasiteettiin. Onteloiden lisääminen voi lisätä osia tapahtumaa kohden, mutta se lisää myös tapahtumaan tarvittavaa massaa. Suurempi nimellinen kaviteetin määrä ei yksinään ratkaise materiaalin toimitusrajaa.
Vertaa käynnissä olevaa kysyntää materiaaliin ja ehdotettuun kokoonpanoon sovellettavaan suoritustehoviitteeseen. Älä laimenna kysyntää laskemalla sen keskiarvoa lounastauon tai seisokin aikana. Koneen on tuettava materiaalin määrää tuotannossaan, vaikka työvuorojen keskiarvo olisi pienempi.
Alustava materiaalikatto on saatavilla kg/h jaettuna bruttokg per osa. Se on vain seulontalaskelma. Se ei määritä jäähdytysaikaa, hyväksyttävää seinän jakautumista, mittojen vakautta tai trimmaus- ja tarkastuslaitteiden tehoa. Ne vaativat omat tarkastukset.
Aseta alustavaa tarkistusta varten muovaus-, suulakepuristus- ja loppuvirtauskapasiteetit yhteensopiviin yksiköihin ja vertaa niitä. Pienin tuettu hinta identifioi ehdokasrajoituksen, ei automaattista tuotantotakuuta. Sisällytä välipuskurit ja keskeytykset, kun suunnittelet kokonaista linjaa, ja tarkista sitten ehdotettu järjestely aiotun tuotteen kanssa.
Toiminut esimerkki: sykliajasta vuorotuotantosuunnitelmaan
Seuraavassa työstetyssä esimerkissä käytetään hypoteettisia syötteitä ekstruusiopuhallusmuovausjärjestelyyn. Se ei ole KGB2L-suorituskykyluokitus. Säilytä samat ajoitus-, osamäärä- ja laatuoletukset koko laskennan ajan, jotta ajonopeus, työvuoron kokonaismäärä ja materiaalitarve voidaan verrata toisiinsa.
Oletetaan, että kahdeksan tunnin työvuoro sisältää 30 minuutin tauon, kun tuotantoa ei ole suunniteltu. Toiset 30 minuuttia pysähtyvät aikataulun mukaisen tuotannon aikana. Ajoaikaa on jäljellä seitsemän tuntia. Tänä ajoaikana kaksi osaa lähtee koneesta keskimäärin 16 sekunnin välein, ja 96 % läpäisee tarkastuksen ilman uudelleenkäsittelyä.
| Vaihe | Laskeminen | Tulos |
|---|---|---|
| Suunniteltu tuotanto | 8 h miinus 0,5 h ilman taukoa | 7,5 h |
| Ajoaika | 7,5 h miinus 0,5 h tallennettuja pysähdyksiä | 7 h |
| Bruttokäyntinopeus | 3 600 ÷ 16 × 2 | 450 osaa/h |
| Valetut osat yhteensä | 450 × 7 | 3150 osaa |
| Ensikierroksen hyvät osat | 3 150 × 0,96 | 3024 osaa/vuoro |
| Hyvä tuotto suunniteltua tuntia kohden | 3 024 ÷ 7,5 | 403,2 osaa/h |
| Hyvä teho kellotuntia kohden | 3 024 ÷ 8 | 378 osaa/h |
| Juokseva materiaalin kysyntä | 450 × 90 g ÷ 1 000 | 40,5 kg/h |
Huomaa, että 450, 403.2 ja 378 voivat kaikki kuvata samaa skenaariota. He vastaavat erilaisiin kysymyksiin. Ensimmäinen koskee bruttotehoa ajon aikana. Toinen jakaa hyväksytyn tuotannon suunnitellulle tuotantoajalle. Kolmas jakaa sen koko vuorolle. Raportti, jossa nimittäjä jätetään pois, jättää tilaa harhaanjohtavalle vertailulle.
Tarkista tulos OEE:n kanssa
Oletetaan vain tässä esimerkissä ihanteellinen tapahtumaväli 14 sekuntia ja kaksi osaa tapahtumaa kohden. Se on ihanteellinen nopeus noin 514,286 osaa/h. Saatavuus on 7 ÷ 7,5; suorituskyky on 450 ÷ 514,286; laatu on 0,96. Heidän tuotteensa on 0,784 eli 78,4 % OEE.
SovelletaanVorne OEE laskentamenetelmä, 514,286 × 7,5 × 0,784 palauttaa noin 3 024 hyvää osaa. Näytön pieni pyöristys ei muuta taustalla olevaa tulosta. 14 sekunnin ihanteellinen aikaväli on esimerkkioletus, ei luettelon kuivausjakson arvo.
Havainnollistavassa 12 000 hyväksytyn osan tilauksessa 12 000 ÷ 3 024 antaa noin 3,97 tällaista siirtymää. Neljä vuoroa antaa näillä oletuksilla laskennalliset 12 096 osaa ennen tilauskohtaisia lisähäviöitä. Tämä on suunnitteluskenaario, ei toimitussitoumus tai syy jättää käynnistyksen validointi pois.
Jos tallennetut pysähdykset pitenevät 30 minuutista 60 minuuttiin, ajoaika lyhenee 6,5 tuntiin. Kun muut oletukset eivät muutu, tuotos tulee 450 × 6,5 × 0,96 = 2 808 hyvää osaa. Tällöin tilaus ylittää neljä vuoroa. Tämä vertailu osoittaa, miksi pieni muutos käytettävissä olevassa käyttöajassa voi vaikuttaa aikataulutukseen ilman muutoksia muovausjaksoon.
Kokeile omaa tuotantomäärälaskelmaasi
Oletusarvot toistavat hypoteettisen esimerkin. Syötä havaittu keskimääräinen aikaväli ajon aikana, älä kuivausjakson luokitusta. Älä kerro uudelleen asemilla, jos aikaväli kattaa jo koko koneen. Tiedot pysyvät tällä sivulla.
- Bruttoosia käyttötuntia kohti
- 450
- Arvioitu hyviä osia työvuoroa kohden
- 3,024
- Hyviä osia suunniteltua tuntia kohden
- 403.2
- Materiaalin tarve juostessa
- 40,5 kg/h
Tulokset ovat arvioita, ei taattua tulosta. Desimaaliosien määrät ilmaisevat odotetun keskiarvon. Tämä laskin ei mallinna puskurivarastointia, tilauksen käynnistystä, muuttuvia kaviteettilukuja tai erillistä ihanteellista OEE-tilaa. Jos komentosarjat on poistettu käytöstä, näytettävät tulokset pysyvät oletusesimerkkinä.
Mitä Kingglen KGB2L:n tekniset tiedot kertovat kapasiteetista
TheKGB2L 2L yksiasemainen puhallusmuovauskonetarjoaa konkreettisen esimerkin erittelysivun lukemisesta. Sen julkaistut arvot kuvaavat useita erilaisia rajoja. Säiliön tilavuus, kuivajakson tuotto, materiaalin läpijuoksu ja muotin mitat vastaavat kukin eri valintakysymyksiin.

| Julkaistu parametri | Arvo | Kysymys, johon se auttaa vastaamaan |
|---|---|---|
| Säiliön enimmäiskapasiteetti | 2 litraa | Onko ehdotettu tuote ilmoitettuun tilavuusluokkaan kuuluva? |
| Lähtö (kuiva sykli) | 600 PC/HR | Mikä kuivajakson viite luettelossa on? |
| HDPE-sulatuskyky | 30 kg/h | Mikä materiaalihinnan viite on käytettävissä alustavaa seulontaa varten? |
| Ruuvin halkaisija | 50 mm | Mistä ekstruusioalustasta keskustellaan? |
| Suurin muotin koko, L × K | 360 × 380 mm | Mitä julkaistua muottikirjekuorta on työkalukatsauksessa otettava huomioon? |
| Kahden pään keskietäisyys | 130 mm | Mitä väliviittauksia on verrattava ehdotettuihin asetteluihin? |
Kuivasyklikenttä ei ole tietyn 2 litran pullon koeraportti. Älä merkitse 600 PC/HR uudelleen 600 hyväksytyksi säiliöksi tunnissa. Tuotteen hartsi, paino, ontelojärjestely, jäähdytysvaatimukset ja hyväksymiskriteerit on vielä määritettävä.
Käytä 30 kg/h HDPE-referenssiä erillisessä massatarkastuksessa. Työstetyn esimerkin oletetulla bruttomassalla 90 g kappaletta kohden, jakamalla 30 luvulla 0,09, saadaan noin 333,3 muovattua osaa/h pelkkänä materiaalia sisältävänä seulontakatona. Esimerkin 450 osaa/h vaatisi 40,5 kg/h, julkaistun viitearvon yläpuolella.
Tämä laskelma ei lupaa 333,3 osaa/h KGB2L:stä. Se ilmoittaa, että esimerkin massaa ja tavoitenopeutta ei voida perustella listatulla 30 kg/h-viittauksella. Projektin tarkistus vaatisi erilaisen tuetun kokoonpanon, tarkistetut tuoteoletukset tai erilaisen tulostavoitteen.
Myöskään kaksoispäiden välinen etäisyys ei osoita, että mitkään kaksi pulloa mahtuvat. Tarkista todellinen muottipiirustus julkaistua kirjekuorta ja koko työkalujärjestelyä vastaan. Suuremmissa tai leveämmissä tuotteissa käytettävien onteloiden lukumäärän on noudatettava piirustusta mieluummin kuin suositellun tehokertoimen mukaan.
Pyydettäessä suositusta, lähetä piirustus, materiaalilaatu, netto- ja bruttopainoarviot, vaadittu hyväksytty teho ja suunniteltu siirtokuvio yhdessä. Näin toimittaja voi tarkistaa kapasiteettioletukset ehdotetun laitteiston perusteella sen sijaan, että vastaisi yksittäiseen kysymykseen pulloista tunnissa.
Tarkista tulos ennen kuin sitoudut koneeseen
Tee hyväksytty tuotos kapasiteettisopimuksen perustaksi. Muotista lähtevät pullot ja pakkaamista varten tyhjennetyt pullot ovat eri laskelmia. Määritä ennen testausta tarkastuspiste ja vaatimukset, jotka pullon on täytettävä hyväksytyn kokonaismäärän syöttämiseksi. Muuten koe voi saavuttaa muovaustavoitteensa jättäen toimitusvaatimuksen ratkaisematta.
Pidä KGB2L:n osalta julkaistu 600 PC/HR kuivajaksoluku erillään pullon tuotantositoumuksesta. Varmista materiaali, pullon paino, aktiiviset ontelot ja hyväksymisvaatimukset ennen tuotantokapasiteetin sopimista. Kuivakierrosluku ei yksin riitä pullontoimitusaikatauluun.
Kun kokeilu epäonnistuu, diagnosoi vaje ennen kuin lisäät nopeutta. Tallenna tulostevälit, pysähdykset ja hylätyt osat erikseen. Tarkista odotusaika parison toimituksessa, jäähtymisaika muotin sisällä ja jonot ennen leikkausta tai vuototestausta. Nämä havainnot erottavat muovausrajoituksen alavirran rajoituksesta.
Arvioi yksi säätö kerrallaan ja säilytä ennen ja jälkeen -tiedot. Arvioi muutos hyväksyttyjen tulosten perusteella vertailukelpoisten havaintojaksojen aikana, ei pelkästään lyhyemmän näytetyn jakson perusteella. Merkitse materiaali- ja työkaluolosuhteet tuloksen viereen. Jos määrä nousee, mutta useammat pullot epäonnistuvat tarkastuksessa, säätö ei välttämättä ole parantanut käyttökapasiteettia.
Pidä kirjaa, jonka toinen henkilö voi tarkistaa
- Tunnista piirustuksen versio, hartsilaatu, materiaalisekoitus, tavoitepaino ja ontelojärjestely.
- Sovi vastaanottotarkastukset ja paikka, jossa hyvät osat lasketaan.
- Tallenna aloitus- ja lopetusajat, ajoitetut poissulkemiset, tuotannon pysähtymiset ja niiden syyt.
- Tallenna valettujen osien kokonaismäärä, ensikierroksella hyväksytyt osat ja hylätyt osat laskematta uudelleenkäsiteltyjä osia kahdesti.
- Vertaa havaittua määrää, bruttomassakysyntää ja loppupään tuotantoa vastaavuusjaksojen aikana.
- Säilytä sovitut asetukset, havainnot ja ratkaisemattomat rajoitukset koeraportissa.
Määritä, mitä mittausikkunan alussa ja lopussa tapahtuu. Lyhyt havainto lämmittelyn jälkeen vastaa eri kysymykseen kuin koko tilauksesta, joka sisältää käynnistyksen ja muotinvaihdon. Molemmat voivat olla hyödyllisiä, mutta vain silloin, kun raportti tunnistaa, mikä jätettiin pois.
Käytäpuhallusmuovauskoneen tehtaan hyväksymistestiopaslaajentaa tarkastusrekisteriä. Tuloslaskelma tukee hyväksyntää; se ei korvaa tuotetarkastusta, laitetarkastuksia tai ostosopimusta.
| Record kenttä | Mitä syöttää |
|---|---|
| Tuote ja kokoonpano | Piirustuksen versio, materiaali, paino, aktiiviset ontelot ja asemat |
| Mittausraja | Kellon alku/loppu, suunniteltu aika, käyntiaika ja laskentapaikka |
| Laskee | Valettuja, ensikierron hyviä, hylättyjä ja keskeneräisiä osia yhteensä |
| ehdot | Tallennetut asetukset, jäähdytys- ja ilmaolosuhteet, henkilöstö ja apulaitteet |
| Tulokset | Hyviä osia per ilmoitettu tunti tai työvuoro, rajoitukset ja sovittu seuranta |
Keskustele Kingglen kanssa tuotekohtaisesta kapasiteettiarviosta
Vaadi tuotosarvio, joka on sidottu tuotepiirustukseen ja ehdotettuun koneen kokoonpanoon. Kirjallisessa ehdotuksessa tulee mainita, missä hyväksytyt osat lasketaan, kuinka kauan mittausajo ja mitkä tuotantoolosuhteet ovat voimassa. Ilman näitä yksityiskohtia pullot per tunti -luku ei ole hyvä perusta laitetarjousten vertailulle.
Lähetä pullon piirustus tai näytetiedot, materiaalilaatu, vaadittu hyvä tuotanto ja vuoroaikatauluKingglen virallinen yhteyssivu. Jos arvo on edelleen arvio, merkitse se, jotta seuraava tarkistus voi ratkaista sen.
Ningbo Kinggle Machinery Co., Ltd.
Sähköposti:sales@kinggle.com
Puhelin:+86-574-87103665
Yuyao City, Ningbo, Zhejiang, Kiina. Yhteystiedot tarkistettiin viralliselta yhteyssivulta.
Usein kysytyt kysymykset
Kuinka monta pulloa puhallusmuovauskone voi tuottaa tunnissa?
Jokaiselle koneelle ja pullolle ei ole yhtä tuotantolukua. Jaa 3 600 koko koneen tulostusvälillä sekunneissa ja kerro sitten muokatuilla osilla tapahtumaa kohden. Käytä ensikierron laatutuottoa hyvän tuotoksen saavuttamiseksi ajon aikana. Vuorosuunnittelua varten sisällytä myös tallennetut pysähdykset ja vahvista materiaali ja jatkokapasiteetti.
Kaksinkertaistaako kaksiasemainen kone aina tuotannon?
Ei. Kaksi asemaa eivät määritä tuotantonopeutta ilman niiden todellista ajoitusta ja konfiguraatiota. Jos mitattu koko koneen aikaväli sisältää jo vuorotellen molemmilta asemilla, älä kerro kahdella uudelleen. Vertaa kunkin aseman ajoitusta, aktiivisia onteloita ja materiaalin tarvetta ennen kuin arvioit yhdistetyn tehon.
Onko kuivajakson tuotanto sama kuin valmiin tuotteen tuotanto?
Ei. Luettelokenttä, jossa on merkintä kuivausjakson tulos, ei määritä määritetyn säiliön hyväksyttyä tulosta. Kingglen KGB2L-sivulla luetellaan 600 PC/HR kyseisen nimikkeen alla. Pullokohtainen tulosvaatimus vaatii materiaalin, työkalut, painon, käyttöolosuhteet ja tarkastuskriteerit sekä määritellyn mittausajan.
Miten kontin paino vaikuttaa tuotantokapasiteettiin?
Paino vaikuttaa tarvittavaan materiaaliin tietyllä tuotantonopeudella. Käytä ekstruusioseulonnassa prosessoitua bruttomassaa muovattua osaa kohden, mukaan lukien sille varattu leikkaus, sen sijaan, että vain valmiin pullon paino. Jaa käytettävissä oleva materiaalin tuotanto tällä bruttomassalla alustavaa kattoa varten. Tämä laskelma ei yksin muodosta saavutettavissa olevaa muovausjaksoa tai hyväksyttyä tehoa.
Mitä tietoja tarvitaan tarkkaan tuotosarvioon?
Ilmoita tuotteen piirustus, materiaaliluokka, netto- ja bruttopainot, ontelo- ja asemajärjestely, tavoite hyväksytty tuotanto ja vuoroaikataulu. Sisällytä vastaanottotarkastukset ja jatkolaitteet. Jos koetietoja on olemassa, ilmoita kokonaismäärät, hyvät määrät, ajoitus ja pysäytyssyyt. Pidä oletetut arvot erillään mitatuista tuloksista, jotta toimittaja voi tunnistaa jäljellä olevat todisteet.
Ennen tilauksen tekemistä sovi kirjallisesti hyväksytyt tuotokset, kokeiluehdot ja laskentatapa. Käytä tuloksena saatua tuotantotietuetta toimitusaikataulun perustana.